


Publicaciones relacionadas
Mensaje en línea
Cómo afectan los requisitos de precisión de los engranajes al precio de los engranajes planetarios
Dos conjuntos de engranajes planetarios con dimensiones idénticas pueden tener precios muy distintos si sus requisitos de precisión son diferentes. Para comprender el precio de los engranajes planetarios, hay que ir más allá del material y el tamaño y considerar las tolerancias del perfil del diente, la precisión del paso, el acabado superficial y los requisitos de inspección. Unas especificaciones más estrictas pueden aumentar los costes de acabado y verificación sin aportar beneficios proporcionales en todas las aplicaciones.
La pregunta útil no es «¿Cuál es la máxima precisión disponible?», sino «¿Qué errores limitarán esta caja de engranajes y cuánto costará controlarlos?». Esta diferencia ayuda a distinguir la precisión por la que vale la pena pagar de las especificaciones que simplemente dificultan la fabricación de un plano.
El grado de precisión es solo una parte de la especificación
Una indicación como «engranajes de alta precisión» ofrece al proveedor poca base para preparar una cotización fiable. Incluso un grado numérico requiere identificar la norma y su edición. Por ejemplo, ISO 1328-1 establece la clasificación de tolerancias de flancos para engranajes cilíndricos individuales de evolvente. Por sí sola, no especifica el juego, la precisión de posicionamiento ni el ruido de un reductor planetario ensamblado.
Varias características influyen de distintas maneras en el coste de fabricación:
- Desviación del perfil: diferencia entre el flanco del diente y el perfil especificado, incluidas las modificaciones intencionadas.
- Desviación de hélice o de línea de flanco: variación a lo ancho de la cara que puede contribuir a un contacto desigual.
- Desviación del paso: errores en la separación entre dientes que pueden afectar la suavidad de la transmisión y la distribución de la carga.
- Excentricidad y relación con las referencias: relación de los dientes con el agujero, los muñones y las superficies de montaje.
- Textura superficial: requisito independiente que afecta las condiciones de contacto y no sustituye la precisión geométrica.
Estos requisitos deben responder al problema operativo. Un límite exigente de acabado superficial no corregirá un paso deficiente entre dientes. Del mismo modo, unos flancos precisos no compensarán un asiento de rodamiento impreciso. Cotizar todas las características con las tolerancias más estrictas suele ocultar cuál es realmente la que determina el rendimiento.
El mayor cambio de precio suele deberse a una ruta de proceso diferente
La precisión no tiene una relación simple y lineal con el precio. Puede ser factible ajustar moderadamente una tolerancia dentro de un proceso establecido. Otro cambio puede exigir un acabado en duro, utillaje diferente o una estrategia de referencias revisada. Ese cambio de proceso suele ser el punto en el que la cotización aumenta de forma apreciable.
Consideremos un engranaje cementado. El tallado de los dientes antes del tratamiento térmico debe tener en cuenta los cambios dimensionales que se producen durante el temple. Si el requisito final admite la variación resultante, la ruta puede seguir siendo relativamente sencilla. Si no la admite, el fabricante podría necesitar rectificado u otra operación de acabado adecuada después del tratamiento térmico. Esto añade más que tiempo de máquina: puede requerir sobrematerial para rectificado, corrección del agujero, manipulación adicional y controles intermedios.
No todos los engranajes necesitan rectificado para lograr una precisión útil, y el rectificado por sí solo no garantiza un proceso capaz. La geometría, el material, el tratamiento térmico, los equipos y el tamaño del lote son factores importantes. Pregunte al proveedor qué operación cambia cuando se estrecha la tolerancia, en lugar de aceptar una «prima por precisión» sin explicación.
Los engranajes anulares internos merecen especial atención. El acceso de las herramientas y los equipos de acabado disponibles son diferentes de los utilizados para los engranajes solares y planetarios externos. Imponer el mismo requisito exigente a todos los componentes puede causar un aumento de costes desproporcionado en el engranaje anular.
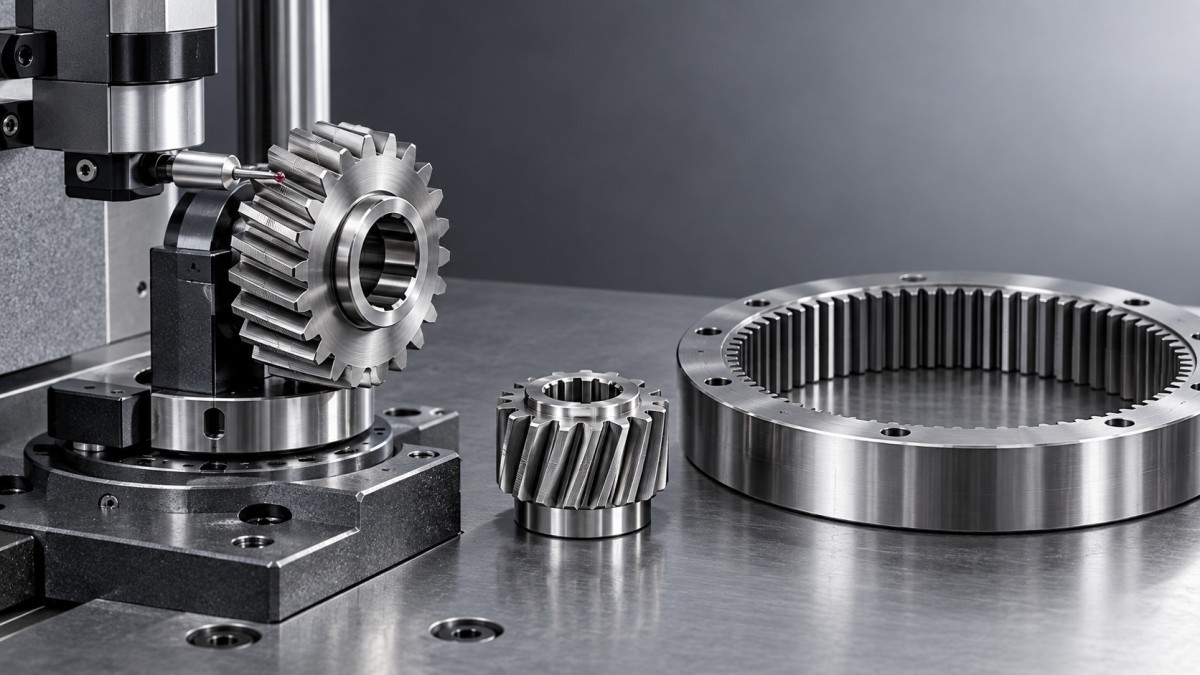
Por lo tanto, una cotización útil identifica la ruta propuesta para cada componente del engranaje. «Acabado después del tratamiento térmico» aporta más información que una promesa general de precisión, pero aun así requiere un método de inspección y límites de aceptación acordados.
En la distribución de la carga planetaria, la precisión del ensamblaje también es fundamental
Una etapa planetaria distribuye el par a través de varios planetas, pero la distribución uniforme de la carga no es automática. Los errores de posición de los pasadores del portaplanetas, la variación de los agujeros de los planetas, las holguras de los rodamientos y la deformación del engranaje anular pueden alterar la distribución prevista. Una mayor precisión de los dientes puede ayudar, pero no elimina todos los errores de ensamblaje.
Esto es importante al evaluar una mejora costosa. Si la desalineación está determinada principalmente por el portaplanetas o la carcasa, comprar engranajes más precisos puede aportar poca mejora. Quizá convenga más invertir el mismo presupuesto en controlar la posición de los pasadores, los ajustes de los rodamientos o el soporte del engranaje anular. Según la arquitectura, un componente flotante también puede influir en la distribución de la carga; su efecto debe evaluarse en el diseño real.
El juego requiere la misma atención. Depende del espesor de los dientes, las distancias entre centros en funcionamiento, la variación del ensamblaje y la temperatura, no solo del grado de precisión de los flancos. En un eje de posicionamiento reversible, distinga también el juego de la torsión elástica bajo carga. Una caja de engranajes puede tener poca holgura y, aun así, desviarse lo suficiente como para afectar el posicionamiento.
Cuando el movimiento de salida sea crítico, especifique la prueba de aceptación del conjunto ensamblado. Indique el par aplicado, el punto de medición, los cambios de sentido y las condiciones de temperatura. De lo contrario, dos proveedores podrían cotizar el mismo juego nominal y medir aspectos diferentes.
Pague por la precisión que su ciclo de trabajo puede aprovechar
Las condiciones de aplicación determinan si las tolerancias más estrictas aportan valor. Estas comparaciones sirven como guía para la selección y no sustituyen los cálculos de carga ni la validación de prototipos.
Las modificaciones de los dientes requieren un criterio especialmente cuidadoso. El alivio de perfil o el abombamiento de la línea de flanco intencionados no son simples errores que deban eliminarse. Pueden mejorar el contacto bajo carga en las condiciones previstas. El plano y el programa de inspección deben distinguir la modificación diseñada de las desviaciones no deseadas; de lo contrario, un engranaje nominalmente «más preciso» podría adaptarse peor a su carga.
La calidad del bruto ayuda a controlar los costes, pero no sustituye el acabado
El control de costes empieza antes del tallado de los dientes. Un bruto forjado adecuado puede reducir la eliminación innecesaria de material y ofrecer una base práctica para el mecanizado posterior. Sin embargo, la geometría del bruto, las sobremedidas de mecanizado y la preparación de las referencias deben adaptarse a la ruta final de tratamiento térmico y acabado.
Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, cuenta con talleres de forja de precisión y mecanizado, y suministra componentes relacionados con engranajes para aplicaciones de automoción, energía eólica, maquinaria y náutica. En el caso de un proveedor integrado de este tipo, una conversación técnica útil comienza por la relación entre el bruto y el plano de la pieza acabada, en lugar de tratar la forja y el mecanizado de engranajes como compras independientes.
Al considerar las piezas forjadas de tipo rueda como posibles brutos de partida, confirme que el material sea adecuado y que la sobremedida de mecanizado y la estrategia de referencias sean apropiadas para el componente previsto. La forja no garantiza la precisión final de los dientes. Además, unas sobremedidas demasiado pequeñas pueden dejar material insuficiente para corregir deformaciones posteriormente.
Los requisitos de inspección deben formar parte de la comparación de precios
Una cotización que incluya controles por muestreo de la producción no equivale a otra que incluya informes analíticos individuales de cada engranaje. Ambas opciones pueden ser adecuadas, pero implican compromisos diferentes. La medición del perfil, la hélice y el paso requiere tiempo de equipo, tareas de preparación e interpretación; la trazabilidad y la conservación de registros añaden otras obligaciones.
Especifique qué características requieren una inspección completa y cuáles pueden controlarse por muestreo conforme a un plan acordado. Establezca también si las mediciones corresponden a antes o después del tratamiento térmico y del acabado final. Un informe anterior al endurecimiento no puede demostrar que se cumplan los requisitos de un engranaje endurecido acabado.
Para tolerancias estrictas, pregunte cómo se tiene en cuenta la incertidumbre de medición al tomar decisiones de aceptación. Los resultados próximos a un límite pueden generar disputas si el proveedor y el comprador utilizan referencias, ajustes de evaluación o reglas de decisión diferentes. Acordar esos detalles antes de la producción suele ser más sencillo que discutirlos cuando el lote ya está terminado.
La cantidad del lote también importa. En un pedido pequeño, los costes de utillajes específicos, programación y verificación de la primera pieza se distribuyen entre menos unidades. Compare por separado los precios de prototipos y de producción recurrente, especialmente si el pedido inicial incluye el desarrollo del proceso.
Prepare una solicitud de cotización que revele la verdadera prima por precisión
Para comparar de forma significativa los precios de los engranajes planetarios, proporcione a los proveedores los mismos límites técnicos: engranajes individuales, conjuntos emparejados o una etapa completa ensamblada. Incluya después la especificación del material y del tratamiento térmico, la norma de precisión aplicable, las referencias críticas, las modificaciones de los dientes, los requisitos de superficie, el alcance de la inspección y las cantidades del pedido.
Si el diseño aún no está cerrado, solicite dos alternativas técnicamente definidas: el requisito propuesto y una opción recomendada por el proveedor. Pregunte qué cambia en la ruta de fabricación, la verificación, el plazo de entrega y el comportamiento funcional previsto. No relaje los requisitos de resistencia ni de vida útil solo para reducir el precio unitario.
La pregunta decisiva es si el gasto adicional aborda una limitación demostrada. Si unas tolerancias más estrictas de los engranajes controlan el error de transmisión o la distribución del contacto, la prima puede estar justificada. Si la deformación de la carcasa o la precisión del portaplanetas sigue siendo el problema dominante, corrija primero ese aspecto. Antes de aprobar el plano, asegúrese de que cada requisito de precisión costoso tenga una razón funcional y una condición de aceptación medible.
Envíenos un mensaje