



Publicaciones relacionadas
Mensaje en línea
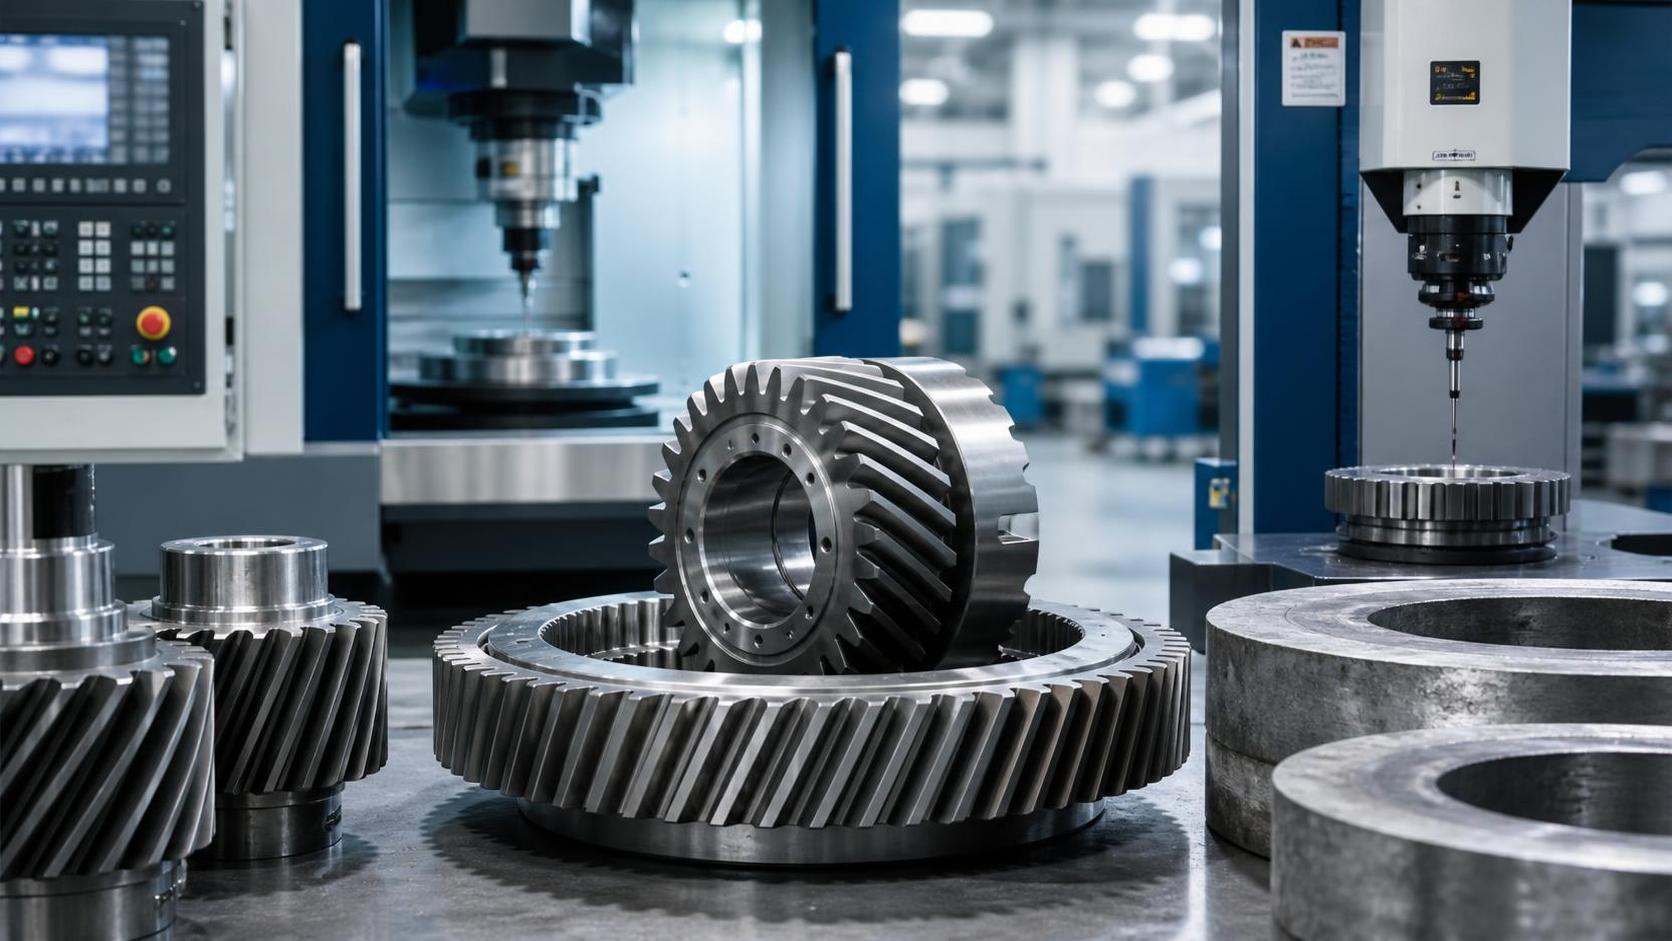
Un programa de caja de cambios puede parecer estable sobre el papel hasta que llegan los primeros engranajes prototipo. El plano puede estar completo, la fecha de montaje puede estar reservada y compras puede tener en mano un precio unitario cotizado. Entonces aparece un problema práctico: la geometría de los dientes necesita ajustes después de las pruebas de patrón de contacto, el acero seleccionado tiene un plazo de entrega inesperadamente largo o la ruta de mecanizado del prototipo no puede reproducirse económicamente en volúmenes de producción.
Aquí es donde el abastecimiento de engranajes se convierte en algo más que un ejercicio de cotización. Una pieza que funciona como prototipo único aún puede ser difícil de forjar, tratar térmicamente, inspeccionar o mecanizar de forma consistente en lotes mayores. Para transmisiones automotrices, cajas de cambios de energía eólica, equipos marinos, reductores y sistemas de transmisión industrial, una mala elección de proveedor puede generar revisiones repetidas de planos, validación retrasada, exceso de sobrematerial de mecanizado y presión de costes justo cuando el proyecto necesita avanzar más rápido.
Elegir unfabricante de engranajes personalizados para la ampliación de escala implica evaluar si dicho proveedor puede respaldar las necesidades cambiantes de la pieza, desde las primeras conversaciones de viabilidad hasta una producción estable, y no solo si puede fabricar una muestra. La evaluación más útil comienza separando los requisitos visibles de la pieza de los riesgos de fabricación ocultos detrás de ellos.
Comience por el modo de fallo, no por la lista de proveedores
Muchos esfuerzos de abastecimiento comienzan con una solicitud amplia de cotización enviada a varios talleres de engranajes. Esto puede ser adecuado para una pieza madura y de bajo riesgo, pero a menudo produce cotizaciones difíciles de comparar. Un proveedor puede asumir barra mecanizada, otro puede contemplar una pieza bruta forjada y un tercero puede cotizar solo la operación de tallado de engranajes, considerando el tratamiento térmico y la inspección final como trabajos separados. Por tanto, la cifra más baja puede describir un alcance diferente en vez de una mejor ruta de producción.
Antes de contactar a los proveedores, aclare qué es realmente incierto en el programa. ¿La preocupación inmediata es la entrega de prototipos? ¿La forma de los dientes sigue en desarrollo? ¿Es probable que el caso de carga cambie después de las pruebas de banco? ¿El componente necesita una preforma forjada para controlar el flujo de material y reducir desperdicios posteriormente? ¿O la principal preocupación es mantener una geometría repetible después del tratamiento térmico?
Las respuestas afectan al tipo de fabricante adecuado. Un taller de mecanizado con gran capacidad de tallado de engranajes puede ser una elección razonable para piezas experimentales iniciales. Un fabricante con coordinación de forja y mecanizado adquiere mayor relevancia cuando la geometría, el aprovechamiento del material, el coste de producción y la repetibilidad son importantes al mismo tiempo. La decisión correcta no consiste en encontrar un proceso universalmente superior. Consiste en elegir una ruta que se ajuste a la etapa actual sin generar una transición costosa después.
La cotización del prototipo puede ocultar el problema de producción
Los engranajes prototipo suelen fabricarse a partir de material disponible porque esta ruta es flexible. Permite cambios en las dimensiones del agujero, detalles de estrías, espesor del cubo o modificaciones de dientes sin invertir en herramental específico. Esta flexibilidad es valiosa durante la validación del diseño. El riesgo surge cuando el método de prototipo se considera automáticamente el método de producción.
Para algunas familias de engranajes, mecanizar una pieza bruta forjada de forma casi neta puede reducir la eliminación innecesaria de material y mejorar el aprovechamiento del material en comparación con producir cada característica a partir de material macizo. También puede facilitar el control de la geometría inicial para el mecanizado posterior. Sin embargo, la forja plantea sus propias cuestiones: requisitos de desmoldeo, ubicación de la línea de partición, gestión de rebabas, consideraciones sobre el flujo de grano, vida útil de la matriz y sobremedida dimensional. Estos puntos deben discutirse antes de congelar el diseño, no después de haber comprometido un precio de alto volumen.
Una conversación útil con un posiblefabricante de engranajes personalizados no es «¿Pueden fabricar este plano?», sino «¿Qué características determinan su selección de proceso y qué cambiaría entre la primera producción y un pedido de producción recurrente?». Un proveedor competente debe poder explicar la relación entre la forma de la pieza bruta, la estrategia de referencias de mecanizado, la condición de tratamiento térmico, el tallado de engranajes y la inspección final. Las garantías vagas son menos útiles que una explicación clara de dónde el proceso tiene flexibilidad y dónde no la tiene.
Para componentes anulares o piezas que se benefician de una forma inicial controlada, unAnillo Forjado puede ser relevante como opción de preforma. No debe seleccionarse simplemente porque la forja parece económica. El diámetro interior, la sección de pared, los requisitos de mecanizado posterior, el grado de material y el patrón de pedidos previsto deben revisarse antes de decidir si es una ruta adecuada.
Lea el plano como un documento de fabricación
Los planos de engranajes a veces se emiten con suficiente información para expresar la intención de diseño, pero sin el contexto suficiente para una fabricación eficiente. Un proveedor puede completar las suposiciones, pero las suposiciones no expresadas son una fuente común de cambios de coste y fricciones de entrega. Durante las conversaciones con proveedores, proporcione el último plano controlado junto con la información que explique la aplicación.
Como mínimo, el fabricante debe comprender el tipo de engranaje, módulo o paso diametral, ángulo de presión, ángulo de hélice cuando corresponda, número de dientes, ancho de cara, expectativas de precisión, especificación de material, requisito de tratamiento térmico y dimensiones críticas de interfaz. Para componentes cónicos, espirales, planetarios y relacionados con estrías, la relación de acoplamiento puede importar tanto como las dimensiones de la pieza individual. Si el engranaje funcionará en un conjunto acoplado, indíquelo desde el principio. Un proveedor que evalúe un elemento de forma aislada puede elegir referencias o métodos de inspección que no respalden el requisito del montaje final.
También es importante distinguir entre tolerancias funcionales y hábitos heredados del plano. Una tolerancia muy ajustada de descentramiento o agujero puede ser necesaria porque controla el comportamiento de engrane. En otros casos, puede haberse copiado de un diseño anterior sin una justificación funcional actual. Pedir al equipo de diseño que identifique las características realmente críticas puede evitar que una cotización incluya pasos de procesamiento innecesarios.
Esto no significa relajar los requisitos de forma casual. Significa vincular cada especificación ajustada a una función: transmisión de par, control de holgura, comportamiento acústico, ajuste de rodamientos, ubicación de sellos, concentricidad o posicionamiento de montaje. Cuando un requisito se basa en la función, el proveedor puede proponer un método más fiable para lograrlo.
Busque la responsabilidad del proceso en todas las transferencias
Los problemas de ampliación de escala suelen ocurrir entre procesos, en lugar de dentro de un solo proceso. Una pieza bruta forjada puede llegar con sobrematerial variable. El mecanizado puede establecer una referencia que se desplaza después del tratamiento térmico. El tallado de engranajes puede completarse correctamente, pero la distorsión final puede llevar la relación entre agujero y dientes fuera del requisito de montaje. Si distintos subcontratistas gestionan cada etapa sin responsabilidad compartida, diagnosticar la fuente de variación se vuelve lento.
Al evaluar un proveedor, pregunte quién controla cada transferencia. La respuesta no tiene que ser «todo se realiza en un solo edificio». Los especialistas externos pueden ser apropiados. Lo importante es que exista un responsable de proceso definido, controles de entrada documentados, trazabilidad entre operaciones y una respuesta acordada cuando una pieza no cumple la especificación.
La discusión debe abarcar más que la secuencia de producción. Pregunte cómo el proveedor establece las referencias desde la pieza bruta hasta el acabado, cuándo se realiza la inspección, qué características se verifican antes de que una pieza pase a la siguiente etapa y cómo se separa el material no conforme. Para los engranajes, el momento de la inspección es importante. Verificar solo en la liberación final puede descubrir un problema después de que ya se haya añadido la mayor parte del valor.
El tratamiento térmico merece especial atención. Puede afectar la dureza, la profundidad de capa cuando sea pertinente, la distorsión y la mecanizabilidad de las operaciones posteriores. Un proveedor no necesita revelar detalles propietarios para explicar su enfoque, pero debe poder indicar cómo planifica el movimiento dimensional, qué dimensiones se dejan intencionalmente para el acabado y cómo verifica la condición final.
Las comparaciones de costes necesitan una base común
El precio unitario es necesario, pero no es suficiente para una decisión de prototipo a producción. Un precio de prototipo más bajo puede derivar en un mayor coste del programa si el proceso debe rediseñarse después de la validación. Por el contrario, una inversión temprana en herramental o desarrollo de procesos puede no estar justificada si la demanda sigue siendo incierta o si es probable que el diseño cambie.
En lugar de pedir a los proveedores una sola cifra, solicite una cotización que haga visibles los impulsores de coste. La cotización debe aclarar si incluye materia prima, forja o preparación de la pieza bruta, mecanizado, tallado de engranajes, tratamiento térmico, inspección, embalaje y condiciones de entrega. También debe identificar las suposiciones sobre volumen anual, tamaño de lote, herramental, tratamiento de desperdicios y cualquier sensibilidad de precio vinculada a la disponibilidad de material.
Preste atención a la diferencia entre los precios de prototipo y producción. Una gran diferencia no es automáticamente una señal de advertencia; puede reflejar simplemente el paso de un mecanizado flexible a una ruta más eficiente de conformado de piezas brutas. La pregunta clave es si el proveedor puede explicar el punto de transición. Si nadie puede describir qué desencadena un cambio de proceso, el proyecto puede estar asumiendo una incertidumbre evitable.
Ayuda evaluar el coste por capas. Primero está el precio de la pieza. Segundo está el coste del cambio: nuevo herramental, utillajes revisados, tiempo de ingeniería, piezas de cualificación y posible alteración del calendario. Tercero está el coste operativo de una mala consistencia, incluido el retrabajo de montaje, la clasificación, las construcciones retrasadas y el inventario mantenido como colchón ante la incertidumbre. Estos costes posteriores rara vez aparecen en una solicitud de cotización, pero pueden dominar la decisión cuando un engranaje es central para un conjunto de transmisión o caja de cambios.
Solicite evidencias adecuadas para la pieza que está comprando
Las afirmaciones genéricas sobre capacidad son menos útiles que las evidencias vinculadas a su componente. Un fabricante puede tener experiencia con engranajes, pero no con su rango de tamaño, geometría de dientes, familia de materiales o secuencia requerida. El objetivo no es exigir una larga presentación, sino comprender si la ruta propuesta se ha considerado de forma realista.
Las preguntas útiles incluyen:
- ¿Qué operaciones se espera que sean más sensibles para esta geometría?
- ¿Qué condición de pieza bruta y sobremedida de mecanizado se están asumiendo?
- ¿Cómo se inspeccionarán el perfil de diente, la hélice, el descentramiento, la relación con el agujero y otras características pertinentes?
- ¿En qué momento sería recomendable el herramental y qué información de diseño debe congelarse primero?
- ¿Qué variables de material o tratamiento térmico podrían afectar el plan de entrega?
- ¿Cómo se controlan las revisiones de planos una vez que se han liberado las piezas prototipo?
La calidad de las respuestas suele ser más reveladora que el formato. Un fabricante de engranajes personalizados fiable normalmente identificará las cuestiones abiertas en lugar de fingir que todos los elementos están resueltos. Esto es útil durante las compras porque la incertidumbre temprana puede gestionarse. La incertidumbre oculta tiende a surgir después como una solicitud de excepción, un precio revisado o un envío retrasado.
No confunda el equipo de inspección con un plan de calidad
Es razonable preguntar sobre la capacidad de medición, pero el equipo por sí solo no garantiza una producción consistente. La cuestión más importante es si el plan de inspección corresponde al riesgo funcional del engranaje. Por ejemplo, medir unas pocas dimensiones externas puede no ser suficiente cuando la geometría de los dientes, la variación de paso, el descentramiento o la relación entre estrías y dientes de engranaje afectan al rendimiento.
Solicite claridad sobre los registros de inspección esperados en cada etapa. Para los prototipos, puede ser adecuado un informe dimensional más detallado porque respalda el aprendizaje de diseño. En la producción regular, el plan puede centrarse en características críticas definidas, trazabilidad de lotes y verificación del proceso. La carga de informes debe ser proporcional al riesgo. Un exceso de documentación puede añadir costes sin mejorar el control, mientras que registros insuficientes dificultan el análisis de causa raíz cuando aparece un problema de montaje.
También analice la aprobación de muestras en términos prácticos. Determine qué dimensiones o características del engranaje deben aceptarse antes de iniciar la producción, quién revisa las desviaciones y si algún método especial de medición necesita alineación entre comprador y proveedor. Un desacuerdo sobre cómo se mide una característica puede consumir más tiempo que la corrección de mecanizado real.
Construya la ruta de ampliación de escala antes de realizar el primer pedido
La decisión de abastecimiento más segura suele ser escalonada. Los primeros pedidos deben confirmar la disponibilidad de materiales, la fabricabilidad, la interpretación de la inspección y la capacidad de respuesta del proveedor ante revisiones controladas. A medida que el diseño se estabiliza, el enfoque puede desplazarse hacia la repetibilidad, planificación de lotes, optimización de piezas brutas, decisiones de herramental y ritmo de entrega.
Establezca puntos de revisión que correspondan a hitos reales de ingeniería, en lugar de fechas arbitrarias. Después de los prototipos iniciales, revise si el plano aún refleja el diseño probado. Antes de un lote orientado a producción, confirme la ruta de fabricación prevista e identifique cualquier característica que genere un esfuerzo excesivo de mecanizado o inspección. Antes de las liberaciones recurrentes, asegúrese de que el control de revisiones, las expectativas de embalaje, la identificación de lotes y las vías de comunicación sean claros.
Este enfoque también protege contra un error común de compras: considerar cada pregunta del proveedor como resistencia. A veces una pregunta indica una capacidad insuficiente, pero con frecuencia pone de manifiesto una decisión que aún no se ha tomado internamente. Una solicitud para aclarar la selección de referencias, la secuencia de tratamiento térmico o las reglas de sustitución de materiales puede evitar un problema mucho mayor más adelante.
Tome la decisión final en torno al control de cambios
Cuando varios proveedores parecen técnicamente capaces, el factor decisivo suele ser su capacidad para gestionar cambios sin perder el control del coste o la calidad. Los programas de engranajes rara vez avanzan en línea recta. Las pruebas de prototipo pueden modificar los dientes. Una pieza acoplada puede cambiar. Las previsiones de demanda pueden variar. Una fuente de material puede verse limitada. El proveedor seleccionado debe poder explicar cómo documenta estos cambios y cómo distingue una revisión aprobada de un ajuste informal en el taller.
Para un componente crítico, elija al fabricante que haga comprensible la ruta de producción: de dónde procede la pieza bruta, qué operaciones establecen las relaciones importantes, dónde se verifica la variación y qué cambia a medida que aumenta el volumen. Ese nivel de transparencia proporciona a compras e ingeniería una mejor base para comparar ofertas que un precio atractivo de prototipo por sí solo.
Un fabricante de engranajes personalizados bien elegido no elimina todos los riesgos de desarrollo. Ayuda a hacer visibles esos riesgos con suficiente antelación para evaluarlos, presupuestarlos y decidir si la pieza debe permanecer flexible o avanzar hacia un proceso listo para producción. Esa es la diferencia entre comprar una muestra de engranaje y construir una ruta de suministro que pueda respaldar la siguiente etapa del programa.
Envíenos un mensaje