



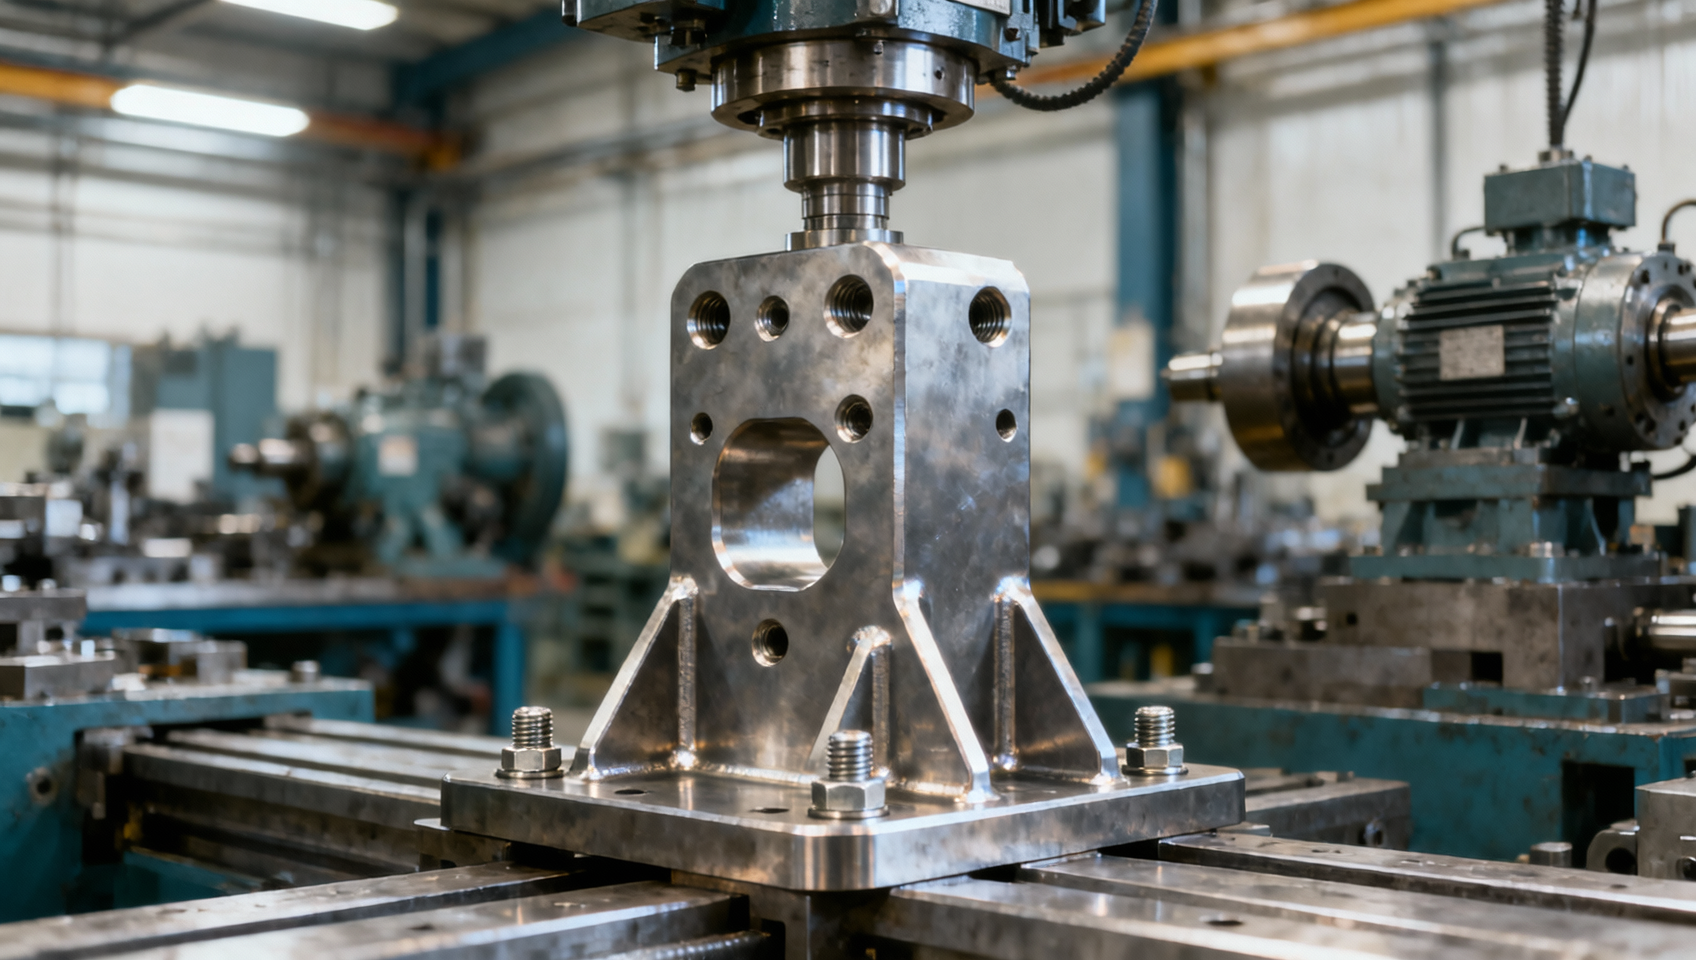
Soportes personalizados para maquinaria: diseño para trayectorias de carga y vida a fatiga
Los soportes personalizados son fundamentales para la fiabilidad de la maquinaria cuando transfieren cargas complejas, resisten las vibraciones y ofrecen un rendimiento de fatiga a largo plazo en condiciones de operación exigentes.
Para los gerentes de proyecto y responsables de ingeniería, la cuestión central no es si un soporte puede fabricarse, sino si protegerá el tiempo de actividad, el presupuesto y el cronograma.
Un diseño sólido de soporte personalizado comienza con las trayectorias de carga reales, continúa con la selección de materiales y procesos, y finaliza con requisitos prácticos de inspección y validación.
Esta guía explica cómo especificar soportes personalizados que equilibren la durabilidad estructural, la eficiencia de fabricación, los requisitos de montaje y un coste de ciclo de vida predecible para proyectos de maquinaria.
Comience con la decisión más importante
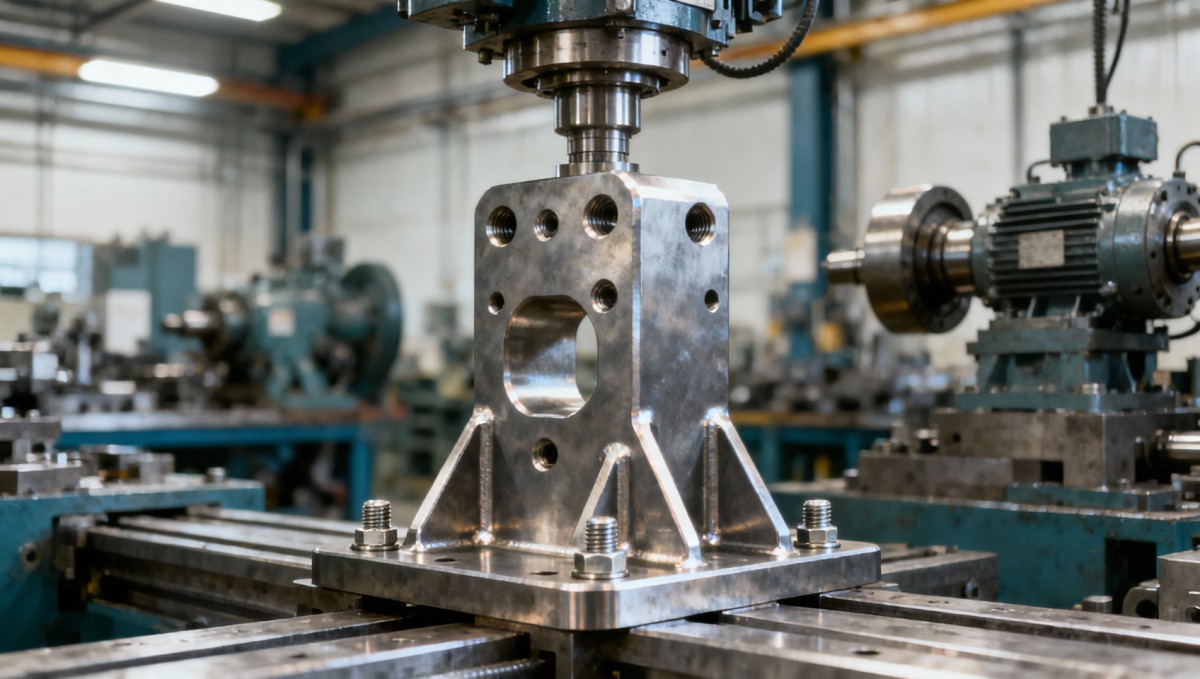
Los responsables de proyectos suelen buscar soportes personalizados porque una pieza existente de catálogo no puede cumplir un requisito específico de montaje, carga, espacio o entorno.
La decisión inicial más importante es determinar si el soporte es un simple elemento de posicionamiento o un componente estructural que soporta cargas operativas significativas.
Esta distinción lo cambia todo, incluida la profundidad de la revisión de diseño, la elección de material, el método de fabricación, el alcance de las pruebas, la cualificación del proveedor y la variación de producción aceptable.
Un soporte de posicionamiento puede mantener principalmente la alineación, mientras que un soporte estructural puede transmitir reacciones de par, peso de equipos, cargas de impacto y fuerzas de vibración.
Cuando se subestima una función estructural, una pieza visualmente adecuada puede agrietarse cerca de un pliegue, aflojar elementos de fijación, deformar componentes adyacentes o provocar costosos fallos en campo.
Por esta razón, la mejor especificación no comienza únicamente con un plano. Comienza con una declaración concisa de la función y de las consecuencias del fallo.
Defina qué sostiene, restringe o conecta el soporte y, a continuación, identifique si el fallo causa inconvenientes, menor rendimiento, funcionamiento inseguro o un tiempo de inactividad prolongado del equipo.
Este enfoque ayuda a los equipos de gestión a dirigir el esfuerzo de ingeniería hacia las piezas donde una mayor durabilidad genera valor operativo y comercial medible.
Trace la trayectoria de carga real antes de finalizar la geometría
Una trayectoria de carga describe cómo la fuerza viaja desde un componente montado, a través del soporte, los elementos de fijación, las interfaces y la estructura de apoyo, hasta el bastidor de la máquina.
Los soportes personalizados suelen fallar porque los diseñadores evalúan la magnitud nominal de la carga, pero pasan por alto cómo la geometría concentra dicha carga en orificios, soldaduras, pliegues y transiciones.
Comience enumerando las cargas estáticas, dinámicas y de instalación, las sobrecargas accidentales y cualquier movimiento térmico que pueda introducir tensiones secundarias durante el funcionamiento.
El peso estático rara vez es la respuesta completa. Los conjuntos giratorios, sistemas transportadores, cajas de engranajes, bombas y equipos móviles introducen con frecuencia fuerzas cíclicas y alternantes.
La orientación del soporte también es importante. Una placa de montaje vertical puede estar sometida a flexión, mientras que una disposición de montaje descentrada puede generar una torsión considerable alrededor de los grupos de fijación.
Pregunte dónde entra la fuerza aplicada en la pieza y dónde sale. La ruta visual más corta no siempre es la verdadera ruta estructural.
Por ejemplo, un soporte de motor puede parecer que soporta peso vertical, pero la tensión de la correa, el par de arranque y la desalineación pueden dominar su carga de fatiga.
Las ubicaciones de los elementos de fijación deben respaldar la dirección de carga prevista. Los elementos de fijación ampliamente separados pueden resistir momentos con mayor eficacia que un grupo compacto con una cantidad similar de pernos.
Siempre que sea posible, coloque nervaduras, cartelas y secciones más gruesas a lo largo del flujo de fuerzas, en lugar de añadir material uniformemente en regiones de baja tensión.
Esto mejora la rigidez sin aumentar innecesariamente el peso, el tiempo de mecanizado, el consumo de material o el coste de envío, que son variables importantes en la economía del programa.
El análisis por elementos finitos puede aclarar la distribución de cargas, pero su valor depende de condiciones de contorno realistas, hipótesis de contacto, precarga de pernos y cargas dinámicas aplicadas.
Para maquinaria de menor volumen o altamente crítica, combinar el análisis con una prueba de prototipo físico proporciona a los equipos de proyecto evidencia más sólida antes de comprometerse con la producción en serie.
Diseñe contra la fatiga, no solo para la resistencia última
La fatiga es el daño progresivo causado por ciclos repetidos de tensión, incluso cuando cada ciclo individual permanece muy por debajo de la resistencia última declarada del material.
Los soportes de maquinaria experimentan habitualmente fatiga debido a vibraciones, movimiento alternativo, excitación del engrane, irregularidades de carretera, pulsación de presión y arranques y paradas operativas repetidos.
Un soporte que resiste una carga de prueba estática puede aun así fallar después de miles o millones de ciclos si su concentración de tensiones está mal controlada.
Las zonas que requieren mayor atención suelen ser los orificios para pernos, las esquinas interiores afiladas, los pies de soldadura, las salidas de rosca, los cambios bruscos de espesor y las bridas sin apoyo.
Utilice radios generosos donde cambie la dirección de la carga. Una transición suave reduce la tensión máxima local y permite que las fuerzas se distribuyan más naturalmente a través del material.
Evite colocar orificios directamente junto a pliegues, filetes o soldaduras altamente tensionadas, a menos que el análisis confirme márgenes de fatiga aceptables bajo el ciclo de trabajo completo previsto.
La rigidez merece la misma atención. Una deflexión excesiva puede desplazar la alineación, aumentar el deslizamiento de pernos, causar interferencias y amplificar las tensiones alternantes en los componentes conectados.
Sin embargo, simplemente hacer más grueso cada soporte personalizado no es una solución eficiente. El espesor adicional puede desplazar la tensión, complicar el conformado y aumentar los costes de material.
En su lugar, determine las regiones críticas para la fatiga, ajuste el flujo de carga, reduzca la luz sin apoyo y seleccione una geometría que controle la deflexión en la interfaz funcional.
Las especificaciones del proyecto deben indicar los ciclos operativos esperados, la exposición a vibraciones, el espectro de carga, la vida útil objetivo y la accesibilidad para mantenimiento siempre que se conozcan estos detalles.
Sin esta información, los proveedores pueden diseñar únicamente en función de la capacidad estática, dejando el proyecto vulnerable a fallos por fatiga que aparecen después de la puesta en marcha.
Elija un proceso de fabricación que respalde el diseño
Los soportes personalizados pueden cortarse por láser, plegarse, soldarse, mecanizarse, fundirse, estamparse o forjarse. Cada proceso afecta la geometría alcanzable, la consistencia de resistencia, el coste y el plazo de entrega.
Los soportes de acero fabricados son prácticos para prototipos y conjuntos de bajo volumen, ya que los cambios pueden implementarse rápidamente mediante programas revisados de corte y soldadura.
No obstante, la construcción soldada requiere un control disciplinado de la secuencia de soldadura, la distorsión térmica, la tensión residual, la precisión de las plantillas y la calidad del perfil de soldadura sensible a la fatiga.
Los soportes mecanizados pueden lograr tolerancias estrechas e interfaces complejas, aunque eliminar una cantidad considerable de material puede aumentar el coste y el desperdicio en componentes portantes de mayor tamaño.
La forja de precisión es especialmente valiosa cuando el volumen de producción y la exigencia estructural justifican las herramientas, porque el flujo del material puede seguir la forma de trabajo del componente.
En comparación con un tocho intensamente mecanizado, un soporte estructural forjado puede ofrecer una mejor utilización del material, menor necesidad de procesamiento y un rendimiento mecánico más consistente.
En programas de maquinaria que implican interfaces de transmisión o de caja de engranajes, componentes asociados como unEngranaje cónico pueden imponer cargas direccionales que deben influir en la selección del proceso del soporte.
La participación temprana del proveedor es valiosa en este aspecto. Un fabricante competente puede identificar requisitos de desmoldeo, oportunidades de flujo de grano, sobremedidas de mecanizado y limitaciones de las plantillas antes de que los planos queden definidos.
Esa conversación puede evitar un problema común: especificar una geometría que es teóricamente resistente, pero costosa, inconsistente o difícil de inspeccionar en producción.
Para los gerentes de proyecto, el objetivo práctico no es seleccionar el proceso más sofisticado. Es seleccionar el proceso que satisfaga las necesidades de rendimiento de forma fiable al volumen del programa.
Especifique el material según el entorno operativo
La selección de material debe reflejar la resistencia, rigidez, respuesta a la fatiga, exposición a corrosión, rango de temperatura, soldabilidad, disponibilidad y compatibilidad requeridas con la ruta de fabricación seleccionada.
Los aceros al carbono y aleados se utilizan ampliamente para soportes personalizados porque ofrecen un sólido rendimiento estructural y amplias opciones de procesamiento a un coste competitivo.
El acero de alta resistencia puede reducir el espesor de sección, pero puede requerir mayor atención a los procedimientos de soldadura, la calidad de los bordes de los orificios, la preparación del recubrimiento y la sensibilidad a entallas.
El acero inoxidable puede ser apropiado para entornos corrosivos de lavado, servicio marino, exposición química o aplicaciones en las que el mantenimiento de la protección superficial resulta difícil.
El aluminio puede reducir la masa, pero su menor módulo elástico significa que los diseñadores suelen necesitar mayor profundidad de sección o nervaduras para lograr una rigidez comparable.
Los certificados de material deben vincularse al grado aprobado, la condición de tratamiento térmico y cualquier requisito de propiedades mecánicas indicado en la especificación de ingeniería.
No especifique aleaciones de alta gama solo por costumbre. El material adecuado es el que satisface los requisitos de carga y entorno sin crear un riesgo de suministro innecesario.
Cuando se requiera protección contra la corrosión, evalúe el sistema de recubrimiento junto con la geometría del soporte. Las hendiduras, superficies inaccesibles, bordes afilados y cordones soldados afectan la durabilidad del recubrimiento.
El galvanizado, la pintura, el recubrimiento en polvo, el chapado y los tratamientos de fosfatado presentan distintas limitaciones dimensionales, de adherencia y de servicio que deben considerarse antes de la liberación.
Controle las interfaces, tolerancias y variaciones de montaje
Muchos problemas de soportes surgen durante el montaje y no durante las pruebas estructurales. Los patrones de orificios, la estrategia de referencias, la planitud y las tolerancias de posición determinan el éxito real de la instalación.
Identifique primero las referencias funcionales: normalmente una cara de montaje, una característica de posicionamiento y un eje o borde que establece la alineación con el equipo conectado.
Aplique después tolerancias más estrictas solo donde influyan en la alineación, la transferencia de carga, el sellado, la holgura o el montaje repetible. El exceso de tolerancias aumenta el coste sin mejorar el rendimiento útil.
Considere la acumulación completa de tolerancias entre el soporte, los elementos de fijación, la fundición o bastidor de acoplamiento, los paquetes de calzas, la carcasa de la caja de engranajes y la plantilla de montaje.
Un soporte puede cumplir sus requisitos de plano individuales y aun así requerir retrabajo cuando la variación acumulada deja holgura insuficiente para herramientas, cubiertas o piezas móviles adyacentes.
Los orificios ranurados pueden admitir variaciones, pero las ranuras no deben convertirse en un sustituto automático de un diseño de referencias correcto o de una resistencia adecuada a las cargas operativas.
Cuando sean necesarias conexiones ranuradas, defina los requisitos de arandelas, el par de apriete, la condición superficial y la dirección de carga para reducir la probabilidad de deslizamiento o desgaste por frotamiento.
La accesibilidad de las fijaciones también es una preocupación del proyecto. Un soporte duradero que requiere una instalación difícil puede ralentizar el montaje, aumentar la variación de mano de obra y complicar el mantenimiento en campo.
Incorpore los requisitos de calidad en el paquete de compra
Un paquete completo de compra de soportes proporciona a los proveedores una definición compartida de producto aceptable, reduciendo el riesgo de interpretación durante la cotización, la producción, la inspección y la aceptación final.
Incluya el último plano controlado, grado de material, acabado, características críticas, estimación de volumen anual, necesidades de embalaje y requisitos aplicables de inspección o trazabilidad.
Para soportes personalizados críticos para la fatiga, identifique explícitamente las zonas críticas en lugar de esperar que una nota general del plano comunique la importancia estructural.
Los controles apropiados pueden incluir certificación de material, informes dimensionales, cualificación de procedimientos de soldadura, inspección por partículas magnéticas, comprobaciones de dureza, verificación del espesor de recubrimiento o pruebas de carga.
El plan de inspección debe corresponder al riesgo real. Aplicar extensas pruebas no destructivas a todas las piezas de bajo riesgo añade coste, mientras que omitirlas en zonas críticas genera exposición.
Defina muestras de aceptación y procedimientos de escalamiento para desviaciones antes de que comience la producción. Esto evita que la presión del cronograma obligue a tomar decisiones apresuradas cuando aparezcan no conformidades.
La inspección de primera pieza es especialmente valiosa después de nuevas herramientas, transferencia de proveedor, revisión de planos o cambios de proceso que pudieran afectar las dimensiones y el comportamiento estructural.
Para la producción recurrente, controle los modos de defecto y no solo las tasas generales de rechazo. La deriva repetida de la posición de orificios o los defectos de recubrimiento a menudo indican una debilidad de proceso corregible.
Evalúe el coste mediante el riesgo total del programa
El precio unitario cotizado más bajo rara vez es la mejor decisión comercial cuando un soporte personalizado influye en el tiempo de actividad de la máquina, la mano de obra de montaje, la exposición de garantía o la seguridad del operador.
Evalúe el coste total de herramientas, rendimiento de materia prima, mecanizado, soldadura, acabado, inspección, logística, retrabajo, mantenimiento y las consecuencias probables de un fallo prematuro.
Las formas forjadas casi netas pueden mejorar la eficiencia del material y reducir el mecanizado posterior para volúmenes adecuados, especialmente cuando la alternativa comienza con material sobredimensionado.
Las soluciones fabricadas pueden ser más económicas durante la producción piloto, la incertidumbre de diseño o cantidades moderadas en las que no se justifiquen herramientas de forja dedicadas.
Los gerentes de proyecto deben pedir a los proveedores que separen los costes únicos de los costes recurrentes. Esto facilita comparar objetivamente los puntos de cambio por volumen y las alternativas de proceso.
También considere la resiliencia del cronograma. Un diseño dependiente de material especializado, ciclos de mecanizado inusualmente largos o capacidad de soldadura limitada puede convertirse en un cuello de botella de la cadena de suministro.
Los proveedores experimentados con capacidades de forja y mecanizado pueden a menudo consolidar operaciones, reduciendo transferencias y mejorando la responsabilidad sobre el rendimiento dimensional y del material.
El objetivo es una solución de soporte que respalde una producción fiable durante el ciclo de vida del equipo, en lugar de un ahorro a corto plazo que transfiera el riesgo a las operaciones.
Utilice una lista práctica de revisión antes de la liberación
Antes de aprobar un diseño, confirme que la función del soporte, los casos de carga, la vida útil, el entorno, las interfaces, el método de fabricación y el plan de inspección estén documentados claramente.
Verifique que la trayectoria de carga llegue al bastidor de soporte a través de un área de sección suficiente y elementos de fijación correctamente posicionados, sin una concentración local severa de tensiones.
Revise el comportamiento dinámico, incluida la frecuencia de vibración, las cargas cíclicas, la posible resonancia, la retención de precarga de pernos y la deflexión esperada en las superficies de montaje críticas para la alineación.
Confirme que las selecciones de material y acabado sean compatibles con las condiciones de corrosión, la temperatura, los métodos de unión y las capacidades de producción estables del proveedor.
Compruebe si las tolerancias permiten un montaje funcional sin añadir mecanizado innecesario, carga de inspección o dependencia del ajuste manual durante la producción.
Por último, compare las rutas de fabricación viables con el volumen previsto, el calendario de inversión, el plazo de entrega requerido y el coste real del tiempo de inactividad o reemplazo de la máquina.
Esta revisión no sustituye un análisis de ingeniería detallado, pero proporciona a los responsables de proyecto una forma disciplinada de identificar preguntas sin respuesta antes de que se conviertan en cambios costosos.
Conclusión: trate los soportes como componentes de fiabilidad
Los soportes personalizados suelen ser piezas pequeñas, pero pueden determinar si la maquinaria permanece alineada, resistente a vibraciones, fácil de mantener y productiva durante toda su vida útil prevista.
Las decisiones más sólidas provienen de comprender primero las trayectorias de carga, diseñar para la fatiga en lugar de solo para la resistencia estática y seleccionar un proceso que respalde una calidad repetible.
Para los gerentes de proyecto, esto significa convertir los requisitos del soporte en criterios funcionales, de fabricación e inspección medibles antes de que las comparaciones de coste impulsen la decisión final.
Cuando estos criterios están claros, los proveedores pueden recomendar opciones prácticas de materiales y procesos, mientras que los equipos de ingeniería adquieren mayor confianza en los resultados de rendimiento, coste y entrega.