



Publicaciones relacionadas
Mensaje en línea
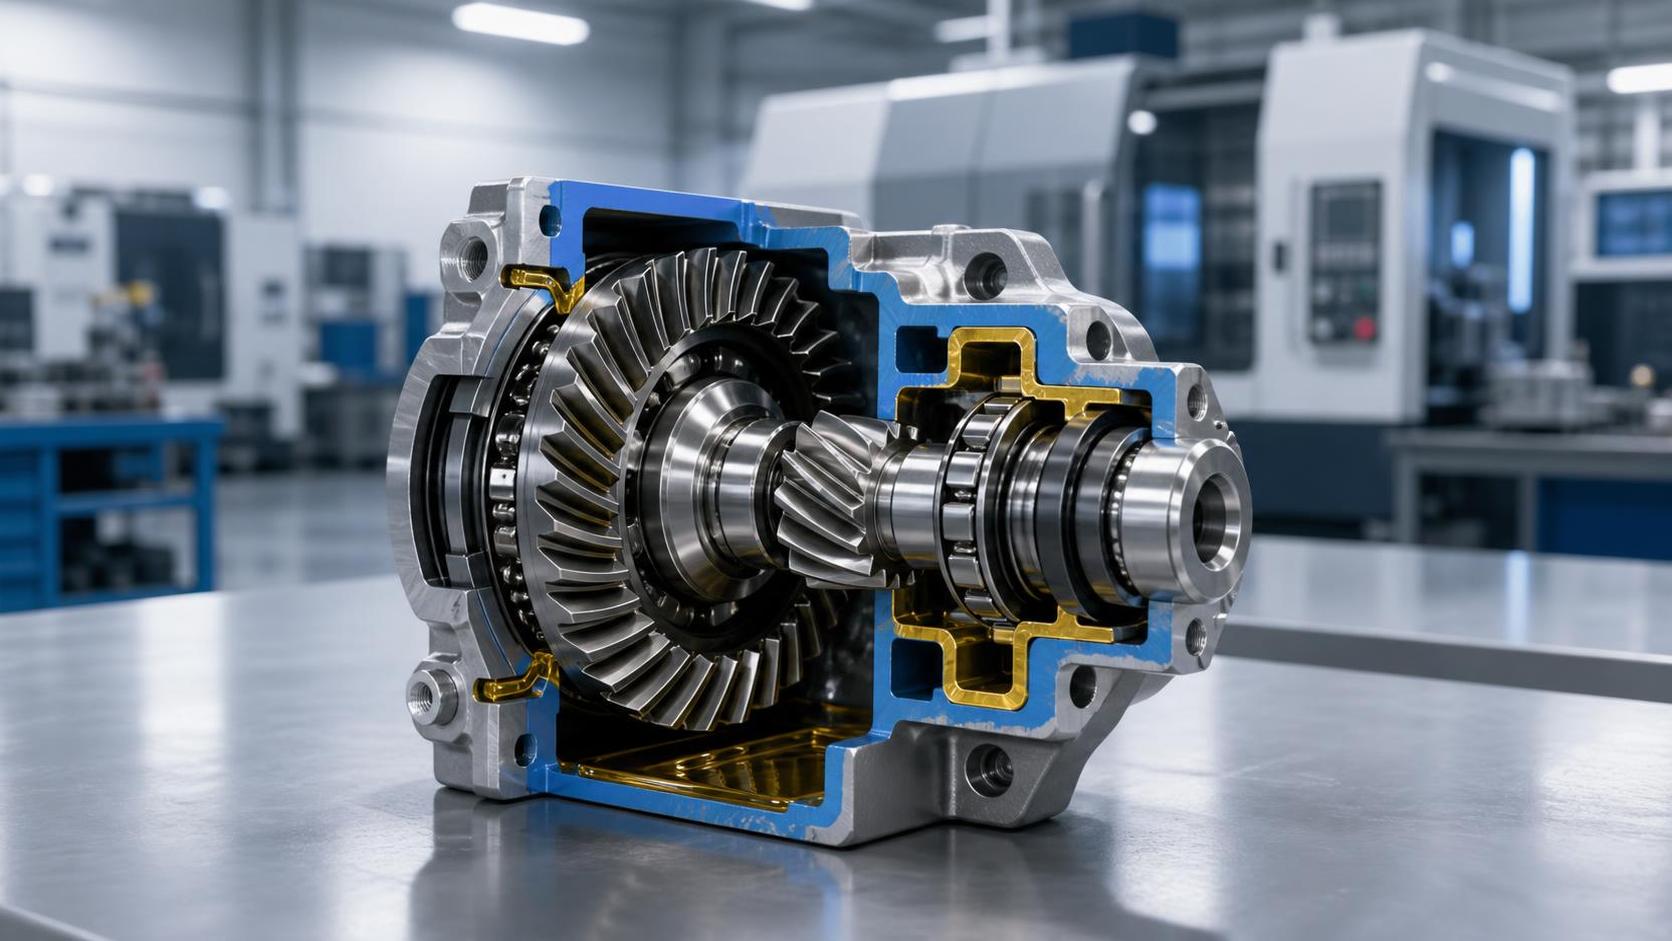
En los sistemas compactos de transmisión en ángulo recto, la elección de un engranaje cónico interno puede influir en mucho más que la dirección de rotación. Afecta al espacio de instalación, la capacidad de par, el acceso para el montaje, la disposición de los rodamientos, el comportamiento acústico y la cantidad de mecanizado posterior necesaria para llevar un diseño a producción. Para los gerentes de proyecto, rara vez se trata de un simple ejercicio de selección de componentes. Es una decisión que conecta el rendimiento del sistema con el riesgo de suministro, la viabilidad de fabricación y el coste del ciclo de vida.
Las transmisiones en ángulo recto aparecen en aplicaciones donde la maquinaria debe trabajar intensamente dentro de espacios limitados: reductores compactos, mecanismos auxiliares marinos, equipos de automatización, conjuntos relacionados con la dirección, transmisiones especializadas y determinadas configuraciones de cajas de engranajes para energía eólica o aplicaciones industriales. En estos proyectos, el conjunto de engranajes suele convertirse en el punto donde los ambiciosos objetivos de espacio se encuentran con los límites prácticos de la forja, el mecanizado, la inspección y el montaje.
Una configuración de engranaje cónico interno es especialmente pertinente cuando el diseño necesita transmitir movimiento aproximadamente 90 grados manteniendo el elemento conducido situado alrededor, en lugar de junto a, una parte del tren de engranajes. Utilizada de forma adecuada, puede ayudar a los ingenieros a crear disposiciones de transmisión compactas y protegidas. Utilizada sin una comprensión clara de las trayectorias de carga y las restricciones de fabricación, puede generar operaciones difíciles de tallado de dientes, retos de inspección y costosas revisiones en fases avanzadas.
Comprender qué significa “engranaje cónico interno” en una discusión de diseño real
El términoengranaje cónico interno se utiliza a veces de forma amplia en las conversaciones de proyecto, lo que puede causar confusión incluso antes de que comience el trabajo de diseño. Los engranajes cónicos convencionales suelen presentar dientes externos sobre superficies cónicas primitivas. Sin embargo, en las discusiones sobre transmisiones compactas, “interno” puede describir un engranaje con dientes formados en una superficie cónica orientada hacia el interior, un elemento cónico similar a una corona o una interfaz de engranaje angular cerrada funcionalmente similar.
Antes de emitir planos o solicitar cotizaciones, el equipo del proyecto debe definir la geometría prevista en términos inequívocos: ubicación de los dientes, relación de los conos primitivos, disposición del piñón conjugado, ángulo entre ejes, sentido de rotación y si el engranaje es una verdadera forma cónica interna o una solución relacionada de tipo engranaje frontal. Un proveedor no puede evaluar con fiabilidad las herramientas, el sobremetal de forja, la generación de dientes ni los métodos de inspección basándose únicamente en la palabra “interno”.
Esta aclaración temprana es importante porque una configuración de dentado interno cambia la conversación sobre fabricación. El acceso de las herramientas puede estar restringido, la geometría de la raíz puede ser más difícil de acabar y la distorsión por tratamiento térmico puede tener un efecto mayor sobre el patrón de contacto que en un diseño de engranaje externo más abierto. El conjunto compacto puede resultar atractivo, pero debe corresponderse con una ruta de proceso que realmente pueda producir la geometría prevista de manera consistente.
Dónde este concepto de engranaje demuestra su valor
No todas las transmisiones en ángulo recto necesitan una configuración cónica interna. Los pares de engranajes cónicos espirales o hipoidales estándar siguen siendo opciones eficaces cuando hay espacio para dos engranajes de dentado externo y un soporte sencillo de los ejes. Los conceptos de engranaje cónico interno resultan más atractivos cuando la arquitectura circundante prioriza el cerramiento, las relaciones coaxiales o la transferencia de par protegida.
1. Reductores cerrados en ángulo recto con espacio radial limitado
Un reductor compacto suele necesitar una pared de carcasa robusta, rodamientos, sellos y conductos de lubricación, y aun así debe encajar dentro de un volumen de máquina definido. Si el engranaje conducido puede integrarse en una estructura similar a una corona u orientada hacia el interior, el diseñador puede reducir el aumento radial externo alrededor del engrane. Esto es valioso en maquinaria donde la transmisión debe situarse cerca de bastidores, protecciones, cuerpos de actuadores o equipos de proceso adyacentes.
El beneficio no consiste simplemente en que “más pequeño es mejor”. La verdadera ventaja es la libertad de redistribuir el espacio. Unos pocos milímetros ahorrados en el exterior del conjunto de engranajes pueden crear espacio para un rodamiento mayor, un sello más fiable o un nervio de carcasa más rígido; cambios que pueden importar más para la vida útil que el diámetro del engranaje por sí solo.
2. Conjuntos de transmisión que requieren un engrane protegido
En equipos expuestos a polvo, vibración, lubricación por salpicadura o impactos externos ocasionales, ubicar los dientes de trabajo dentro de una estructura más cerrada puede resultar útil. La carcasa sigue teniendo la responsabilidad principal de protección, pero una configuración de engranajes menos expuesta puede favorecer una disposición interna más limpia. Los equipos auxiliares marinos y determinados mecanismos todoterreno o industriales son ejemplos en los que el espacio de instalación y la protección ambiental suelen considerarse conjuntamente.
Para estas aplicaciones, los responsables de proyecto deben mirar más allá del propio engranaje. Deben preguntarse cómo llega el lubricante al engrane a baja y alta velocidad, si el aceite puede salir de la zona de contacto de los dientes y cómo se inspeccionará el conjunto tras un funcionamiento prolongado. Un diseño compacto y cerrado sin una ruta de lubricación viable puede perder rápidamente su ventaja inicial de espacio.
3. Módulos de transmisión especializados con piezas estructurales integradas
Algunos sistemas de transmisión angular no se fabrican a partir de una colección de piezas simples e independientes. El engranaje puede estar integrado con una brida, cubo, portador, elemento de montaje o cuerpo de forma irregular. Aquí es donde la ruta de conformado adquiere importancia estratégica. En lugar de mecanizar la pieza completa a partir de material sobredimensionado, una pieza bruta forjada cercana a la forma final puede situar el material más cerca de su forma funcional definitiva.
Para cuerpos de componentes complejos,Forjados de formas especiales pueden proporcionar un punto de partida útil para evaluar cómo una pieza relacionada con engranajes podría combinar geometría estructural con un sobremetal de mecanizado controlado. El objetivo no es eliminar indiscriminadamente el mecanizado; las superficies críticas de los dientes, los taladros y las caras de referencia siguen exigiendo precisión. El objetivo es evitar desperdiciar material y tiempo de máquina en volúmenes que pueden conformarse de manera más eficiente.
4. Proyectos en los que la facilidad de mantenimiento define la disposición
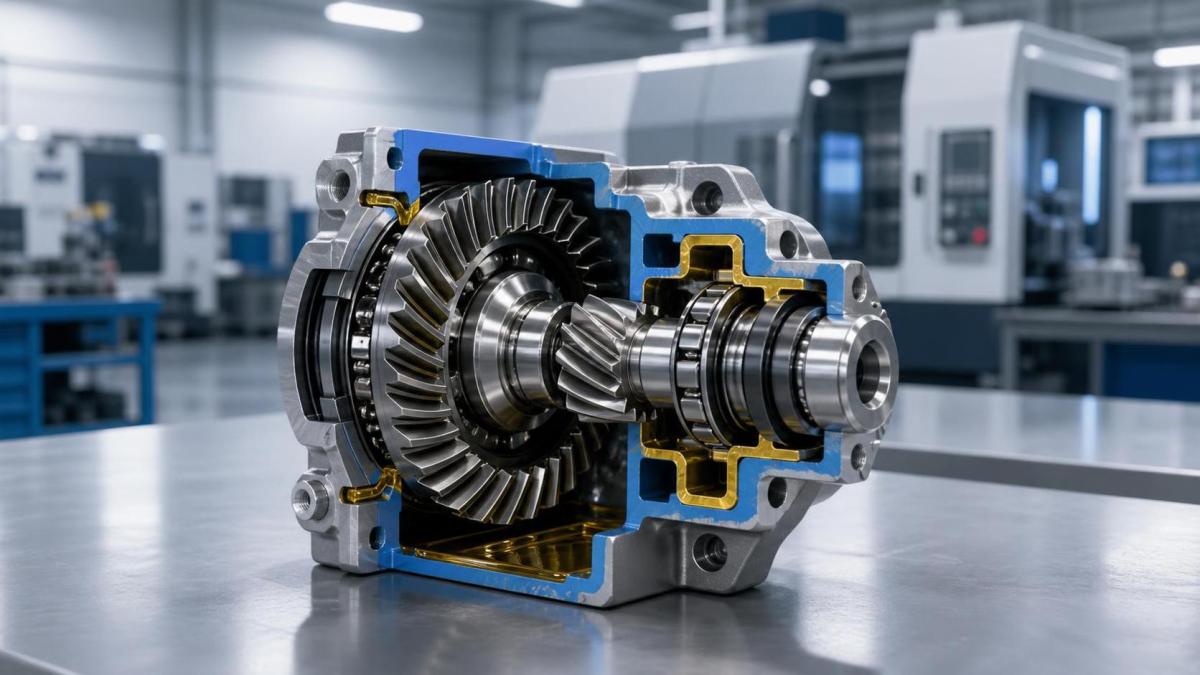
Compacto no tiene por qué significar inaccesible. En algunos diseños, una disposición de engranaje cónico interno permite extraer el eje del piñón, el cartucho de rodamientos o el conjunto de sellado desde un lado de la carcasa, mientras el elemento de engranaje mayor permanece ubicado en el cuerpo principal. Esto puede simplificar determinadas operaciones de mantenimiento, especialmente cuando el equipo está instalado en una célula de máquina o sistema a bordo con espacio limitado.
Esa ventaja depende de un diseño intencional. Los elementos de retención, el ajuste de precarga, la verificación del contacto de los dientes y las holguras de extracción deben considerarse desde el principio. Una configuración de engranajes que parece elegante en un plano seccional puede resultar difícil de mantener si un anillo de retención o un hombro oculto impide el desmontaje práctico.
Las comprobaciones de ingeniería que deben realizarse antes de congelar un diseño
Los calendarios de proyecto suelen impulsar a los equipos a pasar rápidamente del concepto a los planos detallados. En las aplicaciones de engranajes cónicos internos, una breve revisión de diseño para fabricación antes de liberar las herramientas o las compras puede evitar costosos retrabajos. Las siguientes comprobaciones son especialmente importantes.
El par es solo el punto de partida
El par nominal ayuda a establecer el tamaño de los dientes y los requisitos de material, pero no cuenta toda la historia. Un gerente de proyecto debe asegurarse de que el equipo de diseño haya considerado el par máximo, la frecuencia de inversión, las cargas de choque, el ciclo de trabajo de arranque y parada, y las consecuencias de una carga conducida bloqueada. Las transmisiones compactas suelen experimentar altas cargas transitorias porque el sistema tiene poca inercia o porque el mecanismo conducido cambia de dirección rápidamente.
La resistencia de la raíz del diente, la tensión superficial de contacto y la deflexión del eje o de la carcasa deben evaluarse como un único sistema. Un par de engranajes puede parecer adecuado de forma aislada, pero perder calidad de contacto una vez que la carcasa se dilata con la temperatura o los asientos de los rodamientos se deforman bajo carga.
Patrón de contacto y sensibilidad de montaje
Los engranes cónicos son muy sensibles a la posición relativa. Pequeños cambios en la distancia de montaje, el ángulo entre ejes, el juego de los rodamientos o la rigidez de la carcasa pueden desplazar el patrón de contacto hacia un borde del diente. En una configuración interna, el acceso para la inspección puede ser menos cómodo, por lo que es aún más importante establecer desde el principio las referencias y la cadena de tolerancias correctas.
Especifique referencias funcionales, no solo dimensiones individuales. El proveedor y el equipo de montaje necesitan comprender qué taladro, hombro, cara de brida o asiento de rodamiento determina la posición final del engranaje. Un plano con tolerancias estrechas pero referencias funcionales poco claras aún puede producir conjuntos inconsistentes.
El material y el tratamiento térmico deben adecuarse a la ruta de proceso
El rendimiento de los engranajes está determinado por la limpieza del material, el flujo de fibra, la respuesta al tratamiento térmico y el método de acabado. Para transmisiones en ángulo recto sometidas a carga, el perfil de dureza deseado y la tenacidad del núcleo deben corresponderse con el ciclo de trabajo previsto. Al mismo tiempo, la ruta elegida debe tener en cuenta la distorsión. Un componente difícil de sujetar después del tratamiento térmico puede requerir sobremetal adicional o una estrategia de acabado diferente.
La forja de precisión puede ser especialmente útil cuando la geometría de la pieza bruta es compleja y el aprovechamiento del material es importante. Liaocheng Jiucheng Auto Parts Co., Ltd. desarrolla componentes relacionados con engranajes forjados y mecanizados para aplicaciones de automoción, cajas de engranajes eólicos, maquinaria y sector marino. Su capacidad de forja de precisión y mecanizado es relevante cuando un proyecto necesita una forma de pieza bruta controlada antes del tallado de engranajes, el acabado y la inspección final. Para un gerente de proyecto, el valor práctico consiste en involucrar al equipo de fabricación con suficiente antelación para analizar el ángulo de desmoldeo, los radios de filete, el sobremetal de mecanizado, las ubicaciones de las referencias y la dirección del flujo de grano.
Piense en todo el sistema de rodamientos y sellos
Un engranaje cónico interno no funciona por sí solo. El empuje axial del engrane debe ser absorbido por rodamientos adecuados, y la disposición de los rodamientos influye en la rigidez del eje y la estabilidad del juego. La selección de sellos debe adaptarse a la velocidad de rotación, el tipo de lubricante, la variación de presión y el movimiento del eje. En carcasas compactas, estos componentes compiten por el mismo espacio.
Un error común es optimizar primero el volumen del engranaje y tratar los rodamientos como una tarea posterior de integración. En realidad, una geometría de engranaje ligeramente diferente puede permitir una distancia entre apoyos más estable, y ese cambio puede mejorar simultáneamente el contacto de los dientes, el ruido y la durabilidad.
Decisiones de fabricación que cambian la justificación económica
Cuando se revisan los presupuestos de proyecto, la atención suele centrarse en el precio unitario terminado. Esto es comprensible, pero la ruta de producción merece la misma atención. Una pieza bruta con gran cantidad de mecanizado puede ser viable para prototipos o equipos especializados de bajo volumen. A medida que aumentan los volúmenes, el coste de la eliminación de material, la gestión de virutas, el tiempo de ciclo y el desgaste de herramientas se hace más visible.
La forja de precisión cercana a la forma final puede reducir la cantidad de material que debe eliminarse antes del mecanizado final. También puede favorecer un mejor aprovechamiento del material en comparación con las rutas tradicionales, especialmente para piezas con cubos, bridas, secciones transversales irregulares o formas estructurales integradas. La justificación económica es más sólida cuando la geometría es estable, la demanda anual justifica considerar herramientas y el diseño final se ha revisado para comprobar su forjabilidad, en lugar de copiarse directamente de un concepto mecanizado a partir de material macizo.
Sin embargo, la forja no es automáticamente la respuesta para todos los requisitos. El acceso a los dientes internos, las formas de dientes muy especializadas, las cantidades de producción bajas o los cambios frecuentes de ingeniería pueden favorecer estrategias alternativas de piezas brutas. La pregunta correcta no es “¿Puede forjarse esto?”, sino “¿Qué ruta de fabricación ofrece la calidad requerida, la flexibilidad de plazos y el coste total para este programa?”.
Una especificación práctica para gerentes de proyecto
Al solicitar una revisión de viabilidad o una cotización de proveedor para un engranaje cónico interno, proporcione más que un módulo nominal y un diámetro exterior. Un paquete útil incluye la relación de transmisión, el ángulo entre ejes, el espectro de par esperado, el rango de velocidad, el juego objetivo, el ciclo de trabajo, el método de lubricación, la temperatura de funcionamiento, las expectativas de ruido, la preferencia de material, el requisito de tratamiento térmico y el espacio disponible.
También debe identificar las interfaces que no pueden modificarse: ubicaciones de rodamientos, caras de referencia de la carcasa, dimensiones del eje conjugado, bridas de montaje y dirección de montaje. Si el engranaje forma parte de un reductor mayor, comparta una disposición seccional en lugar de proporcionar solo el plano del componente aislado. Ese contexto permite al proveedor identificar interferencias, limitaciones de herramientas y restricciones de inspección antes de que se conviertan en problemas de programación.
Para programas de alta criticidad, acuerde también la ruta de validación. Esta puede incluir inspección dimensional, verificación del perfil de los dientes, medición de descentramiento, comprobaciones de dureza, revisión metalográfica cuando corresponda y evaluación del patrón de contacto durante el montaje. El plan exacto variará según la aplicación, pero el método de aceptación no debe dejarse para cuando llegue el primer lote de producción.
Atajos comunes que generan problemas posteriormente
- Suponer que un volumen compacto reduce automáticamente el coste. Un empaquetado más pequeño puede aumentar la complejidad de las herramientas, la dificultad de mecanizado o la sensibilidad del montaje.
- Copiar tolerancias de engranajes cónicos externos en una configuración interna. Las referencias funcionales, las limitaciones de acceso y el enfoque de inspección pueden ser diferentes.
- Ignorar el movimiento causado por el tratamiento térmico. Una pieza bien mecanizada antes del tratamiento térmico aún puede no cumplir los requisitos finales de contacto si no se planifica la distorsión.
- Separar el diseño del engranaje del diseño de la carcasa. La rigidez de la carcasa y la precisión de los asientos de los rodamientos afectan directamente al comportamiento del engrane.
- Solicitar una cotización sin un perfil de servicio. Un proveedor puede cotizar una pieza, pero no puede evaluar responsablemente el riesgo relacionado con la carga basándose únicamente en las dimensiones.
Hacer que la transmisión en ángulo recto funcione como un sistema
La mejor solución de engranaje cónico interno rara vez es la que tiene la geometría más inusual. Es la que se adapta al espacio disponible del equipo, transmite la carga real de manera fiable, puede fabricarse con variación controlada y sigue siendo práctica de montar y mantener. Para los gerentes de proyecto, eso significa integrar la ingeniería de engranajes, la estrategia de forja, la capacidad de mecanizado, la planificación de calidad y el diseño de la carcasa en una misma conversación.
Cuando estas decisiones se toman con antelación, un engranaje cónico interno puede convertirse en una herramienta arquitectónica útil para transmisiones compactas en ángulo recto, en lugar de una complicación de última etapa. El resultado es un camino más deliberado desde la disposición conceptual hasta una transmisión lista para producción, en el que la eficiencia del espacio está respaldada por la fabricabilidad, no se obtiene a costa de ella.
Envíenos un mensaje