



Publicaciones relacionadas
Mensaje en línea
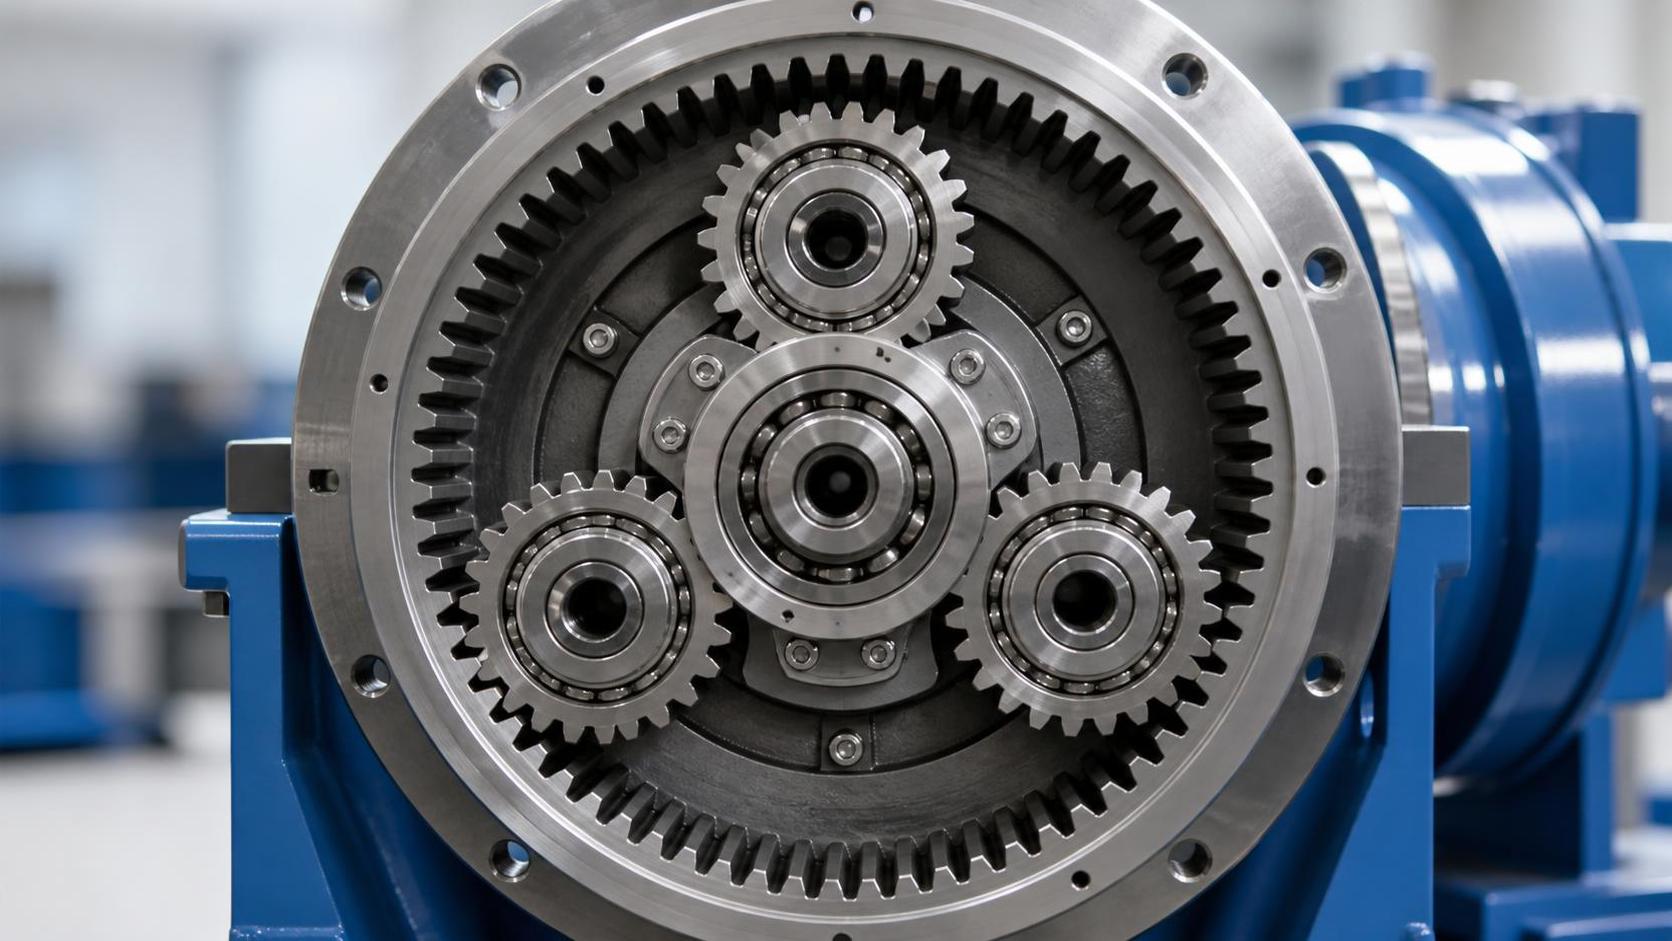
La holgura en un reductor planetario comienza con el espacio libre entre los dientes del planeta y el engranaje recto interno. Ese espacio es necesario: sin él, los flancos de los dientes pueden atascarse durante el montaje, la expansión térmica, la deflexión elástica, los cambios de lubricación o una excentricidad menor. La tarea de ingeniería consiste en establecer una holgura de trabajo controlada que se mantenga positiva en la condición operativa más exigente, evitando al mismo tiempo un movimiento angular perdido excesivo, ruido de impacto, carga desigual de los planetas y contacto en los bordes de los dientes.
En un engranaje recto interno, la holgura no puede evaluarse a partir de un solo engranaje aislado. Es el resultado de un sistema creado por el espesor de diente de la corona, el espesor de diente del planeta, la geometría del engranaje solar, las relaciones de distancia entre centros, la posición del porta-satélites, la holgura de los rodamientos, la deformación de la carcasa y la temperatura. Una corona medida dentro de los límites de su plano individual puede aun así producir un engrane inadecuado cuando se combina con planetas situados en el otro extremo de su rango de tolerancia permitido. Por lo tanto, los requisitos dimensionales deben vincularse al conjunto planetario montado, en lugar de tratarse como límites de componentes no relacionados.
Geometría que determina el intervalo de holgura
La holgura tangencial básica en el círculo primitivo se ve afectada principalmente por el espesor de diente. En los engranajes externos, reducir el espesor de diente aumenta la holgura. En un engrane interno, la relación funcional debe interpretarse con cuidado porque la corona y el engranaje planetario engranan en flancos de dientes internos y externos. Un cambio en el espacio entre dientes del engranaje recto interno tiene un sentido geométrico opuesto al cambio en el espesor de diente de un engranaje externo. Los planos, informes de inspección e instrucciones de fabricación deben utilizar una referencia inequívoca: espesor normal de diente, medición entre dientes, medición sobre pasadores o bolas y el diámetro de medición definido.
El módulo, el ángulo de presión, el número de dientes, el desplazamiento de perfil y la modificación de adendo establecen el engrane teórico. Estos valores deben fijarse antes de asignar la tolerancia de holgura. Modificar el desplazamiento de perfil en una fase tardía del diseño para resolver un problema de espacio libre puede alterar la relación de contacto, el espesor de raíz, el riesgo de interferencia y las condiciones de deslizamiento. En aplicaciones de alta carga, la sección deseada de la raíz del diente puede entrar en conflicto con la holgura deseada, a menos que se recalcule todo el par de engranajes.
Los engranajes internos son especialmente sensibles a la diferencia de número de dientes. Cuando la corona y el planeta presentan una pequeña diferencia de dientes, las limitaciones de interferencia y recorte pueden restringir la geometría utilizable. La forma de la herramienta de corte, la protuberancia, el filete de raíz y el alivio de punta deben revisarse como conjunto. Una evolvente nominal que parece aceptable en un cálculo puede ser difícil de generar o acabar sin dejar una transición de raíz desfavorable o una punta de diente localmente delgada.
La variación del ángulo de presión es otra fuente de confusión. Un error de ángulo de presión modifica el espesor efectivo del diente en el diámetro primitivo de trabajo y desplaza el contacto a través del flanco. La holgura resultante puede parecer aceptable en una posición de inspección, mientras que el patrón de contacto se desplaza bajo carga. Por este motivo, las desviaciones de perfil y de hélice no deben tratarse meramente como valores de grado de calidad; su dirección y posición dentro de la zona de tolerancia del flanco son importantes.
De la holgura nominal a la holgura operativa
La holgura especificada debe incluir una reserva razonada para la condición de montaje. El valor mínimo debe mantenerse por encima de cero después de considerar el crecimiento térmico, la deformación elástica, el descentramiento, el espesor del recubrimiento cuando corresponda y el error de montaje. El valor máximo debe ser compatible con la respuesta torsional, la precisión de inversión, el ruido y la carga de impacto.
Un análisis útil separa la variación en categorías en lugar de aplicar un único margen amplio de seguridad. Los factores relevantes suelen incluir:
- diámetro primitivo de la corona, espesor del espacio entre dientes, descentramiento radial y deformación local después del tratamiento térmico;
- espesor de diente del engranaje planetario, error de indexado, concentricidad entre el agujero y los dientes, y ajuste del rodamiento;
- variación posicional entre el solar y el porta-satélites, y entre la corona y el porta-satélites, incluida la ubicación de los pernos del porta-satélites y la alineación de los alojamientos de la carcasa;
- holgura radial del rodamiento, deflexión del porta-satélites y movimiento causado por la dirección del par;
- diferencias de temperatura entre la corona, la carcasa, los planetas y el porta-satélites durante el funcionamiento transitorio.
La acumulación en el peor caso es adecuada para la evaluación de interferencias críticas para la seguridad, pero puede generar una banda de holgura innecesariamente amplia si se supone que todas las variaciones alcanzan simultáneamente sus extremos. El análisis estadístico de tolerancias puede representar mejor una producción en serie estable, siempre que la capacidad del proceso y el rendimiento del sistema de medición respalden esa suposición. Independientemente del método, el análisis debe indicar si la holgura se evalúa sin carga, con un par de medición definido o con un par operativo. Estas condiciones producen lecturas diferentes porque las holguras de los rodamientos y los contactos de los flancos de engranajes se desplazan.
En una disposición planetaria, la holgura también se distribuye a través de múltiples engranes. Con varios planetas, el error posicional del porta-satélites y la excentricidad de la corona pueden hacer que un planeta engrane antes que los demás. El primer planeta en contactar puede soportar un par desproporcionado, mientras que la holgura global aparente medida en un eje de entrada sigue siendo aceptable. Los elementos flotantes pueden mejorar la distribución de carga, pero su movimiento modifica la relación entre la holgura estática y el contacto bajo carga. Por ello, la revisión de diseño debe incluir la fase de engrane entre planetas y las hipótesis de distribución de carga.
Descentramiento, excentricidad y punto ajustado
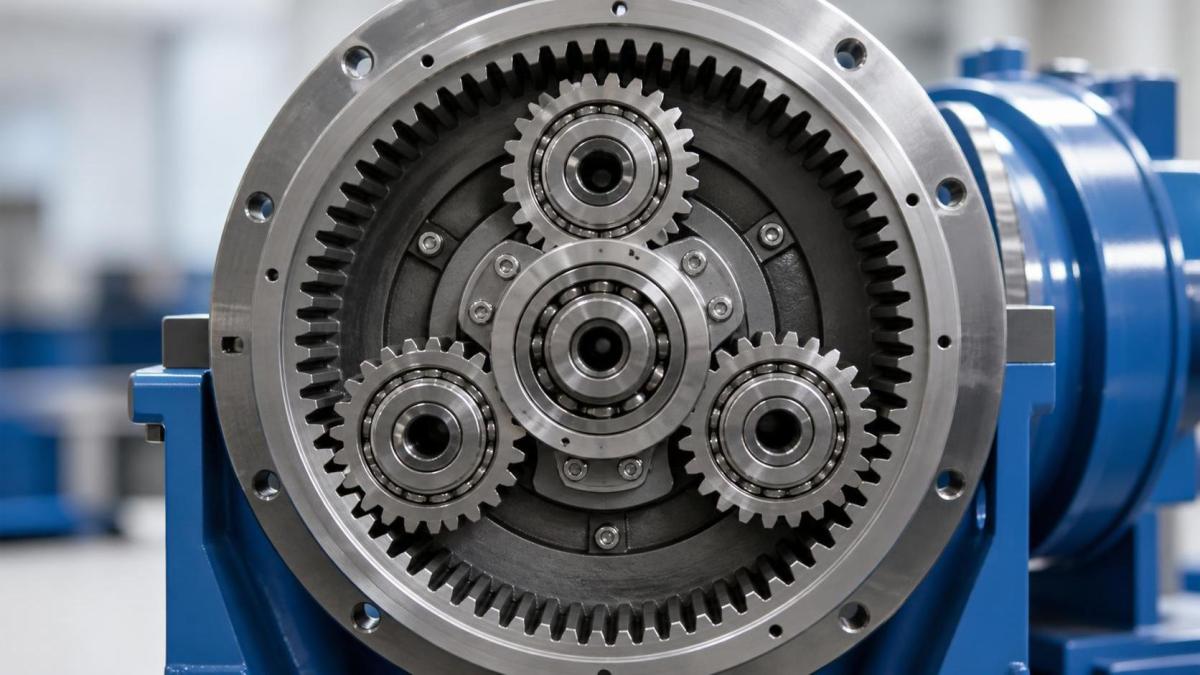
La medición de montaje más importante suele ser la holgura mínima a lo largo de una rotación completa, no el valor promedio. El descentramiento radial de la corona, la variación de paso, el error de ubicación de la carcasa y la excentricidad del planeta generan un punto ajustado. En esa posición, los engranajes pueden aproximarse a la interferencia incluso cuando las lecturas en otras posiciones angulares muestran una holgura amplia.
El descentramiento de un engranaje recto interno debe referenciarse al datum utilizado durante el montaje. Medir la geometría de los dientes con relación a un diámetro exterior arbitrario puede ser engañoso cuando la corona se posiciona mediante un agujero, un diámetro piloto, una brida o una cara mecanizada. El esquema de datums de inspección debe reflejar el esquema funcional de montaje. Cuando una corona está soldada, atornillada, montada por contracción en una carcasa o retenida por una brida delgada, la geometría final instalada puede diferir considerablemente de la medición en estado libre.
En coronas de gran diámetro, el soporte durante la medición merece atención. Una corona flexible puede deformarse por su propio peso o por una fuerza de sujeción excesiva. El dispositivo de inspección debe soportar la pieza de una manera cercana a su condición instalada, sin restringirla en exceso. Una comparación diente a diente realizada sobre una corona deformada puede conducir a retrabajos innecesarios o, peor aún, a la aceptación de una pieza que queda ajustada después de la instalación.
El error de paso y el error acumulado de indexado crean una variación periódica de la holgura. Un único defecto local del diente puede provocar un evento brusco de baja holgura; un error sistemático de indexado crea un patrón repetitivo. Registrar la holgura en función de la posición angular ayuda a distinguir estas condiciones. La distinción es importante porque pulir una marca local en el flanco no corregirá un problema de indexado, mientras que cambiar una herramienta de corte o el ajuste de tallado no resolverá una deformación causada por el tratamiento térmico posterior al mecanizado.
Rutas de fabricación y sus consecuencias
La ruta de fabricación debe seleccionarse teniendo presente el requisito de holgura. La forja de precisión puede reducir la necesidad de eliminación de material y proporcionar un flujo de material favorable para piezas en bruto de engranajes adecuadas, pero la geometría final de los dientes internos sigue dependiendo de un mecanizado controlado, tratamiento térmico e inspección final. La calidad de los datums de la pieza en bruto es particularmente importante, porque un pequeño desfase entre las características de localización y el eje final de los dientes se convierte en descentramiento de engrane.
Los dientes internos pueden producirse mediante mortajado, brochado, skiving, fresado, rectificado o combinaciones de estos métodos. Cada ruta presenta distintos límites respecto a la precisión de perfil alcanzable, calidad de hélice, condición superficial, ancho de cara accesible y flexibilidad de producción. El mortajado de engranajes es ampliamente aplicable, pero requiere el control del desgaste de la herramienta y de la sincronización. El brochado puede ser productivo para diseños estables, aunque el estado de la herramienta y la ubicación de la pieza pueden influir en la consistencia del espacio entre dientes. El skiving de potencia puede ofrecer una producción eficiente cuando se cuenta con rigidez de máquina, herramientas y control de proceso establecidos. El rectificado interno puede considerarse cuando se requieren acabado duro y alta precisión geométrica, pero introduce sus propias preocupaciones relativas a quemaduras, tensión residual y acceso para inspección.
El tratamiento térmico es con frecuencia el punto en que una corona bien mecanizada se vuelve difícil de montar. El endurecimiento integral, la cementación, la nitruración, el endurecimiento por inducción y las operaciones de alivio de tensiones pueden alterar las dimensiones y la redondez. El patrón de deformación esperado debe establecerse mediante un desarrollo de proceso representativo, en lugar de suponerse a partir del plano. Una corona que se contrae uniformemente puede compensarse con una tolerancia de mecanizado; una corona que se vuelve lobulada, cónica o localmente deformada requiere medidas de control diferentes.
El acabado duro debe preservar la microgeometría prevista. La eliminación excesiva de material de un flanco puede alterar el espesor del espacio entre dientes y aumentar la holgura de manera desigual. Una eliminación insuficiente puede dejar errores de perfil procedentes del proceso anterior al tratamiento térmico. El acabado superficial debe evaluarse junto con la forma del flanco, ya que la rugosidad afecta al rodaje y puede generar un ruido de contacto elevado antes de que las superficies se estabilicen.
Microgeometría para condiciones bajo carga
Una cifra baja de holgura sin carga por sí sola no es señal de un diseño robusto. Bajo par, la deflexión de los dientes y el movimiento de la carcasa desplazan el patrón de contacto. Pueden ser necesarias modificaciones de perfil y bombeo de hélice para evitar la carga en los bordes de los dientes cuando el porta-satélites se inclina, la corona se deforma o los pernos planetarios se flexionan. Estas modificaciones alteran la holgura local a lo largo del flanco activo y deben incluirse en la definición de holgura funcional.
El alivio de punta puede suavizar la entrada y salida del engrane, reduciendo la excitación dinámica, pero un alivio excesivo reduce la longitud efectiva de contacto bajo carga. Un alivio que comienza demasiado pronto puede generar impacto bajo un par moderado; un alivio que comienza demasiado tarde puede ofrecer poca protección cuando la deflexión es significativa. La cantidad adecuada depende de la rigidez del diente, la carga transmitida, la relación de contacto, la condición del material y el intervalo de alineación esperado.
El bombeo de hélice es útil cuando la alineación a lo largo del ancho de cara no puede mantenerse perfectamente. Sin embargo, un flanco bombeado tiene menor ancho de contacto con carga ligera y puede producir un patrón de contacto engañoso si se verifica únicamente con una carga de marcaje baja. La verificación de contacto debe utilizar un método de par o carga que represente la observación prevista. Los criterios de aceptación deben indicar si el contacto se evalúa antes o después de un rodaje controlado.
Cuando el reductor incluye una etapa angular antes del conjunto planetario, la rigidez de montaje y la deflexión del eje de esa etapa pueden afectar la alineación de entrada planetaria. Por lo tanto, la misma revisión a nivel de sistema puede incluir componentes como unengranaje cónico donde la dirección del par y las reacciones de los rodamientos influyen en la posición del engranaje solar. La interfaz debe evaluarse mediante las cargas de los rodamientos y el movimiento de los datums, en lugar de considerar cada engrane de forma independiente.
Condición del material y estabilidad de los dientes
La selección de material afecta indirectamente a la holgura mediante el control de la deformación, el módulo elástico, la respuesta al tratamiento superficial y la resistencia al desgaste a largo plazo. El grado de acero, el nivel de limpieza, la reducción de forja y la especificación de tratamiento térmico deben ser compatibles con la resistencia requerida en la raíz del diente y la durabilidad superficial. La variabilidad del material que modifica la templabilidad puede provocar movimientos inconsistentes después del tratamiento, incluso cuando el proceso de mecanizado es estable.
La tensión residual en piezas en bruto de corona forjadas o mecanizadas puede liberarse durante el tratamiento térmico o la eliminación de material. Una tolerancia de material simétrica, una secuencia adecuada de mecanizado de desbaste y acabado, y etapas apropiadas de alivio de tensiones pueden reducir este riesgo cuando el proceso lo justifique. Las coronas de sección delgada, las bridas interrumpidas, los chaveteros y los patrones de pernos merecen una revisión de deformación independiente porque reducen la rigidez circunferencial.
El desgaste puede aumentar la holgura operativa con el tiempo, pero un reductor nuevo con una holgura muy baja no queda automáticamente protegido contra el desgaste. Una película lubricante insuficiente, aceite contaminado, desalineación y sobrecarga local dañan rápidamente los flancos. La viscosidad del lubricante debe adecuarse al intervalo de temperatura y a las condiciones de rodadura-deslizamiento. La filtración, el rendimiento del respiradero y el control de contaminación forman parte de la estrategia de retención de holgura, porque las partículas abrasivas pueden alterar la geometría de los dientes y la posición de los rodamientos.
Evidencia de inspección que respalda la liberación
La inspección de engranajes debe combinar mediciones analíticas con comprobaciones funcionales. La medición analítica establece el perfil, la hélice, el paso, el descentramiento, el espesor del espacio entre dientes y las relaciones entre datums. La medición funcional mediante rodadura o montaje muestra cómo se combinan los errores en el engrane real. Ninguno de los dos enfoques sustituye completamente al otro.
El plan de inspección debe identificar el datum trazable, la temperatura de medición, la incertidumbre del instrumento, la lógica de muestreo y la reacción cuando un resultado se aproxima a un límite funcional. Un informe que muestre únicamente un grado compuesto de engranaje puede ocultar el parámetro responsable de un punto ajustado. Registrar las desviaciones individuales permite correlacionarlas con el ajuste de mecanizado, el comportamiento del lote de tratamiento térmico, el desgaste de herramientas o la condición de los dispositivos de sujeción.
La holgura debe medirse en múltiples posiciones angulares y, cuando sea práctico, en las posiciones axiales relevantes. Para un conjunto planetario, deben probarse ambas direcciones de par, ya que la selección de flanco, el movimiento de los rodamientos y la holgura del porta-satélites pueden alterar el resultado. Una prueba de inversión controlada puede revelar movimiento perdido, mientras que una prueba de rotación ligera puede revelar atascamiento. Se trata de observaciones diferentes y no deben combinarse en un único valor de aceptación no documentado.
La capacidad del sistema de medición requiere atención cuando el intervalo de holgura permitido es estrecho. La conformidad del dispositivo, la resolución del indicador, el par aplicado, la técnica del operador y la deriva de temperatura pueden consumir una parte considerable de la tolerancia. Es apropiado realizar un estudio de repetibilidad y reproducibilidad antes de utilizar una lectura de montaje como criterio de liberación. Sin esa evidencia, un aparente cambio de producción puede ser variación de medición.
Condiciones de montaje y de campo
La limpieza del montaje afecta la primera lectura de holgura. Las rebabas en las puntas de los dientes, los residuos de recubrimiento en los agujeros de localización, las virutas atrapadas bajo una brida de corona y las superficies piloto dañadas pueden desplazar componentes y crear un falso punto ajustado. La secuencia de apriete de los elementos de fijación es importante cuando la corona se sujeta dentro de una carcasa. Una carga de apriete desigual puede deformar una corona delgada o separarla de su superficie de localización.
El comportamiento térmico debe considerarse en el ciclo de trabajo real. Una corona integrada en una carcasa puede seguir la temperatura de la carcasa, mientras que los planetas y el solar responden más rápidamente al calor de engrane generado internamente. Los materiales distintos y las trayectorias térmicas desiguales pueden reducir o aumentar temporalmente la holgura. Tanto la holgura de arranque en frío como la holgura en estado estable deben permanecer dentro del intervalo funcional previsto.
Durante el mantenimiento, un cambio inusual de holgura debe investigarse teniendo en cuenta los residuos en el aceite, el estado de los rodamientos, el contacto de los dientes y la posición de los pernos planetarios, en lugar de corregirse sustituyendo inmediatamente un solo engranaje. Un rodamiento desgastado puede cambiar la distancia entre centros del engrane; un perno planetario dañado puede inclinar un planeta; la deformación de la carcasa puede afectar a todos los planetas a la vez. La decisión de reparación debe seguir el mecanismo de fallo observado.
Un engrane estable de engranaje recto interno se produce mediante una geometría coordinada, una variación de fabricación controlada, una inspección funcional y condiciones de montaje que reflejen el reductor real. La holgura se vuelve fiable cuando se trata como una característica operativa del sistema planetario, en lugar de como una dimensión aislada en el plano de la corona.
Envíenos un mensaje