



Publicaciones relacionadas
Mensaje en línea
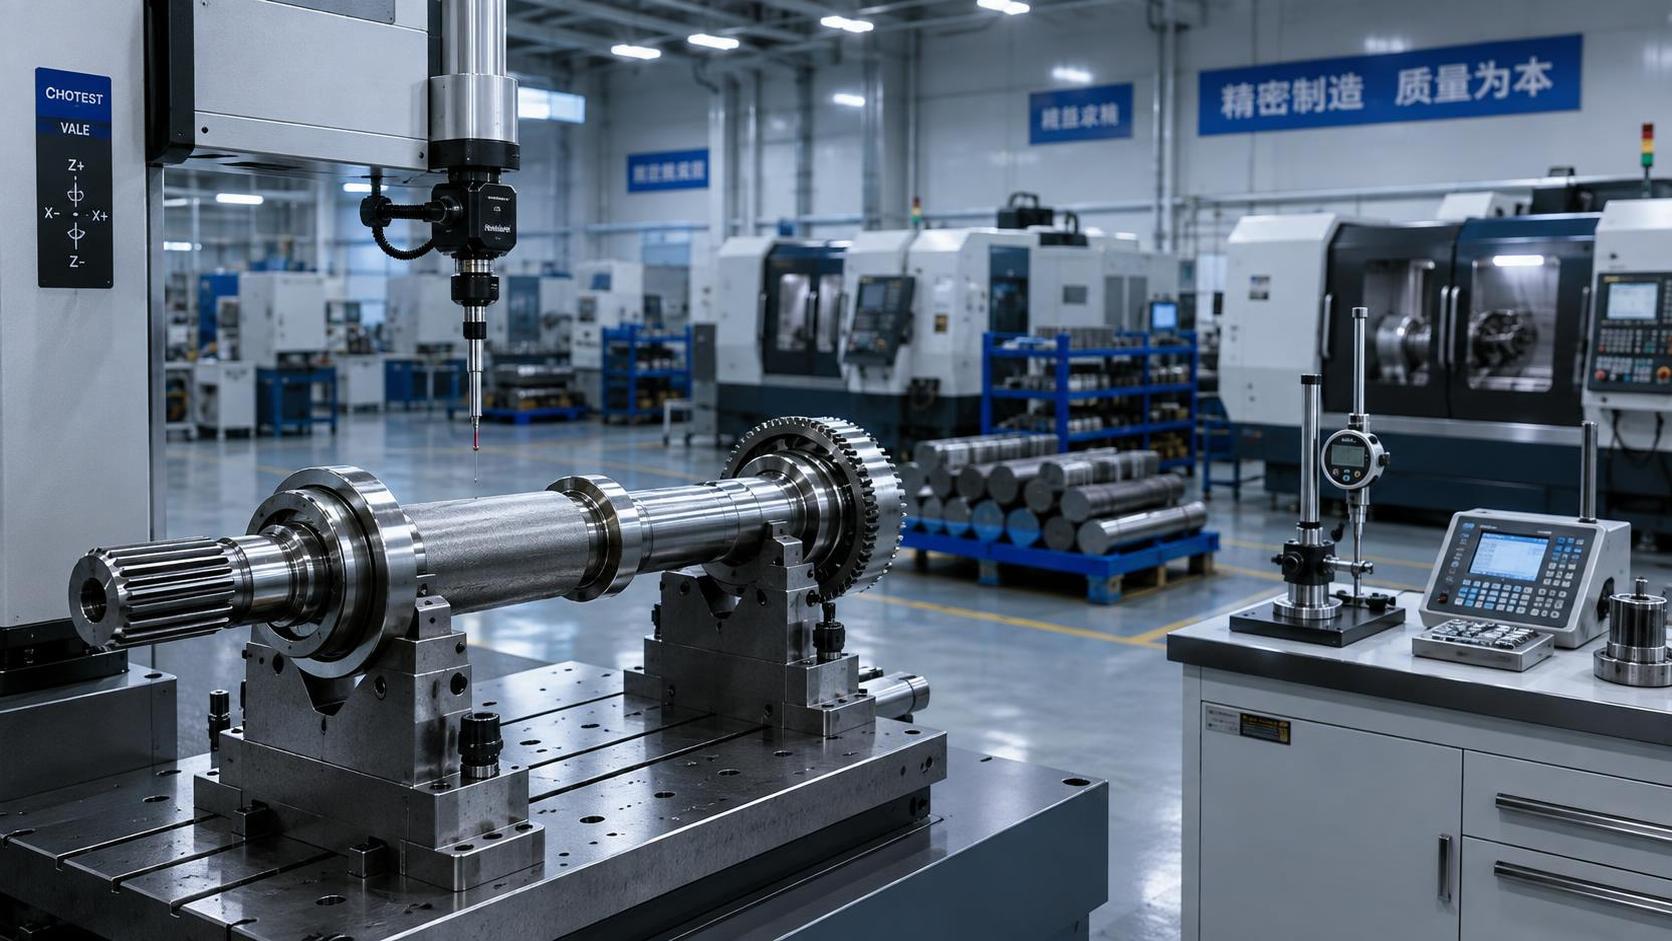
El plazo de reposición rara vez se determina únicamente por la capacidad de mecanizado. En el caso de un eje de transmisión, el retraso real suele comenzar antes: planos incompletos, calidades de material inciertas, material forjado no disponible, requisitos de tratamiento térmico poco claros o un proveedor que no puede verificar las interfaces de estrías y engranajes antes de iniciar la producción. Por lo tanto, la cotización unitaria más baja puede convertirse en la opción más costosa si prolonga el tiempo de inactividad del equipo, genera problemas de montaje o requiere inspecciones y retrabajos repetidos.
Un proveedor competente de ejes de transmisión reduce el tiempo y el coste de reposición al controlar toda la cadena, desde la aclaración de ingeniería y la preparación de materiales hasta la forja, el mecanizado, el tratamiento térmico, la inspección, el embalaje y el envío. Para los pedidos urgentes de reposición, este control integrado es más importante que un catálogo amplio o una promesa nominal de producción rápida.
El plazo de entrega debe medirse desde la entrega de una pieza utilizable, no desde la emisión de la orden de compra
Un eje de repuesto solo es útil cuando puede instalarse y funcionar de forma segura. Medir el plazo de entrega únicamente desde la realización del pedido hasta el envío ignora las etapas en las que fracasan muchos proyectos: confirmación técnica, aprobación de la primera pieza, corrección dimensional, revisión de documentación e inspección de recepción en destino.
Para los responsables de la toma de decisiones, la pregunta relevante no es «¿Con qué rapidez puede el proveedor mecanizar un eje?», sino «¿Con qué fiabilidad puede el proveedor entregar un eje que coincida con la interfaz del conjunto y pueda ponerse en servicio sin otra parada?». Esta distinción es especialmente importante para los ejes utilizados en transmisiones automotrices, reductores industriales, cajas de engranajes eólicas, equipos marinos y maquinaria pesada, donde una posición incorrecta de hombro, un perfil de estría, un rango de dureza o una condición de excentricidad pueden impedir la instalación.
Un proveedor puede acortar el ciclo real de reposición cuando dispone de un proceso establecido para resolver los siguientes puntos al inicio de una consulta:
- revisión del plano del eje, unidades dimensionales, tolerancias y referencias críticas;
- designación del material y grados equivalentes permitidos;
- sobremetal de forja y sobremetal de mecanizado;
- interfaces de estrías, engranajes, bridas, asientos de rodamientos y acoplamientos;
- ruta de tratamiento térmico, requisito de dureza y requisito de profundidad de endurecimiento cuando corresponda;
- requisitos de acabado superficial, concentricidad, rectitud y equilibrado dinámico;
- registros de inspección, certificados de materiales y especificaciones de embalaje;
- la prioridad comercial entre la restauración inmediata, la vida útil y el coste de reposición.
Este trabajo inicial de ingeniería puede parecer que añade tiempo, pero elimina un retraso mucho más costoso: producir una pieza dimensionalmente plausible pero incompatible con el conjunto real.
La forja y el mecanizado integrados reducen la espera entre las etapas del proceso
Muchos pedidos de reposición se retrasan porque la forja, el mecanizado de desbaste, el acabado, el tratamiento térmico y la inspección final son gestionados por partes separadas. Cada transferencia introduce tiempo de espera, tiempo de transporte y vacíos de responsabilidad. Cuando se necesita un cambio en el plano, el comprador puede tener que coordinar a varios subcontratistas sin que una sola parte sea responsable del componente final.
Un proveedor integrado de ejes de transmisión puede tomar decisiones más rápidas sobre si un eje debe producirse a partir de barra, de una forja existente o de una nueva forja de precisión desarrollada. Esta elección afecta tanto al plazo de entrega como al coste del ciclo de vida.
El mecanizado a partir de barra puede ser práctico para una pieza de emergencia de bajo volumen con una geometría relativamente sencilla. Evita la preparación de utillajes y puede ser la vía más rápida cuando ya se dispone de material adecuado. Sin embargo, mecanizar un eje grande o con muchos escalones a partir de material macizo puede consumir una cantidad considerable de material y tiempo de máquina. También puede dejar un flujo de fibra menos favorable en zonas de transición sometidas a altas tensiones que una forja diseñada adecuadamente.
La forja de precisión adquiere mayor relevancia cuando el eje tiene una demanda repetida, cambios de diámetro significativos, características de engranaje integradas o una geometría que requiere mucho material. La forja cercana a la forma final puede reducir la cantidad de metal eliminada durante el mecanizado, disminuir la pérdida de viruta y reducir el tiempo necesario para el desbaste. No es automáticamente la mejor opción para todos los pedidos de emergencia; los nuevos troqueles y la cualificación del proceso pueden superar el beneficio para una única reposición. Pero cuando ya existen utillajes o la demanda de reposición es recurrente, puede mejorar tanto la eficiencia de producción como el aprovechamiento del material.
Para los ejes acoplados con componentes de transmisión angular, también debe revisarse la geometría de la pieza conjugada. La sustitución de un eje puede no resolver el problema subyacente si el contacto entre dientes, el juego o la posición de montaje han cambiado en el conjunto correspondiente deengranaje cónico. Evaluar el eje como un componente aislado puede provocar fallos repetidos que se atribuyen erróneamente a la calidad del material.
La disponibilidad de material es una decisión de plazo de entrega, pero la sustitución no controlada es un riesgo para la calidad
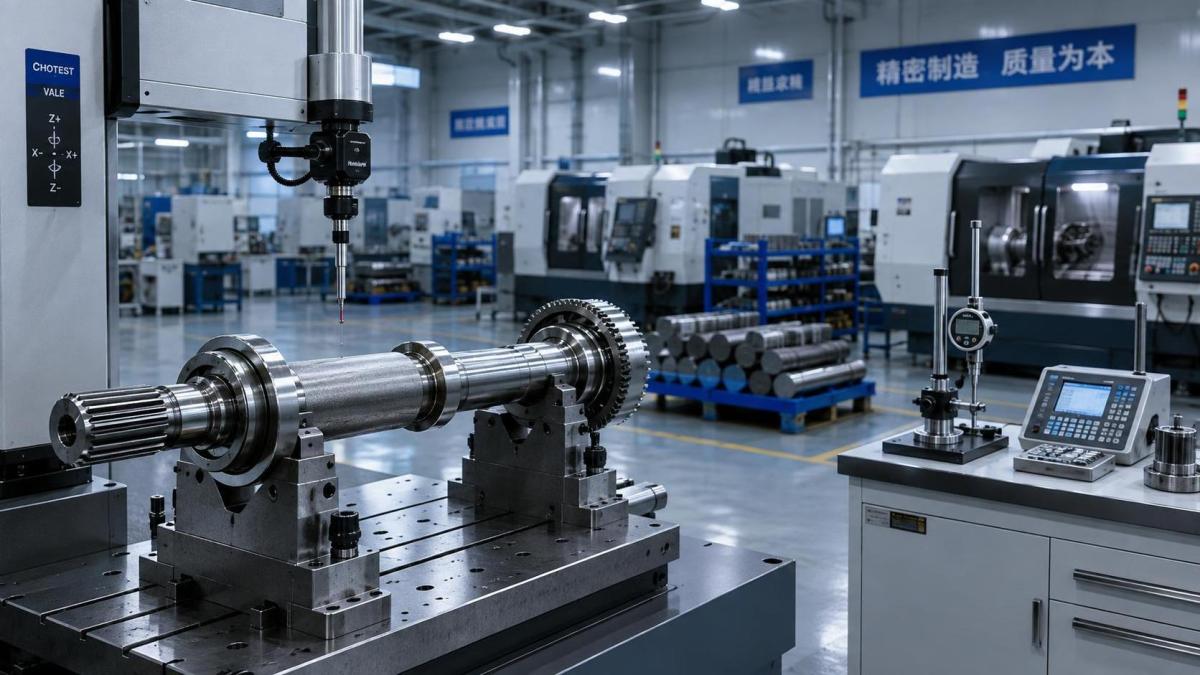
La escasez de materiales suele tratarse como un problema de compras. En el trabajo de sustitución de ejes, también es una cuestión de ingeniería y responsabilidad. Un proveedor con acceso a materia prima cualificada y un proceso claro de control de materiales puede evitar esperar por un tamaño exacto de stock cuando una ruta alternativa aprobada de palanquilla o forja es técnicamente aceptable.
Esto no significa que un proveedor deba sustituir grados de acero simplemente para cumplir una fecha de entrega prometida. Un cambio de material puede alterar la templabilidad, la resistencia del núcleo, el rendimiento a fatiga, la soldabilidad, la deformación durante el tratamiento térmico y el comportamiento de mecanizado. Estas diferencias son más importantes alrededor de estrías, filetes, cuellos de rodamiento, chaveteros e interfaces de transmisión de par.
El enfoque correcto es una evaluación controlada de equivalencia. El proveedor debe identificar si la especificación permite un material equivalente, comparar los requisitos químicos y mecánicos pertinentes, evaluar la ruta de tratamiento térmico y documentar el cambio para su aprobación. Si el grado original es obligatorio debido a certificación, control de diseño del cliente o condiciones de servicio, el plan de aprovisionamiento debe reflejar esa limitación en lugar de ocultarla tras un compromiso de entrega optimista.
Los compradores también deben distinguir entre la disponibilidad de un certificado de material y la trazabilidad real del material. Un certificado adjuntado después de la producción no es evidencia suficiente si el proveedor no puede vincular el eje entregado con la colada o el lote original mediante identificación interna y registros. Para piezas de repuesto críticas, la trazabilidad reduce el coste de una investigación posterior en caso de desgaste prematuro, grietas o problemas de montaje.
La reducción de costes proviene de evitar los costes de fallo, no solo de reducir las horas de mecanizado
Las compras de reposición suelen realizarse bajo presión, lo que fomenta la comparación por precio unitario y promesa de entrega. Este enfoque pasa por alto que el coste total de sustituir un eje incluye mucho más que el valor de la factura:
- pérdida de producción o retraso en la disponibilidad del vehículo/equipo;
- flete urgente, exposición aduanera y costes de manipulación de emergencia;
- mano de obra de instalación y costes de desmontaje;
- desperdicio o retrabajo causado por desajuste dimensional;
- daños secundarios si un eje falla durante el servicio;
- coste administrativo de aclaraciones técnicas repetidas;
- coste de inventario cuando se pide por precaución un repuesto incorrecto.
Un proveedor reduce esta base de costes más amplia mejorando la fabricabilidad antes de que comience la producción. Por ejemplo, el plano de un eje puede especificar tolerancias ajustadas para características que no influyen en el ajuste ni en la función. Si el proveedor puede identificar las dimensiones realmente críticas —como el diámetro del asiento de rodamiento, el ajuste de la estría, la ubicación del engranaje, la relación de referencias axiales y la excentricidad—, puede ser posible proteger el rendimiento evitando al mismo tiempo rectificados innecesarios, utillajes especiales o ciclos de inspección.
Por el contrario, la reducción de costes no debe perseguirse relajando requisitos que determinan la vida a fatiga o el ajuste. Los hombros del eje, las raíces de las estrías, las zonas de endurecimiento superficial y las transiciones entre diámetros son áreas habituales de concentración de tensiones. Eliminar un requisito de radio, reducir las expectativas de limpieza del material o utilizar un ciclo de tratamiento térmico inadecuado puede reducir el coste inmediato, al tiempo que crea un riesgo mucho mayor de sustitución prematura.
Por tanto, la pregunta comercialmente razonable es: ¿qué especificaciones son necesidades funcionales y cuáles son preferencias de fabricación heredadas que pueden revisarse? Un proveedor técnicamente competente puede separar estas cuestiones; un proveedor puramente transaccional puede cotizar cada requisito sin cuestionarlo u omitir controles costosos sin explicar las consecuencias.
La planificación de la producción debe distinguir las reposiciones de emergencia de los programas recurrentes de repuestos
Un pedido urgente por avería y una necesidad planificada de repuestos requieren modelos de abastecimiento diferentes. Intentar utilizar un solo modelo para ambos suele generar un inventario excesivo o un tiempo de inactividad inaceptable.
Para una reposición de emergencia única, la rapidez depende de una revisión documental ágil, materia prima disponible, rutas flexibles y una planificación realista del flete. El comprador debe priorizar a un proveedor que pueda indicar qué etapas del proceso son fijas, cuáles pueden acelerarse y qué información se necesita para autorizar la producción. Expresiones vagas como «entrega rápida» son menos útiles que un calendario por etapas que identifique la disponibilidad del material, la finalización del mecanizado, el tratamiento térmico, la inspección final y la expedición.
Para una demanda de reposición repetida, un acuerdo marco puede reducir los plazos futuros de forma más eficaz que las compras puntuales repetidas. El proveedor puede conservar planos aprobados, planes de proceso, criterios de inspección, especificaciones de materiales y, en casos justificados, forjas semiacabadas o reservas controladas de materia prima. Esto no exige mantener un gran inventario de productos terminados. Para piezas costosas o de baja rotación, conservar una pieza bruta de forja trazable o una etapa premecanizada puede ofrecer una respuesta más equilibrada entre el capital inmovilizado en existencias y la velocidad de restauración.
El punto crítico es que la estrategia de almacenamiento debe seguir la consecuencia del fallo y el tiempo de reposición, no solo el consumo histórico. Un eje de uso poco frecuente puede seguir justificando un inventario parcial si su ausencia detiene una línea de producción de alto valor. Por el contrario, un eje sustituido con frecuencia pero fácil de mecanizar puede no requerir stock terminado si se dispone de material y capacidad cualificados de forma fiable.
Los controles de calidad deben estar alineados con el modo de fallo
No todos los ejes de repuesto están expuestos a los mismos riesgos. Un eje de transmisión largo puede ser sensible a la rectitud y la excentricidad. Un eje estriado puede fallar debido a una forma deficiente de los dientes, un endurecimiento superficial insuficiente o desgaste por micromovimiento en la interfaz conjugada. Un eje integrado con una característica de engranaje puede requerir un control más estricto de la geometría de los dientes, la excentricidad respecto a las referencias del eje y la deformación por tratamiento térmico. Una aplicación marina o eólica puede dar mayor importancia a la resistencia a fatiga, las fluctuaciones de par, la protección contra la corrosión y la documentación.
Las afirmaciones genéricas sobre un «estricto control de calidad» no ayudan al comprador a evaluar estos riesgos. La evidencia útil del proveedor es más específica: planes de inspección vinculados a características críticas, capacidad de medición calibrada, verificación de materiales, ensayos de dureza cuando sean pertinentes, ensayos no destructivos cuando se especifiquen y registros que puedan relacionarse con la pieza entregada.
Para las compras transfronterizas, la documentación debe acordarse antes de la fabricación en lugar de solicitarse durante la fase de envío. Los informes dimensionales, certificados de materiales, registros de tratamiento térmico, requisitos de marcado, métodos de embalaje y registros fotográficos pueden afectar a la aceptación, el despacho aduanero, las reclamaciones de seguro o la autorización interna de mantenimiento. El coste de obtener documentos tarde no suele ser la tarifa del documento en sí; es el retraso generado cuando un envío llega, pero no puede instalarse ni aprobarse.
La capacidad de respuesta del proveedor debe evaluarse mediante preguntas técnicas, no por la rapidez de ventas
Una respuesta rápida a una solicitud de cotización puede ser valiosa, pero no demuestra capacidad de reposición. Una respuesta técnica significativa debe revelar si el proveedor ha comprendido el componente y las consecuencias de un error.
Las preguntas que ponen de manifiesto esta capacidad incluyen:
- ¿Qué dimensiones e interfaces deben confirmarse antes de que pueda comenzar la producción?
- ¿Puede el proveedor fabricar a partir de la muestra disponible si el plano original está incompleto y qué limitaciones de medición se aplican?
- ¿Qué opciones de materia prima están disponibles y cuáles requieren aprobación formal?
- ¿Es una pieza bruta forjada, una ruta a partir de barra o una pieza semiacabada existente la ruta más adecuada para la cantidad y el plazo requeridos?
- ¿Qué resultados de inspección acompañarán al envío?
- ¿Qué etapa del proceso tiene más probabilidades de determinar la fecha real de finalización?
- ¿Cómo protegerá el embalaje las estrías, los cuellos, las superficies mecanizadas y las zonas sensibles a la corrosión durante el transporte?
Las respuestas deben ser técnicamente coherentes e internamente consistentes. Si un proveedor promete un plazo de entrega inusualmente corto pero no puede explicar su fuente de material, ruta de tratamiento térmico o proceso de liberación de inspección, el calendario puede simplemente trasladar el riesgo al comprador.
La reducción del coste de reposición comienza antes del siguiente fallo
Los ahorros más eficaces se generan cuando los requisitos de reposición se documentan mientras el eje existente aún está disponible. Registrar dimensiones, datos de material, información de los componentes conjugados, observaciones de fallo y condiciones de instalación reduce la incertidumbre durante la siguiente parada. También da tiempo al proveedor para determinar si una ruta de forja revisada, una secuencia de mecanizado, un tratamiento superficial o un inventario en etapa de repuesto mejorarían la disponibilidad.
Por lo tanto, un proveedor fiable de ejes de transmisión no es solo una fuente de metal mecanizado. Su valor reside en convertir un requisito de reposición incierto en un plan de fabricación controlado: uno que proteja las interfaces importantes, utilice el material de forma eficiente, evite etapas de proceso innecesarias y proporcione evidencia de que la pieza entregada es adecuada para el servicio. Así es como los plazos de entrega más cortos se convierten en una ventaja de costes sostenible, en lugar de un pedido apresurado seguido de otra sustitución.
Envíenos un mensaje