



Publicaciones relacionadas
Mensaje en línea
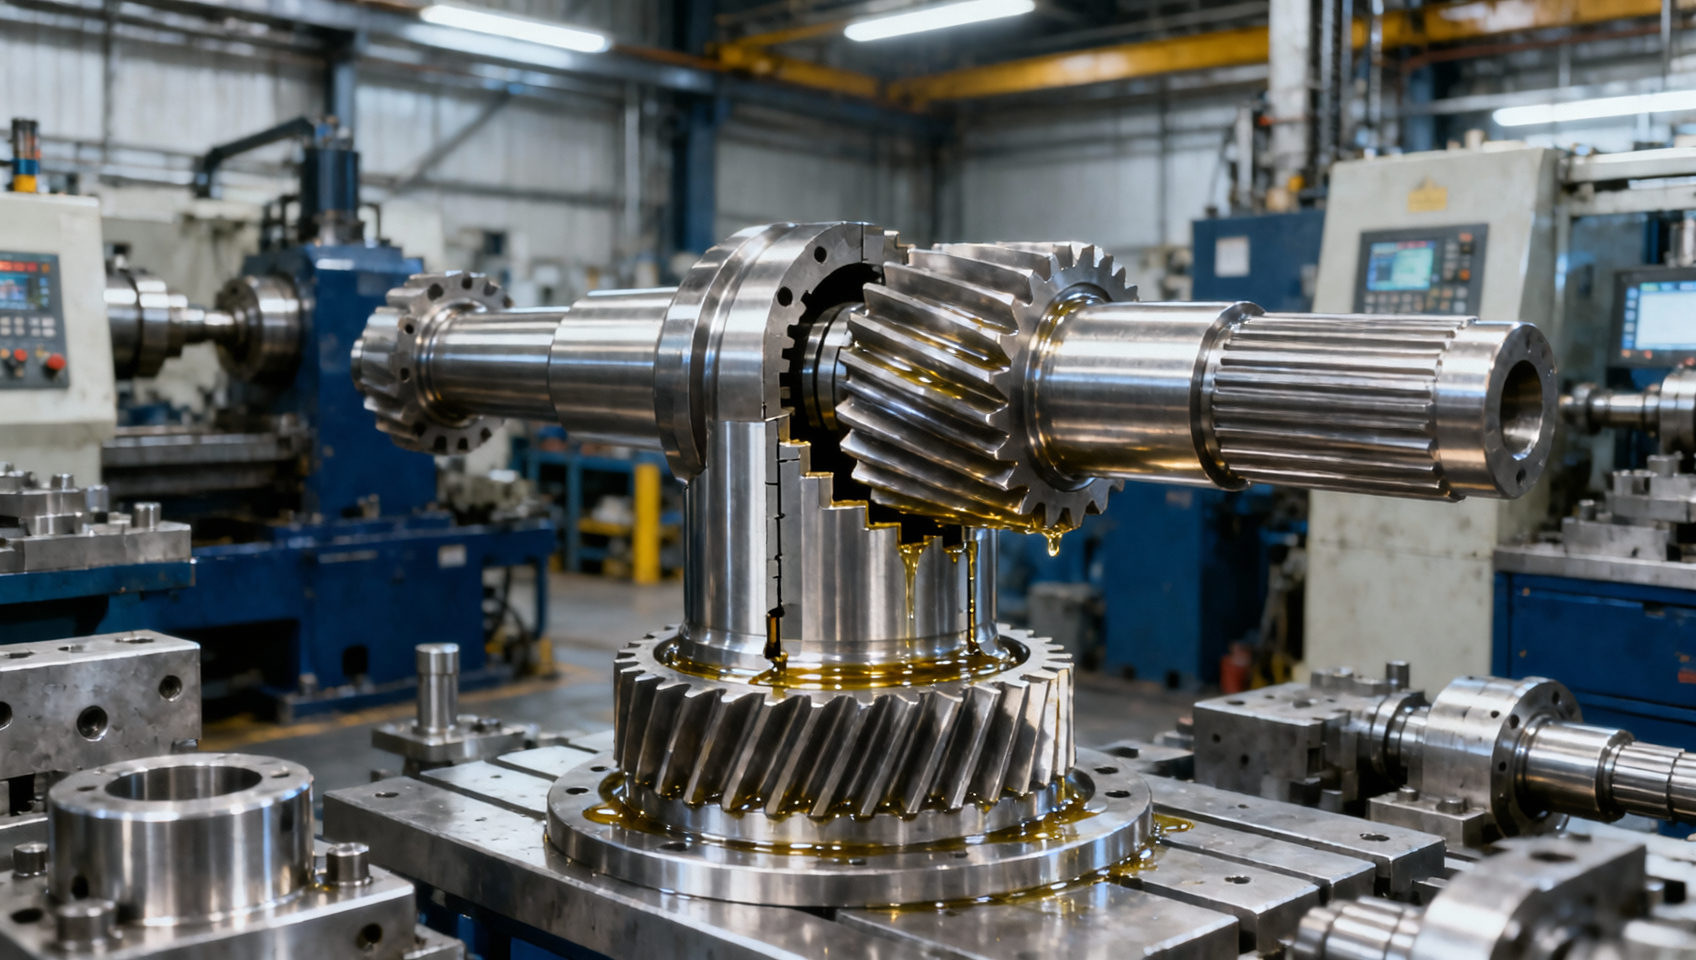
El ajuste de un eje estriado no es un detalle menor del plano. Es un indicador práctico de la previsibilidad con la que un sistema de transmisión transmitirá par, invertirá el sentido, mantendrá la posición angular y soportará ciclos de carga repetidos. Un ajuste demasiado holgado suele manifestarse como holgura angular, carga por impacto, corrosión por frotamiento y desgaste desigual de los dientes. Un ajuste demasiado apretado puede complicar el montaje, reducir el acceso del lubricante, crear interferencias locales o introducir tensiones que aceleran el daño ante cambios de temperatura.
Para la evaluación técnica, la pregunta útil no es simplemente: «¿Está el estriado dentro de tolerancia?». Es:¿El ajuste combinado entre eje y cubo produce el patrón de contacto previsto bajo las condiciones reales de par, desalineación, lubricación, temperatura y ciclo de trabajo? La precisión de la transmisión de par depende de esa respuesta a nivel de sistema.
El ajuste controla cuándo comienza a transferirse el par
Los estriados externos e internos transmiten el par a través de sus flancos. Antes de que los flancos cargados hagan un contacto firme, cualquier holgura circunferencial se convierte en movimiento perdido. En una transmisión estable y unidireccional, una pequeña cantidad de holgura puede tener poco efecto visible. En una caja de cambios reversible, un mecanismo de dirección, un accionamiento de posicionamiento o un sistema de transmisión sometido a oscilación de par, esa misma holgura se convierte en juego angular.
El juego angular suele analizarse como un problema de posicionamiento, pero también es un problema de carga. Cada inversión hace que los flancos acoplados se desplacen a través de la holgura y golpeen el lado opuesto. El contacto resultante es menos controlado que el generado por un par aplicado suavemente. Los impactos repetidos pueden pulir o deformar zonas locales, eliminar las películas protectoras de lubricante y aumentar la holgura con el tiempo. La precisión se deteriora entonces más rápidamente de lo que sugeriría un resultado de inspección estática.
Por tanto, un ajuste de eje estriado correctamente seleccionado proporciona suficiente holgura de trabajo para el montaje y la lubricación, al tiempo que limita el movimiento circunferencial a un nivel adecuado para el mecanismo. El equilibrio aceptable varía según la aplicación. Un acoplamiento deslizante necesita más libertad que una conexión fija indexada con precisión. Un eje de caja de engranajes eólica debe admitir grandes cargas transmitidas y largos intervalos de servicio, mientras que un componente de transmisión automotriz puede enfrentarse a inversiones frecuentes, temperaturas cambiantes y eventos de engrane repetidos.
La capacidad de par y la precisión de par están relacionadas, pero no son idénticas
Es posible que un estriado soporte el par nominal requerido y aun así ofrezca una precisión de transmisión deficiente. Un estriado grande con una holgura generosa puede tener una resistencia considerable, pero su respuesta angular puede ser inconsistente durante la inversión. Por el contrario, un ajuste muy cerrado puede parecer preciso durante el montaje, pero resultar inadecuado si el cubo debe deslizarse axialmente o si la temperatura de funcionamiento provoca el agarrotamiento de las piezas.
La evaluación debe separar estas dos cuestiones:
- ¿Pueden los flancos del estriado soportar con seguridad la carga aplicada? Esto depende del área de contacto de los flancos, la geometría de los dientes, el estado del material, el tratamiento térmico, el acabado superficial y la distribución de la carga.
- ¿Transmitirá el conjunto el movimiento de forma consistente? Esto depende de la holgura circunferencial, el contacto efectivo de los dientes, la concentricidad, la alineación angular, la variación de las piezas acopladas y la rigidez de los componentes circundantes.
Una especificación de ajuste que solo considere el diámetro mayor o el diámetro menor puede pasar por alto el comportamiento más importante. Estos diámetros sirven de guía para la ubicación y el montaje, pero el par se transmite por los flancos. Por ello, la inspección funcional debe determinar si los flancos acoplados engranan según lo previsto, no simplemente si dos piezas individuales cumplen límites dimensionales separados.
Lo que puede revelar un ajuste cerrado y lo que no puede
Un ajuste estriado cerrado suele indicar la intención de minimizar el movimiento perdido y mejorar la distribución de la carga. Puede favorecer una transferencia de par más repetible cuando el eje y el cubo son coaxiales, sus avances y formas de diente son compatibles y la unión no está destinada a deslizarse con frecuencia. No demuestra automáticamente una alta precisión.
Considere dos ejes con el mismo ajuste nominal. Uno presenta una geometría de flanco uniforme a lo largo de toda la longitud de engrane; el otro presenta variación de avance, excentricidad o una condición cónica causada por la distorsión posterior al tratamiento térmico. El segundo eje puede entrar en el cubo, superar una comprobación básica de pasa/no pasa y, aun así, contactar principalmente cerca de un extremo o solo sobre un pequeño número de dientes. Bajo carga, esos dientes se deflectan más, provocando movimiento angular y desgaste concentrado.
Por esta razón, «apretado» nunca debe utilizarse como sustituto de la calidad funcional. Una holgura excesivamente pequeña puede ocultar una geometría deficiente durante el montaje inicial. Puede generar una elevada fuerza de inserción, gripado, dificultad de desmontaje para mantenimiento o una distribución inadecuada del lubricante. En aplicaciones con dilatación térmica, un ajuste que parece ideal a temperatura ambiente puede volverse restrictivo durante el funcionamiento.
La distribución del contacto es el vínculo entre el ajuste y la repetibilidad
En una conexión estriada ideal, varios dientes comparten el par con un contacto de flanco razonablemente uniforme. La igualdad perfecta no es realista porque los ejes, cubos, carcasas, rodamientos y engranajes se deflectan. El objetivo es evitar una condición en la que solo unos pocos dientes soporten la carga de forma constante.
El contacto desigual suele ser resultado de combinaciones de variación del espesor de los dientes, error de perfil, error de avance, excentricidad, flexión del eje, distorsión del cubo o mala alineación entre el eje del eje y el conjunto soportado. El ajuste afecta la intensidad con la que se manifiestan estos errores. Con una holgura excesiva, el cubo puede girar hasta que entre en contacto un conjunto limitado de flancos. Con una interferencia excesiva, los puntos altos locales pueden impedir que las piezas se asienten en la relación prevista.
Para conexiones de alto par, la inspección de dimensiones individuales debe complementarse con una comprobación funcional de acoplamiento. Según el producto y el método de producción, esto puede incluir la verificación de la fuerza de montaje, el juego rotacional, la profundidad de engrane, la indicación de contacto, la excentricidad tras el montaje y el comportamiento bajo una dirección de carga representativa. Un resultado del par completo es más informativo que las mediciones aisladas del eje.
No evalúe el estriado independientemente del sistema de soporte
Un eje estriado no funciona de forma aislada. La disposición de los rodamientos, la rigidez de la pared del cubo, la ubicación del engranaje adyacente, la precisión de la carcasa y la retención axial influyen en el contacto. Un estriado bien mecanizado puede funcionar deficientemente si su cubo acoplado está inclinado por un error en el asiento del rodamiento o deformado por la carga de apriete.
Esto es especialmente relevante en sistemas rotativos de mayor tamaño. Un accionamiento puede combinar un piñón estriado o un eje de transmisión con un componente anular grande, donde la geometría de instalación afecta tanto a la transferencia de par como a la suavidad de rotación. Al evaluar componentes rotativos adyacentes comocoronas de rodamientos de giro, resulta útil considerar la alineación del eje, el soporte del rodamiento y el contacto estriado como condiciones conectadas en lugar de elementos de compra independientes. Un componente de anillo o rodamiento rígido no puede compensar una conexión estriada que ya presenta juego angular incontrolado o un engrane deficiente de los flancos.
Del mismo modo, un estriado con excelentes dimensiones nominales no puede corregir un cubo flexible, una carga en voladizo sin soporte o un conjunto que permite que el eje se flexione bajo el par máximo. La revisión del diseño debe identificar la trayectoria de carga desde la fuente de par, a través del estriado y hacia la estructura soportada. Cualquier punto que permita desplazamiento angular puede modificar qué flancos soportan la carga.
La ruta de fabricación afecta al ajuste que llega a la línea de montaje
La forja de precisión puede proporcionar una forma casi final con un uso eficiente del material y reducir la cantidad de mecanizado necesaria para un eje estriado. Esta ventaja solo es significativa cuando la ruta del proceso conserva la geometría necesaria para el ajuste especificado. La forja, el mecanizado, el tratamiento térmico y el acabado deben considerarse como una secuencia, porque la distorsión o la eliminación de cascarilla en una etapa posterior pueden alterar las superficies funcionales creadas anteriormente.
Para estriados críticos, los evaluadores deben aclarar qué dimensiones se conforman, cuáles se mecanizan en acabado y qué superficies se controlan después del tratamiento térmico. Una preforma forjada puede proporcionar la forma básica del diente, mientras que el mecanizado final, el rectificado, el brochado u otros acabados establecen la precisión del flanco y la condición de acoplamiento. La ruta adecuada depende del tamaño, el material, el volumen, la carga y el comportamiento de transmisión requerido.
Liaocheng Jiucheng Auto Parts Co., Ltd. produce componentes de transmisión forjados con precisión y mecanizados para aplicaciones de engranajes automotrices, de energía eólica, marinas e industriales. En este tipo de suministro, la discusión técnica más útil no se limita a una indicación nominal de estriado. Debe definir el componente acoplado, la longitud de engrane, la dirección de carga operativa, la condición de montaje requerida, la etapa de acabado y el método de inspección. Estos detalles convierten una tolerancia de plano en un requisito funcional controlable.
Una secuencia práctica de revisión para evaluadores técnicos
Comience con el ciclo de trabajo antes de seleccionar o aprobar un ajuste. Una conexión expuesta a un par constante en un solo sentido puede tolerar condiciones que serían inaceptables en un actuador o una caja de cambios reversibles. La siguiente secuencia de revisión mantiene la evaluación vinculada a la función:
- Defina el requisito de movimiento. Identifique si la unión es fija, deslizante, de inversión frecuente, indexada o está expuesta a cargas de impacto. Indique cuánto movimiento angular perdido puede aceptar el mecanismo completo.
- Confirme la trayectoria de par. Revise el par nominal, los eventos de pico, los cambios de dirección y la posibilidad de sobrecarga. Un ajuste que funciona bajo carga constante puede traquetear o sufrir frotamiento bajo inversión cíclica.
- Evalúe el par acoplado. Compruebe conjuntamente las dimensiones del eje y del cubo, incluida la holgura de flanco, el espesor efectivo de los dientes, la longitud de engrane y la condición real de montaje.
- Compruebe la alineación y el soporte. Evalúe la excentricidad, la coaxialidad, el soporte de los rodamientos, la rigidez del cubo y cualquier carga en voladizo que pudiera desplazar el contacto hacia un extremo del estriado.
- Adapte la lubricación al ajuste. Un ajuste cerrado y fijo y un estriado deslizante no tienen las mismas exigencias de lubricación. Considere cómo llega el lubricante a los flancos y si los contaminantes o la corrosión podrían alterar la holgura.
- Especifique la aceptación en términos funcionales. Incluya los límites necesarios para el juego rotacional, el comportamiento de inserción, el patrón de contacto o la excentricidad del conjunto, en lugar de depender únicamente de una lista de dimensiones independientes.
Errores comunes de interpretación
Usar la holgura del diámetro mayor como indicador principal del juego angular. Los diámetros mayor y menor son importantes, pero la holgura de flanco determina el movimiento libre rotacional que experimentan los usuarios. Los resultados de diámetro por sí solos no pueden establecer la precisión de transmisión de par.
Suponer que una mayor longitud de engrane siempre soluciona un ajuste deficiente. Un engrane más largo puede aumentar el área de contacto disponible, pero no corrige la desalineación ni el error de avance. Si el contacto se concentra en un extremo, añadir longitud puede simplemente añadir dientes sin carga.
Especificar la tolerancia más estricta alcanzable sin definir las condiciones de funcionamiento. Esto puede crear una unión difícil y costosa con una mantenibilidad deficiente. El ajuste debe considerar la temperatura, la lubricación, el método de montaje, el espesor del recubrimiento cuando corresponda y el movimiento axial requerido.
Ignorar la dirección del desgaste. En una transmisión unidireccional, un conjunto de flancos soporta la mayor parte de la carga. En un sistema reversible, ambos lados son importantes. Este último suele requerir una atención más estricta al juego angular, la condición superficial y la consistencia del contacto.
Aprobar las piezas únicamente mediante informes de inspección separados. La conformidad individual es necesaria, pero el comportamiento del par determina si la conexión transmite el par con precisión. La inspección de acoplamiento es especialmente valiosa cuando las piezas se adquieren por separado o cuando los cubos y los ejes se producen mediante rutas de proceso diferentes.
Qué debe confirmarse antes de la liberación
Antes de liberar un eje estriado para producción o aprobación de proveedor, establezca la clase de ajuste o la holgura funcional prevista, pero documente también la especificación del cubo acoplado y la relación de inspección entre ambos. Confirme si el estriado es fijo o deslizante, cómo se invierte el par, qué soporta el eje y qué operaciones de posprocesamiento pueden modificar la geometría de los dientes. Estas respuestas son más valiosas que exigir un ajuste universalmente «de precisión».
Una buena conexión estriada es aquella que mantiene un contacto de flanco predecible durante toda su vida útil. Cuando el ajuste, la geometría, el soporte y la lubricación se evalúan conjuntamente, la precisión de transmisión de par se convierte en un resultado de diseño en lugar de una suposición basada en una única indicación de tolerancia.
Envíenos un mensaje