



Publicaciones relacionadas
Mensaje en línea
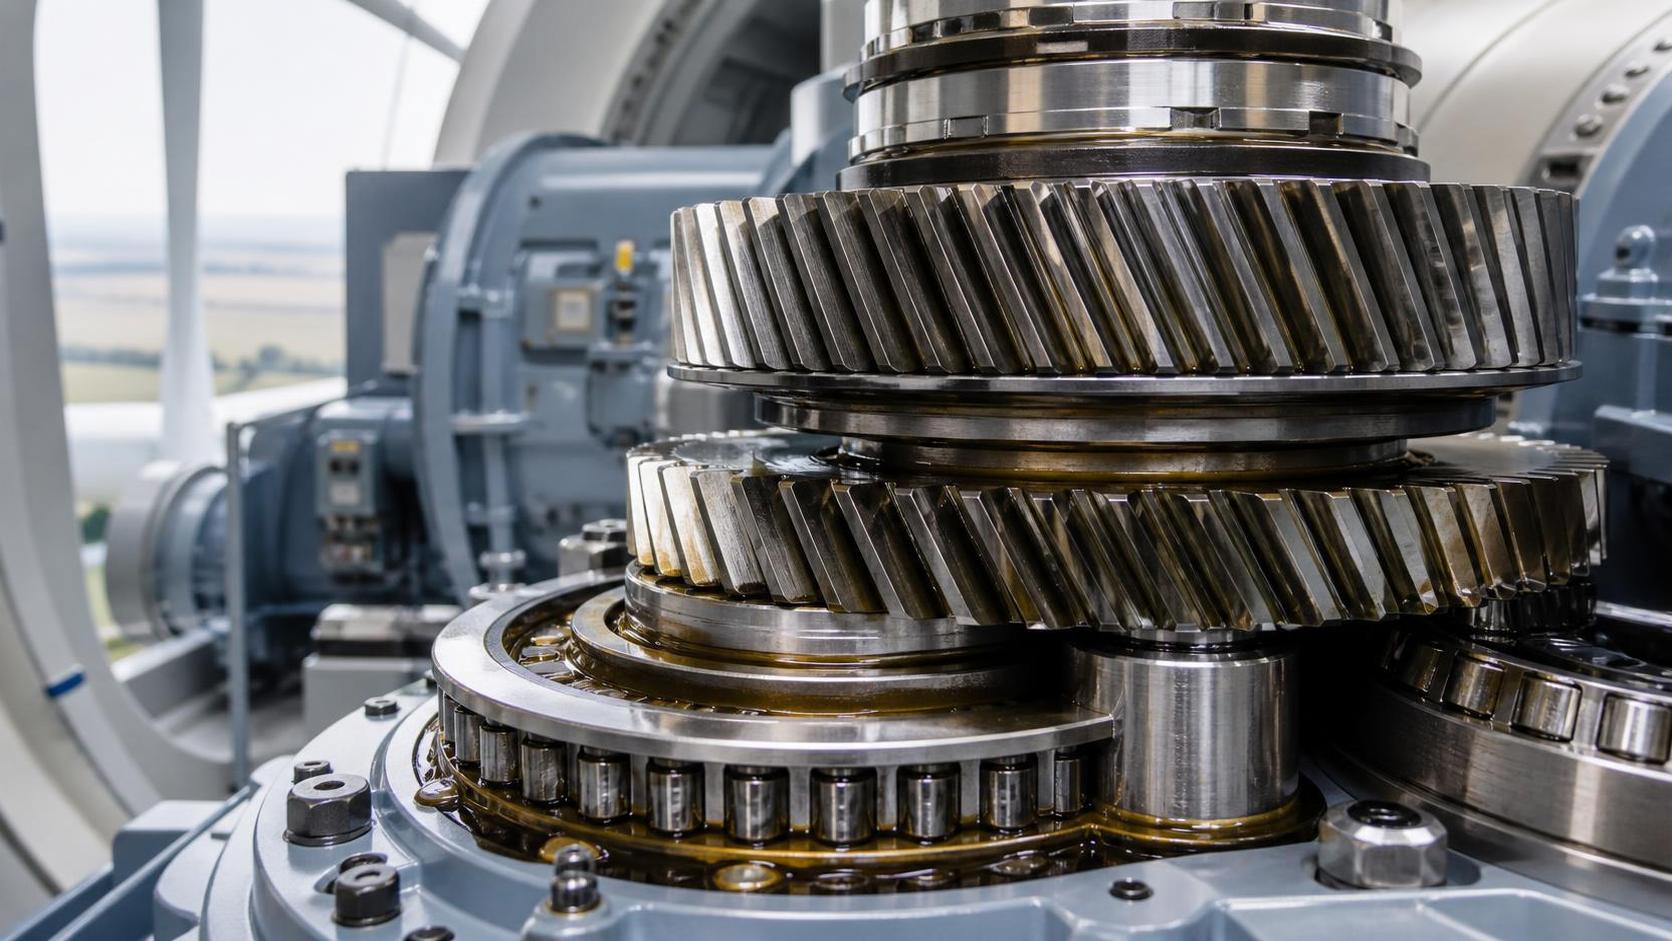
Durante una revisión de mantenimiento de una turbina eólica, una caja de engranajes puede parecer aceptable externamente, mientras que el registro operativo cuenta una historia diferente: aumento de la temperatura del aceite, vibración cerca de la frecuencia de engrane, un recuento inesperado de partículas o fluctuaciones de potencia en el lado del generador. Estos síntomas suelen tratarse como problemas de mantenimiento independientes. En la práctica, pueden originarse en el mismo lugar: la interacción entre la geometría de los engranajes, el estado del material, la deflexión del eje, el soporte de los rodamientos, la lubricación y las cargas transitorias dentro del tren multiplicador de velocidad.
El coste de interpretar mal esa interacción no se limita a un engranaje dañado. Un conjunto de engranajes mal adaptado puede aumentar el ruido, acelerar el micropitting, sobrecargar los rodamientos, alterar los patrones de contacto y acortar la vida útil del aceite. En sistemas eólicos y de turbinas, el acceso puede ser difícil y el tiempo de inactividad puede tener mayores consecuencias que el propio componente averiado. Por este motivo, evaluar losengranajes de cajas multiplicadoras de velocidad requiere más que comparar el módulo, la relación de transmisión y el par nominal. La cuestión práctica es si el sistema de engranajes puede mantener una trayectoria de carga estable dentro de su rango operativo previsto.
Comience por el ciclo de trabajo, no por la relación del catálogo
Un multiplicador de velocidad convierte una velocidad de eje relativamente baja en una velocidad superior adecuada para un generador u otro equipo accionado. Por tanto, la relación es fundamental, pero solo es un dato de diseño. Un par de engranajes que funciona bien en una condición nominal estable puede comportarse de forma muy distinta durante el arranque, el frenado, la inversión de par, los eventos de red, los cambios de carga provocados por ráfagas o el funcionamiento repetido a baja velocidad y alto par.
El primer paso útil consiste en describir el rango operativo en una forma que pueda revisarse frente a los cálculos de capacidad de los engranajes. Esto debe incluir el par continuo, el par máximo previsto, las velocidades de los ejes, el sentido de rotación, el número de arranques, los eventos transitorios, las condiciones ambientales y cualquier periodo de calentamiento insuficiente. Si la caja de engranajes está destinada a una turbina, también es importante identificar si la entrada está sometida a un par aerodinámico irregular o si una estrategia de control puede introducir oscilaciones torsionales repetidas.
La potencia nominal por sí sola no define la carga sobre los dientes. Un pico de par de corta duración puede ser más significativo que un periodo prolongado a carga media si lleva la tensión de contacto hacia el deterioro superficial o provoca fluencia local en la raíz del diente. Del mismo modo, un ciclo de trabajo con muchas inversiones moderadas de carga puede hacer que la resistencia a la fatiga sea más importante que un único evento de sobrecarga elevada.
Preguntas que revelan una definición de carga incompleta
- ¿Se utiliza el par nominal cuando debería utilizarse el par máximo transmitido?
- ¿Se han considerado conjuntamente la inercia del rotor, la inercia del generador, la rigidez del acoplamiento y la torsión del eje?
- ¿El cálculo incluye la desalineación causada por la deflexión de la carcasa y la holgura de los rodamientos?
- ¿Se abordan tanto las condiciones de viscosidad a baja temperatura como las de espesor de película a alta temperatura?
- ¿El factor de seguridad seleccionado está vinculado a la incertidumbre operativa real en lugar de copiarse de un diseño anterior?
Estas preguntas no son ejercicios administrativos. Determinan si un engranaje se evalúa como un componente aislado o como parte de un sistema rotativo flexible.
La geometría de los dientes debe tolerar la alineación real, no la ideal
En los planos, dos engranajes suelen parecer engranar a través de un ancho de cara perfectamente uniforme. En una caja de engranajes en funcionamiento, los ejes se flexionan, los rodamientos se desplazan bajo carga, las carcasas se deforman con la temperatura y se acumulan las desviaciones de fabricación. El resultado es un patrón de contacto que puede desplazarse hacia un extremo de la cara del diente. Si el diseño permite poco margen para este desplazamiento, la tensión local puede aumentar bruscamente aunque la tensión de contacto nominal parezca aceptable.
Los engranajes helicoidales se utilizan comúnmente en las etapas de alta velocidad porque pueden proporcionar un engrane más suave y mayor solapamiento que los engranajes rectos comparables. Sin embargo, su fuerza axial debe ser soportada por la disposición de rodamientos y la carcasa. Aumentar el ángulo de hélice puede mejorar la suavidad, pero también puede incrementar la carga de empuje. Este es un ejemplo típico de por qué una característica geométrica individual no debe evaluarse de forma aislada.
La modificación de perfil y la modificación de línea de diente suelen ser decisivas. El alivio de punta puede reducir el impacto cuando un par de dientes entra en engrane bajo deflexión. El abombado de línea de diente u otras correcciones de línea de diente pueden ayudar a distribuir la carga cuando se espera una desalineación moderada. Estas modificaciones deben ajustarse a la deflexión calculada, al nivel de carga previsto y a la capacidad de fabricación. Un alivio excesivo puede reducir el área de contacto efectiva bajo carga ligera; un alivio insuficiente puede dejar un engrane con carga en el borde durante un par elevado.
Para losengranajes de cajas multiplicadoras de velocidad, una revisión debe solicitar el patrón de contacto previsto bajo carga en lugar de basarse únicamente en un patrón de contacto sin carga verificado con azul. El patrón sin carga es útil para la verificación del montaje, pero no revela el efecto completo del movimiento del eje y de la carcasa inducido por el par.
La selección de materiales es una cadena de decisiones
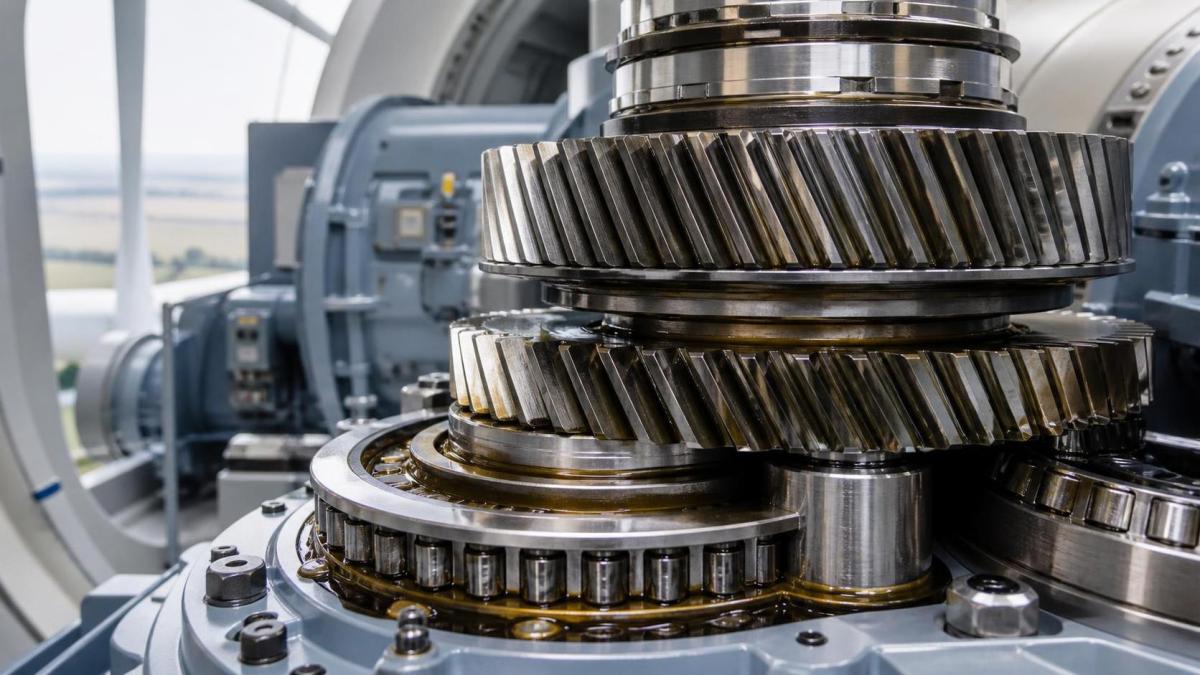
El material de los engranajes suele reducirse al nombre de un grado, pero la integridad del material depende de toda la ruta, desde el suministro de acero hasta la forja, el tratamiento térmico, el mecanizado y la inspección. Un engranaje de alta carga necesita una resistencia adecuada del núcleo, una condición superficial controlada, resistencia a la fatiga en la raíz del diente y un flanco de diente capaz de resistir la fatiga de contacto y el desgaste.
Para muchas aplicaciones de alta carga, se seleccionan aceros aleados cementados y endurecidos porque combinan una superficie de trabajo dura con un núcleo más tenaz. Los materiales para engranajes nitrurados pueden considerarse cuando el control de la distorsión, la dureza superficial o la estabilidad dimensional respaldan el objetivo de diseño. Ninguna de las dos rutas es automáticamente superior. Deben considerarse conjuntamente la profundidad de capa requerida, el perfil de dureza, las propiedades del núcleo, el estado de tensión residual y la estrategia de rectificado.
La calidad de la forja es importante antes de que comience el tallado de dientes. El flujo de grano, la limpieza del material de partida, el control de inclusiones y la ausencia de discontinuidades internas perjudiciales influyen en el rendimiento a fatiga. Los preformas forjadas también necesitan una sobremedida de mecanizado suficiente y estabilidad dimensional para la ruta de tratamiento térmico planificada. Componentes como lasforjas tipo rueda pueden ser relevantes cuando una pieza bruta para engranaje o un componente giratorio relacionado requiere una forma inicial forjada, pero la especificación de la pieza bruta debe definir igualmente el estado del material, el alcance de la inspección y los requisitos de mecanizado posteriores.
Una revisión práctica debe distinguir entre defectos cosméticos y defectos que pueden convertirse en iniciadores de fatiga. La descarburación superficial, las quemaduras de rectificado, las transiciones de mecanizado afiladas, los pliegues cerca de zonas cargadas y las variaciones no controladas de la profundidad de capa merecen mayor atención. La raíz del diente es particularmente sensible porque la fatiga por flexión suele iniciarse en el filete bajo ciclos de carga repetidos.
Los cálculos de capacidad deben mostrar sus supuestos
Los métodos de cálculo de engranajes suelen hacer referencia a sistemas reconocidos, como ISO 6336 o las prácticas de cálculo AGMA. El método seleccionado es menos importante que su aplicación transparente. Un paquete de cálculos debe identificar la potencia de entrada, las velocidades, las dimensiones de los engranajes, las propiedades de los materiales, la clase de calidad, los factores de carga, los supuestos de fiabilidad, los factores de distribución de carga en la cara y el tratamiento de los efectos dinámicos.
No basta con ver una declaración de que el engranaje «cumple la norma». Revise la base de la tensión de contacto en los flancos, la tensión de flexión en la raíz, el riesgo de rayado cuando corresponda y cualquier comprobación especial para sobrecargas de bajo número de ciclos. El evaluador también debe confirmar que la geometría utilizada en el cálculo refleja la geometría final, incluidos los desplazamientos de perfil, el ángulo de hélice, las modificaciones y el ancho de cara real.
La precisión de fabricación tiene una relación directa con la carga dinámica. La variación de paso, el descentramiento, la desviación de perfil, la desviación de línea de diente y la concentricidad influyen en el error de transmisión que contribuye a la excitación del engrane. ISO 1328 se utiliza a menudo como marco de referencia para la precisión de engranajes cilíndricos, pero el grado requerido debe elegirse en relación con la velocidad, las expectativas de ruido, la carga y la capacidad de fabricación. Especificar el grado más estricto posible sin una razón funcional puede aumentar el coste sin abordar el error dominante del sistema, que en su lugar podría deberse a la distorsión de la carcasa o al alojamiento de los rodamientos.
No pase por alto la etapa de alta velocidad
El engrane de alta velocidad suele afrontar el mayor desafío debido a la velocidad tangencial, la excitación dinámica y las exigencias de lubricación. Un defecto superficial moderado o una forma de línea de diente inexacta puede tener un efecto práctico mayor a alta velocidad que en una etapa más lenta. Las preocupaciones por el ruido también suelen hacerse más visibles aquí porque la frecuencia de engrane entra en un rango que puede excitar resonancias estructurales.
La evaluación debe incluir la frecuencia de engrane y sus armónicos, las posibles zonas de resonancia y la respuesta de la carcasa de la caja de engranajes. El ruido de los engranajes no es únicamente un problema de engranajes; puede amplificarse por una pared de carcasa delgada, nervaduras insuficientes, una estructura de soporte flexible o la desalineación del acoplamiento. Una forma de diente silenciosa no puede compensar por completo una estructura de soporte inestable.
La lubricación forma parte del diseño del engranaje
Muchos fallos tempranos de engranajes se describen como fallos de lubricación, pero la causa subyacente puede ser una incompatibilidad entre el comportamiento del aceite y la condición real del engrane. La viscosidad del aceite debe proporcionar una película adecuada a la temperatura y velocidad de funcionamiento, al tiempo que permite una circulación fiable durante los arranques en frío. La selección de aditivos, la filtración, el control del agua, la aireación y el suministro de aceite al engrane influyen en la condición superficial.
A alta velocidad tangencial, las pérdidas por agitación y ventilación pueden elevar la temperatura. A baja velocidad con alto par, la formación de película puede ser más difícil. Estas condiciones pueden producirse en la misma caja de engranajes de turbina, por lo que una única decisión de viscosidad debe comprobarse en todo el rango operativo y no en un único punto nominal.
El sistema de aceite debe dirigir el lubricante al engrane y a las ubicaciones de los rodamientos con suficiente regularidad para evitar la falta de lubricación durante operaciones transitorias. Las vías de drenaje también son importantes. Si el aceite se acumula alrededor de los elementos giratorios, pueden aumentar las pérdidas y la generación de calor. La estrategia de filtración debe reflejar la sensibilidad de los rodamientos y los flancos de los dientes a los residuos. Las partículas de desgaste no son solo una cuestión de calidad del aceite; pueden convertirse en contaminantes abrasivos que aceleran el daño de los flancos.
Al revisar una especificación de lubricación, busque expectativas claras sobre la limpieza del aceite, los puntos de muestreo, la supervisión de temperatura y la respuesta ante la entrada de agua. Estas disposiciones suelen ser más útiles que una declaración genérica de que la caja de engranajes utiliza «aceite industrial para engranajes».
Un enfoque práctico cuando aparecen vibraciones o desgaste
Si una turbina o accionamiento industrial comienza a mostrar vibración anormal, evite atribuir inmediatamente el problema a la calidad de los dientes. Comience por el registro operativo. Observe cuándo ocurre la condición: a una determinada velocidad, durante cambios de carga, solo después del calentamiento o de forma continua. Compare los datos de vibración con la velocidad del eje, la frecuencia de engrane, las frecuencias de los rodamientos y las frecuencias relacionadas con el generador. El momento en que aparece el síntoma puede acotar rápidamente la búsqueda.
Después, inspeccione la evidencia del aceite. Las tendencias de partículas, los residuos ferrosos, el contenido de agua, el cambio de viscosidad y el oscurecimiento del aceite pueden proporcionar indicios, aunque ninguno debe interpretarse de forma aislada. Una pequeña cantidad de residuos después de una reparación reciente puede tener un significado distinto de una tendencia ascendente sostenida durante un servicio estable.
La siguiente etapa es la verificación mecánica. Compruebe el estado del acoplamiento, el descentramiento del eje, los ajustes de los rodamientos, el juego entre dientes, el juego axial, el estado de los elementos de fijación y las interfaces de la carcasa. Si el acceso lo permite, evalúe las marcas de contacto de los dientes e inspeccione los flancos en busca de micropitting, rayado, pulido, estrías o carga en el borde. La inspección del área de la raíz debe centrarse en indicios de grietas y cambios cerca del filete.
Solo después de relacionar estas observaciones debe seleccionarse una acción correctiva. El contacto en el borde puede requerir investigar la alineación, el estado de los rodamientos, la rigidez de la carcasa o la modificación de la línea de diente. El micropitting puede indicar espesor de película insuficiente, rugosidad, sobrecarga o problemas de acabado superficial. Un pico repetido en la frecuencia de engrane puede requerir examinar la precisión de los engranajes, el daño de los dientes, la respuesta resonante o los cambios en la precarga.
Especificaciones que reducen la ambigüedad evitable
Una especificación útil de compra o diseño para engranajes multiplicadores de velocidad suele indicar más que las dimensiones. Debe definir el material y la ruta de tratamiento térmico, los requisitos de dureza y capa efectiva cuando sean pertinentes, la distorsión permitida, los requisitos de precisión de los dientes, los métodos de inspección, las expectativas de ensayos no destructivos, los requisitos de acabado superficial, las necesidades de equilibrado para componentes de alta velocidad, el marcado, la conservación y la documentación.
También debe definir los criterios de aceptación de una manera que corresponda a la aplicación. Por ejemplo, un informe de inspección de engranajes puede incluir resultados de medición de perfil y línea de diente, descentramiento, información sobre el juego entre dientes y registros de material o tratamiento térmico. El conjunto exacto de registros debe ser proporcional al riesgo. Las solicitudes excesivamente amplias pueden retrasar el suministro sin añadir un control significativo; los requisitos demasiado imprecisos pueden dejar características críticas abiertas a interpretación.
Cuando intervienen piezas brutas forjadas, es importante una comunicación temprana entre las etapas de forja y mecanizado de engranajes. La geometría de la pieza bruta debe permitir la sujeción, el control de referencias, el tratamiento térmico, la eliminación de material y el tallado final de los dientes. Una pieza bruta de bajo coste que posteriormente crea distorsión o una sobremedida de limpieza insuficiente no es necesariamente la opción económica.
Emitir el juicio final
La selección más sólida no suele ser el engranaje con la dureza más exigente, el grado de precisión declarado más alto o el mayor ancho de cara. Es el diseño en el que el ciclo de trabajo, la geometría, el estado del material, el soporte de los rodamientos, la rigidez de la carcasa, la lubricación y los requisitos de inspección concuerdan entre sí.
Antes de aprobar un diseño, pregunte si la capacidad indicada se mantiene cuando se incluyen desalineaciones realistas, movimiento térmico, transitorios de par y variación de la temperatura del aceite. Pregunte si la información de inspección suministrada puede verificar las características con mayor probabilidad de causar fallos. Por último, asegúrese de que la futura supervisión de condición pueda distinguir un problema de engranajes en desarrollo de un problema de rodamientos, acoplamiento, lubricación o estructura.
Este enfoque transforma la evaluación de los engranajes de una caja de engranajes de una revisión de planos en una decisión de fiabilidad. También facilita identificar dónde se necesita realmente un análisis adicional y dónde un cambio directo en el control de la alineación, la modificación de los dientes, el procesamiento del material o la práctica de lubricación puede prevenir posteriormente un problema mucho mayor.
Envíenos un mensaje