



Publicaciones relacionadas
Mensaje en línea
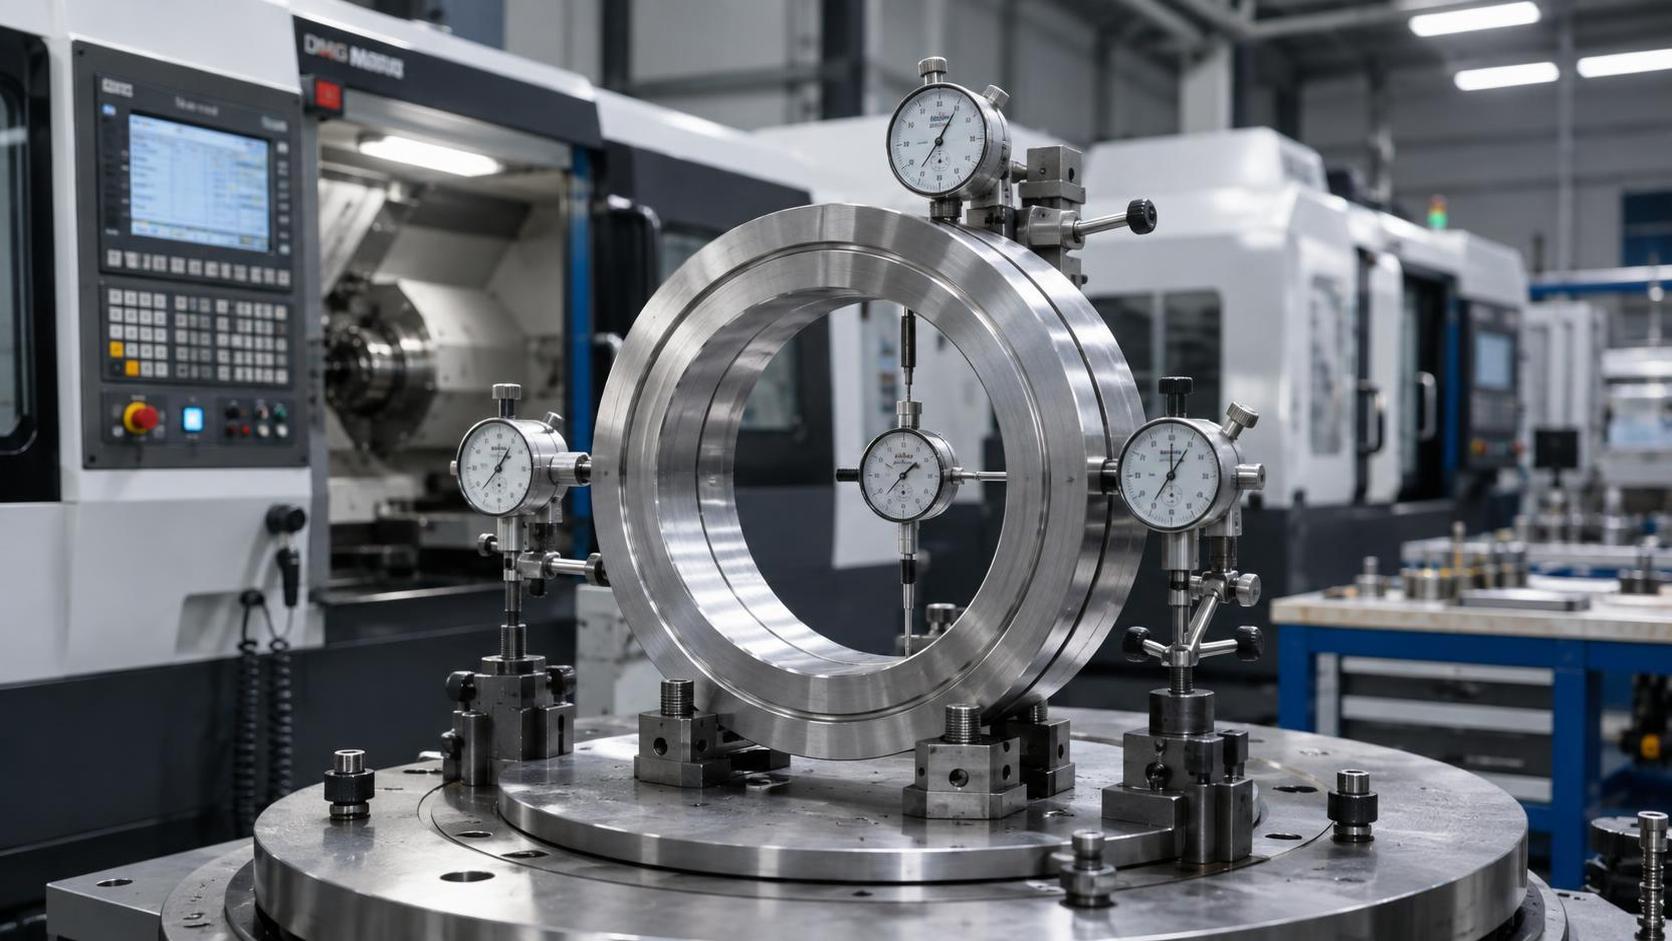
Un anillo de acero inoxidable forjado puede parecer sencillo en un plano: diámetro exterior, diámetro interior, anchura, algunas referencias de datum y quizá una nota sobre el sobrematerial de mecanizado. Sin embargo, en equipos rotativos críticos, ese anillo puede posicionar un rodamiento, transmitir par mediante una interfaz estriada o dentada, retener un sello o proporcionar una superficie de montaje de precisión. Pequeños errores geométricos pueden traducirse en vibración, distribución desigual de la carga, fretting, fugas, montaje difícil o deterioro prematuro de los rodamientos.
Por ello, las tolerancias no pueden tratarse como un ejercicio de inspección final. Unfabricante de anillos forjados de acero inoxidable de precisión competente debe conectar los requisitos funcionales del conjunto con las realidades de la forja, el tratamiento térmico, el sobrematerial de mecanizado, la sujeción y la medición. El objetivo no es simplemente fabricar un anillo «dentro de tolerancia». Es suministrar un anillo cuya geometría permanezca estable y utilizable después de cada proceso posterior que pueda afectarla.
La dimensión del plano es solo el punto de partida
Para la maquinaria rotativa, una tolerancia de diámetro por sí sola dice muy poco. Un anillo con un tamaño de diámetro interior aceptable aún puede causar problemas si el diámetro interior es cónico, no es circular, está desalineado respecto al diámetro exterior o se deforma después del alivio de tensiones. Del mismo modo, un anillo con una anchura de cara nominalmente correcta puede provocar descentramiento axial si sus caras no son suficientemente paralelas.
Por lo tanto, los evaluadores técnicos deben separar tres cuestiones que a menudo se mezclan durante el aprovisionamiento:
- ¿Qué tolerancia se requiere en el estado de suministro forjado?
- ¿Qué sobrematerial de mecanizado se necesita para alcanzar de forma fiable el estado acabado?
- ¿Qué características acabadas controlan realmente el rendimiento del equipo?
Un anillo forjado de forma casi final y un anillo mecanizado en acabado no deben evaluarse con la misma expectativa. La forja de precisión puede reducir sustancialmente el sobrematerial de torneado, pero no elimina la necesidad de definir las referencias funcionales finales. Por ejemplo, si el componente se rectificará posteriormente en un asiento de rodamiento, la especificación de forja debe garantizar un sobrematerial adecuado y uniforme en esa superficie, en lugar de exigir un diámetro casi acabado por motivos estéticos que deje material insuficiente después del tratamiento térmico.
Qué tolerancias son más importantes en equipos rotativos
La prioridad de cada tolerancia depende de la ubicación del anillo en el conjunto. Un anillo de retención, una preforma de engranaje para caja de cambios, un manguito de rotor y un anillo adyacente a un rodamiento no fallan de la misma manera. Aun así, varios controles aparecen repetidamente en transmisiones de automóviles, cajas de engranajes de turbinas eólicas, sistemas de accionamiento marino, reductores y maquinaria industrial.
El descentramiento merece una atención especial. En un plano de producción, el descentramiento radial puede utilizarse como un control práctico porque refleja el comportamiento de la pieza cuando gira alrededor de un eje de referencia seleccionado. Puede ser más significativo que solicitar lecturas dimensionales aisladas. Sin embargo, solo funciona si la referencia es funcional. Tomar como referencia una superficie forjada sin acabado o inestable puede generar una aprobación en papel y un mal resultado una vez que el anillo se mecaniza y se monta.
La tolerancia de forja debe considerar los cambios del proceso
Los aceros inoxidables presentan una relación de compromiso conocida. Pueden proporcionar una resistencia útil a la corrosión y un buen rendimiento mecánico, pero su comportamiento durante el calentamiento, la conformación, el enfriamiento y el mecanizado debe gestionarse cuidadosamente. El anillo no sale de la matriz en su estado final de servicio. La contracción térmica, la tensión residual, los cambios de sección y el tratamiento térmico posterior pueden alterar la geometría.
Por esta razón, un plan de tolerancias de forja normalmente incluye más que dimensiones con tolerancia positiva y negativa. Debe definir los sobremateriales de mecanizado por superficie, identificar las superficies que no pueden tolerar descarburación o cascarilla, y aclarar si se permite el enderezado. También debe indicar si la verificación dimensional es necesaria antes o después del tratamiento térmico. Se trata de puntos de control materialmente diferentes.
Un error habitual es aplicar la tolerancia más estricta a todas las superficies exteriores. Esto puede encarecer innecesariamente la forja sin mejorar el producto ensamblado. Un enfoque mejor consiste en reservar el control estricto para las superficies de referencia funcionales y permitir una libertad razonable en los contornos no críticos. El resultado suele ser más robusto: el proveedor dispone de suficiente material para mecanizar con precisión, mientras que el cliente evita pagar por precisión donde no tiene valor mecánico.
El sobrematerial de mecanizado es una cuestión de fiabilidad, no solo una partida de coste
Cuando el sobrematerial es demasiado pequeño, el mecanizado puede atravesar la cascarilla, irregularidades superficiales o zonas de deformación. Cuando es demasiado grande, aumenta el tiempo de mecanizado, disminuye el rendimiento del material y las tensiones liberadas durante el desbaste pueden desplazar la pieza. La tolerancia adecuada depende del diámetro del anillo, la sección transversal, el grado del material, la ruta de forja, el acabado requerido y de si el componente se torneará, mandrinará, brochado, tallará por fresa madre, rectificará o procesará de otra manera.
Aquí es donde un fabricante con capacidad tanto de forja como de mecanizado cuenta con una ventaja práctica. Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, opera talleres de forja de precisión y procesamiento mecánico dentro de sus instalaciones de producción. Su trabajo en forjas de engranajes para automoción, piezas de cajas de engranajes de energía eólica, componentes de transmisión mecánica y piezas de engranajes marinos aporta una perspectiva útil: la forja debe diseñarse teniendo en cuenta la siguiente operación, en lugar de tratarse como un producto básico independiente.
Para los anillos que se convertirán en preformas de engranajes, componentes relacionados con estrías, piezas de reductores o elementos adyacentes a ejes, la ruta de mecanizado debe revisarse antes de fijar el diseño de las herramientas. Una referencia utilizada para el torneado puede no ser la referencia necesaria para el tallado de engranajes. Si esto no se resuelve desde el principio, el proceso puede terminar persiguiendo la concentricidad de una configuración a otra.
La integridad del material y la geometría son inseparables
Un anillo puede cumplir las tolerancias geométricas y aun así no ser adecuado para una rotación crítica si su calidad interna no es apropiada para el servicio previsto. Los evaluadores deben considerar la especificación del material, los requisitos de trazabilidad de la colada o fusión, las expectativas de flujo de grano, el estado superficial y los métodos de inspección exigidos por la especificación de compra. Los criterios exactos de aceptación deben proceder del plano de ingeniería correspondiente, la norma del cliente, la norma de material o el plan de calidad acordado.
La forja se selecciona a menudo porque el flujo controlado del metal puede ser beneficioso para componentes que soportan cargas cíclicas o concentradas. Sin embargo, ese beneficio no es automático. La secuencia de recalcado, punzonado, laminado o calibrado, la relación de reducción, la práctica de calentamiento y la operación de acabado deben adaptarse a la geometría. Un anillo de sección delgada y un anillo pesado para caja de engranajes no presentan los mismos riesgos de llenado, enfriamiento o deformación.
El estado superficial también tiene una consecuencia directa en las tolerancias. La cascarilla intensa, las solapas, los pliegues o los defectos locales pueden consumir el sobrematerial previsto para el mecanizado final. Por ello, un informe de inspección que enumera únicamente el diámetro exterior final, el diámetro interior y la anchura suele ser incompleto para una aplicación exigente. Puede demostrar el tamaño, pero no necesariamente la integridad del material que queda bajo el sobrematerial de mecanizado.
La inspección debe seguir la cadena de referencias funcionales
Una buena medición comienza con una pregunta sencilla: ¿cómo se posicionará el anillo en servicio? Si el diámetro interior posiciona el componente sobre un eje, entonces la medición basada en el diámetro interior suele ser más informativa que comprobar el diámetro exterior de forma aislada. Si una cara establece la posición axial, el descentramiento de cara y la perpendicularidad respecto al eje de rotación merecen atención.
Según el tamaño, el nivel de tolerancia y el volumen de producción, la inspección puede involucrar medidores de diámetro interior, micrómetros, comparadores de carátula, dispositivos específicos, equipos de medición por coordenadas o sistemas de medición de forma. El instrumento importa, pero la configuración importa más. Un método de inspección conforme debe reproducir la relación de referencia prevista; de lo contrario, la repetibilidad entre proveedor y cliente puede convertirse en una fuente de desacuerdo.
Para anillos más grandes, es aconsejable acordar por adelantado el número y las ubicaciones de los puntos de medición. Medir solo un plano de un diámetro interior no revela la cilindricidad completa. Comprobar el descentramiento en una sola ubicación puede pasar por alto la deformación de la cara o un problema de transición local. El informe no necesita ser excesivamente complejo, pero debe ser suficiente para demostrar que se evaluó realmente la geometría crítica.
Preguntas que conviene resolver antes de una orden de compra
- ¿La tolerancia cotizada corresponde al estado tal como forjado, mecanizado en bruto o mecanizado acabado?
- ¿Qué superficies de referencia son funcionales y cuáles son solo referencias de producción convenientes?
- ¿Qué sobrematerial debe permanecer después de la forja y de cualquier etapa de tratamiento térmico?
- ¿La circularidad, la conicidad, el descentramiento de cara o la variación de pared son más críticos que la tolerancia dimensional general?
- ¿El anillo requiere una inspección adicional para la aplicación especificada y en qué etapa del proceso?
- ¿Qué medidas son aceptables si aparece deformación: enderezado controlado, sobrematerial de mecanizado adicional o ajuste del proceso?
Estas preguntas pueden parecer básicas, pero evitan un fallo frecuente en las compras: comparar proveedores únicamente por el precio unitario y el tamaño nominal. Dos cotizaciones pueden parecer equivalentes mientras una asume un sobrematerial de mecanizado generoso y una inspección estándar, y la otra asume dimensiones casi finales con un plan de control más exigente. Ninguno de los dos enfoques es intrínsecamente incorrecto. La cuestión es si se ajusta al perfil de riesgo real del componente.
Elección de un socio de fabricación para anillos críticos
Al evaluar a unfabricante de anillos forjados de acero inoxidable de precisión, observe más allá del rango de capacidades declarado. La evidencia útil es específica del proceso: cómo revisa el proveedor los planos, cómo asigna el sobrematerial, cómo controla el desgaste de las herramientas, cómo gestiona la deformación por tratamiento térmico y cómo el personal de calidad verifica las referencias acordadas. Un proveedor que atiende tanto preformas forjadas como piezas de transmisión mecanizadas suele estar mejor preparado para señalar un conflicto de tolerancias antes de que comience la producción.
El modelo operativo de Jiucheng combina la forja con el procesamiento mecánico y respalda piezas utilizadas en aplicaciones de transmisión para automoción, energía eólica, industria y sector marino. Su énfasis declarado en la forja de precisión de forma casi final y la reducción del torneado refleja una dirección de fabricación sensata, siempre que el ahorro de material nunca se logre a costa de la mecanizabilidad o de la geometría funcional. La reducción del sobrematerial solo aporta valor cuando el material restante es uniforme y las superficies de referencia finales aún pueden acabarse de forma fiable.
Para equipos rotativos críticos, la estrategia de tolerancias más sólida normalmente no es el plano más estricto posible. Es una estrategia coherente: las referencias funcionales son claras, los sobremateriales de forja son realistas, la inspección se ajusta a las condiciones de servicio y cada etapa del proceso conserva suficiente material para recuperar la geometría final. Esa es la diferencia entre un anillo que simplemente mide correctamente en el despacho y uno que se comporta correctamente una vez que el equipo está en funcionamiento.
Envíenos un mensaje