



Publicaciones relacionadas
Mensaje en línea
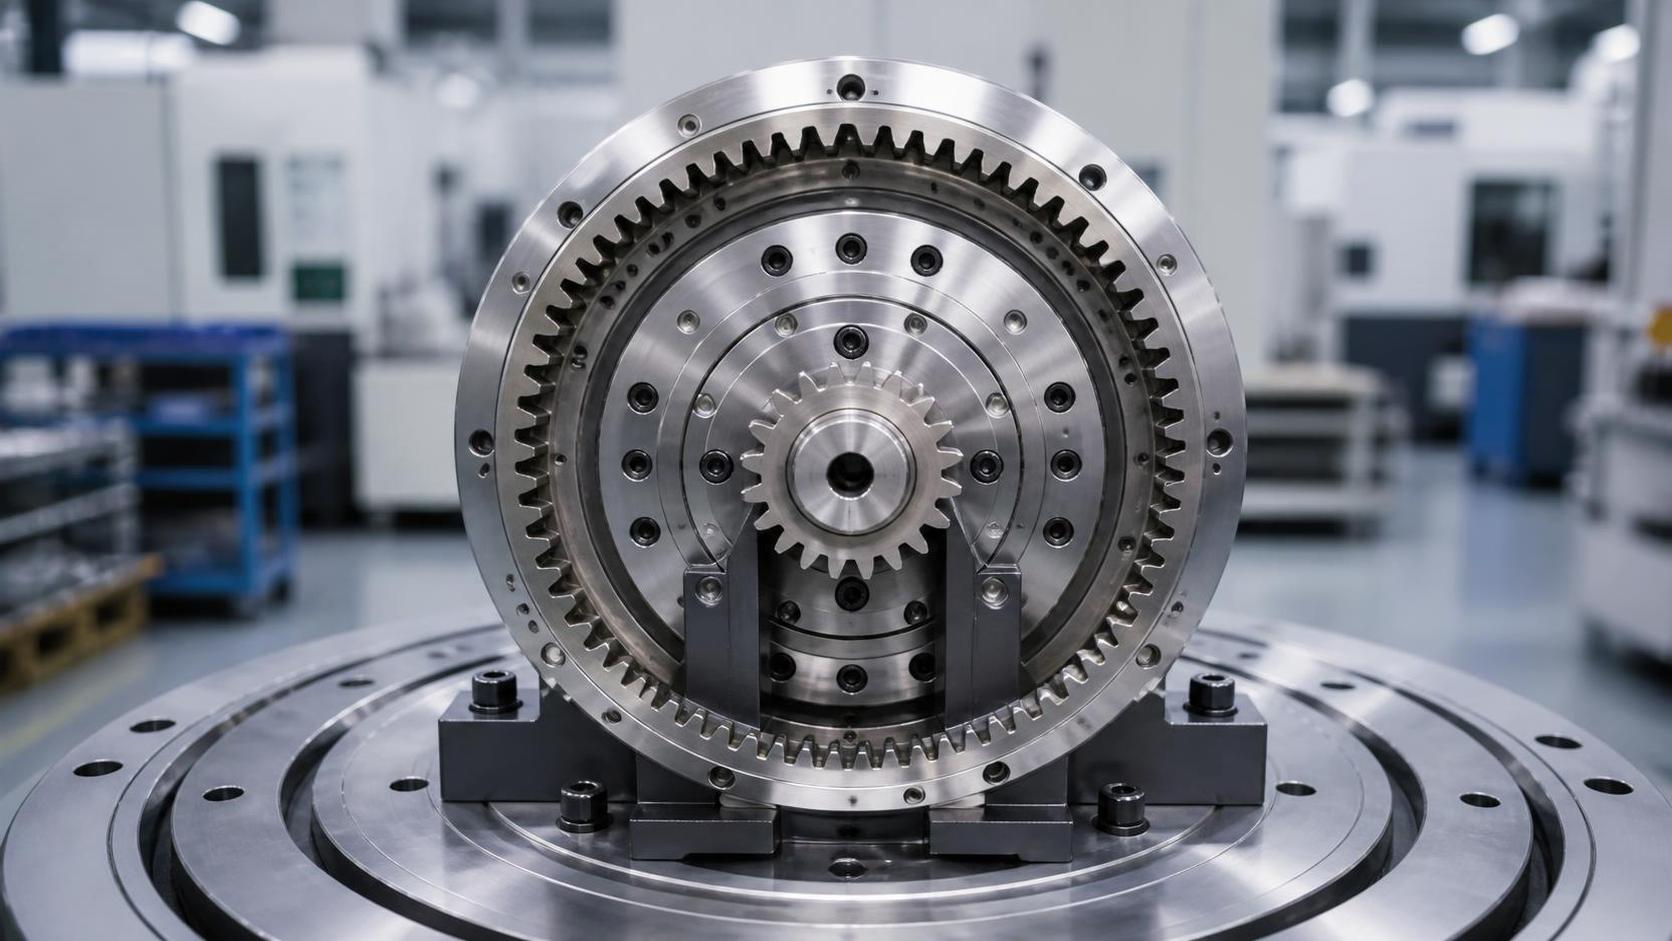
Una mesa giratoria puede parecer que funciona normalmente durante una prueba en seco y luego mostrar sus debilidades cuando comienza el proceso real. Un utillaje vuelve casi al mismo ángulo, pero no exactamente. Un patrón de taladrado cierra mal en la última posición. Una celda de soldadura necesita correcciones repetidas después de girar y detener una pieza pesada. En muchas de estas situaciones, la atención se dirige primero al servomotor, el codificador, los parámetros de control o el utillaje. Son aspectos razonables que investigar, pero la transmisión mecánica suele merecer el mismo nivel de atención.
La corona dentada es una de las piezas que convierte la rotación comandada en movimiento angular real. Si su geometría, ajuste o condición de funcionamiento no son adecuados, una mesa giratoria puede perder repetibilidad incluso cuando el motor y el sistema de control parecen estar en buen estado. El efecto no siempre es drástico. Puede manifestarse solo durante el movimiento inverso, en determinadas posiciones angulares, después del calentamiento o cuando la mesa soporta una carga descentrada. Esto hace que el problema sea frustrante durante la puesta en marcha y difícil de aislar posteriormente en producción.
Comience por el síntoma de posicionamiento, no por la especificación del engranaje
Antes de cambiar componentes, defina qué está haciendo realmente la mesa. Una «precisión deficiente» puede describir varios comportamientos distintos, y cada uno apunta a un grupo diferente de causas. Un desplazamiento angular constante en cada estación no es el mismo problema que una posición que cambia de un ciclo a otro. Un error que aparece solo después de invertir el sentido tiene una característica mecánica diferente de uno que aumenta durante períodos de funcionamiento prolongados.
Una primera observación útil es comparar la posición comandada, la realimentación del codificador y la posición medida en la interfaz de sujeción de la pieza. Si el codificador informa el ángulo esperado mientras la cara del utillaje o la pieza de trabajo está desplazada, el problema puede estar en la cadena de transmisión, la estructura de la mesa, el sistema de sujeción o las coronas dentadas. Si la propia realimentación varía, la causa puede involucrar controles, detección, acoplamiento o el comportamiento del motor. Esta distinción evita que los equipos ajusten los parámetros del servo para ocultar un error mecánico que reaparecerá bajo carga.
Preste atención al patrón de la desviación:
- Error tras invertir el sentido: a menudo se asocia con holgura, desgaste de los flancos de los dientes, precarga insuficiente o aflojamiento en las interfaces de montaje.
- Error en posiciones angulares repetibles: puede indicar variación de paso, descentramiento, daño local en los dientes, instalación excéntrica o deformación de la estructura de soporte.
- Error que aumenta con la carga útil: puede apuntar a deflexión del engrane, holgura de los rodamientos, rigidez de soporte insuficiente o una trayectoria de carga desfavorable.
- Error después de cambios de temperatura: puede estar relacionado con la condición de lubricación, dilatación térmica, cambios de precarga o diferencias de expansión de los materiales en el conjunto.
- Ruido o vibración cerca de determinadas velocidades: puede revelar un contacto de dientes inconsistente, concentricidad deficiente, dientes dañados o una condición de engrane fuera del rango previsto.
Estas observaciones son más útiles que una queja general sobre la precisión porque indican a los equipos de diseño, fabricación y mantenimiento dónde buscar primero.
La geometría del engranaje afecta a más que el engrane de los dientes
En una mesa giratoria, la corona dentada debe hacer más que transmitir par. Debe hacerlo manteniendo un comportamiento angular predecible durante una revolución completa. El perfil de diente, la precisión de paso, la hélice, el espesor de diente y el descentramiento influyen en la forma en que el piñón contacta con el engranaje. Un engranaje puede girar sin interferencias evidentes y aun así crear una variación periódica de posicionamiento si el engrane cambia alrededor de su circunferencia.
Los errores relacionados con el paso son especialmente importantes en aplicaciones de indexado. Si el espaciado entre dientes no es uniforme, el movimiento angular efectivo por diente cambia ligeramente a medida que el piñón se desplaza alrededor de la corona. Dependiendo de la relación de transmisión, la disposición del accionamiento y la ubicación de la realimentación, esta variación puede aparecer como un error de posición repetitivo. Puede ser visible solo cuando las mediciones se toman en la salida de la mesa en lugar de en el codificador del motor.
El descentramiento también es importante. Una corona dentada instalada descentrada con respecto al eje de la mesa cambia la distancia entre centros a medida que gira. En una parte de la revolución, el engrane puede quedar apretado; en otra, puede quedar flojo. El resultado puede ser una holgura desigual, un par de accionamiento fluctuante, cambios en el patrón de contacto y una respuesta inconsistente cuando la mesa se detiene. No basta con ajustar la holgura en una única posición angular. El engrane debe evaluarse en todo el rango de rotación utilizado en servicio y, preferiblemente, durante una revolución completa cuando el diseño lo permita.
La forma del diente debe corresponder a las condiciones de accionamiento previstas. Una mesa giratoria que principalmente indexa y bloquea no impone exactamente las mismas exigencias que una mesa que realiza interpolación continua. La velocidad, la aceleración, el ciclo de trabajo, el método de lubricación, el sentido del par, las cargas de choque y la repetibilidad deseada afectan al equilibrio adecuado entre holgura, precarga, contacto de dientes y durabilidad superficial.
Es necesario comprender la holgura, pero no es el único valor importante
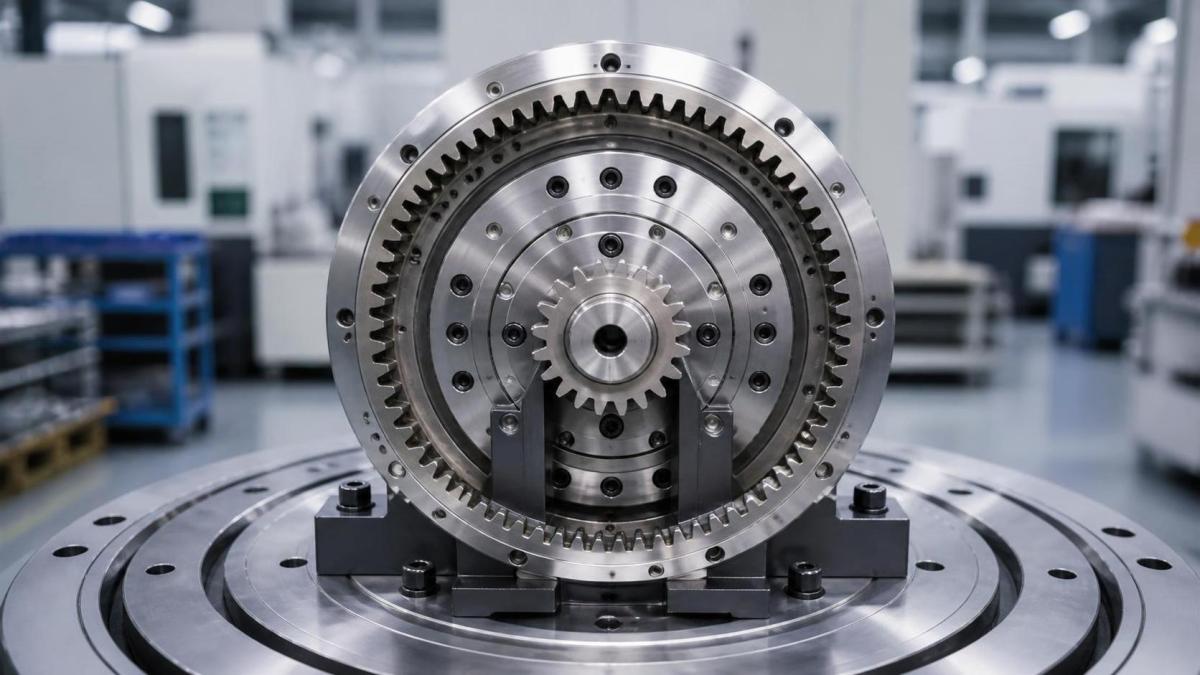
La holgura recibe mucha atención porque es fácil relacionarla con el movimiento perdido. Cuando cambia el sentido, debe compensarse la separación entre los flancos de dientes en contacto antes de que el par se transmita en el sentido opuesto. En un ciclo de posicionamiento que se aproxima a cada objetivo desde el mismo sentido, la holgura puede tener un efecto visible limitado. En un ciclo con inversiones frecuentes, movimientos de contorneado o indexado bidireccional, puede convertirse en una fuente directa de variación angular.
Sin embargo, especificar la menor holgura posible sin considerar el conjunto completo puede crear nuevos problemas. El engrane debe adaptarse a la variación de fabricación, los cambios térmicos, el comportamiento de la película lubricante, la deflexión bajo carga y la tolerancia de instalación. Si el engrane se ajusta demasiado apretado, la fricción y el calor pueden aumentar, el contacto de los dientes puede concentrarse y el accionamiento puede volverse más sensible a una excentricidad menor. Un conjunto que parece rígido puede entonces producir resultados inconsistentes a medida que cambian la temperatura y la carga.
Una pregunta mejor es: ¿qué nivel de movimiento perdido puede tolerar el proceso en la pieza de trabajo y cómo se comportará ese valor en todo el rango operativo? La respuesta debe considerar la relación de reducción, el diámetro del piñón, el diámetro de la mesa, el punto de medición y si se produce un bloqueo mecánico antes del mecanizado o la soldadura. Una mesa con una abrazadera fiable puede tolerar una disposición de engranajes diferente a la de una mesa que debe mantener dinámicamente su posición durante todo el proceso.
Para aplicaciones que requieren una repetibilidad direccional más precisa, los ingenieros pueden considerar una precarga controlada mediante la disposición de accionamiento, como conceptos de doble piñón u otros mecanismos antibacklash. Estos enfoques requieren un diseño cuidadoso porque la precarga aumenta la carga sobre los dientes y puede amplificar los efectos del descentramiento o de una mala alineación. No sustituyen una buena precisión de engranaje ni una estructura de montaje estable.
La condición del material y el tratamiento térmico influyen en el comportamiento a largo plazo
Una corona dentada que cumple los requisitos dimensionales cuando es nueva aún puede perder calidad de posicionamiento si las superficies de los dientes se desgastan rápidamente, se deforman bajo carga o desarrollan daños localizados. Por ello, la selección del material y el tratamiento térmico influyen en la conservación de la precisión, no solo en la resistencia nominal. El enfoque adecuado depende del tamaño del engranaje, la geometría de los dientes, el material del piñón acoplado, la lubricación, el patrón de dureza requerido, la carga prevista y la ruta de fabricación.
La dureza superficial puede mejorar la resistencia al desgaste, pero debe equilibrarse con la tenacidad del núcleo y la capacidad del engranaje para soportar los esfuerzos de instalación y funcionamiento. El tratamiento térmico también puede introducir deformación. En engranajes de gran diámetro o anillos con secciones complejas, la deformación posterior al procesamiento térmico puede afectar la redondez, el descentramiento de los dientes, las relaciones con el agujero o la geometría de la cara de montaje. Pueden requerirse operaciones de acabado posteriores cuando la aplicación exija una geometría controlada.
Por ello, las discusiones sobre el material y el tratamiento térmico no deben separarse de las tolerancias de mecanizado. Un plano puede especificar una característica precisa del engranaje, pero el plan de producción debe tener en cuenta cómo la forja, el tratamiento térmico, el enderezado, el mecanizado, la inspección y la manipulación final preservarán esa característica. Los preformas forjadas de precisión pueden ser útiles cuando proporcionan una forma inicial estable y reducen la eliminación innecesaria de material, pero la decisión final debe basarse en la geometría acabada requerida y las condiciones de servicio, no solo en el proceso de la preforma.
Las superficies de montaje pueden anular la precisión incorporada en el engranaje
Incluso un engranaje bien fabricado no puede mantener un engrane estable si se monta sobre una interfaz irregular, deformada o contaminada. Las rebabas, la pintura, las virutas atrapadas, el apriete desigual de los pernos y los puntos altos locales pueden desplazar el eje de la corona dentada o introducir oscilación axial de la cara. Dado que las coronas dentadas suelen tener un gran diámetro, un pequeño error de instalación puede producir un cambio significativo en la condición de engrane alrededor de la circunferencia.
La brida de montaje debe comprobarse en cuanto a planitud, limpieza y daños antes de la instalación. Los orificios de los pernos, los diámetros de centrado, las disposiciones de pasadores y los ajustes de centrado deben trabajar en conjunto en lugar de competir entre sí. Si se pretende que un centrado radial establezca la concentricidad, forzar la alineación mediante pernos puede introducir tensión o excentricidad. Si se utilizan pasadores, su función debe entenderse tanto durante el montaje como durante el posterior reemplazo en servicio.
La secuencia de apriete también merece atención. Un apriete desigual puede tirar de un anillo contra un asiento deformado, especialmente cuando la sección del engranaje es relativamente flexible. Un apriete controlado y escalonado según un patrón adecuado ayuda a que el engranaje se asiente progresivamente. Después del apriete, mida el descentramiento en las superficies de referencia pertinentes y verifique el engrane en varias posiciones. Registrar la condición tal como se instaló proporciona una referencia útil si el rendimiento de posicionamiento cambia posteriormente.
Cuando el diseño combina un engranaje con un componente de soporte giratorio, las interfaces deben considerarse como un solo sistema. En algunas disposiciones, los anillos de rodamientos de giro pueden formar parte de la estructura giratoria general, por lo que la rigidez del rodamiento, la condición de la cara de montaje y la alineación del engranaje deben evaluarse conjuntamente. Tratar el engranaje y el anillo de soporte como piezas no relacionadas puede pasar por alto el origen de un desplazamiento de posición bajo carga.
Un método práctico para aislar la causa mecánica
Cuando una mesa comienza a perder la posición, evite cambiar inmediatamente la holgura o sustituir el engranaje. Primero determine si el error es repetible y si sigue la carga, el sentido, la velocidad, la temperatura o la posición angular. Un plan de prueba sencillo puede separar estas influencias sin interrumpir todo el proceso durante períodos prolongados.
- Mida en la salida. Utilice una referencia adecuada en la cara de la mesa, el utillaje o la interfaz de la pieza. La realimentación solo del lado del motor no puede revelar todos los errores de transmisión.
- Ejecute ciclos unidireccionales y bidireccionales. Compare la posición de retorno al aproximarse al mismo ángulo desde un sentido y desde el sentido opuesto.
- Pruebe varias posiciones angulares. Incluya las posiciones en las que la mesa suele indexar, pero no limite las comprobaciones a esas posiciones si es posible realizar una rotación completa.
- Repita con condiciones de carga representativas. Una mesa vacía puede ocultar la deflexión y los cambios de engrane que se producen con el utillaje o la pieza reales.
- Inspeccione las evidencias de contacto. Busque desgaste desigual, pulido en los bordes de los dientes, flancos dañados, residuos inusuales en el lubricante o cambios en el ruido.
- Verifique la estructura circundante. Compruebe el soporte del piñón, el montaje de la caja de engranajes, el estado del acoplamiento, la holgura de los rodamientos, la acción de sujeción y la rigidez de la base antes de atribuir la falla al engranaje.
Esta secuencia genera evidencias para tomar una decisión correctiva. Si el error se repite en el mismo ángulo de la mesa, el descentramiento del engranaje y la concentricidad de instalación merecen prioridad. Si cambia principalmente con el sentido, evalúe la holgura, el soporte del piñón y la flexibilidad torsional. Si aparece con carga, inspeccione la rigidez y la distribución de carga antes de modificar los ajustes de los dientes. Si evoluciona gradualmente, investigue la lubricación, el desgaste, la contaminación y la condición superficial.
Cuestiones de especificación que conviene resolver antes de la adquisición
Las discusiones sobre precisión son más claras cuando el proveedor de engranajes recibe información sobre la aplicación más allá del módulo, el número de dientes y el diámetro exterior. El perfil de movimiento previsto es importante. También lo son el par máximo y continuo, el ciclo de trabajo, la orientación de la mesa, las cargas externas, el rango de holgura deseado, las referencias de inspección requeridas, la disposición de lubricación y si el engranaje es interno o externo.
Pregunte cómo se controlarán la concentricidad y el descentramiento con respecto a las características de montaje reales, no solo con respecto a una referencia de mecanizado conveniente. Aclare el método de inspección para la geometría de los dientes y la condición en la que se entregará el engranaje tras el tratamiento térmico y el acabado. Si la pieza se integrará en una mesa soportada por rodamientos, defina qué interfaz establece el eje funcional.
Para coronas dentadas de repuesto, no suponga que igualar las dimensiones nominales es suficiente. El desgaste del piñón acoplado, los cambios en el asiento de montaje y las prácticas de ajuste anteriores pueden significar que la configuración original de engrane ya no sea aplicable. Inspeccione el sistema existente antes de realizar el pedido y conserve las mediciones del conjunto anterior siempre que sea posible. El objetivo no es simplemente instalar una pieza nueva, sino restaurar una relación controlada entre el engranaje, el piñón, la estructura de soporte y el sistema de realimentación.
Cómo mantener estable el posicionamiento después de la puesta en marcha
Una vez que la mesa giratoria funciona de manera aceptable, conserve las condiciones que permitieron su funcionamiento. Supervise la calidad y el suministro de lubricación, especialmente cuando el engranaje esté sometido a cargas elevadas intermitentes o a largos períodos de inactividad. Revise los ruidos inusuales, el aumento del par de accionamiento o los cambios en el comportamiento de inversión de sentido antes de que se conviertan en problemas de producción. Durante el mantenimiento planificado, inspeccione el contacto de los dientes y los elementos de fijación de montaje en lugar de comprobar solo el movimiento externo.
El resultado de posicionamiento más fiable suele lograrse tratando las coronas dentadas como componentes de movimiento de precisión y no como simples piezas de transmisión de par. La geometría de sus dientes, la condición del material, la respuesta al tratamiento térmico, el mecanizado final, el ajuste de la holgura, la precisión de montaje y la rigidez del soporte contribuyen al resultado observado en la pieza de trabajo. Cuando estos factores se evalúan como un sistema conectado, los problemas de la mesa giratoria son más fáciles de diagnosticar y menos propensos a reaparecer después del ajuste.
Envíenos un mensaje