



Publicaciones relacionadas
Mensaje en línea
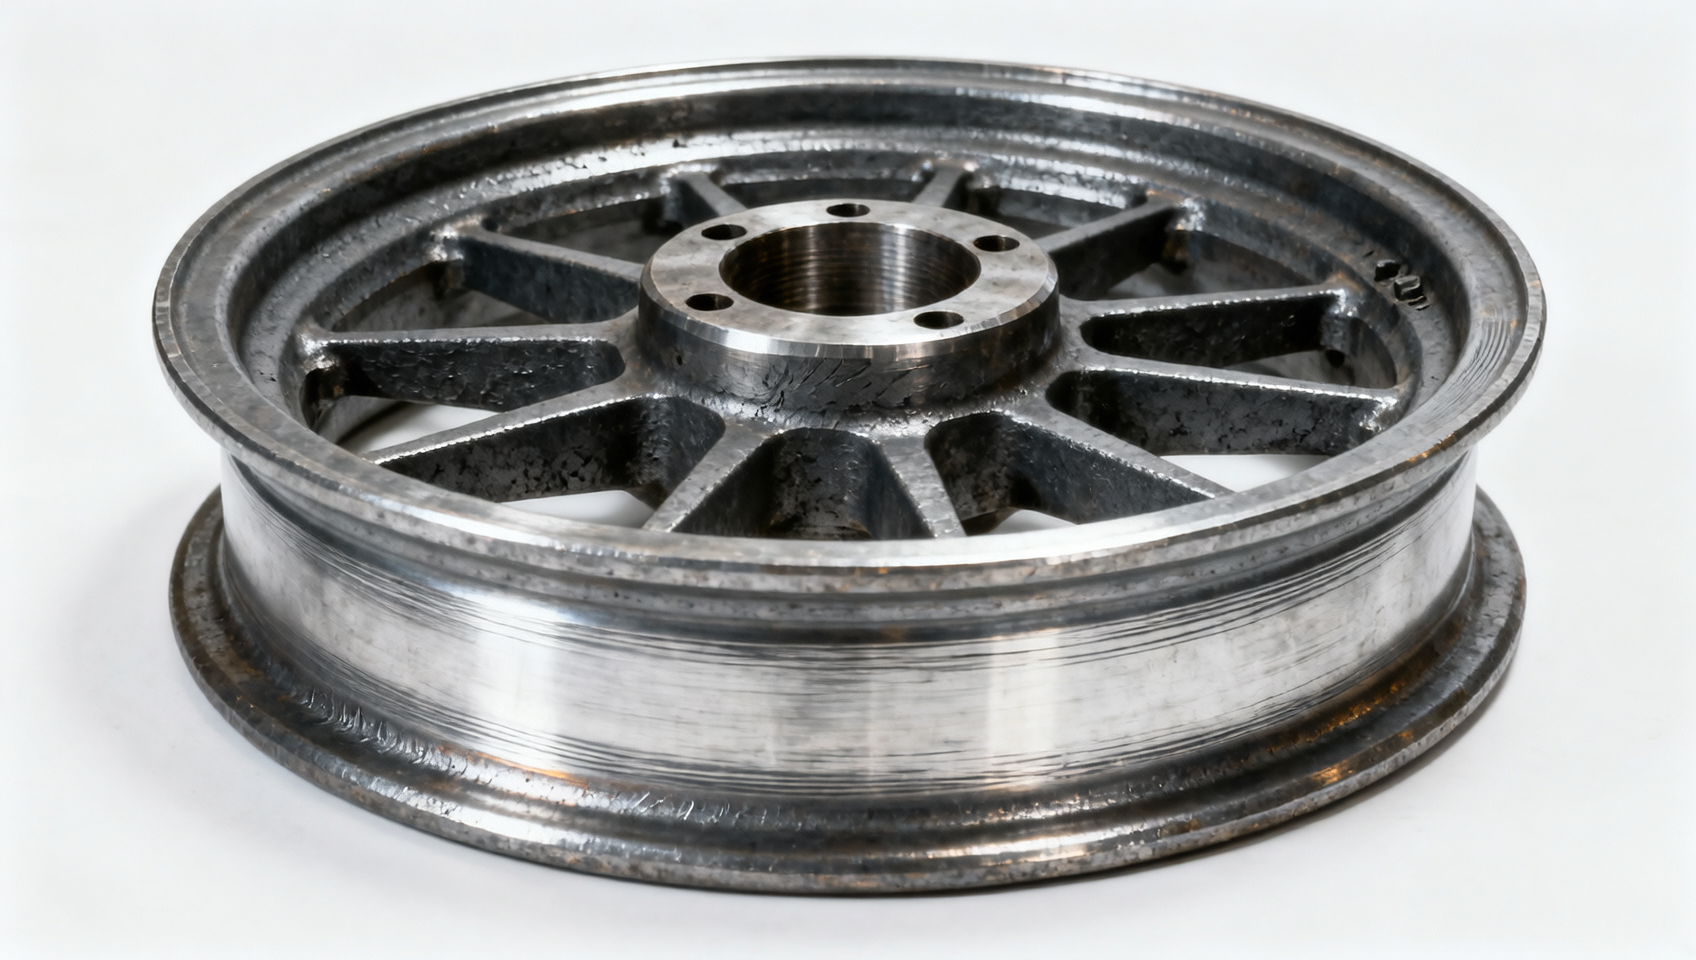
Por qué la uniformidad de dureza en ruedas de acero forjadas no consiste solo en «alcanzar el valor»
Las especificaciones de dureza sobre el papel —por ejemplo, 28–32 HRC en una rueda de acero forjada— son fáciles de citar. Sin embargo, en la práctica, la uniformidad no se mide en un solo punto ni se presupone en toda la sección. Se verifica en zonas críticas: la transición entre la llanta y el alma, la superficie del taladro del cubo, la raíz de la pestaña y, especialmente, la zona afectada térmicamente cerca del borde exterior de la llanta. En Liaocheng Jiucheng Auto Parts Co., Ltd., donde las ruedas para ejes de camiones pesados y sistemas de orientación de turbinas eólicas pasan por una revisión metalúrgica final, hemos visto demasiados casos en los que la dureza global cumple la especificación, pero zonas blandas localizadas o bandas frágiles provocan grietas tempranas por fatiga bajo carga cíclica. El problema real rara vez radica en el método de ensayo o en la calibración del equipo. Está más profundo: en cómo la elección del medio de temple y la temperatura de revenido interactúan con la geometría de la pieza, la distribución del carbono y la microestructura previa de forja.
Medio de temple: no solo velocidad, sino control del gradiente térmico
¿Aceite, polímero, agua o incluso aire forzado? Cada uno proporciona diferentes velocidades de enfriamiento y, más importante aún, diferente *uniformidad de enfriamiento*. El temple en agua permite una extracción rápida de calor, pero conlleva riesgo de choque térmico, especialmente en ruedas de sección gruesa (p. ej., espesor del alma >120 mm). Hemos observado que la formación de martensita comienza en la superficie de la llanta mientras el centro del alma permanece austenítico durante más tiempo, lo que genera gradientes de tensión residual que posteriormente se deforman durante el revenido o el mecanizado. Los medios de temple poliméricos (como las soluciones a base de PAG) ofrecen una severidad ajustable: una menor concentración ralentiza el enfriamiento y reduce el riesgo de deformación, pero también aumenta la susceptibilidad a una ebullición de película no uniforme si la agitación es inconsistente en el contorno complejo de la rueda.
En nuestro taller de forja de precisión, evitamos el temple exclusivo en agua para ruedas de más de 800 mm de diámetro, salvo que la aleación esté específicamente diseñada para ello (p. ej., determinadas variantes de 4140 con relaciones Mn/Si controladas). En su lugar, ajustamos la selección del medio de temple tanto al espesor de sección *como* a la dirección del flujo de grano posterior a la forja. Un flujo de grano radial desde la llanta hasta el cubo mejora la respuesta de endurecimiento en profundidad, pero solo si el medio de temple penetra uniformemente en zonas rebajadas, como los recortes de los radios o los chaveteros del cubo. Por eso validamos la uniformidad del temple mediante conjuntos de termopares integrados en forjas representativas de prueba, no solo con ensayos de probetas.
Temperatura de revenido: donde la microestructura se encuentra con la realidad mecánica
El revenido no consiste simplemente en «ablandar». Es un compromiso deliberado entre tenacidad y resistencia, y su efecto sobre la uniformidad de dureza depende en gran medida de cuán uniformemente se estabilice el campo de temperatura en toda la pieza. Un revenido a 550°C puede proporcionar una dureza media aceptable, pero si la variación de temperatura del horno supera ±8°C en toda la carga, se observará una diferencia de 2–3 HRC entre la llanta y el cubo, incluso con el mismo tiempo de mantenimiento. No es algo teórico: lo controlamos diariamente mediante pirómetros calibrados y mapeo térmico de nuestras líneas continuas de revenido.
De forma más sutil, la temperatura de revenido interactúa con el tamaño de grano de austenita previo. En ruedas forjadas a partir de palanquillas normalizadas, los granos gruesos tienden a revenírse más lentamente que las regiones de grano fino, especialmente cerca de las líneas de rebaba o de las superficies de partición del troquel. Esto significa que un único ciclo de revenido puede dejar zonas de martensita sin revenir junto a bainita excesivamente revenida. ¿El resultado? Descensos localizados de dureza que no aparecerán en las comprobaciones estándar Rockwell C, pero que se hacen visibles mediante macroataque o perfiles de microdureza (paso de 50 µm, promedio de 10 puntos por zona).
El factor geométrico del que nadie habla lo suficiente
Una rueda de vehículo comercial de 22 pulgadas y una corona de orientación de turbina eólica de 3,2 metros no son intercambiables en la lógica del tratamiento térmico, aunque ambas estén fabricadas con 42CrMo4. La primera tiene una elevada relación superficie-volumen; la segunda presenta una enorme inercia térmica y una distribución de masa asimétrica. Hemos tenido casos en los que el mismo perfil de horno produjo una dureza uniforme en ruedas más pequeñas, pero dejó el diámetro interior de grandescoronas de rodamientos de orientación 1,5–2,0 HRC más blando que el diámetro exterior, simplemente porque el tiempo de mantenimiento térmico fue insuficiente para equilibrar el núcleo. Ningún ajuste de revenido corrige eso. Es necesario ajustar el tiempo de mantenimiento *antes* del temple, no después.
Por eso, nuestras hojas de proceso incluyen multiplicadores de tiempo de mantenimiento específicos para cada geometría, basados en modelos térmicos reales validados mediante escaneo infrarrojo de cargas de producción. Y sí, seguimos realizando verificaciones manuales: colocamos termopares a tres profundidades radiales en dos ruedas por lote, no solo en una.
Lo que los evaluadores técnicos deberían comprobar realmente, no solo solicitar
Si está evaluando ruedas de acero forjadas para aplicaciones críticas para la seguridad, no se limite al «informe de tratamiento térmico». Solicite:
- Datos de trazas de termopares que muestren la estabilidad de la temperatura en *al menos tres zonas espaciales* durante el revenido, no solo registros del punto de consigna del horno.
- Resultados de perfiles de microdureza en la llanta, el alma y el cubo: mínimo 5 puntos por zona, con la desviación estándar informada, no solo valores Rockwell globales.
- Registros de análisis del medio de temple (pH, concentración, nivel de contaminación) para el lote específico, no solo declaraciones de «dentro de especificación».
Hemos comprobado que las discrepancias a menudo se ocultan en la brecha entre lo que se mide y lo que se informa. En Jiucheng, cada lote de ruedas cuenta con trazabilidad completa: no solo certificados de material, sino también archivos de historial térmico vinculados a los números de serie. Porque la uniformidad no es un número. Es la consistencia con la que cada milímetro se enfrió, se mantuvo y se transformó.
Y si su aplicación implica ciclos de par variable, como sistemas de orientación eólica marina o cubos de ejes mineros, esa uniformidad define directamente dónde comienza la iniciación por fatiga. No en el punto más débil, sino en el *menos uniforme*.
Envíenos un mensaje