



Publicaciones relacionadas
Mensaje en línea
Cómo los fabricantes de engranajes cónicos controlan los patrones de contacto y el juego entre dientes
Para los evaluadores técnicos, la precisión del patrón de contacto y el control del juego entre dientes son factores decisivos en el rendimiento, el ruido, la capacidad de carga y la vida útil de los engranajes cónicos. Los principales fabricantes de engranajes cónicos combinan forja de precisión, mecanizado controlado, inspección de engranajes y verificación del montaje para lograr un engrane fiable en condiciones de funcionamiento exigentes. Este artículo explica los principales controles de fabricación que permiten un contacto estable de los dientes y un juego entre dientes constante.
Es fácil subestimar la dificultad. Un par de engranajes cónicos no solo transmite movimiento entre ejes que se intersectan; transmite carga a través de una zona de contacto móvil sobre una superficie dentada curva o cónica. Pequeños cambios en la distancia de montaje, el ángulo del eje, el descentramiento, la distorsión por tratamiento térmico o la geometría de los dientes pueden desplazar esa zona hacia el extremo menor, el extremo mayor, la cara o el flanco del diente. El engranaje puede seguir girando, pero el ruido, la tensión local, el riesgo de gripado y la vida a fatiga pueden variar de forma considerable.
Por ello, un plano que especifica únicamente el módulo, el número de dientes, el ángulo de presión y el material rara vez es suficiente para una aplicación crítica de engranajes cónicos espirales o cónicos rectos. El rendimiento requerido depende del sistema completo: geometría del piñón y del engranaje, rigidez de la carcasa, rodamientos, posicionamiento de los ejes, lubricación, par de funcionamiento, velocidad y rango de temperatura. Un proveedor competente debe comprender dónde se instalará el componente antes de decidir con qué rigor deben controlarse las dimensiones individuales.
El patrón de contacto es un resultado funcional, no solo una marca de inspección
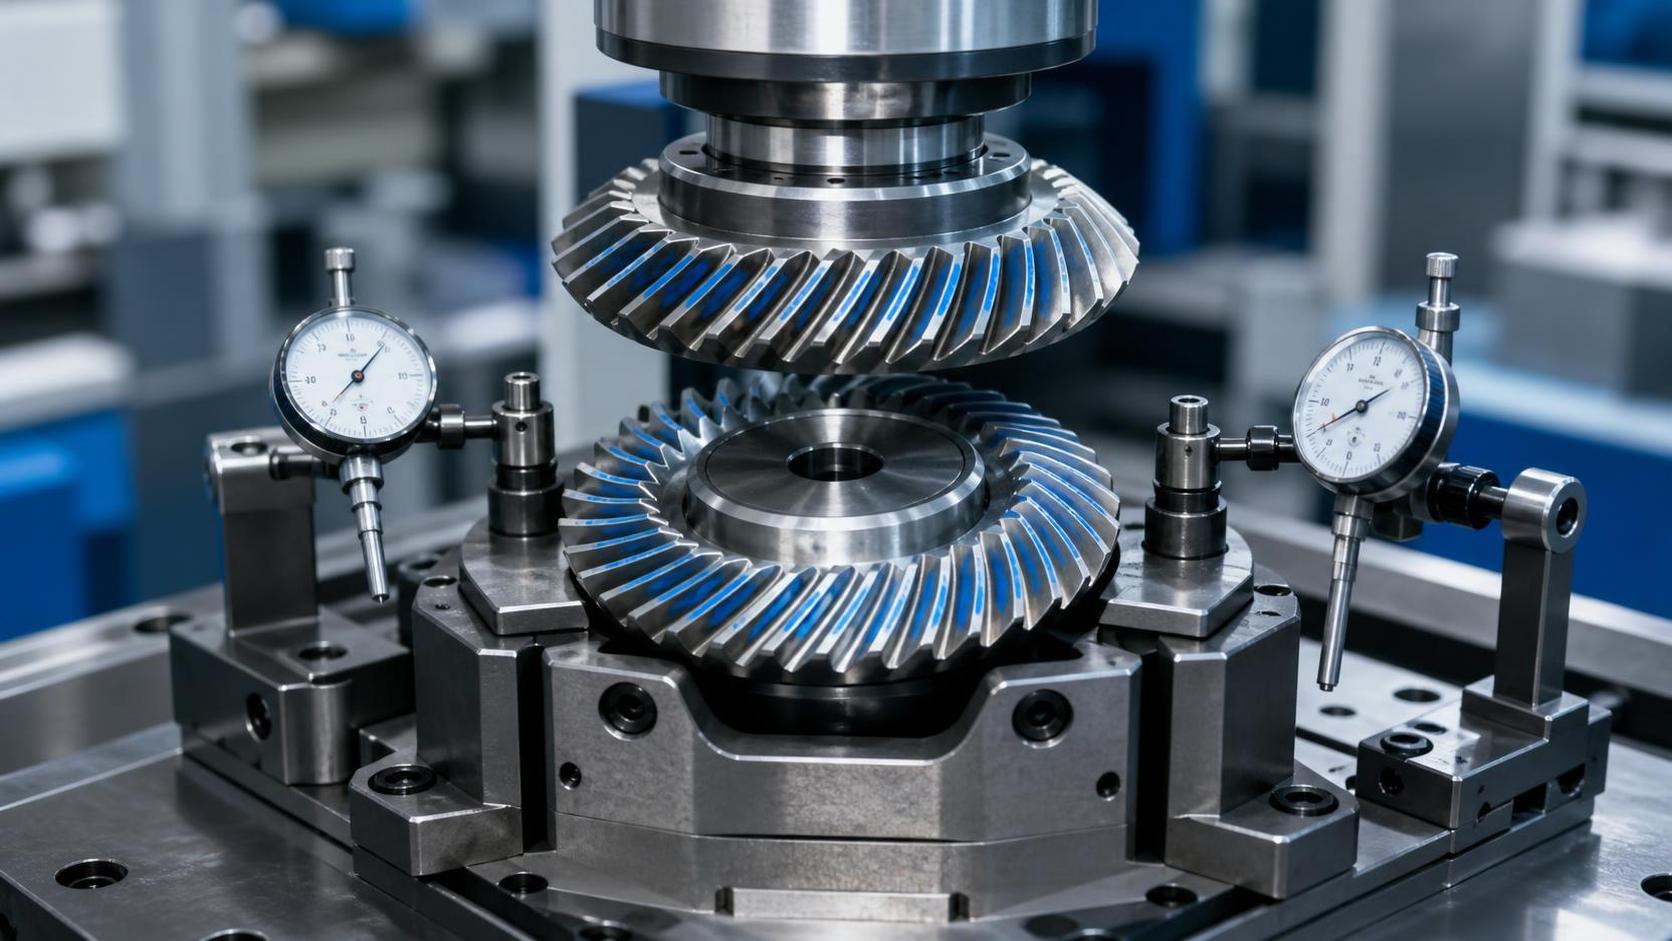
Un patrón de contacto es la indicación visible de dónde se tocan los dientes conjugados bajo carga ligera. Habitualmente se verifica aplicando compuesto de marcado a uno de los elementos, haciendo girar el par durante el engrane y observando el patrón transferido. Esta comprobación es útil, pero no debe tratarse como un criterio de aceptación independiente. La ubicación, la longitud y la forma del patrón deben interpretarse conforme a la intención de diseño y a la condición de montaje utilizada durante las pruebas.
En muchos juegos de engranajes cónicos, el patrón deseado se sitúa alejado de los bordes de los dientes. El contacto en los bordes puede concentrar la carga y dejar poco margen para la deflexión, la expansión térmica o las variaciones de montaje. Sin embargo, no existe un patrón «perfecto» universal aplicable a todos los diseños. Un patrón optimizado para una prueba de marcado con carga ligera puede desplazarse bajo par. Del mismo modo, un engranaje destinado a un eje automotriz rígido puede requerir una filosofía de ajuste de contacto diferente de la de uno utilizado en una caja de engranajes eólica, una transmisión marina o un reductor industrial.
Por tanto, el fabricante parte de la geometría generada de los dientes y de los datos de montaje especificados. En la producción de engranajes cónicos espirales, parámetros como el ángulo de espiral, la geometría del cono primitivo, el ancho de cara, el abombamiento, la modificación de perfil y la profundidad del diente influyen en la forma en que el par soporta la carga. En los engranajes cónicos rectos, la geometría parece menos compleja, pero sigue siendo sensible a la distancia de cono y al posicionamiento axial. El contacto entre dientes no puede controlarse de forma fiable si estas relaciones geométricas se desvinculan de la condición final de montaje.
El juego entre dientes debe controlarse como una variable del sistema
El juego entre dientes es la holgura entre los flancos de dientes que no están en contacto cuando el par conjugado se mantiene en una posición definida. Permite la entrada de lubricante, admite variaciones de fabricación y montaje, y ayuda a evitar la interferencia entre dientes cuando cambian las temperaturas. Un juego insuficiente puede provocar un engrane demasiado ajustado, fricción elevada, calor, ruido y desgaste acelerado. Un juego excesivo puede generar impactos durante la inversión del par, ruido inaceptable y menor precisión de posicionamiento.
El error común consiste en considerar el juego entre dientes como un valor propio únicamente del engranaje. En la práctica, el juego montado está influido por el espesor de los dientes, las distancias de montaje del piñón y del engranaje, la precarga de los rodamientos, el mecanizado de la carcasa, el juego axial del eje, el descentramiento radial y la forma en que se instala el juego de engranajes. Un par de engranajes puede cumplir individualmente los requisitos de espesor de diente y, aun así, mostrar un juego inaceptable después del montaje si la estructura de referencias de la carcasa es inconsistente.
Por esta razón, las especificaciones técnicas deben indicar claramente dónde y cómo se debe medir el juego entre dientes. Un requisito significativo identifica la condición de montaje, el punto de medición, el par o la dirección de inspección cuando corresponda y la hipótesis de temperatura. También debe diferenciar entre el juego rotacional medido a un radio determinado y el juego normal considerado en el flanco del diente. Ambos están relacionados, pero no son intercambiables sin la geometría pertinente.
Los controles de fabricación más importantes
Los fabricantes de engranajes cónicos suelen controlar el comportamiento del contacto mediante una cadena de operaciones, en lugar de realizar un único ajuste final. El primer punto de control es la pieza en bruto. La calidad de la forja afecta al flujo de grano, la continuidad del material, el sobrematerial de mecanizado y la estabilidad de las operaciones posteriores. Una pieza en bruto mal controlada puede introducir excentricidad o material irregular que dificulta la generación precisa de los dientes.
La forja de precisión puede ser especialmente valiosa cuando produce una pieza casi neta con superficies de referencia consistentes y menor eliminación de material durante el mecanizado. No elimina la necesidad de un mecanizado e inspección cuidadosos de los dientes, pero puede mejorar la estabilidad del proceso. Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, combina un taller de forja de precisión con capacidad de procesamiento mecánico para componentes de engranajes destinados a los sectores automotriz, eólico, mecánico y marino. Este tipo de proceso integrado es relevante porque la relación entre las referencias de forja y las referencias de mecanizado posteriores debe mantenerse, no suponerse.
La configuración del mecanizado es la siguiente capa crítica. El descentramiento frontal, la posición del orificio, la precisión del hombro de localización y la perpendicularidad de la cara de montaje influyen en cómo se asienta el engranaje en el conjunto. En un engranaje cónico, estos errores pueden desplazar la distancia de montaje efectiva y alterar el contacto de forma más drástica de lo que un evaluador podría esperar de un informe dimensional convencional. Los fabricantes deben utilizar estrategias de referencia que reflejen las referencias reales de montaje del cliente, en lugar de depender únicamente de superficies de sujeción convenientes.
El tallado, fresado, rectificado, lapeado u otros procesos de acabado de los dientes establecen posteriormente los flancos funcionales. La ruta seleccionada depende del tipo de engranaje, la precisión requerida, el estado del material, el volumen, las expectativas de ruido y de si el engranaje se suministra como un par emparejado. El lapeado puede mejorar la suavidad y la conformidad dentro de un juego, pero también genera dependencia de emparejamiento. Si los engranajes se lapean como juegos emparejados, la trazabilidad y la identificación del emparejamiento deben conservarse durante el embalaje y el montaje. Intercambiar un elemento por un engranaje visualmente similar puede alterar la condición de contacto establecida.
Tratamiento térmico y planificación de la distorsión
El tratamiento térmico merece una atención explícita en cualquier evaluación del control del engrane. La cementación, el temple integral, la nitruración u otros tratamientos pueden modificar el tamaño del orificio, el espesor de los dientes, el descentramiento y la forma de los flancos. La magnitud y la dirección del movimiento dependen del material, la geometría de la pieza en bruto, el estado de tensiones previo, la fijación, la práctica del horno y el método de temple. No existe una forma responsable de prometer un valor de distorsión universal sin revisar la pieza y el proceso.
Un proveedor práctico planifica este movimiento mediante sobremateriales de mecanizado, rutas de tratamiento térmico controladas y verificación posterior al tratamiento. Cuando la aplicación lo exige, puede ser necesario el acabado de los dientes después del tratamiento térmico. Cuando no lo exige, la capacidad del proceso debe demostrarse mediante registros de inspección y control representativo de producción. Los evaluadores técnicos deben preguntar si las mediciones de dientes informadas se realizan antes o después del tratamiento térmico; esta distinción explica a menudo resultados que de otro modo serían confusos.
La inspección debe vincular la geometría con el rendimiento del montaje
La inspección dimensional sigue siendo esencial, pero la aceptación de los engranajes cónicos no debe limitarse a una comprobación general de diámetro o a una revisión visual de los dientes. Según el diseño del engranaje y el requisito acordado, una inspección significativa puede incluir el espesor de diente, características relacionadas con el paso, desviación de perfil y de línea de diente, descentramiento de dientes, descentramiento del orificio y de la cara, distancia de montaje, condición superficial y comprobaciones de dureza o metalúrgicas cuando corresponda. Los controles seleccionados deben corresponder al riesgo de la aplicación, no simplemente a los instrumentos disponibles en el taller.
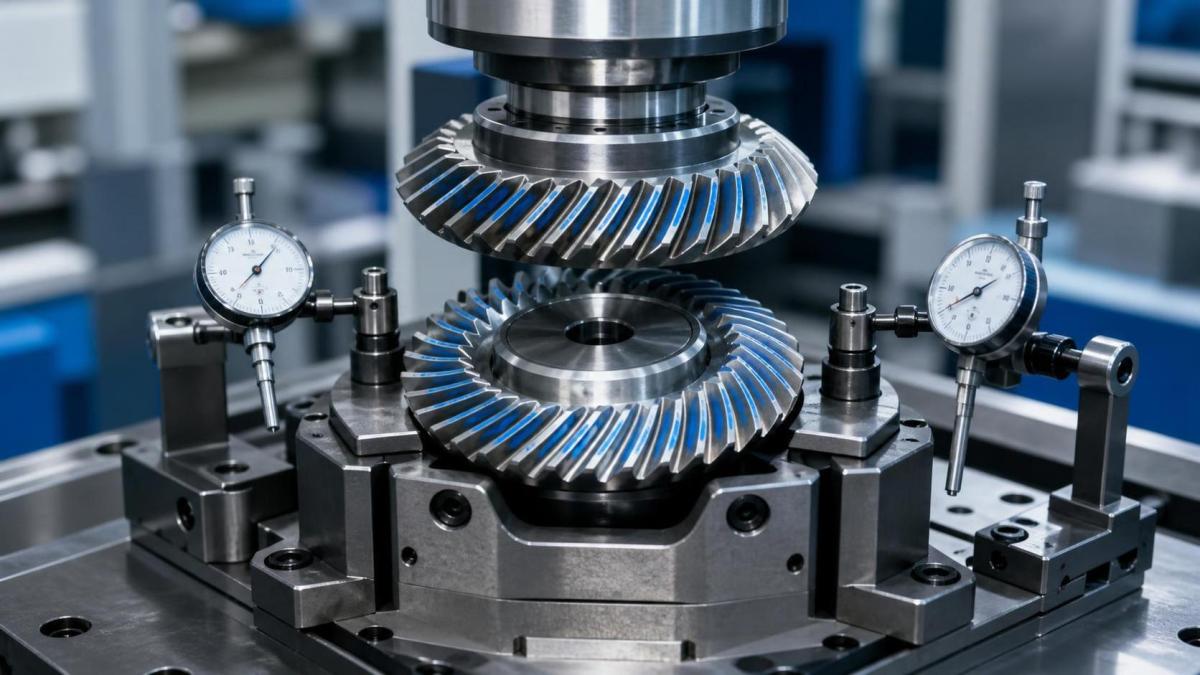
Las pruebas por pares son el punto donde las mediciones individuales se convierten en evidencia funcional. Un dispositivo específico de rodadura o montaje puede reproducir el ángulo de eje, la relación entre centros y la distancia de montaje especificados. A continuación, el par puede comprobarse en cuanto a juego entre dientes, patrón de contacto, suavidad de rotación y, en algunos casos, error de transmisión o ruido, si forman parte del plan de validación acordado. El propio dispositivo debe estar controlado. Un engranaje de gran precisión no puede evaluarse de forma justa en un dispositivo con descentramiento de husillo incierto o una ubicación axial inestable.
El cliente puede especificar las normas pertinentes o seleccionarlas según el mercado y la aplicación. Los documentos ISO y AGMA se mencionan con frecuencia en trabajos de engranajes, pero deben confirmarse para cada proyecto específico la edición aplicable, la categoría de engranaje, la designación de precisión, el método de medición y el requisito contractual. Una referencia a una norma por sí sola no define todos los requisitos funcionales de un conjunto de engranajes cónicos.
Interpretación de los errores de patrón de contacto durante la evaluación
Un patrón próximo al extremo menor o al extremo mayor suele indicar un problema de distancia de montaje, mientras que un desplazamiento hacia la cara o el flanco puede indicar un cambio en el ángulo del eje, la relación de profundidad de los dientes u otra condición de configuración. Estas tendencias son indicios diagnósticos útiles, no un sustituto de los datos de diseño. La geometría de los engranajes cónicos espirales es especialmente sensible, y un patrón observado puede tener más de una causa.
La respuesta correcta no es ajustar a ciegas hasta que el marcado parezca centrado. Los evaluadores deben comparar el patrón observado con el patrón objetivo suministrado para ese diseño de engranaje, verificar los ajustes del dispositivo, comprobar las dimensiones de montaje del piñón y del engranaje, y revisar el descentramiento antes de asignar la causa raíz. Si el contacto se corrige únicamente modificando el juego entre dientes, el conjunto puede funcionar silenciosamente durante una prueba de banco, pero no mantener una holgura suficiente bajo la temperatura o carga de operación.
Esta visión de sistema también se aplica cuando los engranajes cónicos se conectan con ejes y otros componentes de la transmisión. La concentricidad y la relación de localización de un eje complementario afectan al engrane final. En proyectos que requieren componentes de transmisión estriados asociados, puede ser útil revisar la capacidad del proveedor para piezas como unEje estriado junto con el requisito del engranaje, especialmente cuando la transferencia de referencias entre componentes influye en la caja de engranajes o el eje montados.
Lo que un evaluador técnico debe solicitar antes de la aprobación
La revisión de proveedor más productiva se centra en evidencia que vincule la intención de diseño con el control del proceso. Pregunte si el engranaje se suministra como componente intercambiable o como par emparejado. Confirme las referencias rectoras, la distancia de montaje objetivo, el ángulo del eje, el método de medición del juego entre dientes y el margen aceptable del patrón de contacto. Aclare si el cliente suministra el componente conjugado, los datos de la carcasa o una referencia maestra para la verificación por pares.
También conviene revisar cómo gestiona el fabricante la trazabilidad después del acabado y la inspección. Esto es especialmente importante para engranajes cónicos emparejados, piezas tratadas térmicamente y aplicaciones donde el ruido o la distribución de carga son sensibles. El flujo de proceso, la capacidad de inspección, la disciplina de calibración y la disponibilidad de personal cualificado de ingeniería y calidad suelen revelar más que una afirmación general sobre «alta precisión».
La fábrica de Jiucheng, de 8.000 metros cuadrados, incluye áreas tanto de forja como de procesamiento mecánico, respaldadas por personal de ingeniería, calidad e inspección. Su trabajo abarca engranajes, engranajes cónicos, engranajes espirales, engranajes de reductores, ejes y forjas de precisión para sectores que incluyen la automoción y la energía eólica. Para un evaluador, el punto relevante no es solo el tamaño de la instalación; es si la forja, el mecanizado, la inspección y el emparejamiento final pueden coordinarse conforme a los requisitos funcionales de un juego de engranajes específico.
El rendimiento fiable de los engranajes cónicos se logra controlando toda la cadena de tolerancias. El patrón de contacto confirma dónde trabajan los dientes. El juego entre dientes confirma si el engrane tiene la holgura necesaria para funcionar a lo largo del tiempo. Ninguno debe aprobarse de forma aislada de la geometría de montaje, la condición del tratamiento térmico y el entorno real del conjunto. Antes de la liberación, alinee el plano, el plan de inspección, los datos maestros y el método de montaje; hacerlo evita muchas de las costosas controversias que surgen solo después de que una caja de engranajes se vuelve ruidosa o una transmisión entra en servicio.
Envíenos un mensaje