



Publicaciones relacionadas
Mensaje en línea
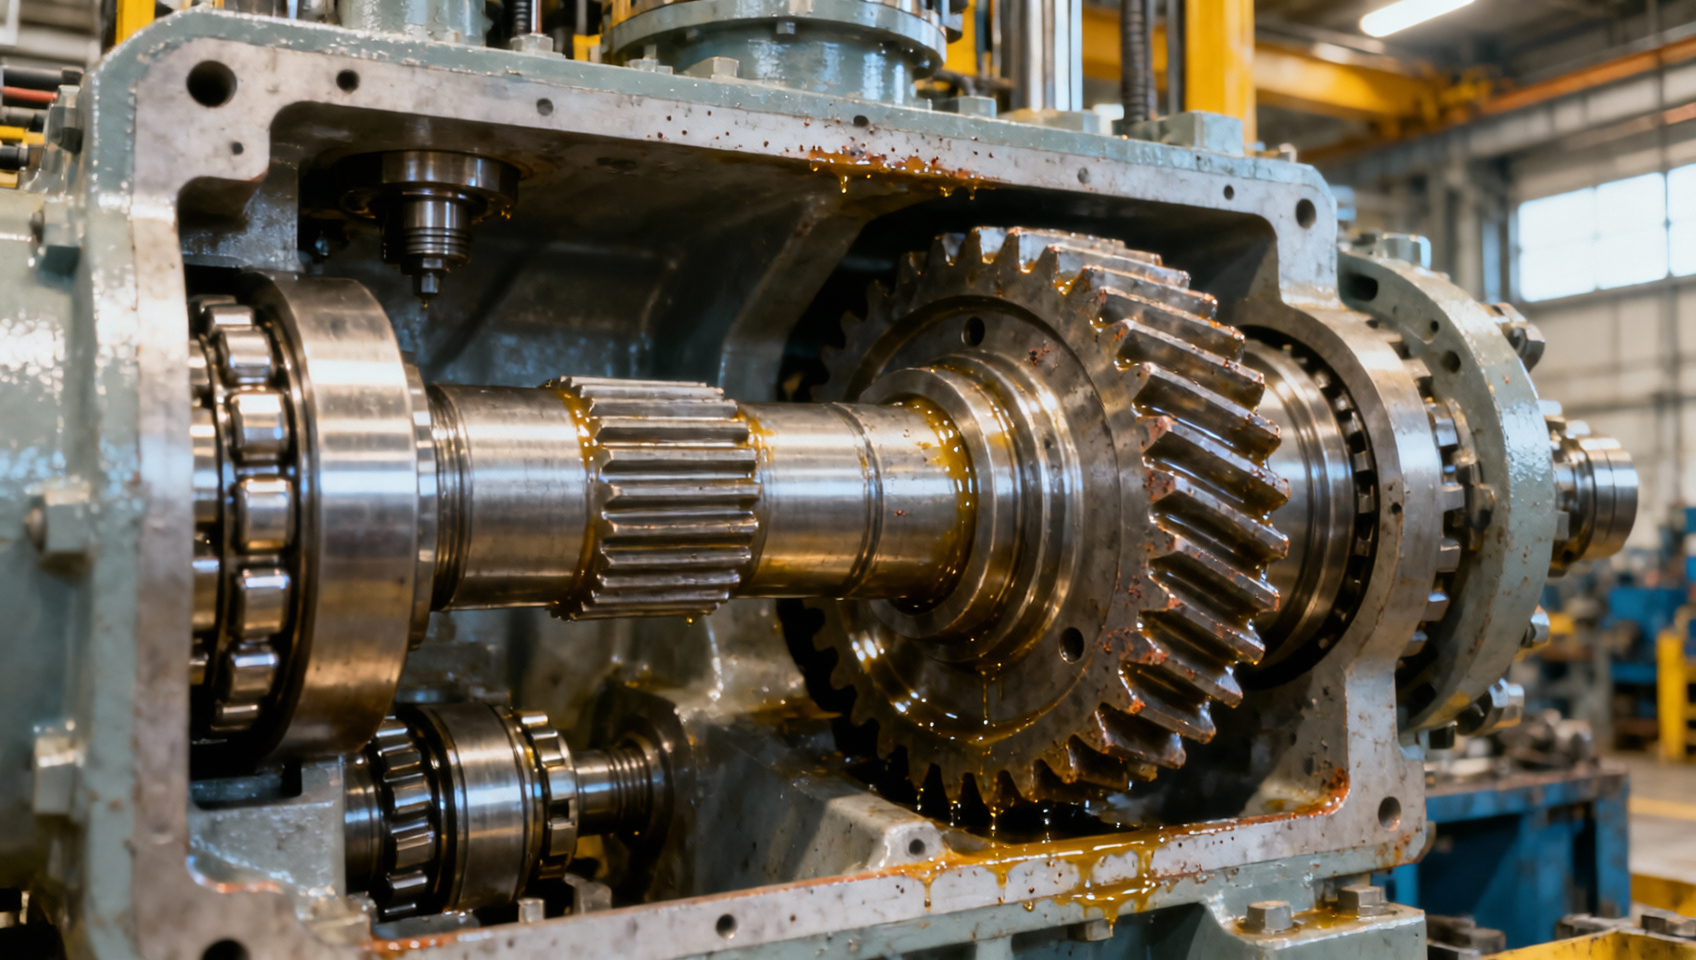
Cómo se desarrolla el daño en los dientes de engranajes de los ejes de engranajes de equipos de perforación terrestre
El daño en los dientes de engranajes de los ejes de engranajes de equipos de perforación terrestre rara vez comienza como un evento repentino. La mayoría de las fallas se desarrollan mediante cargas progresivas, deterioro superficial, fallo de la lubricación e inestabilidad dimensional.
Para los evaluadores técnicos, la tarea central consiste en determinar si el daño visible en los dientes es la falla principal o evidencia de un problema más profundo en el eje, los rodamientos, el material o el montaje.
Los equipos de perforación terrestre exponen los sistemas de engranajes a altas inversiones de par, velocidades de rotación variables, cargas de impacto, vibraciones, contaminación y ciclos operativos prolongados en exigentes condiciones de campo.
Estas condiciones hacen que los ejes de engranajes sean vulnerables cuando los márgenes de diseño, la calidad del material, el tratamiento térmico, la precisión de mecanizado o el control de la lubricación no se ajustan a los requisitos reales de servicio.
Una investigación útil sigue la secuencia del daño: identificar el modo de falla del diente, localizar la concentración de carga, examinar los componentes de soporte y, a continuación, verificar si las condiciones de fabricación permitieron la falla.
Por qué los patrones de daño importan más que un solo diente roto
Un diente fracturado puede parecer un evento mecánico aislado; sin embargo, la superficie de fractura suele registrar una historia mucho más prolongada de fatiga, sobrecarga, desgaste o desalineación.
Los evaluadores técnicos deben evitar juzgar un engranaje averiado únicamente por su apariencia final. Los dientes adyacentes, los patrones de contacto, los asientos de rodamientos, las interfaces estriadas y el estado del lubricante proporcionan evidencia esencial.
En los ejes de engranajes de equipos de perforación terrestre, el daño suele comenzar en la raíz del diente, la línea primitiva, el borde del flanco del diente o una zona de contacto localizada antes de progresar visiblemente.
La velocidad de progresión depende de la intensidad del par, el ciclo de trabajo, la geometría del diente, la limpieza del material, la dureza superficial, la resistencia de la película lubricante y la capacidad de los ejes para mantener la alineación.
Cuando una caja de engranajes experimenta ciclos de perforación repetidos, la variación del par puede generar millones de inversiones de tensión. Incluso tensiones moderadas pueden volverse destructivas cuando se concentran repetidamente en un mismo punto.
Por lo tanto, el daño de los dientes de engranajes debe evaluarse como un problema de fiabilidad del sistema y no solo como un problema de sustitución de engranajes.
Señales tempranas de advertencia comunes en las transmisiones por engranajes de equipos de perforación
Las señales tempranas de advertencia incluyen niveles crecientes de vibración, ruido inusual en la caja de engranajes, aumento de la temperatura del aceite, residuos metálicos en las muestras de lubricante y cambios en la suavidad de transmisión del par.
El micropitting puede aparecer inicialmente como una textura gris mate o esmerilada cerca de la línea primitiva. Este daño superficial puede desarrollarse posteriormente en picaduras más profundas.
El desgaste concentrado en un borde del diente suele indicar desalineación, deflexión del eje, deterioro de los rodamientos, deformación de la carcasa o holguras de montaje incorrectas.
Las partículas ferrosas finas en el aceite pueden provenir del desgaste normal de rodaje, pero el aumento del tamaño o de la cantidad de partículas requiere una investigación inmediata antes de que se produzca una pérdida importante de dientes.
Los eventos de sobrecarga repetidos pueden dejar puntas de dientes aplastadas, deformación plástica o grietas localizadas. Estos signos difieren de las fallas por fatiga, que normalmente comienzan bajo la superficie.
Un programa de inspección riguroso combina examen visual, ensayo por partículas magnéticas, verificaciones dimensionales, análisis de aceite, seguimiento de vibraciones y revisión de las cargas operativas registradas.
Los evaluadores deben comparar la caja de engranajes dañada con los registros operativos. Un engranaje diseñado para par continuo puede fallar rápidamente cuando se expone a eventos de bloqueo no registrados o a severos impactos torsionales.
Sin este contexto, una investigación puede atribuir erróneamente la culpa al material del engranaje cuando la causa real es una operación de perforación anómala o el comportamiento del control de la línea de transmisión.
Cómo la carga y la alineación inician el proceso de daño
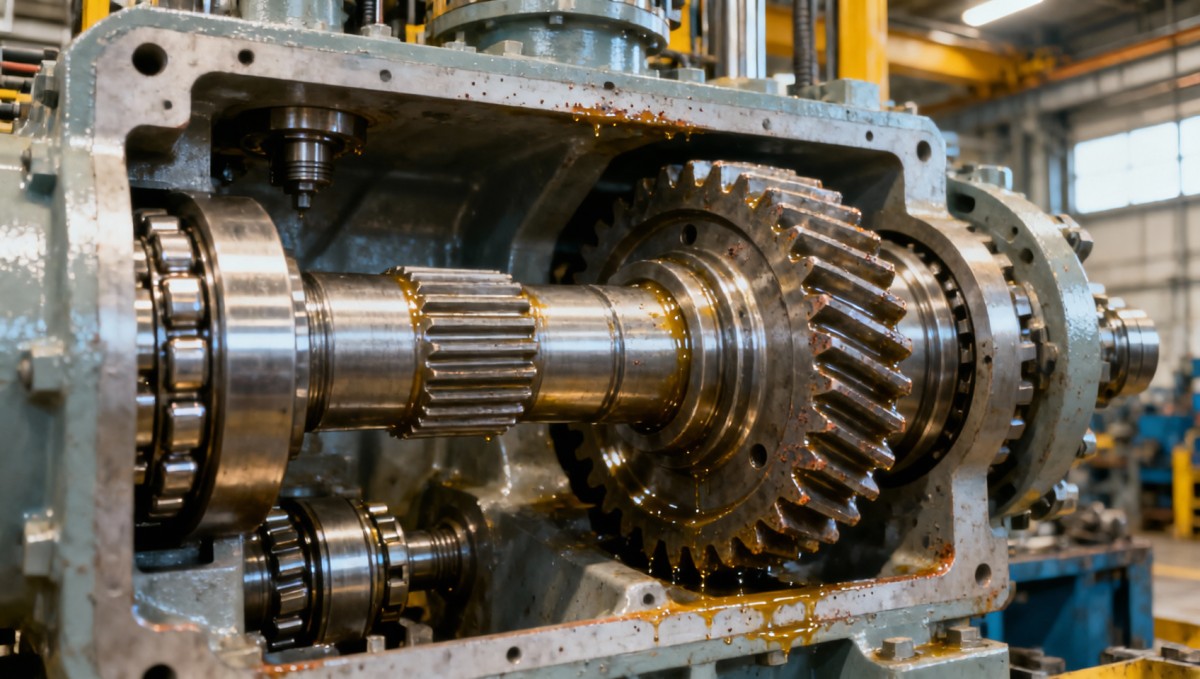
La primera etapa del daño en los dientes de engranajes suele ser una distribución desigual de la carga. Idealmente, el contacto entre dientes se distribuye a lo largo del ancho de cara previsto, con presión controlada cerca de la zona de contacto diseñada.
Cuando los ejes no están correctamente soportados, la carga se desplaza hacia un borde. El área de contacto efectiva disminuye, mientras que la tensión hertziana local aumenta bruscamente.
Los ejes de engranajes de equipos de perforación terrestre pueden deflectarse bajo un par elevado debido a largas distancias entre apoyos del eje, componentes pesados montados, aumento de la holgura de los rodamientos o rigidez insuficiente de la carcasa.
Incluso una pequeña desalineación angular puede producir una estrecha banda de contacto. Esa banda se convierte en la ubicación preferente para micropitting, rayado, desgaste y, finalmente, agrietamiento por fatiga.
La desalineación puede originarse durante el montaje, pero también puede desarrollarse durante el servicio. El desgaste de los rodamientos, el movimiento de la cimentación, la deformación de la carcasa de la caja de engranajes y la expansión térmica afectan al comportamiento del contacto.
Los evaluadores deben inspeccionar el contacto de los dientes utilizando pasta de marcaje bajo condiciones de carga representativas. Un patrón sin carga por sí solo puede no revelar la verdadera concentración de contacto bajo carga.
Los patrones de contacto que se extienden más allá del extremo del diente son especialmente graves. La carga en el borde crea altos gradientes de tensión y puede favorecer la fatiga temprana en la raíz del diente cerca del lado sobrecargado.
La excentricidad es otro factor importante. Los engranajes excéntricos o los errores de asiento del eje hacen que la carga de engrane varíe en cada revolución, sobrecargando repetidamente dientes seleccionados.
El juego entre dientes también debe verificarse conforme a la especificación. Un juego excesivo puede amplificar el impacto durante la inversión del par, mientras que un juego insuficiente reduce el espacio para la lubricación y aumenta el riesgo de rayado.
En aplicaciones de perforación, los cambios repentinos de engrane y las inversiones de rotación pueden crear transitorios torsionales muy superiores al par operativo medio. La rigidez del eje y el ajuste del engranaje se vuelven críticos.
Uneje de transmisión diseñado adecuadamente debe mantener la concentricidad, la integridad de las estrías y la precisión de los asientos de rodamientos para que la geometría de engrane permanezca estable durante el ciclo operativo.
Cuando existen evidencias de desalineación, sustituir únicamente los engranajes dañados puede generar una reparación a corto plazo. Debe corregirse la causa subyacente relacionada con el eje, los rodamientos o la carcasa.
Del deterioro superficial al pitting, desconchado y fractura de dientes
Una vez que la tensión de contacto localizada supera la capacidad de la superficie lubricada, pueden formarse grietas microscópicas en el flanco del diente o debajo de este. Este es el inicio del daño por fatiga.
El micropitting consiste en cavidades de fatiga superficial muy pequeñas. Modifica el perfil del diente, aumenta la rugosidad, altera la formación de la película lubricante e incrementa la carga dinámica durante el engrane.
A medida que el perfil pierde precisión, el contacto se concentra aún más. Entonces, el engranaje entra en un ciclo de daño autoacelerado que implica rugosidad, calor, vibración y aumento de tensión.
El macropitting se desarrolla cuando grietas de fatiga más grandes alcanzan la superficie y liberan material. Estas picaduras pueden alcanzar una profundidad suficiente para alterar de forma significativa la carga sobre el diente.
El desconchado es una forma más grave de pérdida de material. Se desprenden grandes fragmentos superficiales, dejando cavidades irregulares que generan cargas de impacto cada vez que los dientes dañados entran en engrane.
El rayado sigue una trayectoria diferente. Se produce cuando la película lubricante colapsa y las superficies opuestas de los dientes se sueldan localmente, se desgarran y generan material de flanco arrastrado o rayado.
La alta velocidad de deslizamiento, la viscosidad inadecuada del aceite, la temperatura elevada, el lubricante contaminado y un acabado superficial incorrecto pueden aumentar la probabilidad de rayado.
La fatiga por flexión en la raíz del diente suele comenzar en el lado sometido a tracción del filete de raíz. Una pequeña grieta crece gradualmente hasta que la sección restante del diente no puede soportar la carga.
La rotura final del diente puede producirse durante un ciclo operativo normal, aunque la grieta de fatiga subyacente se haya desarrollado durante semanas o meses.
El análisis de fractura puede distinguir la sobrecarga de la fatiga. Las fracturas por sobrecarga comúnmente muestran amplias características de cizallamiento, mientras que las fracturas por fatiga suelen mostrar regiones de crecimiento progresivo de grietas y una zona final de rotura rápida.
Los evaluadores técnicos deben documentar cuidadosamente el origen de la fractura. El origen puede revelar marcas de mecanizado, inclusiones, descarburación, quemaduras de rectificado, abolladuras superficiales o concentradores de tensión en la raíz.
El daño en solo uno o dos dientes puede indicar defectos localizados o impacto. Un daño similar que se repite alrededor de la circunferencia del engranaje sugiere con mayor frecuencia problemas de alineación, carga o lubricación.
El desgaste en todos los dientes puede indicar contaminación abrasiva, dureza insuficiente o un lubricante inadecuado. La distribución del daño aporta más valor que la gravedad del daño por sí sola.
Para los ejes de engranajes de equipos de perforación terrestre, los hallazgos superficiales en etapa temprana deben desencadenar acciones correctivas antes de que el pitting evolucione a desconchado y genere residuos capaces de dañar rodamientos y sellos.
Por qué la lubricación y la contaminación aceleran la falla de los engranajes
La lubricación hace más que reducir la fricción. Separa las superficies de los dientes, evacua el calor, transporta contaminantes hacia la filtración y protege las superficies de acero contra la corrosión.
Cuando la película lubricante es demasiado delgada, las asperezas de los flancos de engranajes opuestos entran en contacto directo. Esto aumenta la fricción, la temperatura y el riesgo de rayado o desgaste adhesivo.
La viscosidad del aceite debe adecuarse a la temperatura real, la velocidad del engranaje, la presión de contacto y el ciclo de carga. Un lubricante que funciona aceptablemente con carga ligera puede fallar durante los picos de perforación.
La contaminación es especialmente perjudicial en equipos de campo. El polvo, la arena, los residuos metálicos, el agua y los aditivos degradados pueden convertir rápidamente el lubricante en un medio abrasivo.
Las partículas duras que pasan a través del engrane cortan las superficies de los dientes y crean abolladuras. Estas abolladuras actúan como concentradores de tensión locales donde pueden iniciarse posteriormente grietas por fatiga.
La contaminación por agua reduce la resistencia de la película lubricante, favorece la corrosión y puede degradar el rendimiento de los aditivos. Las picaduras de corrosión son particularmente peligrosas porque inician la fatiga bajo cargas de contacto repetidas.
El análisis de aceite debe controlar la viscosidad, el recuento de partículas, los residuos ferrosos, la humedad, la oxidación, el índice de acidez y el estado de los aditivos. El seguimiento de tendencias es más útil que los resultados aislados de las pruebas.
La inspección de filtros también es importante. Las partículas más grandes atrapadas por los filtros pueden revelar daños en desarrollo en los engranajes antes de que los niveles de vibración sean lo suficientemente graves como para activar alarmas.
El suministro de lubricante debe llegar al engrane en el punto y volumen correctos. La falta de lubricación puede ser causada por líneas obstruidas, dirección de pulverización incorrecta, bajo nivel de aceite, formación de espuma o fallo de la bomba.
Una temperatura excesiva del aceite puede indicar refrigeración inadecuada, fricción interna, viscosidad incorrecta, rodamientos sobrecargados o un engrane dañado. La temperatura debe interpretarse junto con otros indicadores de condición.
Los evaluadores deben verificar las especificaciones del lubricante frente a los requisitos del fabricante de la caja de engranajes y las condiciones ambientales reales. Sustituir aceites basándose únicamente en los nombres de grado puede crear riesgos de compatibilidad evitables.
Un programa de lubricación controlado puede prolongar significativamente la vida útil de los engranajes, pero no puede compensar una desalineación grave, una geometría de dientes inadecuada o defectos de material ya presentes en la línea de transmisión.
Al investigar daños en los dientes de engranajes, conserve una muestra de aceite antes de abrir o limpiar la caja de engranajes. El muestreo posterior a la reparación pierde evidencia que puede explicar el mecanismo de falla original.
Las prácticas de montaje limpio son igualmente importantes. Virutas residuales de mecanizado, medios abrasivos o compuestos de conservación inadecuados pueden contaminar un nuevo conjunto de engranajes antes de su puesta en servicio.
Factores de material, forja y tratamiento térmico que determinan la fiabilidad
La fiabilidad de los engranajes comienza con la estructura del material. La composición química del acero, el control de inclusiones, el flujo de grano, la calidad de la forja y la respuesta al tratamiento térmico determinan la resistencia del engranaje a la fatiga y al impacto.
La forja de precisión puede mejorar la utilización del material y la consistencia de la forma, a la vez que favorece un flujo de grano adecuado alrededor de las características del engranaje altamente cargadas cuando el proceso se controla correctamente.
Para ejes de engranajes de alto par, los preformas forjadas deben evaluarse en cuanto a sanidad interna, segregación, inclusiones y sobremedida dimensional antes de comenzar el mecanizado.
Las inclusiones no metálicas pueden convertirse en puntos de inicio de fatiga, especialmente cuando se encuentran cerca de las raíces de los dientes, estrías, chaveteros o radios de transición altamente solicitados.
El tratamiento térmico debe crear la combinación prevista de dureza superficial, tenacidad del núcleo, profundidad de capa y tensión residual. Una alta dureza por sí sola no garantiza un rendimiento duradero.
Una capa excesivamente frágil puede agrietarse bajo cargas de impacto. Una profundidad de capa insuficiente puede permitir que la fatiga de contacto se propague hacia un núcleo que carece de soporte adecuado.
La cementación, nitruración, endurecimiento por inducción y endurecimiento integral crean perfiles de propiedades diferentes. El método seleccionado debe corresponder a la geometría del engranaje y al ciclo de trabajo de perforación.
Las quemaduras de rectificado constituyen un riesgo oculto frecuente. El sobrecalentamiento localizado puede alterar la microestructura, reducir la tensión residual de compresión y crear tensiones de tracción que aceleran el inicio de grietas.
El acabado de la raíz del diente es igualmente importante. Las marcas de mecanizado afiladas, una transición deficiente del filete o marcas de herramienta perpendiculares a la dirección de tensión pueden reducir considerablemente la vida a fatiga por flexión.
El control dimensional de la concentricidad del agujero, la excentricidad del eje, la alineación de estrías y la perpendicularidad de la cara del engranaje afecta directamente a cómo la pieza terminada distribuye la carga en servicio.
Los fabricantes que suministran engranajes y ejes forjados de precisión deben mantener la trazabilidad desde la recepción del material hasta la forja, el mecanizado, el tratamiento térmico, la inspección y el envío final.
Para los evaluadores, los registros de calidad útiles incluyen certificados de materiales, gráficos de tratamiento térmico, mapas de dureza, resultados de partículas magnéticas, informes metalográficos y registros de medición de engranajes.
Cuando las aplicaciones implican transmisión de par crítica, la capacidad de un proveedor para controlar todo el proceso, desde la preforma forjada hasta el eje de engranaje acabado, suele ser más valiosa que el precio inicial más bajo.
El socio de fabricación adecuado puede ayudar a alinear la selección de materiales, el diseño de forja, las tolerancias de mecanizado y los planes de inspección con los riesgos operativos reales de los equipos de perforación terrestre.
Un marco práctico para la investigación y prevención de fallas
Una investigación fiable comienza preservando la evidencia. Registre las condiciones operativas, el historial de carga, el estado del aceite, la ubicación de los dientes, la orientación del engranaje y la distribución del daño antes de que el desmontaje altere la evidencia.
Fotografíe el engrane, las posiciones de los rodamientos, el patrón de contacto, las superficies de fractura, los residuos en el aceite, los sellos y los interiores de la carcasa. Una documentación clara respalda la comparación posterior y la validación de la causa raíz.
A continuación, clasifique el mecanismo de falla dominante: fatiga por flexión, fatiga de contacto, rayado, desgaste abrasivo, corrosión, fractura por sobrecarga o daño causado por material extraño.
Después, inspeccione las condiciones contribuyentes, incluidas la excentricidad del eje, la holgura de los rodamientos, la rigidez de la carcasa, la alineación del acoplamiento, el juego entre dientes, la presión de lubricación, el rendimiento de filtración y los controles del motor o del propulsor.
Las mediciones deben compararse con las tolerancias del diseño original, en lugar de con suposiciones generales. Los sistemas de transmisión de equipos de perforación pueden tener límites específicos para excentricidad, precarga, juego entre dientes y posición de contacto.
Revise si el ciclo de trabajo operativo cambió antes de la falla. Un mayor par de perforación, ciclos más rápidos, herramientas más pesadas, inversiones más frecuentes o ajustes de control modificados pueden superar las hipótesis originales.
Al seleccionar componentes de reemplazo, confirme el perfil del diente, el ángulo de presión, el módulo o paso diametral, el ancho de cara, el estado del tratamiento térmico, las dimensiones de la interfaz del eje y los requisitos de equilibrado.
Las piezas que parecen intercambiables pueden crear graves errores de engrane cuando las tolerancias de fabricación, las modificaciones de los dientes o los perfiles de dureza no coinciden con el diseño existente de la caja de engranajes.
Un plan de mantenimiento preventivo debe establecer muestreo regular de aceite, monitorización de vibraciones, revisión de temperatura, verificaciones del juego entre dientes, inspecciones de contacto y evaluaciones programadas del estado de los rodamientos.
Los intervalos de monitorización deben reflejar la severidad del ciclo de trabajo. Las cajas de engranajes expuestas a par alto sostenido, entornos abrasivos o transitorios frecuentes de perforación requieren una observación más estrecha que los equipos con carga ligera.
Las acciones correctivas deben abordar el mecanismo verificado. Mejorar la filtración no resolverá una carcasa agrietada, mientras que sustituir únicamente los rodamientos no corregirá un diseño débil de la raíz del diente.
Antes de devolver el equipo al servicio, confirme el sistema reparado bajo carga controlada. Verifique la temperatura, el ruido, la vibración, el flujo de lubricante y el patrón de contacto después del rodaje inicial.
Para aplicaciones críticas, especifique uneje de transmisión con controles documentados de material, forja, tratamiento térmico, mecanizado e inspección adecuados para el espectro de par previsto.
Este enfoque transforma el análisis de fallas de un ejercicio de reparación en un proceso de mejora de la fiabilidad que reduce las fallas repetitivas, los tiempos de inactividad no planificados y la incertidumbre en el suministro de componentes.
Conclusión
El daño en los dientes de engranajes de los ejes de engranajes de equipos de perforación terrestre se desarrolla mediante mecanismos que interactúan entre sí, en lugar de por una sola causa aislada. La concentración de carga, la pérdida de lubricación, la fatiga y la calidad de fabricación están estrechamente relacionadas.
Las evaluaciones técnicas más eficaces examinan el daño de los dientes junto con los ejes, rodamientos, la alineación de la carcasa, el estado del lubricante, el historial operativo y la trazabilidad de fabricación.
Los hallazgos tempranos, como contacto en el borde, micropitting, aumento de residuos, incremento de temperatura o agrietamiento en la raíz, deben tratarse como advertencias que requieren acción, no como defectos cosméticos menores.
Al vincular los patrones de falla con condiciones mecánicas y de fabricación medibles, los evaluadores pueden tomar decisiones de reparación más acertadas y mejorar la fiabilidad a largo plazo de la línea de transmisión en exigentes operaciones de perforación.
Envíenos un mensaje