



Publicaciones relacionadas
Mensaje en línea
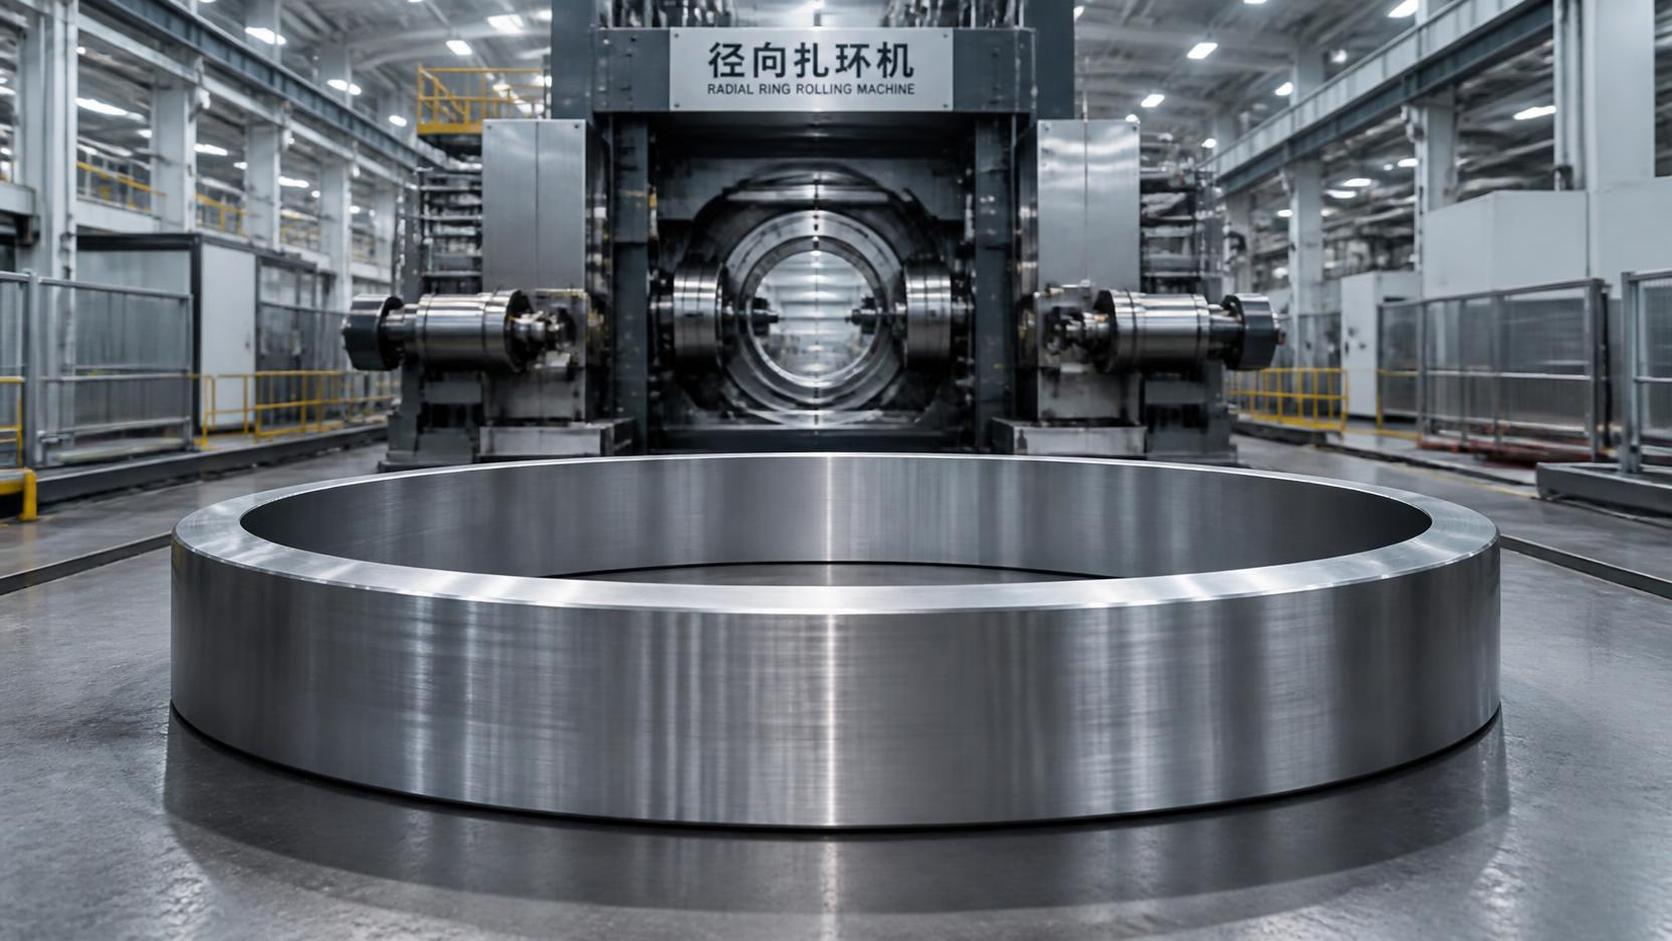
Cómo la forja de anillos laminados sin costura reduce los riesgos de fallos relacionados con soldaduras
Para los responsables de control de calidad y seguridad, los fallos relacionados con soldaduras pueden generar costosos tiempos de inactividad, dificultades de inspección y graves riesgos operativos.
La forja de anillos laminados sin costura elimina la junta de soldadura, creando un flujo de grano continuo, una mayor integridad estructural y un comportamiento de carga más predecible.
Este artículo explica cómo el proceso reduce el inicio de grietas, el fallo por fatiga y la variación de calidad en equipos automotrices, eólicos, marinos e industriales.
Por qué los anillos soldados generan una preocupación persistente de calidad y seguridad
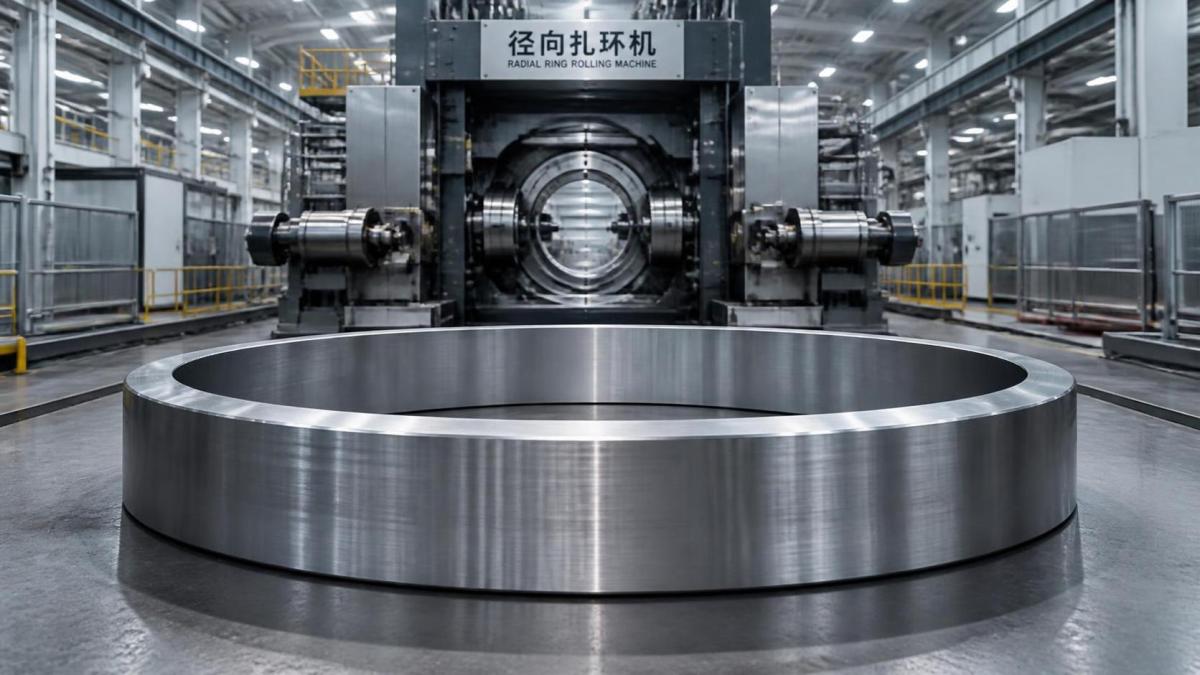
Un anillo soldado puede cumplir los requisitos dimensionales y de resistencia en el momento de la entrega; sin embargo, su zona de soldadura sigue siendo un área localizada que requiere un control de riesgos adicional.
El proceso de soldadura introduce ciclos rápidos de calentamiento y enfriamiento que pueden alterar la microestructura, la distribución de tensiones residuales, la dureza y el comportamiento frente a la corrosión cerca de la unión.
Estos cambios localizados no significan automáticamente que un componente soldado vaya a fallar. Sin embargo, hacen que el rendimiento dependa más de la calidad de la soldadura y de la rigurosidad de la inspección.
Para los equipos rotativos críticos para la seguridad, una pequeña inconsistencia en la soldadura puede volverse significativa después de miles o millones de ciclos de carga.
Las preocupaciones comunes relacionadas con la soldadura incluyen fusión incompleta, porosidad, inclusiones de escoria, socavado, falta de penetración y formación de grietas durante el enfriamiento o el servicio.
Incluso cuando los ensayos no destructivos no detectan discontinuidades evidentes, las tensiones residuales y la variabilidad de la zona afectada por el calor pueden seguir afectando el comportamiento a fatiga a largo plazo.
Por ello, los responsables de calidad se enfrentan a una cuestión práctica: ¿puede producirse la geometría requerida sin introducir una junta de soldadura desde el principio?
Para muchos componentes con forma de anillo, la forja de anillos laminados sin costura proporciona una respuesta directa al formar el anillo a partir de una sola pieza calentada.
El proceso no elimina todos los riesgos metalúrgicos o de fabricación. Sin embargo, elimina una fuente importante de incertidumbre localizada.
Esto es especialmente importante cuando un componente transmite par, soporta rodamientos, contiene presión o experimenta flexión repetida, vibración y ciclos de temperatura.
Cómo la forja de anillos laminados sin costura modifica el mecanismo de fallo
La forja de anillos laminados sin costura comienza con una pieza metálica maciza que se calienta, perfora y expande entre herramientas de laminación especializadas.
A medida que el anillo aumenta de diámetro, se reduce el espesor de su pared y el material se trabaja hasta obtener el perfil transversal requerido.
Dado que el anillo se forma a partir de una pieza continua de material, no se introduce ninguna soldadura a tope ni línea de fusión circunferencial.
El beneficio estructural más importante es el flujo de grano continuo que sigue la circunferencia del anillo, en lugar de terminar en una unión soldada.
El flujo de grano no es simplemente una característica metalúrgica visual. Su dirección puede influir en la resistencia a la fatiga, las cargas de impacto y la concentración de tensiones.
En un anillo forjado correctamente diseñado, la estructura del material sigue la trayectoria principal de carga del componente de manera más natural que en muchas alternativas fabricadas.
Esta continuidad ayuda a distribuir las tensiones alrededor de la circunferencia en lugar de concentrar el riesgo en una ubicación de unión específica.
Para los equipos de calidad, el beneficio es una mayor consistencia. El plan de inspección puede centrarse en la integridad de la forja, el tratamiento térmico, la calidad del mecanizado y la certificación del material.
Ya no es necesario gestionar la cualificación del procedimiento de soldadura, el desempeño del soldador, la preparación de la unión, la compatibilidad del material de aporte y los registros de reparación específicos de soldadura.
Esta reducción de variables de proceso puede simplificar el control de proveedores, la inspección de recepción, las revisiones de trazabilidad y la investigación de fallos cuando los equipos operan en condiciones exigentes.
Reducción del inicio de grietas bajo cargas cíclicas
Las grietas por fatiga suelen comenzar en lugares donde se concentran las tensiones, la calidad superficial es deficiente o los cambios microestructurales crean una región local débil.
El pie de soldadura, la raíz de soldadura o la zona afectada por el calor pueden convertirse en dichos lugares, especialmente cuando la tensión cíclica atraviesa repetidamente la unión.
La forja de anillos laminados sin costura elimina la transición geométrica y el límite metalúrgico relacionados con la junta que pueden favorecer el inicio de grietas en anillos fabricados.
También evita defectos asociados con una fusión insuficiente o contaminantes atrapados, que pueden actuar como puntos internos de inicio del daño por fatiga.
Esta ventaja es especialmente relevante en sistemas de transmisión, conjuntos de engranajes planetarios, pistas de rodamientos, bridas y componentes de maquinaria rotativa de gran tamaño.
Estas piezas pueden experimentar cargas combinadas radiales, axiales, torsionales y térmicas, en lugar de una simple fuerza estática.
Bajo carga variable, el comportamiento a fatiga de todo el componente depende en gran medida de su característica local más vulnerable.
Eliminar una soldadura no sustituye un buen diseño de ingeniería. El espesor de pared, los radios de filete, las marcas de mecanizado, el tratamiento térmico y el estado superficial siguen siendo importantes.
Sin embargo, proporciona a los diseñadores y responsables de seguridad una condición inicial más uniforme para controlar la vida a fatiga en todo el anillo.
Al evaluar las capacidades de los proveedores, solicite pruebas de la orientación del flujo de grano, ensayos de propiedades mecánicas y control del proceso para la dirección de carga prevista.
Control de las tensiones residuales y los riesgos de distorsión
La soldadura concentra el calor en una región estrecha. A medida que esta región se enfría, la contracción diferencial puede dejar tensiones residuales de tracción alrededor de la unión.
La tensión residual de tracción es importante porque puede combinarse con las cargas de servicio, reduciendo el margen antes de que las grietas comiencen o crezcan.
El tratamiento térmico posterior a la soldadura puede reducir esta preocupación, pero añade tiempo de procesamiento, coste, manipulación y otra etapa que requiere un control estricto.
Los anillos laminados sin costura se calientan durante la forja, pero su historial térmico generalmente se gestiona como parte de una ruta completa de conformado y tratamiento térmico.
La condición de tensión resultante es más uniforme que la de un componente que contiene un ciclo térmico de soldadura intensamente localizado, siempre que exista un control de proceso correcto.
La uniformidad también puede reducir el riesgo de distorsión durante el mecanizado posterior, especialmente en anillos de gran diámetro con requisitos estrictos de oscilación axial de caras o concentricidad.
Esto es valioso cuando el anillo se conecta con rodamientos, sellos, engranajes, carcasas o conexiones de brida atornilladas que exigen una alineación fiable.
El personal de calidad debe seguir confirmando la rectitud, redondez, concentricidad, distribución del espesor de pared y sobremetal de mecanizado después de la forja y el tratamiento térmico.
La distinción clave es que estas verificaciones abordan el componente como una forja continua, en lugar de compensar el comportamiento de un conjunto soldado.
Una ruta de proceso estable permite estudios de capacidad más fiables y puede reducir la carga de inspección asociada con criterios individuales de aceptación de soldaduras.
Por qué la continuidad del material favorece un rendimiento más predecible
La seguridad operativa depende no solo de una alta resistencia nominal, sino también de un rendimiento predecible de un lote de componentes a otro.
Los anillos fabricados pueden involucrar material base, metal de aporte y material afectado por el calor, cada uno con microestructuras y propiedades locales potencialmente diferentes.
La continuidad del material en un anillo sin costura reduce estas transiciones y ofrece a los ingenieros una base más consistente para la selección y cualificación de materiales.
Esto es particularmente importante cuando se requiere tenacidad a baja temperatura, estabilidad a temperatura elevada, resistencia a la corrosión o dureza controlada.
Por ejemplo, los componentes de cajas de engranajes de aerogeneradores deben soportar par fluctuante, vibración, exposición meteorológica e intervalos de mantenimiento prolongados.
Los equipos marinos pueden enfrentarse a la corrosión por agua salada, cargas de impacto y acceso limitado para inspección o sustitución durante la operación.
Los sistemas de transmisión de vehículos automotrices y comerciales exigen una durabilidad repetible a grandes volúmenes de producción, a menudo bajo limitaciones de peso y coste.
En cada caso, un anillo sin costura no garantiza por sí solo la idoneidad. El grado de acero, la limpieza, el tratamiento térmico y el mecanizado final siguen siendo decisivos.
No obstante, eliminar la unión soldada reduce una variable que, de otro modo, debe verificarse repetidamente mediante cualificación y seguimiento de producción.
Esto hace que la construcción sin costura sea especialmente atractiva cuando las consecuencias de un fallo incluyen incidentes de seguridad, exposición a garantías, paradas no planificadas o costosas reparaciones en campo.
Planificación de inspecciones: qué deben verificar los equipos de calidad
El cambio a la forja de anillos laminados sin costura debe respaldarse con una estrategia de inspección que verifique tanto la integridad del material como los requisitos funcionales.
Comience con una trazabilidad documentada desde el número de colada de la materia prima hasta la forja, el tratamiento térmico, el mecanizado, la inspección final y el envío.
Los certificados de material deben confirmar la composición química, las propiedades mecánicas, el estado del tratamiento térmico y las normas aplicables o especificaciones del cliente.
Los ensayos ultrasónicos suelen ser útiles para identificar discontinuidades internas, especialmente en anillos de mayor tamaño o componentes destinados a servicios críticos.
La inspección por partículas magnéticas puede ayudar a identificar grietas superficiales y cercanas a la superficie en materiales ferromagnéticos después de una preparación superficial adecuada.
Para aleaciones no magnéticas, puede seleccionarse la inspección por líquidos penetrantes cuando los defectos abiertos a la superficie sean motivo de preocupación y el acabado superficial permita el ensayo.
La inspección dimensional debe incluir el diámetro exterior, el diámetro interior, la altura, el espesor de pared, la redondez, la planitud y las relaciones críticas entre referencias.
Cuando el anillo vaya a mecanizarse para convertirlo en una pieza relacionada con engranajes, verifique los sobremetales de mecanizado y la distribución del material antes de iniciar costosas operaciones posteriores.
Las auditorías de proceso también deben revisar el control de calentamiento, la relación de deformación, los parámetros de laminación, las prácticas de temple o enfriamiento y los registros de hornos de tratamiento térmico.
Los resultados de calidad fiables provienen de un sistema de producción controlado, no simplemente de describir un componente como sin costura o forjado.
Preguntas que deben plantearse antes de especificar un anillo forjado sin costura
En primer lugar, confirme si la geometría de la pieza, el rango de diámetro, el espesor de pared, la aleación y el volumen anual son adecuados para la producción de anillos laminados.
Las piezas muy pequeñas, extremadamente delgadas, muy irregulares o de bajo volumen pueden requerir una ruta de fabricación diferente por razones técnicas o económicas.
A continuación, defina el entorno de servicio real en lugar de basarse únicamente en una designación general de material o una descripción histórica de la pieza.
Pregunte qué cargas experimentará el anillo, con qué frecuencia ocurren, dónde surgen las tensiones máximas y qué modo de fallo es inaceptable.
Aclare si el componente requiere datos de fatiga, tenacidad al impacto, límites de dureza, protección contra la corrosión, ensayos no destructivos o documentación especial.
Especifique el estado final de mecanizado, ya que este puede exponer material subsuperficial, alterar el acabado superficial y afectar la estabilidad dimensional después del tratamiento térmico.
Revise también la capacidad del proveedor para mantener la consistencia entre lotes, incluido el control de utillajes, los sistemas de medición, la calibración y los procedimientos de acciones correctivas.
Para componentes comoforjas de bridas, las condiciones de interfaz merecen especial atención.
Los patrones de orificios para pernos, las caras de sellado, el espesor de la brida, la oscilación y las trayectorias de transferencia de carga pueden influir en que las ventajas de la forja se materialicen durante el servicio.
Una especificación sólida conecta la integridad del material, la geometría, la aceptación de inspección y el ciclo de trabajo real, en lugar de tratarlos como decisiones independientes.
Dónde los anillos sin costura ofrecen la mayor reducción de riesgos
El mayor valor suele encontrarse en aplicaciones donde un componente anular experimenta altas cargas cíclicas o donde los costes de sustitución son considerables.
Los anillos de cajas de engranajes eólicos, los componentes relacionados con rodamientos, los elementos de transmisión y las piezas de reductores son candidatos comunes porque operan bajo variaciones repetidas de par.
La maquinaria marina también puede beneficiarse cuando la fiabilidad es esencial y el acceso para reparación es difícil, se retrasa o interrumpe las operaciones.
Las transmisiones industriales, la maquinaria pesada y los equipos de automatización pueden utilizar anillos forjados cuando una geometría estable y una larga vida a fatiga respaldan los objetivos de tiempo de actividad.
Las aplicaciones automotrices requieren un análisis de costes cuidadoso, pero la forja de alto volumen puede ofrecer ahorro de material y menor trabajo de acabado en diseños adecuados.
Las rutas de forja de precisión también pueden permitir una producción cercana a la forma final, reduciendo el sobremetal de mecanizado y conservando materia prima en comparación con los métodos tradicionales.
Para los equipos de compras y seguridad, la comparación relevante no es simplemente forjado frente a soldado. Es el riesgo y coste totales del ciclo de vida.
Considere los requisitos de inspección, el riesgo de desperdicio, la reparabilidad, el plazo de producción, el uso de energía, las consecuencias de garantía y el impacto financiero de un fallo en campo.
Un precio de compra inferior para un conjunto soldado puede no representar un coste total menor cuando se incluyen los riesgos de cualificación, inspección y operación.
Por el contrario, la forja sin costura debe seleccionarse porque se adapta al servicio requerido, no porque se considere universalmente superior para todas las geometrías de anillo.
Desarrollo de una decisión práctica para la cualificación de proveedores
La cualificación de proveedores debe combinar la documentación técnica con evidencia directa de que el fabricante puede cumplir repetidamente el nivel de rendimiento requerido.
Revise los equipos de fabricación, el flujo de proceso, el personal de calidad, las prácticas de calibración, los métodos de ensayo y los planes de control para familias de productos comparables.
Solicite informes de inspección representativos, certificados de material, registros de ensayos no destructivos y datos de capacidad dimensional de lotes de producción anteriores.
Para componentes críticos, realice la aprobación de la primera pieza y defina requisitos claros para el control de desviaciones, la gestión de concesiones y el tiempo de respuesta de acciones correctivas.
También es útil revisar cómo el proveedor controla los procesos subcontratados, como el tratamiento térmico, los ensayos, el recubrimiento o el mecanizado especializado.
Un socio cualificado debe poder explicar qué parámetros se controlan, por qué son importantes y cómo se contiene el material no conforme.
Los fabricantes que atienden los mercados automotriz, eólico, de transmisión mecánica y marino a menudo necesitan capacidades flexibles en las etapas de forja y mecanizado.
La producción integrada puede reducir el riesgo de transferencia entre procesos porque las dimensiones de forja, el comportamiento del tratamiento térmico y los requisitos de mecanizado se coordinan dentro de una misma cadena de proceso.
Los responsables de calidad y seguridad deben priorizar la transparencia, la trazabilidad y la repetibilidad por encima de afirmaciones generales sobre resistencia o capacidad de producción.
El objetivo es un componente anular con integridad verificada, propiedades estables y un historial de proceso que respalde decisiones de liberación con confianza.
Conclusión: elimine la junta y después controle todo el proceso
La forja de anillos laminados sin costura reduce los riesgos de fallo relacionados con soldaduras al eliminar la unión donde pueden concentrarse los defectos de fusión, la variación de la zona afectada por el calor y las tensiones residuales.
Su flujo de grano continuo y su estructura de material más uniforme pueden mejorar la resistencia a la fatiga, la distribución de carga y la consistencia en aplicaciones de anillos exigentes.
Para los responsables de control de calidad y seguridad, el principal beneficio no es una promesa simplista de cero defectos o vida útil ilimitada.
Es la capacidad de eliminar una variable significativa de fallo mientras se aplica un control más claro sobre la calidad del material, la integridad de la forja, el tratamiento térmico y las dimensiones.
La mejor decisión surge de adaptar el proceso a las cargas reales, las consecuencias del fallo, la geometría, los requisitos de inspección y el coste total del ciclo de vida.
Cuando estos factores apuntan hacia una estructura de anillo continua, la forja de anillos laminados sin costura ofrece una vía práctica y justificable para reducir el riesgo relacionado con soldaduras.
Envíenos un mensaje