



Publicaciones relacionadas
Mensaje en línea
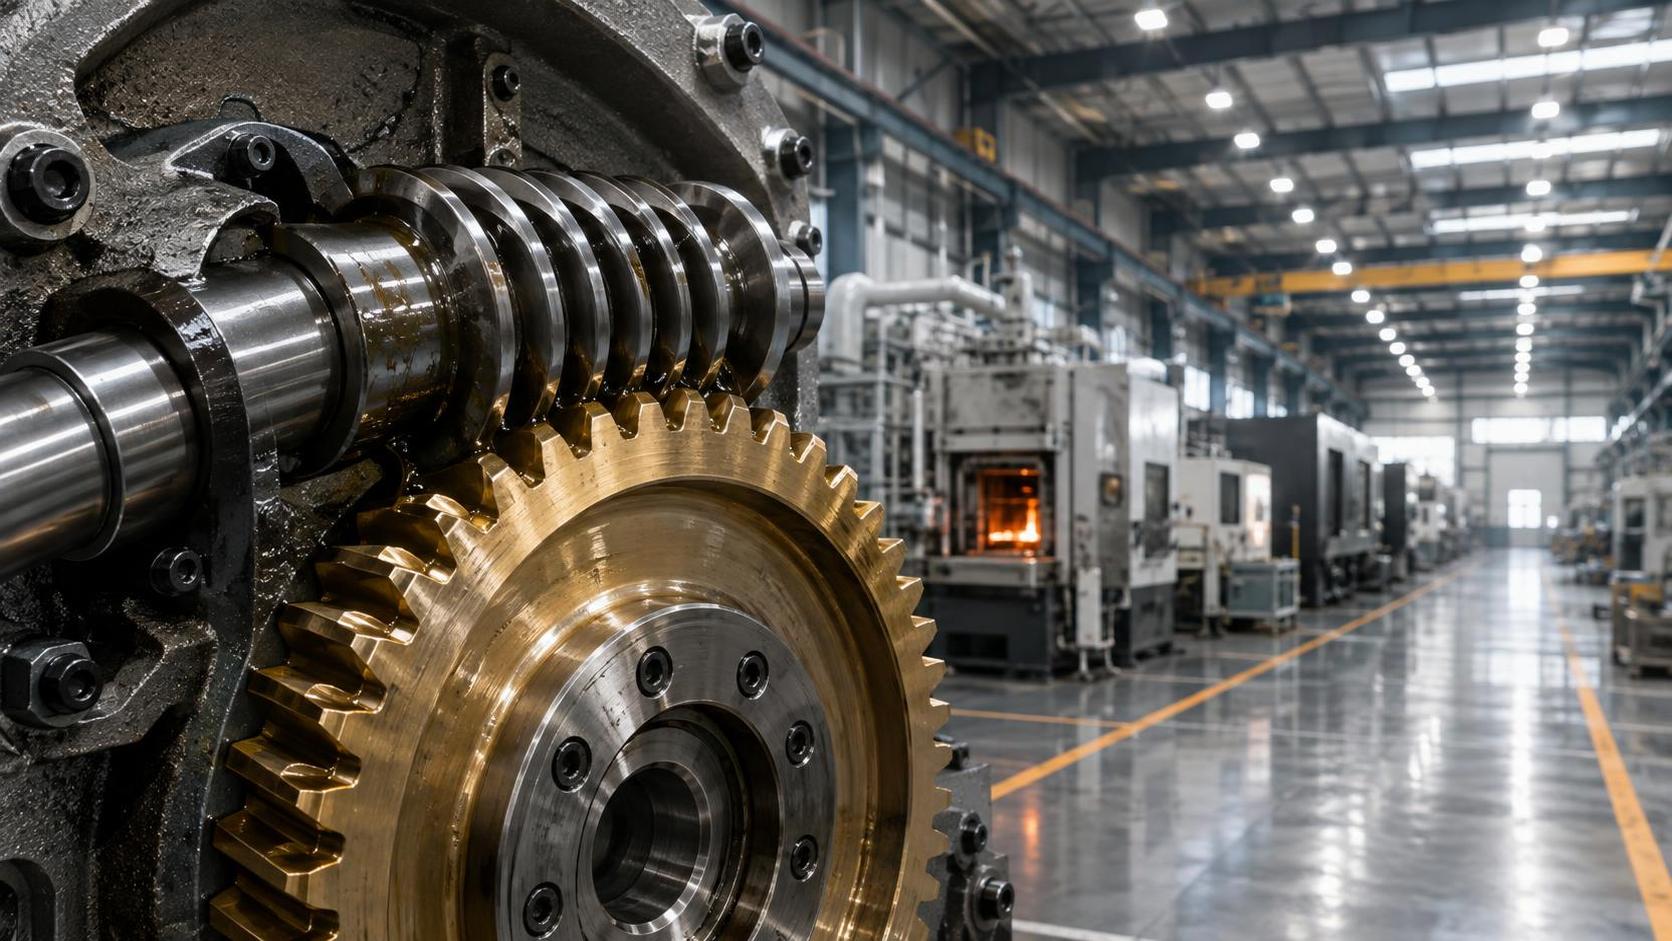
La resistencia al desgaste en un eje de tornillo sinfín no se determina únicamente por la dureza superficial. El eje debe resistir el desgaste adhesivo y el gripado en los flancos de los dientes, al tiempo que conserva suficiente resistencia del núcleo para transmitir par, soportar cargas de flexión y mantener su geometría después del tratamiento térmico. Una superficie excepcionalmente dura pero mal sustentada por el sustrato puede agrietarse, desconcharse o deformarse; un eje tenaz con dureza insuficiente en los flancos puede perder eficiencia y control de holgura mucho antes de fracturarse.
Por lo tanto, la combinación correcta de material y tratamiento depende del ciclo de trabajo real: velocidad de deslizamiento, par transmitido, régimen de lubricación, material de la corona, diámetro del eje, precisión requerida y nivel admisible de deformación por tratamiento térmico. En la mayoría de los accionamientos convencionales de tornillo sinfín, el sinfín es de acero y la corona acoplada es una aleación de bronce. Esta combinación es intencional: la corona de bronce ofrece resistencia al agarrotamiento, mientras que la superficie endurecida del sinfín debe mantenerse lisa, estable y resistente al rayado.
La distinción crítica: un eje de tornillo sinfín no es un eje estándar de transmisión de potencia
Un eje convencional suele evaluarse principalmente por fatiga torsional, deflexión por flexión, resistencia de la chavetero y desgaste de los asientos de rodamientos. Un eje de engranaje sinfín asume esas mismas funciones, pero su superficie helicoidal de trabajo también experimenta un contacto deslizante elevado. A diferencia de muchos engranamientos de dientes rectos o helicoidales, la transmisión por tornillo sinfín presenta un deslizamiento relativo considerable a lo largo de la trayectoria de contacto de los dientes. El calor por fricción resultante y el riesgo de lubricación límite hacen que la metalurgia de los flancos sea especialmente importante.
Esto modifica la secuencia de evaluación. La primera pregunta no debería ser: «¿Qué acero es más duro?». Debería ser si la superficie seleccionada puede mantener un perfil de rosca de baja rugosidad y precisión geométrica bajo la tensión de contacto y la temperatura de aceite previstas. A continuación, la selección del material debe confirmar que el núcleo y la zona de transición pueden soportar esa superficie sin daños por fatiga.
Tres patrones de fallo suelen revelar una especificación deficiente:
- Desgaste adhesivo y gripado: transferencia localizada de metal o rayado causados por lubricación inadecuada, rugosidad superficial excesiva, combinación de materiales incompatible o durabilidad superficial insuficiente.
- Picaduras o fatiga de flancos: la tensión de contacto repetida genera daños originados en la superficie o en el subsuelo, especialmente cuando la profundidad de capa o el gradiente de dureza son inadecuados.
- Desgaste relacionado con la deformación: una aleación que por lo demás es adecuada se vuelve inadecuada cuando la cementación, el temple o el endurecimiento por inducción alteran la precisión del avance, el paso, el descentramiento o la concentricidad de los asientos de rodamientos.
Familias de materiales y para qué son realmente adecuadas
Para ejes de engranajes sinfín de servicio moderado, los aceros aleados de endurecimiento total siguen siendo una opción práctica. Los grados comparables con EN 10083 42CrMo4 o AISI 4140 ofrecen un equilibrio útil entre resistencia, maquinabilidad, templabilidad y coste. Cuando se templan y revenen correctamente, proporcionan un núcleo tenaz y también pueden endurecerse por inducción en los flancos del sinfín. Esta vía suele ser adecuada cuando el tamaño del eje, la capacidad de par y el rectificado de acabado posterior al tratamiento pueden gestionarse sin necesidad de una capa cementada profunda.
El material tipo 42CrMo4 resulta especialmente útil cuando el eje contiene escalones, estrías, muñones de rodamiento u otras secciones que requieren alta resistencia del núcleo. Su rendimiento depende en gran medida de la condición inicial y del tamaño de sección. Un certificado de material que indique el grado nominal no es suficiente: la evaluación técnica debe considerar la composición química real, la templabilidad, la limpieza y la respuesta al tratamiento térmico en el rango de diámetros terminados.
Para aplicaciones con mayores cargas de contacto, se seleccionan más comúnmente los aceros para cementación. Los grados EN 10084 como 16MnCr5, 20MnCr5 o 18CrNiMo7-6 están diseñados para desarrollar una capa dura enriquecida con carbono sobre un núcleo tenaz de bajo carbono. Su ventaja no es simplemente una alta dureza superficial. Una capa correctamente cementada y templada proporciona un gradiente de dureza que soporta las cargas de contacto con mayor eficacia que una capa endurecida poco profunda sobre un material base relativamente blando.
16MnCr5 y 20MnCr5 se utilizan ampliamente para componentes pequeños y medianos cuando la profundidad de capa y la resistencia del núcleo requeridas están dentro de su rango de templabilidad. 18CrNiMo7-6 se considera generalmente cuando se requiere un núcleo más resistente y una templabilidad más robusta, especialmente en servicios de cajas de engranajes más exigentes o secciones mayores. La elección correcta sigue dependiendo de la geometría terminada: un grado que funciona bien en un piñón compacto puede no producir las propiedades de núcleo deseadas en un eje de tornillo sinfín grande.
Los aceros para nitruración, incluidos grados como 31CrMoV9, merecen una consideración independiente. La nitruración crea una superficie dura y resistente al desgaste a temperaturas de tratamiento comparativamente bajas y, por lo tanto, ofrece una mejor estabilidad dimensional que la cementación seguida de temple. Puede ser valiosa para perfiles de sinfín de precisión, ejes terminados con requisitos estrictos de descentramiento y componentes en los que debe minimizarse el rectificado posterior al tratamiento. Sin embargo, la capa nitrurada es mucho más delgada que una capa cementada convencional. No es automáticamente la mejor elección para servicios de alto impacto o con sobrecargas intensas.
El tratamiento térmico debe seguir el mecanismo de desgaste, no un objetivo genérico de dureza
La cementación suele ser la vía preferida cuando los flancos del sinfín deben soportar una carga de contacto sostenida y el diseño puede admitir rectificado de acabado después del tratamiento. El proceso enriquece la superficie con carbono, seguido de endurecimiento y revenido. Dependiendo del grado, el potencial de carbono, el requisito de profundidad de capa y el proceso de temple, la capa efectiva puede adaptarse a la geometría de contacto en lugar de especificarse como un único valor universal.
Un error común consiste en especificar únicamente un requisito de alta dureza superficial. Un eje de tornillo sinfín puede cumplir un objetivo de dureza superficial Rockwell y aun así fallar porque la capa endurecida efectiva es demasiado poco profunda para la tensión hertziana local, o porque un exceso de austenita retenida reduce la estabilidad dimensional y el soporte bajo carga. Por lo tanto, la verificación de la profundidad de capa debe vincularse al campo de tensiones previsto, no seleccionarse a partir de un valor predeterminado de catálogo.
El endurecimiento por inducción es adecuado para ejes fabricados con aceros aleados de carbono medio cuando el objetivo es endurecer los flancos del sinfín y muñones seleccionados, conservando al mismo tiempo un núcleo dúctil. Ofrece tiempos de ciclo más cortos y tratamiento localizado, pero el calentamiento del perfil de un sinfín es más complejo que el endurecimiento de un muñón cilíndrico. El diseño de la bobina, la densidad de potencia, la velocidad de escaneo y el suministro de temple influyen en la uniformidad de la dureza alrededor de la hélice. Un calentamiento desigual puede producir variaciones en la profundidad de capa y deformación local que solo se hacen visibles después de la inspección final del avance y del perfil.
La nitruración produce una capa compuesta dura y una zona de difusión sin un temple convencional. La nitruración gaseosa, la nitruración por plasma y la nitrocarburación tienen diferentes características de capa, pero todas requieren atención a la capa compuesta exterior frágil. Una «capa blanca» gruesa o mal controlada puede ser indeseable en contactos de rodadura-deslizamiento con alta carga, ya que puede agrietarse o desprenderse. La especificación debe indicar si la capa compuesta está permitida, limitada o eliminada mediante acabado final.
El tratamiento de temple y revenido sin endurecimiento superficial adicional puede ser adecuado para mecanismos de posicionamiento con carga ligera, accionamientos ajustados manualmente o sistemas en los que la exigencia de desgaste es baja y la simplicidad de fabricación es más importante que la vida útil máxima. No sustituye a un flanco endurecido cuando se esperan contacto deslizante continuo, par elevado o intervalos de servicio prolongados.
La dureza debe interpretarse junto con la profundidad de capa, la rugosidad y el lubricante
Para flancos de sinfín cementados, suele buscarse un rango de alta dureza después del revenido final, pero el requisito exacto debe desarrollarse teniendo en cuenta el grado de material, la aleación de la corona, la presión de contacto y el método de acabado. Las superficies nitruradas pueden alcanzar valores de dureza superficial más altos, pero una comparación directa con la dureza cementada puede resultar engañosa porque el espesor de capa, la microestructura y la capacidad de soporte de carga son distintos.
El acabado superficial es igualmente determinante. Un sinfín duro con quemaduras de rectificado, metal desgarrado, marcas espirales profundas o precisión helicoidal deficiente puede dañar rápidamente una corona de bronce. El sinfín debe evaluarse no solo mediante un valor de rugosidad aritmética como Ra, sino también por la forma del perfil, la dirección de las marcas, la distribución de picos y la ausencia de defectos localizados. En un par de contacto deslizante, las asperezas agudas actúan como concentradores de tensiones y alteran la película lubricante.
La selección del lubricante forma parte del sistema metalúrgico. Las coronas de bronce son sensibles a la química del lubricante, especialmente a temperaturas elevadas. Un paquete de lubricante adecuado para contactos hipoides acero contra acero no es automáticamente apropiado para cajas de engranajes sinfín que contienen bronce. Al evaluar la resistencia al desgaste, deben revisarse junto con la especificación del eje la viscosidad del aceite a la temperatura de funcionamiento, la compatibilidad de los aditivos con la aleación de la corona, la limpieza del aceite y la gestión térmica.
El control de la deformación suele ser el factor decisivo de fabricación
Los ejes de tornillo sinfín cementados suelen requerir un margen para rectificado de acabado después del tratamiento térmico. El margen requerido debe considerar el cambio de diámetro, el desplazamiento del perfil de los dientes, la variación de avance y el descentramiento respecto a los muñones de rodamientos. Tratar el perfil del sinfín y los muñones como elementos no relacionados es arriesgado: incluso cuando la superficie de la rosca está correctamente endurecida, una pérdida de concentricidad puede generar contacto desigual y desgaste localizado.
La cementación a baja presión y la cementación gaseosa cuidadosamente controlada pueden reducir ciertas variaciones del proceso, pero ninguna elimina por sí sola la deformación. La fijación, el alivio de tensiones previo al tratamiento térmico, la secuencia de mecanizado, la severidad del temple y la simetría de la pieza influyen en la geometría final. Las capas profundas también pueden aumentar la dificultad de mantener una forma de rosca estable durante el rectificado.
La nitruración resulta atractiva cuando la geometría terminada del sinfín tiene límites de tolerancia estrictos. Aun así, requiere una preparación rigurosa. El sustrato debe tratarse térmicamente hasta alcanzar la condición de núcleo especificada antes de la nitruración, y el rectificado o pulido final posterior a la nitruración debe limitarse para que no se elimine la capa de difusión funcional. También se necesita enmascaramiento cuando los asientos de rodamientos, roscas, ubicaciones de estrías o superficies de sellado deben permanecer sin tratar.
Cuando el eje de tornillo sinfín incluye una conexión estriada integral, el plan de endurecimiento debe identificar qué superficies funcionales requieren tratamiento y cuáles requieren estabilidad de mecanizado. Se necesita la misma coordinación para un eje estriado independiente utilizado en la línea de transmisión: la dureza en los flancos de las estrías, la resistencia del núcleo en la raíz y las tolerancias de los asientos de rodamientos no deben especificarse de forma independiente si el componente se someterá a un ciclo compartido de tratamiento térmico.
La verificación debe centrarse en la pieza terminada
La certificación del material es necesaria, pero no puede demostrar el rendimiento de una transmisión por sinfín. Un plan de control fiable normalmente comienza con una química y condición mecánica de materia prima trazables, y luego confirma la respuesta después del tratamiento térmico. Para componentes críticos, esto suele incluir dureza superficial, perfil de dureza o medición de profundidad de capa efectiva, dureza del núcleo, revisión de microestructura e inspección de descarbonización o carburización anormal.
Los ensayos de dureza deben utilizar un método adecuado para el tamaño de la característica y la profundidad de capa. El ensayo Rockwell es útil cuando la superficie y la geometría lo permiten, mientras que los perfiles de microdureza son más informativos para capas nitruradas delgadas y la confirmación de la profundidad de capa. ASTM E18 y ASTM E384 se citan habitualmente como marcos de métodos de ensayo, pero los criterios de aceptación deben definirse mediante el plano del componente o la especificación interna de ingeniería, en lugar de inferirse del método de ensayo.
La verificación dimensional después del tratamiento debe incluir más que el diámetro exterior. Las comprobaciones funcionales pueden incluir error de avance, error de perfil, variación de paso, descentramiento radial del sinfín respecto a los muñones de rodamientos e integridad superficial después del rectificado. La inspección por partículas magnéticas puede ser adecuada para detectar grietas abiertas a la superficie en ejes ferromagnéticos después del temple y rectificado, siempre que el proceso se realice antes del montaje final y se interprete conforme a límites de aceptación definidos.
Para diseños de servicio exigente, el seccionamiento metalográfico de muestras de cualificación es más informativo que depender únicamente de cupones de lote. Los cupones pueden confirmar la capacidad del horno, pero no siempre reproducen el comportamiento de calentamiento y temple de un perfil de sinfín complejo. La estrategia de cualificación más fiable utiliza una geometría representativa, una ubicación de muestreo acordada y una definición clara de la profundidad de capa efectiva basada en un umbral de dureza establecido.
Opciones de especificación que evitan problemas de desgaste prevenibles
Una especificación completa de eje de engranaje sinfín debe definir el grado de acero y la norma de suministro, la condición de núcleo requerida antes del mecanizado final, la ruta de tratamiento térmico, las superficies funcionales que deben endurecerse, la profundidad mínima efectiva de capa o difusión, los rangos aceptables de dureza superficial y del núcleo, la deformación permitida y los requisitos de inspección final. Si el eje se cementa, el plano también debe indicar la secuencia de acabado y si el rectificado de dientes es obligatorio después del tratamiento térmico.
Es igualmente importante definir las exclusiones. Por ejemplo, la nitruración en zonas de contacto de sellado puede comprometer los requisitos de acabado superficial; la cementación en extremos roscados puede generar roscas frágiles; el endurecimiento por inducción demasiado cerca de un escalón puede crear una transición de dureza brusca. Estos detalles no son notas secundarias de fabricación. Determinan si un diseño de alto desgaste sigue siendo duradero después de introducirse variaciones de producción.
La opción más resistente para todo propósito rara vez es la mejor opción técnica. El acero aleado cementado suele justificarse cuando se necesita una dureza profunda y bien soportada en los flancos. Los ejes tipo 42CrMo4 endurecidos por inducción pueden proporcionar un equilibrio eficiente cuando el endurecimiento local y la resistencia del núcleo son lo más importante. Los aceros aleados nitrurados son valiosos cuando la baja deformación y la conservación de la precisión superan la necesidad de una capa profunda. La decisión final debe tomarse a partir del servicio de contacto real, la geometría, el sistema de lubricación y el requisito de precisión posterior al tratamiento, no a partir de valores de dureza considerados de forma aislada.
Envíenos un mensaje