



Publicaciones relacionadas
Mensaje en línea
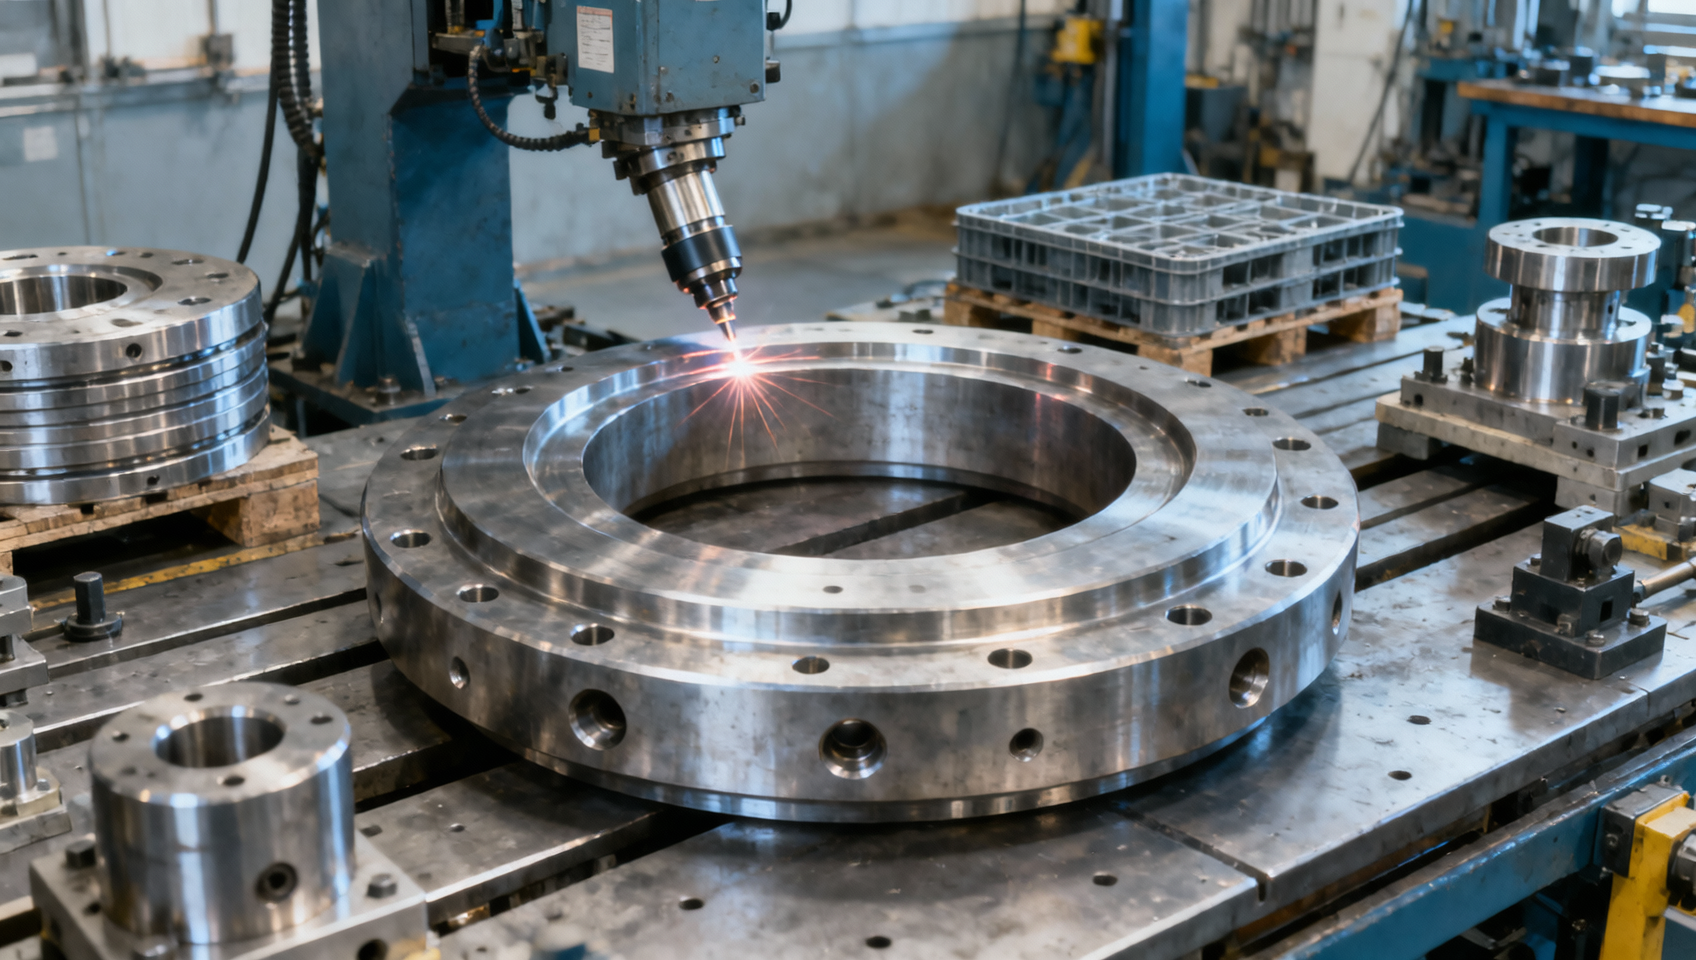
Criterios de aceptación para piezas forjadas en anillo: cobertura de UT, trazabilidad y límites de defectos
Para los equipos de calidad y seguridad, los criterios de aceptación para las piezas forjadas en anillo deben ir más allá de las comprobaciones dimensionales. Una cobertura fiable de UT, una trazabilidad completa del material y límites de defectos claramente definidos son esenciales para prevenir fallos durante el servicio en componentes de automoción, energía eólica, aplicaciones marinas y transmisiones industriales. Esta guía describe los requisitos de inspección que ayudan a los compradores a verificar la integridad de la forja, controlar el riesgo y garantizar que cada pieza forjada en anillo cumpla exigentes estándares de rendimiento.
Un anillo puede parecer íntegro después del mecanizado y aun así contener discontinuidades que se vuelven críticas bajo carga cíclica, inversión de par, carga de impacto o servicio a baja temperatura. Esto es especialmente relevante cuando la forja se convierte en una pieza en bruto para engranaje, un componente de pista de rodamiento, una brida, una pieza de caja de engranajes o un elemento estructural de transmisión. Por lo tanto, el plan de aceptación debe conectar la ruta del material, la reducción de forja, el tratamiento térmico, el margen de mecanizado, el examen no destructivo y la documentación final. Tratar estos elementos como tareas de documentación independientes deja brechas precisamente donde tienden a iniciarse los fallos de graves consecuencias.
La aceptación comienza con una base de inspección definida
Antes de programar las pruebas ultrasónicas, el comprador y el fabricante deben acordar qué se está aceptando. «UT requerida» no es un requisito completo. No especifica la superficie de examen, las direcciones de exploración, la sensibilidad de referencia, la etapa de inspección, el umbral de informe ni cómo se evaluarán las indicaciones. Lo mismo ocurre con frases como «sin defectos» o «100 % de trazabilidad». Parecen estrictas, pero no son medibles hasta que se convierten en criterios documentados.
Una especificación técnica funcional normalmente identifica el plano y su revisión, el grado de acero, la ruta de fusión si es pertinente, la condición de tratamiento térmico, la geometría del anillo, la condición de mecanizado durante la inspección, el método de ensayo aplicable, la clase de aceptación o los límites definidos por el cliente y los registros requeridos. Cuando corresponda, pueden citarse normas como ASTM A388/A388M o EN 10228-3, pero deben confirmarse la edición exacta y las adiciones específicas del proyecto. Ni una cita genérica de una norma ni un certificado de material por sí solos pueden sustituir una especificación de compra clara.
La cuestión de ingeniería es sencilla: ¿dónde se concentrará la tensión y qué orientación de defecto es la más peligrosa? Un anillo utilizado en un conjunto mecánico de carga relativamente baja puede permitir un plan de inspección distinto al de uno destinado a una caja de engranajes eólica, una transmisión marina o una transmisión de automoción muy cargada. Las zonas críticas pueden incluir regiones de perfil de dientes después del tallado de engranajes, transiciones de taladro, áreas de chavetero o estrías, filetes de brida y ubicaciones expuestas a tensión de contacto repetida. Los criterios de aceptación deben seguir el riesgo de servicio, no simplemente la facilidad de inspección.
La cobertura de UT debe establecerse como un plan de examen físico
Para las piezas forjadas en anillo, el examen ultrasónico suele ser el método principal para detectar discontinuidades internas como inclusiones, vacíos, condiciones relacionadas con contracción, laminaciones o grietas. Sin embargo, «100 % UT» puede ser engañoso. Una sonda puede desplazarse por toda superficie accesible mientras ciertos volúmenes siguen siendo difíciles de examinar debido a la curvatura, el espesor de pared, la estructura de grano grueso, los cambios geométricos, la condición superficial o las zonas muertas cercanas a la superficie. Por ello, la cobertura debe describir el volumen examinado y cualquier exclusión justificada, no simplemente el porcentaje de superficie explorada.
La instrucción de inspección debe identificar si el ensayo se realiza desde el diámetro exterior, el diámetro interior, las caras axiales o una combinación de estas superficies. Para componentes exigentes, pueden requerirse múltiples direcciones de exploración porque una discontinuidad que refleja débilmente desde una dirección de haz puede responder claramente desde otra. El ensayo con haz recto es útil para la evaluación volumétrica, mientras que pueden requerirse técnicas de haz angular cuando la orientación esperada del defecto o la geometría lo justifiquen. El método seleccionado debe ser viable para las dimensiones reales del anillo y la profundidad de examen requerida.
La preparación de la superficie no es un detalle menor. La cascarilla, las marcas de torneado basto, las capas descarburadas, la escasa retención del acoplante y los cambios geométricos locales pueden reducir la calidad de la señal y generar falsas indicaciones. Muchas forjas se examinan después del mecanizado basto porque esto proporciona una superficie de inspección más estable y elimina material que, de otro modo, interferiría con la transmisión del sonido. Si el mecanizado final eliminará una capa considerable, la especificación debe indicar si la aceptación por UT se aplica antes o después de dicha eliminación. De lo contrario, el comprador puede recibir un informe que no represente la sección funcional final.
Un registro de UT útil debe permitir reconstruir posteriormente el examen. Como mínimo, debe identificar el número de pieza, el número de colada, el número de serie o de lote de la forja, la fecha de inspección, la información del equipo y la calibración, el tipo de sonda, las superficies examinadas, el patrón de exploración, el procedimiento aplicable, la identificación del inspector y la disposición de las indicaciones relevantes. Cuando el componente sea crítico para la seguridad, registrar la ubicación y el nivel de respuesta de las indicaciones notificables es mucho más útil que un simple sello de «aprobado».
Preguntas sobre cobertura que revelan especificaciones deficientes
- ¿Qué porcentaje del volumen de material se pretende examinar y qué zonas son inaccesibles?
- ¿En qué etapa de mecanizado se realizará el examen?
- ¿El nivel de aceptación está vinculado a un reflector de referencia, una respuesta de pared posterior u otro enfoque de calibración especificado?
- ¿Las zonas de taladro, llanta, alma y transición están sujetas a los mismos criterios?
- ¿Cómo se tratarán las áreas con sensibilidad reducida o baja relación señal-ruido?
Si estas preguntas no pueden responderse a partir de los documentos del pedido, es posible que se siga realizando UT, pero el resultado puede no proporcionar el nivel de garantía que asume el equipo de diseño.
Los límites de defectos necesitan reglas de ubicación, tamaño y disposición
La aceptación de defectos rara vez consiste en un único umbral numérico. Una indicación aislada en una zona no crítica no equivale automáticamente a un grupo de indicaciones cerca de una transición sometida a alta tensión. Del mismo modo, una grieta conectada a la superficie generalmente se trata de manera distinta a una pequeña indicación interna sin evidencia de propagación. La regla de aceptación debe distinguir entre indicaciones notificables, indicaciones rechazables y condiciones que requieren revisión de ingeniería.
Para los hallazgos ultrasónicos, la especificación debe definir el nivel de respuesta a partir del cual una indicación pasa a ser notificable, la indicación individual máxima permitida, la extensión admisible de un área agrupada y cualquier zona prohibida. También debe indicar si el proveedor puede eliminar y suavizar localmente una discontinuidad, seguida de una reinspección, o si cualquier indicación relevante requiere la disposición del cliente. Una «limpieza» no controlada puede ser arriesgada si reduce el espesor de pared, altera la geometría local u oculta una condición más amplia del material.
El examen superficial tiene su propia función. El ensayo por partículas magnéticas se considera habitualmente para aceros ferromagnéticos cuando preocupan las grietas superficiales o subsuperficiales; el ensayo por líquidos penetrantes puede ser pertinente para materiales no magnéticos adecuados o determinadas circunstancias. Estos métodos no sustituyen a UT. Responden a preguntas diferentes. Un plan de aceptación sólido reconoce que deben evaluarse tanto la integridad interna como la integridad superficial cuando el ciclo de trabajo de la pieza lo exige.
Los resultados de dureza y propiedades mecánicas también deben interpretarse en contexto. Un informe de composición química conforme no puede demostrar un tratamiento térmico correcto, y un valor de dureza por sí solo no puede demostrar plenamente la tenacidad ni la idoneidad microestructural. La ubicación de la muestra, la identidad del lote de tratamiento térmico, la relación de la probeta con el producto y la condición especificada son factores importantes. Si el anillo se carburizará, nitrurará, endurecerá por inducción o procesará de otro modo posteriormente, los requisitos de aceptación deben identificar qué propiedades se aplican a la forja suministrada y cuáles se verifican después del tratamiento posterior.
La trazabilidad es el vínculo entre la pieza y la evidencia
La trazabilidad a menudo se reduce a un número de colada estampado en una etiqueta. Eso no es suficiente para las piezas forjadas en anillo críticas. El objetivo es preservar un vínculo ininterrumpido desde el acero entrante, pasando por el corte, calentamiento, forja, tratamiento térmico, mecanizado basto, inspección y envío. Si posteriormente se detecta una no conformidad, el comprador debe poder identificar las piezas afectadas y los registros asociados sin depender de la memoria ni de notas de producción reconstruidas manualmente.
El método de trazabilidad puede utilizar estampado duro, marcado de baja tensión, etiquetas duraderas, códigos de barras, hojas de ruta o registros electrónicos controlados. El enfoque de marcado debe ser adecuado para el componente y la ruta de proceso. Las marcas permanentes no deben colocarse en zonas sensibles a la fatiga salvo que estén explícitamente permitidas, mientras que la identificación removible debe sobrevivir a las etapas donde el riesgo de mezcla es más alto. Cuando las piezas de una colada se dividen en varias cargas de tratamiento térmico o lotes de mecanizado, los registros deben conservar tanto la identidad original de la colada como la conexión con el lote de proceso posterior.
Un paquete completo de registros de fabricación incluye habitualmente el certificado de ensayo del material, la identificación del lote de forja, la gráfica de tratamiento térmico o el registro de lote cuando se requiera, los resultados de inspección dimensional, el informe de UT, el informe de END superficial si se especifica, las disposiciones de no conformidad y la documentación de liberación final. Los requisitos varían según el cliente y la aplicación, por lo que el punto esencial es la coherencia: cada documento debe identificar la misma pieza y la misma referencia de trazabilidad. Un certificado que no puede vincularse al anillo físico tiene un valor limitado durante una investigación de campo o una auditoría.
La ruta de forja afecta a lo que la inspección puede demostrar
El control de calidad no puede incorporar calidad a una forja que tiene una ruta de proceso inadecuada. La limpieza del material, la preparación de la palanquilla, la práctica de calentamiento, el control de la deformación, el flujo de grano, el enfriamiento y el tratamiento térmico influyen en la condición interna que UT evalúa posteriormente. La laminación de anillos u otros enfoques de conformado deben proporcionar una deformación suficiente y controlada para la sección requerida y el comportamiento del material. Un informe de inspección final es más sólido cuando se apoya en un control disciplinado del proceso, en lugar de utilizarse como la única salvaguarda.
Liaocheng Jiucheng Auto Parts Co., Ltd., establecida en 2015, opera talleres de forja de precisión y procesamiento mecánico dentro de un área de fábrica de 8.000 metros cuadrados. Su trabajo incluye forjas y piezas procesadas para engranajes de automoción, cajas de engranajes de energía eólica, equipos mecánicos y aplicaciones de engranajes marinos. Para los compradores, la ventaja práctica de un proveedor que combina capacidad de forja y mecanizado no consiste simplemente en menos transferencias. Es la capacidad de alinear el margen de mecanizado, las superficies inspeccionables, la identificación del proceso y los requisitos del componente final antes de que comience la producción.
Esta alineación también es importante cuando una pieza forjada en anillo forma parte de un conjunto de transmisión más amplio. La integridad de la pieza en bruto del engranaje, las interfaces de eje y el mecanizado posterior de los dientes deben revisarse en conjunto, en lugar de considerarse elementos de suministro aislados. Las empresas que adquieren tanto forjas como componentes relacionados con engranajes pueden encontrar útil comparar las expectativas de documentación en toda la cadena de suministro, incluidas las utilizadas por unproveedor de engranajes rectos. El punto crítico es que los registros y criterios de aceptación se mantengan coherentes desde la forja en bruto hasta la pieza funcional terminada.
Una revisión práctica de liberación antes del envío
Antes de la liberación, un revisor de calidad debe poder responder varias preguntas básicas sin buscar en archivos desconectados: ¿El certificado de material está vinculado a este lote de producción? ¿Se completó y registró el tratamiento térmico requerido? ¿Se realizó UT en las superficies especificadas y en la condición correcta? ¿Se evaluaron todas las indicaciones notificables conforme a la regla de aceptación acordada? ¿Se incluyen los registros de reparación, retrabajo o concesión? ¿Las dimensiones reflejan el estado de entrega requerido en lugar de una etapa anterior del proceso?
Los criterios de aceptación más eficaces no son necesariamente los más severos. Son aquellos técnicamente justificados, inspeccionables, documentados y aplicados de forma coherente. Los requisitos demasiado imprecisos invitan a la interpretación; los límites excesivamente restrictivos sin considerar las condiciones de servicio pueden generar problemas evitables de costes y entrega. Para cada nuevo programa de piezas forjadas en anillo, defina las zonas críticas, la condición de inspección, la cobertura de UT, la ruta de disposición de defectos y el paquete de trazabilidad antes del primer lote de producción. Esta disciplina proporciona a los equipos de calidad y seguridad una base defendible para aceptar piezas destinadas a servicios exigentes.
Envíenos un mensaje