



Publicaciones relacionadas
Mensaje en línea
Especificar ruedas de grúa forjadas para grúas de laminadores en caliente que operan a una temperatura ambiente de 250°C no consiste en seleccionar productos de catálogos estándar. A este umbral térmico, las ruedas convencionales de acero al carbono pierden rápidamente resistencia a la tracción, sufren un desgaste acelerado y corren riesgo de inestabilidad dimensional bajo carga cíclica. Los responsables de proyectos que supervisan modernizaciones de grúas o nuevas instalaciones en laminadores deben priorizar el comportamiento del material, no solo las clasificaciones mecánicas, al definir las especificaciones. No tener en cuenta la exposición sostenida a altas temperaturas provoca el agrietamiento prematuro de las ruedas, una mayor frecuencia de mantenimiento, paradas no planificadas y márgenes de seguridad comprometidos durante la manipulación de planchas pesadas.
El requisito fundamental es claro: las ruedas de grúa forjadas deben conservar una dureza, resistencia a la fatiga y estabilidad frente a la fluencia adecuadas a 250°C sin depender de refrigeración o aislamiento externos. Esto elimina la mayoría de las ruedas ASTM A108 Grade 1045 y AISI 4140, salvo que reciban un tratamiento térmico especial y modificaciones de aleación. La solución reside en un diseño metalúrgico intencional, no en una adaptación posterior. Liaocheng Jiucheng Auto Parts Co., Ltd. aplica forja de precisión y procesamiento térmico controlado para producir ruedas cuya microestructura, flujo de grano y equilibrio de fases están diseñados para la resistencia térmica, no solo para la capacidad de carga a temperatura ambiente.
La selección de materiales debe reflejar el historial de carga térmica
La temperatura ambiente por sí sola no define el entorno térmico. Las llantas de las ruedas absorben calor radiante de las planchas calientes (a menudo >900°C), conducen calor desde los rodamientos calientes y experimentan gradientes térmicos en las secciones transversales. Las ruedas forjadas estándar con una dureza Brinell de 300–340 HB pueden descender por debajo de 220 HB a 250°C, reduciendo la durabilidad de la superficie y aumentando el riesgo de picaduras. Los aceros aleados como 34CrNiMo6 (DIN 1.6580) o 42CrMo4 modificado ofrecen una estabilidad de revenido superior gracias a la sinergia de cromo-molibdeno-níquel, manteniendo ≥260 HB tras una exposición prolongada a 250°C. El contenido de níquel mejora la retención de tenacidad; el molibdeno suprime la fragilización por revenido; el cromo mejora la resistencia a la oxidación en la superficie de la llanta.
El contenido de carbono debe equilibrarse: un valor demasiado bajo (<0.35%) limita la templabilidad; un valor demasiado alto (>0.45%) aumenta el riesgo de fragilidad durante los ciclos térmicos. Las ruedas forjadas especificadas para este servicio suelen utilizar 0.38–0.42% C, con un control estricto de los elementos residuales (P < 0.025%, S < 0.020%) para evitar el debilitamiento de los límites de grano a temperaturas elevadas.
La forja y el tratamiento térmico son controles de proceso innegociables
Las grúas de laminadores en caliente requieren una alineación direccional de la resistencia. La dirección de laminación, el flujo de grano y la distribución de defectos afectan directamente la resistencia a la propagación de grietas bajo fatiga termomecánica. Solo la forja en matriz cerrada logra una densidad uniforme y una orientación óptima del grano; la fundición o los semiproductos de chapa laminada no pueden reproducirlo. Cada rueda se somete a normalizado de sección completa, seguido de temple y doble revenido: primero a 620–650°C para aliviar las tensiones de forja y después a 580–600°C para estabilizar los carburos y maximizar la retención de dureza en caliente. El tiempo de revenido se prolonga, no se reduce, para garantizar la homogeneidad en la zona de transición de la llanta al cubo.
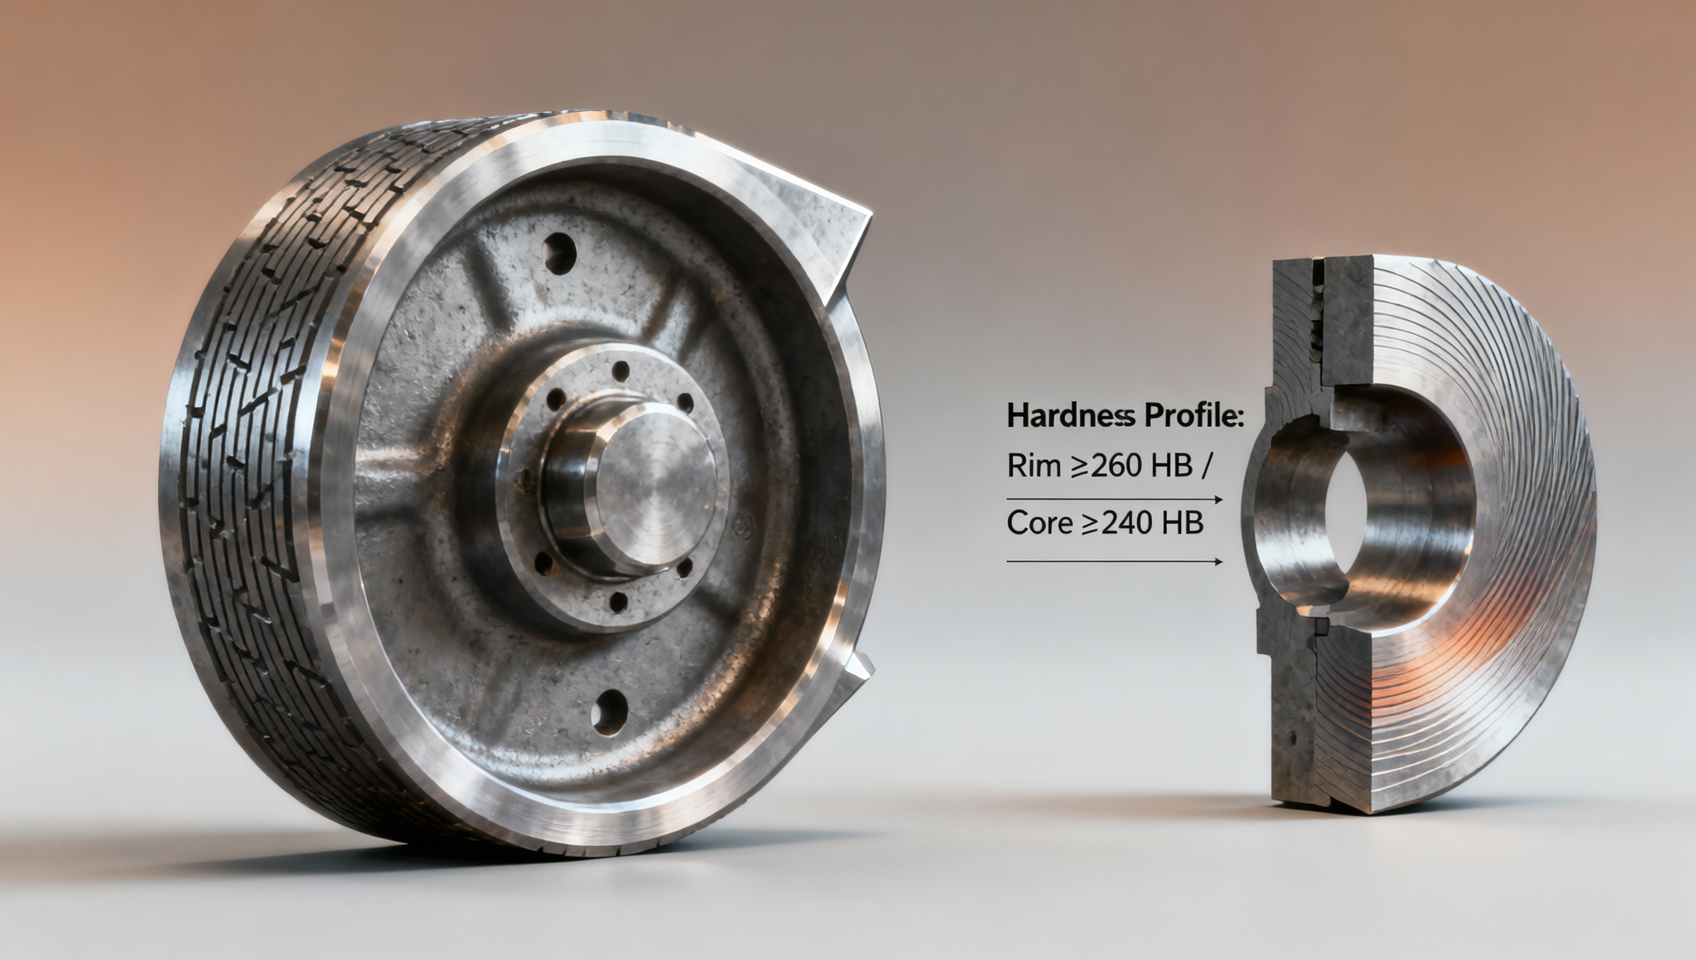
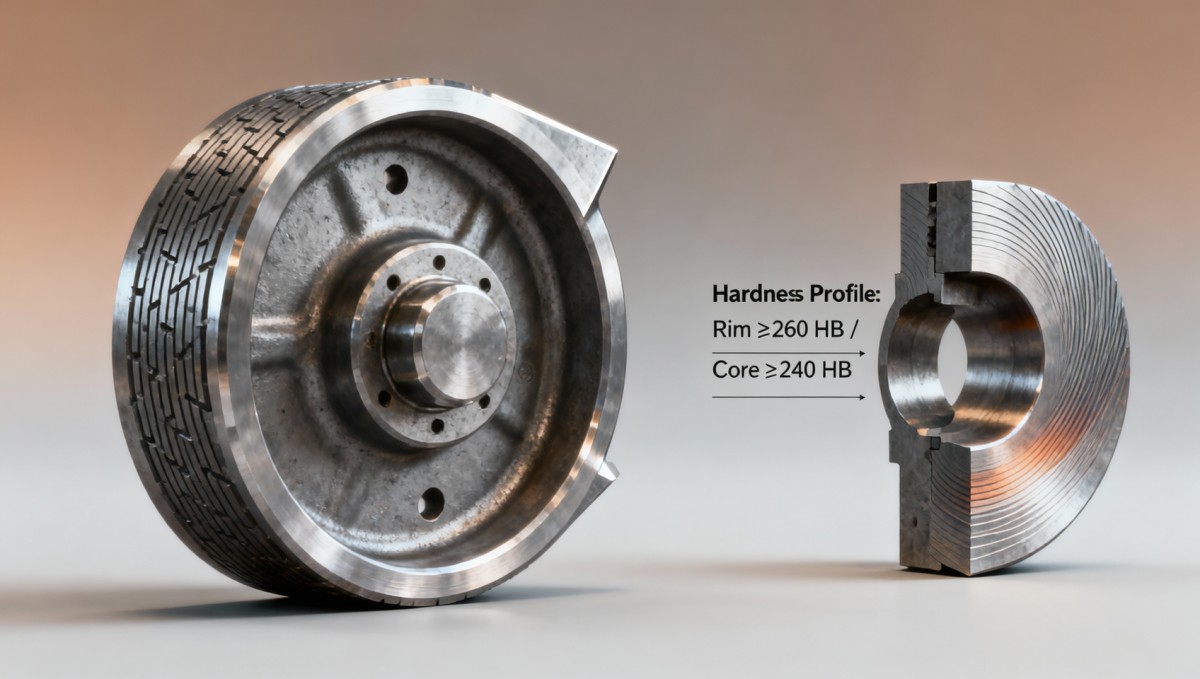
La dureza superficial por sí sola es insuficiente. La dureza del núcleo debe mantenerse en ≥240 HB para evitar la deformación plástica subsuperficial bajo cargas de impacto repetidas. El perfilado de dureza a lo largo del radio es obligatorio, no opcional, para la verificación. Las ruedas que muestran una caída de >40 HB desde la llanta hasta el núcleo indican un revenido inadecuado o un calentamiento desigual durante el tratamiento térmico.
Estabilidad dimensional bajo ciclos térmicos
La diferencia de expansión térmica entre la rueda y el eje, combinada con ciclos repetidos de calentamiento y enfriamiento, induce tensiones radiales que aceleran el agrietamiento por fatiga en los filetes del cubo. Las tolerancias deben reflejar la temperatura de operación, no la medición a temperatura ambiente. Especificar un ajuste ISO 286-2 H7/h6 a 20°C ignora un crecimiento radial de ~0.12 mm/m a 250°C para el acero. Práctica recomendada: especificar la tolerancia del orificio con referencia a una condición simulada de 250°C o aplicar una corrección de compensación térmica durante el mecanizado. El espesor del cubo debe ser ≥22% del diámetro de la rueda para limitar la tensión de flexión inducida por el gradiente térmico.
La geometría de la pestaña también es importante. Los ángulos estándar de pestaña (60°–70°) aumentan la concentración de tensiones de contacto cuando la expansión térmica reduce la holgura de rodadura. Un ángulo de pestaña de 45° distribuye la carga lateral de manera más uniforme a lo largo del ancho de la banda de rodadura bajo distorsión térmica, reduciendo el desgaste de los bordes y el riesgo de descarrilamiento durante los desplazamientos a alta velocidad.
Integridad superficial y validación de la vida a fatiga
El acabado superficial afecta el inicio de la fatiga térmica. Las superficies mecanizadas con Ra > 3.2 μm crean microentallas que actúan como sitios de nucleación de grietas bajo cargas térmicas y mecánicas combinadas. Todas las superficies de rodadura y de pestaña requieren rectificado a Ra ≤ 1.6 μm, seguido de granallado (intensidad Almen N10–N12) para inducir una tensión residual de compresión ≥ -200 MPa a una profundidad de 0.1 mm. Esto retrasa el inicio de grietas hasta 3× en comparación con componentes sin granallar bajo condiciones idénticas de ciclos térmicos.
Se requiere ensayo ultrasónico (UT) conforme a EN 12680-2, no solo para detectar vacíos internos, sino también para detectar bandas de microsegregación subsuperficiales que se convierten en trayectorias preferentes para grietas por fatiga térmica. El UT debe cubrir toda la sección de la llanta, incluida la zona crítica de 15 mm bajo la superficie de rodadura, donde los gradientes térmicos alcanzan su máximo.
Integración con componentes auxiliares
El rendimiento de la rueda depende de la integridad de la interfaz. El material del eje debe coincidir estrechamente con el coeficiente de expansión térmica: los ejes 42CrMo4 combinados con ruedas 34CrNiMo6 reducen la tensión por expansión diferencial en ~35% frente a los ejes estándar de acero 45#. La selección de rodamientos debe tener en cuenta la reducción de la vida útil de la grasa por encima de 150°C; los rodamientos oscilantes de rodillos sellados con grasa de complejo de litio para alta temperatura (NLGI #2, punto de goteo >220°C) son el requisito mínimo.
Para aplicaciones que requieren movimiento sincronizado o transmisión de par, unengranaje recto integrado en el conjunto de rueda debe utilizar la misma aleación base y el mismo programa de tratamiento térmico para evitar problemas de incompatibilidad galvánica o térmica en la interfaz.
Protocolo de verificación antes de la instalación
No se base únicamente en los certificados de fábrica. Exija informes de ensayo específicos por lote para: (1) perfil de dureza a lo largo del radio, (2) resistencia a la tracción a 250°C (no a temperatura ambiente), (3) energía de impacto Charpy con entalla en V a 250°C y (4) coeficiente de expansión térmica medido de 20°C a 250°C. Se recomienda la validación por terceros para proveedores nuevos o nuevos grados de aleación.
Para elevaciones críticas, es aconsejable realizar ensayos de mantenimiento térmico previos a la instalación, manteniendo las ruedas a 250°C durante 48 horas y midiendo después la excentricidad y el cambio dimensional. Una excentricidad superior a 0.15 mm tras la estabilización térmica indica un desequilibrio de tensiones residuales o un tratamiento térmico incorrecto.
Las ruedas de grúa forjadas para grúas de laminadores en caliente que operan a una temperatura ambiente de 250°C requieren un rigor de especificación que supera los criterios estándar de los equipos de elevación. El grado de material, el método de forja, la secuencia de tratamiento térmico, la referencia dimensional, el acondicionamiento superficial y la compatibilidad de las interfaces deben definirse tomando el comportamiento térmico como parámetro rector, no como una consideración posterior. Cuando estos parámetros están alineados, las ruedas forjadas proporcionan una vida útil predecible, una menor frecuencia de inspección y continuidad ininterrumpida de la producción, incluso bajo tensiones térmicas extremas.
Envíenos un mensaje