



Publicaciones relacionadas
Mensaje en línea
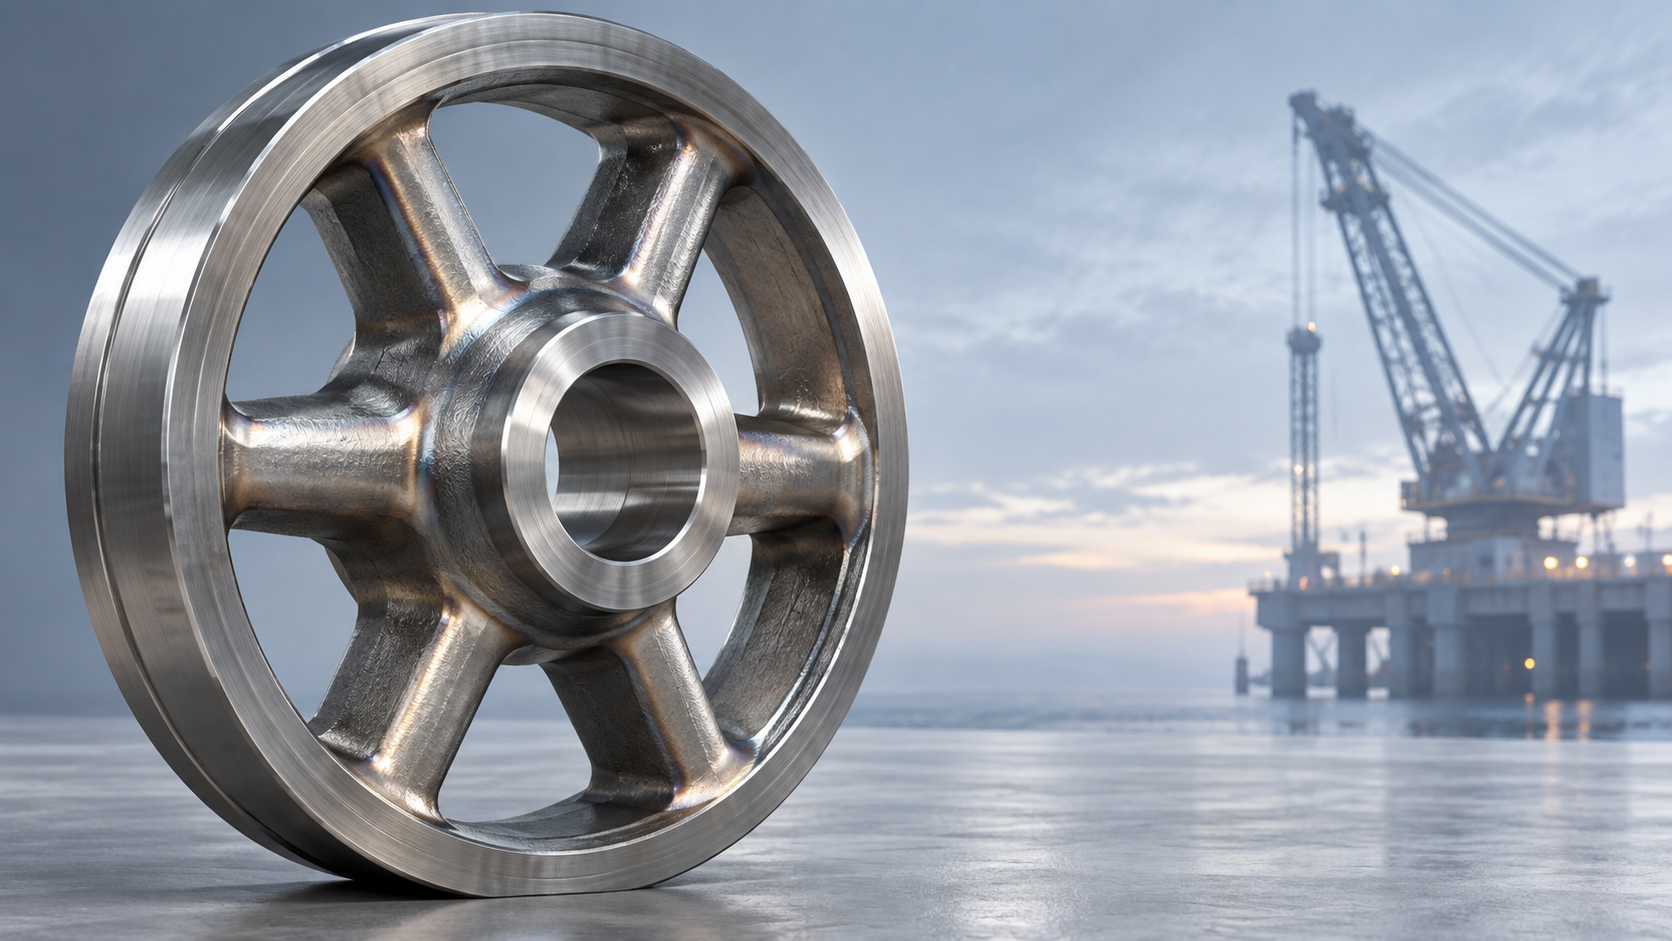
Las forjas de radios actúan como elementos primarios de soporte de carga en los mecanismos de giro de las grúas offshore, transfiriendo directamente los momentos dinámicos radiales y de flexión de la pluma a la estructura de pedestal. En condiciones operativas, estos componentes experimentan cargas de fatiga de gran amplitud y bajo número de ciclos, a frecuencias de hasta 3 Hz, correspondientes a las tasas típicas de ciclos de izado y giro durante la operación de la grúa inducida por el movimiento del buque en estados de mar 3–5. A diferencia de las aplicaciones estáticas o de baja frecuencia, la carga cíclica de 3 Hz induce deformación microplástica acumulativa en los límites de grano y agrupaciones de inclusiones, acelerando la nucleación de grietas en regiones de discontinuidad geométrica, particularmente en los filetes de unión radio-cubo y en las transiciones radio-llanta.
La tasa de propagación de grietas por fatiga (da/dN) en tales condiciones no está regida únicamente por la resistencia a la tracción o la dureza del material. En cambio, depende de manera crítica de tres variables interdependientes: (1) el intervalo local del factor de intensidad de tensiones (ΔK), amplificado por la sensibilidad a entallas en la geometría forjada; (2) la homogeneidad microestructural, especialmente la distribución y morfología de las inclusiones no metálicas (p. ej., MnS, Al₂O₃), que actúan como sitios preferenciales de inicio de grietas; y (3) el estado de tensión residual inducido por los gradientes de enfriamiento posteriores a la forja y el mecanizado posterior. Los radios forjados producidos mediante llenado controlado de matriz y forja isotérmica presentan valores de da/dN significativamente menores a ΔK = 15–25 MPa·m0.5 en comparación con los conformados mediante procesos convencionales de forja libre, principalmente debido al tamaño refinado de grano de austenita (<50 μm) y a la menor longitud de las alineaciones de inclusiones.
A 3 Hz, los efectos inerciales dejan de ser despreciables: la aceleración máxima alcanza aproximadamente 0.8 g en la llanta exterior para un conjunto de radios de 6 m de diámetro, introduciendo tensiones secundarias de flexión ortogonales al eje de carga principal. Este estado de tensiones multiaxial altera la orientación de la trayectoria de la grieta: las grietas se desvían de la apertura pura en Modo I hacia una propagación de modo mixto (I+II), aumentando el da/dN efectivo en un 12–18% respecto a los datos de ensayo uniaxial. En consecuencia, las curvas estándar de da/dN de ASTM E647 obtenidas a partir de ensayos servohidráulicos a 10–30 Hz deben corregirse mediante un factor de corrección dependiente de la frecuencia (Ff) al extrapolar la vida útil en servicio offshore. Se recomienda Ff ≥ 1.15 para aceros aleados forjados (p. ej., 42CrMo4, 34CrNiMo6) aplicados en servicio marino a 3 Hz, con base en el monitoreo comparativo del crecimiento de grietas en ensayos de banco a escala real.
La integridad superficial tras el mecanizado desempeña un papel decisivo. Las tensiones residuales de tracción inducidas por rectificado >300 MPa en la región de la llanta pueden elevar el ΔK local hasta en un 35%, incluso cuando la rugosidad superficial se mantiene dentro de Ra ≤ 0.8 μm. El granallado con intensidad Almen A8–A10 reduce la tensión de tracción cercana a la superficie a niveles compresivos (−250 a −400 MPa), retrasando el inicio de grietas 2.3× y reduciendo el da/dN en la región umbral (ΔK < 12 MPa·m0.5) en más de un 40%. Sin embargo, una cobertura de granallado excesiva (>200%) implica riesgo de agrietamiento por deformación en frío subsuperficial, particularmente en radios con espesores de sección superiores a 120 mm, donde se produce localización de la deformación plástica bajo la capa granallada.
La selección de materiales interactúa estrechamente con la ruta de forja. Para aplicaciones offshore que requieren una vida L10 > 1.2×10⁷ ciclos a 3 Hz, el 34CrNiMo6 ofrece una resistencia a da/dN superior al 42CrMo4 solo cuando se forja por encima de 950 °C y se templa en aceite con agitación controlada, garantizando una transformación martensítica uniforme sin zonas de austenita retenida. En contraste, el 42CrMo4 demuestra menor dispersión en da/dN a ΔK intermedio (18–22 MPa·m0.5) cuando se normaliza y se revenido a 620 °C, lo que lo hace más predecible para ensayos de cualificación donde los intervalos de confianza estadística deben mantenerse ≤ ±15%.
El diseño geométrico influye en la capacidad de detención de grietas. Los radios con secciones transversales cónicas (anchura decreciente hacia el exterior radial) reducen la concentración de tensiones en la interfaz con el cubo, pero incrementan el da/dN en la llanta debido a un mayor gradiente de deformación local. Por el contrario, los radios de anchura constante mantienen un da/dN menor en la llanta, pero requieren radios de filete mayores (R ≥ 25 mm) en la unión con el cubo para evitar Kt > 2.7. El análisis por elementos finitos muestra que un perfil híbrido —anchura constante en el 65% de la longitud radial y, posteriormente, conicidad lineal en el 35% restante— equilibra el da/dN en ambas zonas críticas a la vez que minimiza la penalización de masa.
La estrategia de ensayos no destructivos (NDE) debe ajustarse a la morfología esperada de las grietas. Los ensayos ultrasónicos (UT) con ondas longitudinales a 5 MHz detectan grietas subsuperficiales >0.8 mm de profundidad, pero no detectan defectos superficiales poco profundos orientados en paralelo a la superficie del radio. El UT por arreglo de fases con ángulos de onda de corte de 45°–60° mejora la probabilidad de detección de grietas en fase inicial en las interfaces soldadas radio-llanta, aunque requiere una calibración precisa de la dirección del haz conforme a la geometría forjada real, y no a bloques de referencia genéricos. Las pruebas por corrientes inducidas resultan ineficaces para radios de acero al carbono debido a las variaciones de permeabilidad inducidas por el revenido localizado durante el mecanizado.
La integración con componentes adyacentes introduce factores secundarios de fatiga. La desalineación entre una forja de radio y sus correspondientesanillos de rodamiento de giro, superior a 0.15 mm de lectura total del indicador (TIR) en toda la cara de montaje, induce momentos de flexión cíclicos que elevan el da/dN hasta en un 30% en el radio interior del radio. La inconsistencia en la precarga de los pernos (variación de ±25% en toda la brida) amplifica aún más este efecto, provocando un reparto asimétrico de cargas entre los radios. Por lo tanto, la validación de la vida a fatiga debe incluir ensayos en estado ensamblado, no solo probetas de componentes.
Los parámetros del tratamiento térmico posterior a la forja afectan directamente a los umbrales de da/dN. Las desviaciones de ±15 °C respecto a la especificación en la temperatura de revenido desplazan horizontalmente la curva da/dN en ΔK ≈ ±2.1 MPa·m0.5. Más críticamente, un tiempo de mantenimiento insuficiente (<60 min a la temperatura de revenido para secciones de >100 mm de espesor) provoca esferoidización incompleta de los carburos, reteniendo carburos M3C frágiles en forma de placas que aceleran el crecimiento de grietas a ΔK > 20 MPa·m0.5. El mapeo de microdureza a través del espesor de la sección revela esta condición como una desviación >30 HV entre las lecturas de superficie y núcleo.
La exposición ambiental agrava la fatiga mecánica. La atmósfera marina cargada de sal favorece el agrietamiento asistido por hidrógeno en regiones de alta tensión triaxial, especialmente en marcas de mecanizado que intersectan las líneas de flujo de forja. Las mediciones de potencial electroquímico confirman que da/dN aumenta 2.1× en niebla salina húmeda (ISO 9223, categoría de severidad C5-M) frente al aire seco con ΔK idéntico. Los recubrimientos protectores deben evitar aglutinantes que atrapen cloruros; las capas proyectadas por arco de zinc-aluminio superan a las imprimaciones epoxi para mantener la estabilidad de da/dN durante simulaciones de exposición de 10 años.
Los protocolos de ensayos de validación requieren una cuidadosa alineación con la dinámica de campo. Los bancos estándar de fatiga de tracción-compresión no reproducen la carga axial-torsional combinada presente en los movimientos de giro de las grúas offshore. Los bastidores de ensayo servohidráulicos biaxiales capaces de aplicar simultáneamente entradas axiales de 3 Hz y torsionales de 1.5 Hz proporcionan datos de da/dN que se correlacionan dentro de ±8% con los registros de fallos en servicio de instalaciones del Mar del Norte. Los datos de un solo eje, incluso a frecuencia equivalente, sobreestiman la vida útil en 1.7–2.4× debido a la ausencia de efectos de mezcla de modos.
En última instancia, la predicción de la vida útil depende de la integración del control de calidad metalúrgico, específicamente la calificación de inclusiones según ISO 4967 Clase A ≤ 1.5, el tamaño de grano según ASTM E112 ≤ 6 y la uniformidad de dureza ≤ ±15 HB, con la fidelidad geométrica verificada mediante escaneos de máquina de medición por coordenadas (CMM) de los filetes críticos y perfiles de llanta. Las desviaciones superiores a ±0.3 mm en los radios nominales o a ±0.15° en el posicionamiento angular de los radios introducen una aceleración medible de da/dN, lo que demuestra que las tolerancias de forja de precisión no son meras restricciones dimensionales, sino determinantes directos de la fiabilidad a fatiga.
Envíenos un mensaje