



Publicaciones relacionadas
Mensaje en línea
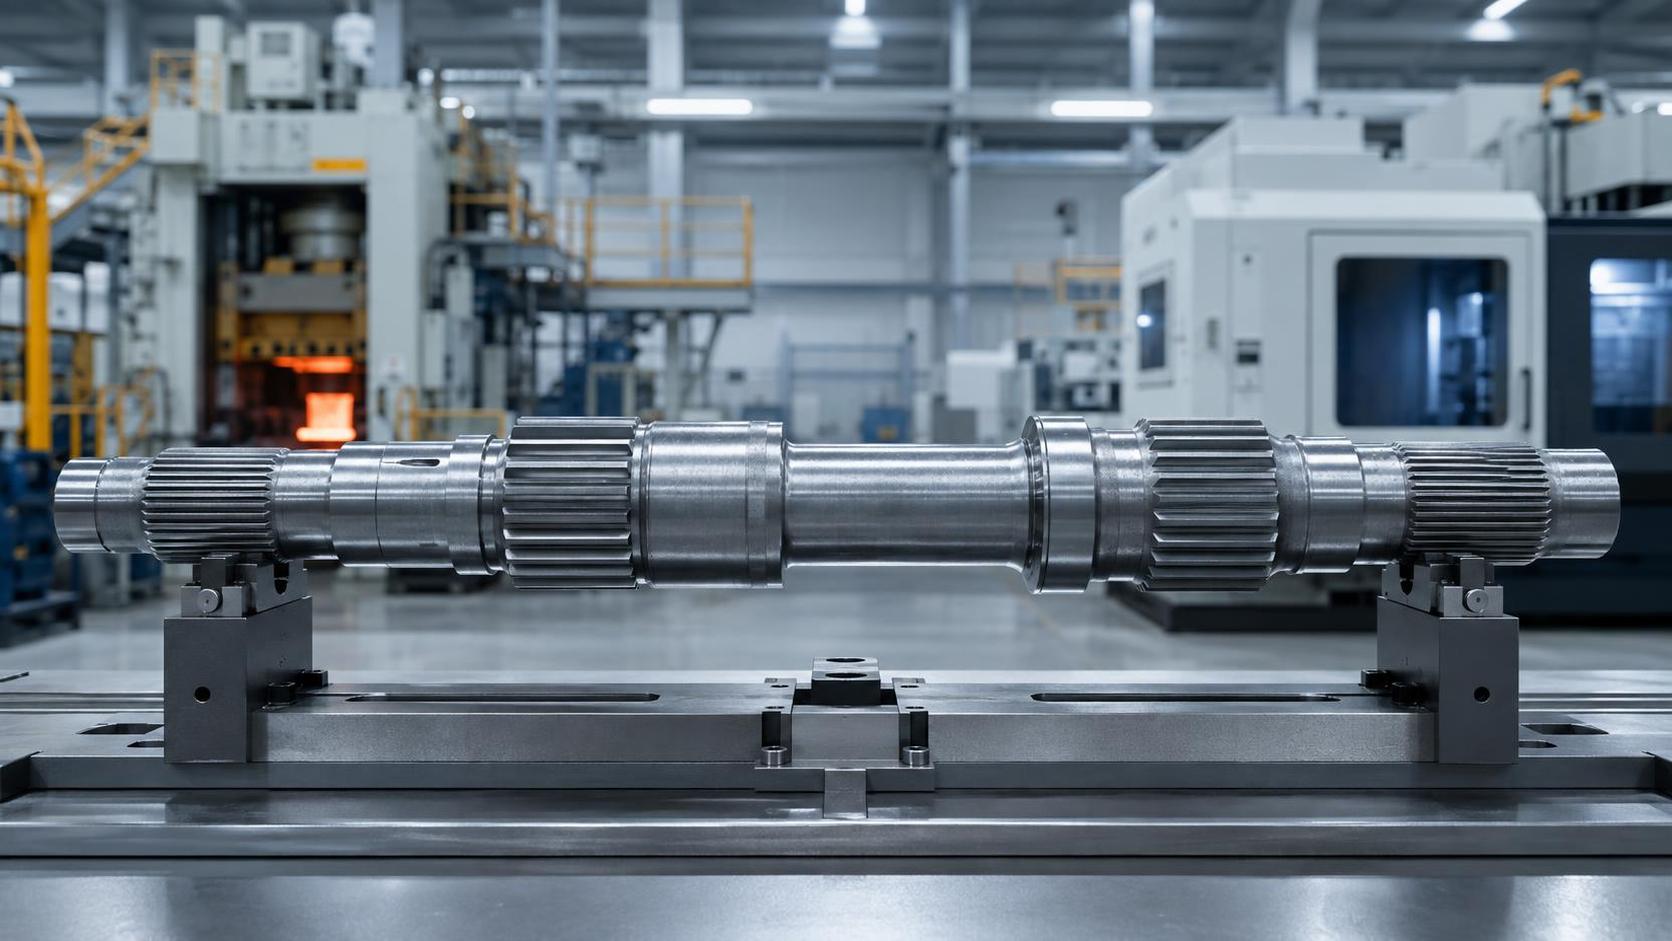
Un eje de transmisión puede cumplir sobre el papel un objetivo de par y, aun así, generar problemas cuando el vehículo pasa de la aprobación del diseño a las pruebas de durabilidad. Un exceso de masa aumenta la inercia rotacional, influye en la respuesta de cambio y el comportamiento NVH, y puede añadir carga a los componentes de soporte. Sin embargo, eliminar demasiado material puede reducir la resistencia de la raíz de la estría, la rigidez, la vida a fatiga o la resistencia al fretting. La respuesta práctica no consiste simplemente en especificar el eje más ligero o el acero de mayor resistencia: consiste en adaptar la geometría, el estado del material y la ruta de fabricación del eje estriado forjado al recorrido real del par y al ciclo de trabajo.
Para los responsables de proyectos, el enfoque más fiable es comenzar con el caso de carga y utilizar la forja de precisión para colocar el material donde más lo necesitan la estría y el eje. Un proveedor cualificado de ejes estriados forjados para automoción debe ser capaz de convertir los requisitos de par, espacio disponible, componente de acoplamiento y producción en un plan controlado de forja y mecanizado, en lugar de ofrecer un perfil de eje genérico.
Comience por el recorrido de carga, no por el valor nominal de par
El par nominal del motor es solo una entrada. Un eje estriado en una transmisión automotriz puede experimentar cargas de arranque, cambios de marcha, acción del diferencial, eventos de tracción, par inverso y vibraciones repetidas durante su vida útil. El par máximo de corta duración puede producirse en condiciones que no están representadas por el valor nominal. Mientras tanto, el daño por fatiga suele desarrollarse bajo cargas medias repetidas, en lugar de por un único evento de sobrecarga.
Antes de seleccionar las dimensiones del eje, aclare cómo llega el par a la estría. Una revisión útil debe identificar lo siguiente:
- Par máximo transmitido, incluidas las condiciones transitorias o de impacto aplicables.
- Dirección del par y si el eje está sometido a inversiones frecuentes.
- Rango de velocidad de rotación y requisitos de aceleración.
- Temperatura de funcionamiento, condición de lubricación y exposición prevista a contaminantes.
- Si la estría es fija, deslizante o está conectada mediante un acoplamiento con movimiento axial.
- Vida útil requerida y espectro de carga previsto.
- Límites de espacio disponible en el cuerpo del eje, el extremo estriado, el hombro y las ubicaciones de rodamientos adyacentes.
Esta información evita un error común: aumentar el diámetro exterior de todo el eje para resolver un problema concentrado en la raíz de la estría o en el radio de transición. Una sección uniforme más pesada puede aumentar el coste y la inercia, sin mejorar significativamente el área realmente crítica para la fatiga.
Dónde la geometría forjada ayuda a reducir peso innecesario
Un eje estriado forjado no tiene que comenzar como una barra de diámetro constante que posteriormente se mecaniza. La forja de precisión puede formar secciones escalonadas, hombros, cubos y características relacionadas con las estrías cercanas a la forma final, de modo que la forma inicial se aproxime más al componente terminado. Esto resulta especialmente útil cuando el eje necesita un extremo estriado robusto, pero un cuerpo central más esbelto.
La oportunidad de ahorro de peso proviene de una distribución controlada del material. La región estriada necesita suficiente sección para soportar las cargas de contacto de los dientes y resistir el esfuerzo torsional en la raíz del diente. El cuerpo del eje puede requerir un diámetro distinto según la rigidez torsional, la velocidad crítica, la carga de flexión o los requisitos de unión. La forja permite diseñar estas zonas como secciones funcionales, en lugar de como una solución de compromiso basada en un único diámetro de material.
El flujo de fibra también es relevante. Durante un proceso de forja bien controlado, el flujo metálico puede seguir la forma del componente de manera más eficaz que en una pieza fabricada mediante mecanizado extensivo a partir de material sobredimensionado. Esto no elimina la necesidad de validación de fatiga ni de control dimensional, pero respalda una estrategia de diseño en la que se presta atención temprana en el desarrollo a la continuidad del material alrededor de transiciones altamente cargadas.
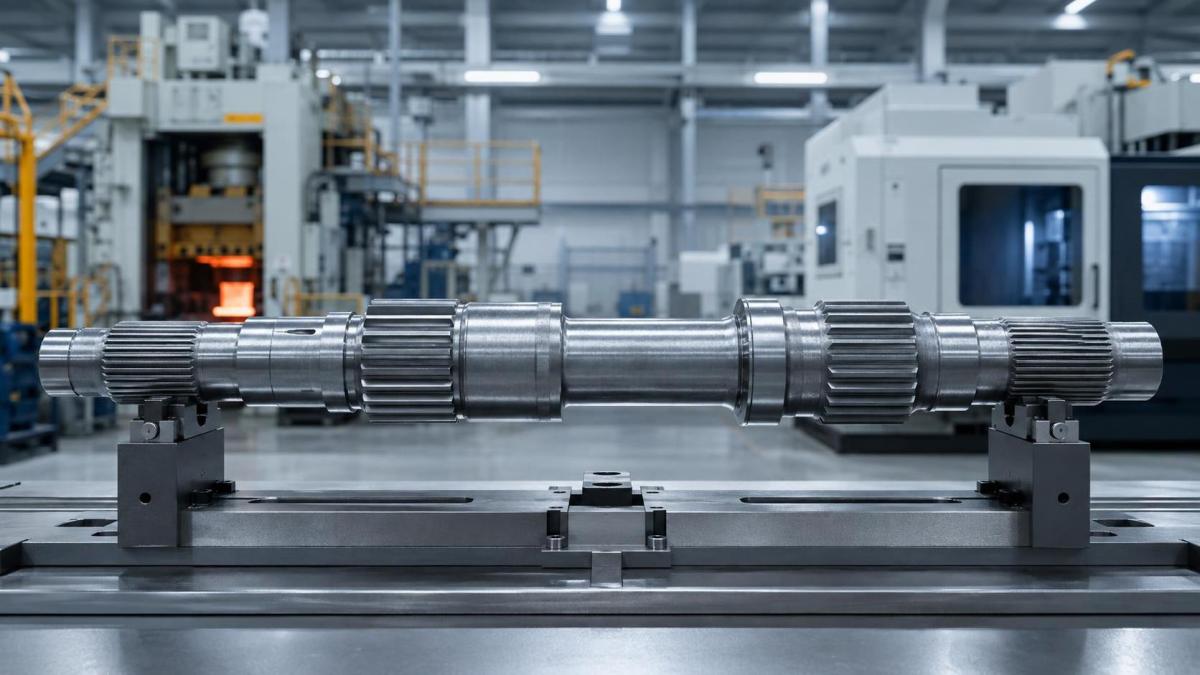
Por tanto, la reducción de peso debe evaluarse por sección, no solo por la masa total indicada. Un eje con un diámetro de cuerpo reducido puede ser adecuado cuando la rigidez torsional sigue siendo suficiente y las cargas de flexión son limitadas. En otra aplicación, puede ser viable una forma hueca o parcialmente aliviada, pero solo después de revisar la capacidad de forja, el acceso para mecanizado, la respuesta al tratamiento térmico, los requisitos de equilibrado y el comportamiento del conjunto de transmisión acoplado.
La estría suele ser la primera zona que requiere una revisión rigurosa
Los ejes estriados transmiten par mediante múltiples flancos de dientes, pero la distribución de carga rara vez es perfectamente uniforme. Las variaciones de fabricación, la deflexión del eje, la desalineación, la rigidez del acoplamiento y el error de hélice pueden hacer que algunos dientes soporten más carga de la prevista. La raíz de la estría se convierte entonces en una preocupación clave de fatiga, especialmente cuando el par se invierte o la unión está sometida a vibración.
Varias decisiones de diseño afectan tanto a la resistencia como a la masa:
Forma del diente y engrane efectivo
El diámetro mayor, el diámetro menor, el espesor del diente, el ángulo de presión, la forma de la raíz y la longitud de engrane actúan conjuntamente. Aumentar la longitud de engrane puede mejorar la distribución de carga en algunas configuraciones, pero no sustituye una concentricidad y un control de perfil adecuados. Incrementar el tamaño del diente puede aumentar la capacidad, aunque podría exigir una pieza de acoplamiento mayor y generar consecuencias de espacio disponible en otras partes de la transmisión.
Transición de raíz y detalles del hombro
Un cambio brusco entre la sección estriada y el cuerpo del eje puede concentrar tensiones. Lo mismo ocurre con los hombros abruptos cerca de los asientos de rodamientos, los cuellos de retén o las características roscadas. Un radio de transición amplio y fabricable suele proporcionar una mejora de fatiga más útil que agrandar indiscriminadamente todo el eje. El radio debe seguir ajustándose a los requisitos de montaje y permitir las operaciones de utillaje y mecanizado necesarias.
Ajuste, juego y contacto de flancos
Un ajuste apretado puede parecer deseable, pero una holgura de funcionamiento insuficiente puede ocasionar dificultades de montaje, alteración de la lubricación o contacto local debido a la expansión térmica y la desalineación. Un juego excesivo genera impactos y puede acelerar el desgaste. El ajuste correcto depende de si la unión es fija o deslizante, del recubrimiento o tratamiento superficial utilizado, del comportamiento del lubricante y del entorno de funcionamiento previsto.
Estos detalles deben revisarse junto con el componente de acoplamiento. Un eje estriado no puede optimizarse de forma aislada cuando el acoplamiento, engranaje, cubo o entrada de transmisión tiene su propia acumulación de tolerancias y características de rigidez.
La selección de materiales es una decisión de sistema
La alta resistencia solo es valiosa cuando es compatible con la tenacidad, la mecanizabilidad, la respuesta al tratamiento térmico y la repetibilidad de fabricación deseadas. Una especificación de proyecto no debe seleccionar un grado de acero únicamente porque ofrece un alto nivel de resistencia publicado. El rendimiento del eje terminado depende del control de composición química, la reducción de forja, el tratamiento térmico, la condición superficial, la microestructura y el mecanizado final de las zonas críticas.
Para muchas aplicaciones de transmisión automotriz, la elección puede incluir un acero de temple integral, un acero de cementación u otra ruta de aleación adecuada para las exigencias de contacto y fatiga. Una superficie endurecida puede mejorar la resistencia al desgaste de los flancos de las estrías, mientras que un núcleo más tenaz puede soportar la carga torsional. No obstante, una estrategia de endurecimiento superficial también requiere atención a la distorsión, la profundidad de capa, la geometría de la estría después del tratamiento y la ubicación de las operaciones de rectificado o acabado.
Las decisiones sobre el material adquieren especial importancia cuando un cuerpo de eje más ligero se combina con una estría sometida a alta carga. El diseño puede requerir diferentes características de resistencia en distintas zonas, pero cada paso de procesamiento adicional crea riesgos de tolerancia y distorsión. La mejor solución suele ser la que cumple el caso de carga con el menor número de variables innecesarias, no la metalurgia más compleja.
Utilice la forja y el mecanizado como una ruta controlada única
Los problemas surgen con frecuencia cuando la forja, el tratamiento térmico y el mecanizado se tratan como elementos de compra independientes sin responsabilidad compartida por la función final. Un eje puede forjarse con una forma aceptable y luego perder concentricidad después del tratamiento térmico o acumular errores de tolerancia mediante múltiples montajes. La estría puede cumplir verificaciones dimensionales individuales y, aun así, girar de forma excéntrica respecto a los cuellos de rodamiento o los asientos de engranajes.
Una ruta de fabricación controlada debe establecer las referencias funcionales antes de decidir dónde se elimina material. Para un eje estriado forjado típico, la revisión de producción puede incluir:
- Definir la referencia rotacional primaria y las superficies de acoplamiento que determinan la alineación del montaje.
- Diseñar el sobrematerial de forja para que los cuellos críticos, las ubicaciones de las estrías y las transiciones puedan mecanizarse sin eliminar material excesivo.
- Planificar las secuencias de mecanizado de desbaste y acabado teniendo en cuenta el riesgo de distorsión por tratamiento térmico.
- Especificar cómo se verificarán el perfil de la estría, el paso, la hélice, el descentramiento y la condición de los flancos.
- Confirmar que los requisitos de equilibrado, acabado superficial y preservación se ajustan a la aplicación final.
La forja de precisión cercana a la forma final puede reducir el sobrematerial de torneado y mejorar la utilización del material en comparación con las rutas tradicionales que parten de material considerablemente sobredimensionado. Liaocheng Jiucheng Auto Parts Co., Ltd. aplica forja de precisión y procesamiento mecánico a engranajes automotrices, ejes de transmisión y ejes estriados, con énfasis en reducir el mecanizado innecesario mientras mantiene el mecanizado funcional requerido para el ajuste final. Para un equipo de proyecto, el valor de este enfoque reside en analizar el componente como una pieza forjada y terminada, en lugar de como una cotización de forja seguida de correcciones posteriores separadas.
La reducción de peso no debe comprometer la rigidez ni el comportamiento de la transmisión
Un eje puede soportar el par estático y aun así no ser adecuado en servicio. Reducir el diámetro disminuye el momento polar de inercia, lo que puede ayudar a reducir la masa, pero también reduce la rigidez torsional. Una mayor torsión bajo carga puede afectar el comportamiento de transmisión de par, la sensación de cambio, la respuesta de control o las condiciones de contacto en las interfaces estriadas. Los ejes largos también pueden ser sensibles a la deflexión por flexión y a los efectos de la velocidad de rotación.
El eje debe evaluarse como parte del conjunto de transmisión. Un cambio beneficioso para un componente puede trasladar el comportamiento de vibración, juego o carga de contacto a otro componente. Por este motivo, los cálculos de resistencia a nivel de componente deben complementarse con verificaciones a nivel de conjunto cuando la aplicación lo justifique.
Cuestiones que deben resolverse antes de solicitar muestras de producción
Los retrasos de producción suelen deberse a información que se asumió en lugar de especificarse. Un plano puede mostrar dimensiones de estrías, pero omitir el significado funcional del ajuste. Puede identificar el material sin definir la aceptación del tratamiento térmico. Puede establecer límites de descentramiento sin indicar la referencia desde la que se mide el descentramiento. Estas lagunas generan interpretaciones diferentes entre los equipos de diseño, fabricación, calidad y montaje.
Antes de la preparación de prototipos o series, asegúrese de que el paquete técnico responda a cuestiones prácticas:
- ¿Qué dimensiones son realmente funcionales y cuáles son dimensiones de referencia?
- ¿Qué norma de estría de acoplamiento, forma de diente y método de inspección se aplican?
- ¿Qué cuellos o caras establecen la concentricidad durante la medición?
- ¿Existen restricciones sobre descarburación superficial, marcas de mecanizado o dirección de acabado en zonas sensibles a la fatiga?
- ¿El eje está sujeto a requisitos de equilibrado dinámico después de completar todo el procesamiento?
- ¿Qué registros de trazabilidad, muestreo e inspección se requieren para la aprobación?
Responder estas preguntas con antelación también mejora la conversación con un proveedor de ejes estriados forjados para automoción. En lugar de solicitar únicamente un precio unitario basado en un plano nominal, el equipo del proyecto puede evaluar si la ruta propuesta protege la geometría crítica, evita mecanizados evitables y cuenta con controles realistas para las dimensiones que afectan al funcionamiento de la transmisión.
Cuándo un diseño más pesado es la mejor elección de ingeniería
La reducción de peso tiene límites. Un eje más robusto puede justificarse cuando las cargas de impacto son severas, no se puede controlar la desalineación, la interfaz estriada está expuesta a contaminación o la aplicación exige una alta rigidez torsional. También puede ser preferible cuando una forma de pared delgada o muy aliviada introduciría problemas difíciles de inspección, distorsión o consistencia de suministro.
El objetivo no es eliminar material en todas partes. Es evitar pagar por material que no contribuye a la capacidad de par, la rigidez, la resistencia a la fatiga o la fiabilidad del montaje. Un diseño de eje estriado forjado tiene éxito cuando sus secciones más resistentes coinciden con el recorrido real de carga, sus secciones más ligeras conservan suficiente rigidez para toda la transmisión y su geometría final puede fabricarse e inspeccionarse de manera consistente en el volumen requerido.
Envíenos un mensaje