



Publicaciones relacionadas
Mensaje en línea
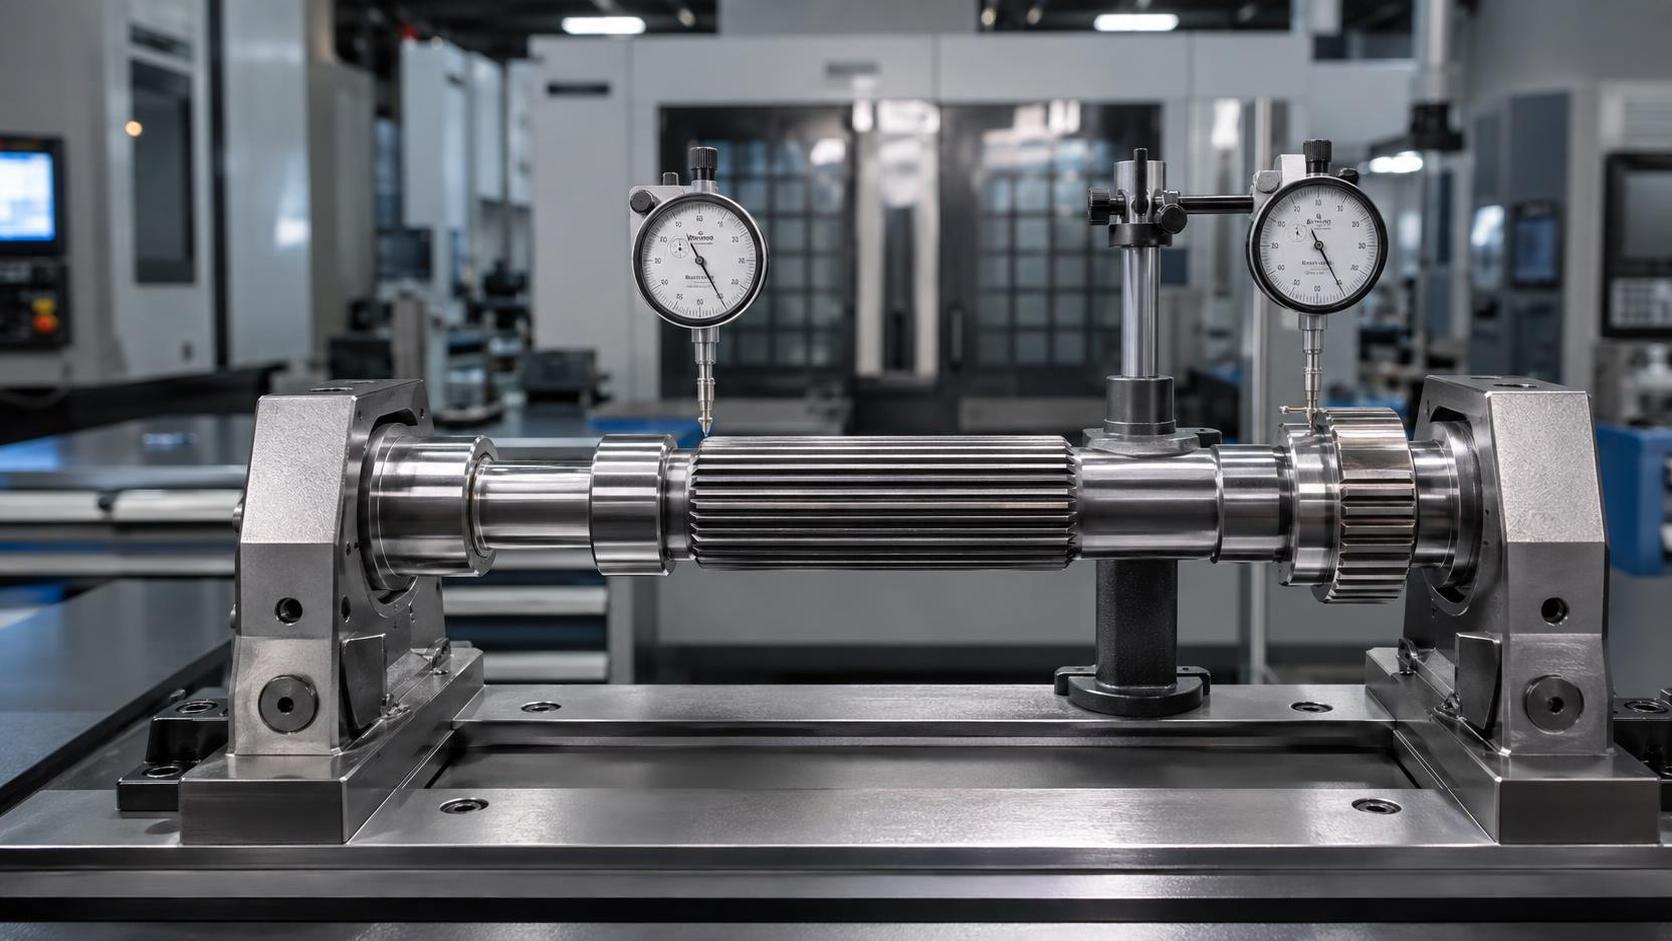
Un eje estriado puede cumplir con una dimensión nominal de plano y aun así generar ruido de montaje, contacto desigual, desgaste de sellos o fatiga acelerada de las estrías. La diferencia suele ser visible solo cuando el descentramiento radial, el perfil de los dientes, la estrategia de referencias y la distorsión por tratamiento térmico se evalúan como un único sistema controlado. Un proveedor competente de ejes estriados forjados con precisión debe poder explicar ese sistema en términos medibles, no limitarse a afirmar que las piezas se inspeccionan antes del envío.
Comience por la relación funcional entre el eje y su componente acoplado. Una estría que transmite alto par a través de una caja de cambios reacciona de forma diferente a una utilizada principalmente para deslizamiento axial. Los ejes de transmisión automotrices, los ejes de cajas de engranajes eólicos, los componentes de líneas de transmisión marinas y los ejes de reductores industriales otorgan distinta importancia a la carga torsional, la inversión cíclica, la lubricación, la velocidad, la exposición a la corrosión y la repetibilidad del montaje. La tolerancia del plano es el punto de partida; la aplicación determina qué desviaciones consumen primero la tolerancia disponible.
El descentramiento debe vincularse a una referencia funcional
El descentramiento se analiza con frecuencia como un único valor de inspección; sin embargo, el número tiene poco significado sin saber qué se está midiendo y cómo se posiciona el eje durante la medición. El diámetro mayor de la estría, el diámetro menor, el flanco del diente, el muñón de cojinete, el agujero de centro o la cara de montaje pueden producir lecturas diferentes. La referencia funcional debe reproducir la forma en que el eje se apoya e indexa en su condición montada.
Por ejemplo, medir el descentramiento de la estría posicionando un eje sobre una superficie de forja sin acabar puede ocultar una desalineación entre las estrías y los muñones de cojinete terminados. Por el contrario, un eje puede parecer tener un movimiento radial excesivo al verificarse contra la punta de un diente, aunque el diámetro primitivo y la relación de los flancos sean aceptables para el acoplamiento previsto. La medición en la punta del diente es útil para detectar deformaciones importantes, rebabas y dientes dañados, pero no puede establecer de forma independiente la precisión funcional de la estría.
Solicite el montaje de inspección utilizado para informar el descentramiento: las superficies de posicionamiento, el tipo de utillaje, el método de rotación, la posición del indicador y si la pieza se apoya entre centros, sobre muñones o en un calibre dedicado. Un informe también debe distinguir la lectura total del indicador de cualquier valor de excentricidad calculado. Confundir ambos conduce a comparaciones incorrectas entre proveedores.
El descentramiento debe considerarse en varias etapas y no solo en la inspección final. Una pieza puede ser concéntrica después del torneado, pero desplazarse después del endurecimiento por inducción, la carburización, el temple, el enderezado o el rectificado. Cuando el eje tiene varias zonas funcionales, la cuestión crítica no es simplemente si cada zona se encuentra dentro de su tolerancia aislada. Es si los asientos de cojinetes, los muñones de sellado, las ubicaciones de engranajes y la referencia de paso de la estría permanecen coaxiales después de completar todas las operaciones que generan distorsión.
Interpretar los resultados del perfil de estrías más allá de aprobado o rechazado
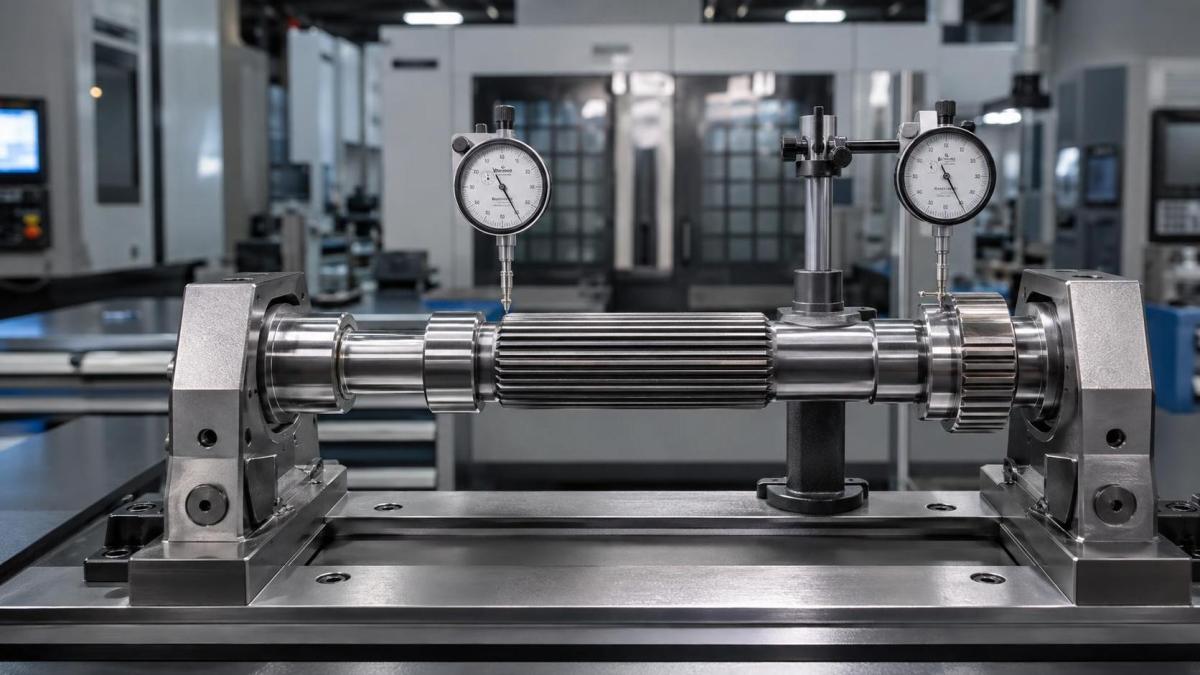
El control del perfil de estrías incluye más que el número de dientes y el diámetro exterior. Según la forma de la estría, las características relevantes pueden incluir módulo o paso diametral, ángulo de presión, espesor de diente, ancho de espacio, espesor efectivo de diente, hélice, forma de evolvente, diámetro primitivo, indexación, rectitud del flanco y condición del chaflán. Un proveedor que informa únicamente mediciones con calibre a través de los dientes no proporciona evidencia suficiente para un ajuste exigente.
La evidencia de perfil más útil vincula el método de inspección con el requisito funcional. Los calibres pasa/no pasa son eficientes para la verificación de producción, especialmente para el ajuste de estrías internas o externas, pero solo muestran si una pieza se encuentra dentro del rango de aceptación del calibre. No revelan si una tendencia se aproxima a un límite, si un error de hélice se concentra en un extremo o si una posición de diente difiere de las demás. La medición por coordenadas, los equipos dedicados de medición de estrías, el escaneo de perfiles y la comparación con una pieza maestra responden cada uno a preguntas diferentes.
El espesor de diente por sí solo también puede inducir a error. Un eje con espesor de diente aceptable pero forma de evolvente deficiente puede contactar con su estría acoplada cerca de la punta o de la raíz, en lugar de hacerlo sobre el área de flanco prevista. Esto genera una elevada tensión local incluso cuando el acoplamiento puede montarse. Del mismo modo, un resultado de perfil medido antes del endurecimiento superficial puede no representar el componente terminado si el ciclo térmico posterior modifica la geometría del diente.
Separar el error de forma del error de indexación
El error de forma afecta la geometría de un flanco de diente individual. El error de indexación afecta la relación angular entre los dientes. Ambos pueden causar una distribución desigual de la carga, pero señalan controles de proceso diferentes. Los problemas de forma suelen estar relacionados con el estado de la matriz, la sobremedida de acabado, el comportamiento del laminado o brochado, el desgaste de la herramienta o la configuración de rectificado. La variación de indexación puede originarse por el posicionamiento del utillaje, el posicionamiento rotativo, el equipo de formación de dientes o una característica de referencia incorrecta.
Un informe que presenta únicamente un valor compuesto de estría puede ser adecuado para una aplicación estable y de bajo riesgo, pero resulta menos útil cuando deben rastrearse fallos de montaje. Para ejes utilizados en servicio de alta carga o alto número de ciclos, solicite suficiente detalle para identificar si la desviación se repite alrededor de la circunferencia, se limita a unos pocos dientes o aumenta a lo largo de la longitud axial. Estos patrones facilitan mucho la distinción de la causa de producción.
La forja de precisión cambia el método de evaluación
La forja de precisión ofrece una ruta de forma casi neta que puede reducir la sobremedida de mecanizado y conservar el material con mayor eficiencia que eliminar grandes volúmenes de barra. Su valor para un eje estriado depende del flujo controlado del metal, el diseño de la matriz, la preparación de la palanquilla, el recorte, el enfriamiento y la secuencia de mecanizado posterior. Una pieza forjada en bruto con una dirección favorable del flujo de grano puede favorecer el rendimiento a fatiga, pero ese beneficio no elimina la necesidad de un control de acabado fiable en las superficies funcionales de la estría.
Por ello, la expresión “forjado con precisión” debe aclararse desde el principio. Puede describir una pieza forjada en bruto con sobremedida de mecanizado limitada, una forma de estría casi neta que recibe un acabado ligero o un componente cuya estría permanece en gran medida tal como se forjó. Estas son rutas de fabricación sustancialmente diferentes. La elección correcta depende de la tolerancia de perfil requerida, el acabado superficial, la dureza, la geometría del diente y la trayectoria de carga.
Los dientes tal como se forjan pueden ser adecuados cuando la función y el rango de tolerancia lo permiten. Cuando se requiere contacto estrecho de flancos, juego controlado, acabado superficial fino o precisión endurecida, puede seguir siendo necesario el mecanizado, laminado, rasurado, brochado, rectificado u otra operación de acabado. No existe una jerarquía universal entre estos métodos. La cuestión relevante es si la ruta seleccionada controla la geometría final después de la última operación que puede alterarla.
Pregunte cómo se protegen las superficies de referencia de forja y cómo se establecen las referencias de mecanizado. Una buena ruta de proceso evita que el montaje de mecanizado siga superficies forjadas variables. Los agujeros de centro, el premecanizado de muñones, los diámetros de posicionamiento controlados o los utillajes dedicados son formas habituales de establecer condiciones de referencia repetibles. Si cada operación toma como referencia una superficie imperfecta diferente, pueden acumularse pequeños errores posicionales hasta que el descentramiento entre estría y muñón resulte difícil de corregir.
Consistencia del material y distorsión térmica
La selección de material no puede separarse del control geométrico. La composición de la aleación, la limpieza, el estado de la palanquilla, el tamaño de grano, la templabilidad y la respuesta al tratamiento térmico influyen tanto en la resistencia como en el comportamiento de distorsión. Dos ejes fabricados con la misma geometría nominal pueden desplazarse de manera diferente durante el endurecimiento debido a que sus transiciones de sección, tensiones residuales de forja, distribución de sobremedida de mecanizado y respuesta al temple son distintas.
Los cambios bruscos de diámetro cerca de la estría, los rebajes profundos, los hombros asimétricos y los ejes largos y esbeltos merecen una discusión específica antes de la liberación de producción. Estas características pueden favorecer un calentamiento o enfriamiento desigual. El enderezado puede restaurar el descentramiento general del eje al tiempo que introduce tensión localizada o modifica la relación entre las estrías y los muñones de referencia. El registro del proceso debe indicar cuándo se realiza el enderezado y qué características dimensionales se vuelven a verificar posteriormente.
La verificación de dureza es necesaria, pero incompleta. Un resultado de dureza no confirma la profundidad efectiva de capa, las propiedades del núcleo, el control de descarburación ni la distorsión después del tratamiento térmico. Para una estría endurecida superficialmente, la transición del flanco del diente a la raíz merece atención, ya que la raíz suele ser la zona sensible a la fatiga. Un rectificado excesivo después del tratamiento térmico puede eliminar la profundidad de capa prevista, mientras que un acabado insuficiente puede dejar distorsión o cascarilla que interfiera con el contacto de acoplamiento.
Evidencia de capacidad de producción que realmente reduce la incertidumbre
Las declaraciones de capacidad y las fotografías de muestras dicen poco sobre el control de un eje complejo. Una evidencia más útil es un paquete específico del proceso para la familia de piezas propuesta. Debe identificar la verificación del material entrante, las etapas de forja, el recorte, la normalización u otro tratamiento térmico intermedio cuando corresponda, las referencias de mecanizado, la formación o acabado de estrías, el tratamiento térmico final, el enderezado, la limpieza, la conservación y la inspección final.
Preste especial atención a dónde se realizan las mediciones. Si la única inspección de estrías se realiza antes del endurecimiento, el plan de inspección final tiene un punto ciego. Si el descentramiento final se mide después de retirar una pieza del utillaje que controla la referencia funcional, el resultado puede no reflejar el comportamiento en el montaje. Si un lote se acepta mediante muestreo, la lógica de muestreo y el procedimiento de escalamiento deben estar alineados con el efecto de un eje no conforme en el conjunto final.
- La trazabilidad debe seguir a la pieza física. El número de colada, el lote de forja, la carga de tratamiento térmico, el lote de mecanizado y el registro de inspección final deben tener un vínculo práctico con el lote entregado. La documentación a nivel de lote resulta menos útil cuando se mezclan varias cargas térmicas o períodos de cambio de herramienta.
- El control de calibres necesita alcance. Un indicador calibrado no valida un calibre tapón de estrías desgastado, un utillaje mal alineado ni una pieza maestra con estado incierto. Pregunte cómo se verifican los calibres de estrías, los utillajes de verificación y los patrones de referencia.
- Los planes de reacción importan cuando los resultados se desvían. Un proveedor debe poder indicar qué ocurre cuando el descentramiento tiende hacia un límite: clasificación adicional, verificación del utillaje, ajuste de herramientas, contención de los lotes afectados o revisión de los parámetros de tratamiento térmico. La “inspección final” no es un plan de reacción.
Compare las cotizaciones sobre la misma base técnica
Las diferencias entre cotizaciones suelen originarse en supuestos ausentes del plano. Una fuente puede cotizar una estría tal como se forja con verificación dimensional limitada, mientras que otra incluye mecanizado de acabado, control del tratamiento térmico, calibración dedicada e inspección de descentramiento desde muñones funcionales. Estas ofertas no pueden compararse simplemente por el precio unitario o el plazo de entrega indicado.
Aclare la condición de suministro: pieza forjada en bruto, eje mecanizado en desbaste, eje estriado terminado o componente final tratado térmicamente. Defina qué parte es responsable de la validación de la pieza acoplada, el tratamiento superficial, el desbarbado, la conservación y el embalaje. Los ejes estriados largos pueden doblarse o mellarse durante el transporte si se permite que entren en contacto entre sí en embalaje a granel. Una pieza que superó la inspección final puede llegar con bordes levantados en el chaflán de entrada o esquinas de dientes dañadas, ambos factores capaces de distorsionar la evaluación del montaje.
La aprobación de la primera pieza debe utilizar la ruta de fabricación final, la condición final del material y el esquema final de referencias de inspección. Una muestra producida con utillaje temporal o una ruta alternativa de tratamiento térmico puede demostrar la fabricabilidad básica, pero no necesariamente un control de producción repetible. Para conjuntos con engrane de estrías ajustado, evalúe un componente acoplado representativo o un calibre maestro aprobado junto con los informes dimensionales. El engrane funcional revela condiciones que las mediciones aisladas pueden pasar por alto, incluidas interferencias por rebabas, desajuste del chaflán de entrada, puntos localizados de apriete y juego incorrecto.
Preguntas que revelan la profundidad del proceso
En lugar de solicitar una declaración general de calidad, formule preguntas que requieran una respuesta técnica específica. ¿Qué superficies posicionan el eje durante la inspección final del descentramiento de la estría? ¿Se verifica el descentramiento después de las etapas finales de tratamiento térmico y enderezado? ¿Qué característica define la aceptación de la estría: espesor de diente, ancho de espacio efectivo, perfil, hélice, variación compuesta o una combinación definida? ¿Cómo se vinculan las referencias de forja y mecanizado? ¿Qué características se vuelven a verificar después del enderezado o rectificado de acabado?
La respuesta debe mantenerse coherente con el plano y la ruta de proceso propuesta. Una respuesta vaga puede reflejar un paquete de solicitud incompleto, pero también puede revelar que la inspección se está adaptando después de la producción en lugar de diseñarse antes de liberar el utillaje. Resuelva esas brechas antes de comprometerse con el utillaje, las cantidades de cualificación o un calendario de lanzamiento prolongado.
Para aplicaciones exigentes de ejes, la base de selección más sólida es la capacidad de un proveedor para conservar una referencia geométrica coherente desde la forja hasta la inspección terminada. Un descentramiento estable y un perfil de estría controlado son los resultados visibles de esa disciplina. Se establecen mediante la planificación de referencias, la sobremedida de acabado controlada, la consistencia del material y térmica, calibres competentes y registros que permitan rastrear las desviaciones cuando se produzcan.
Envíenos un mensaje