



Publicaciones relacionadas
Mensaje en línea
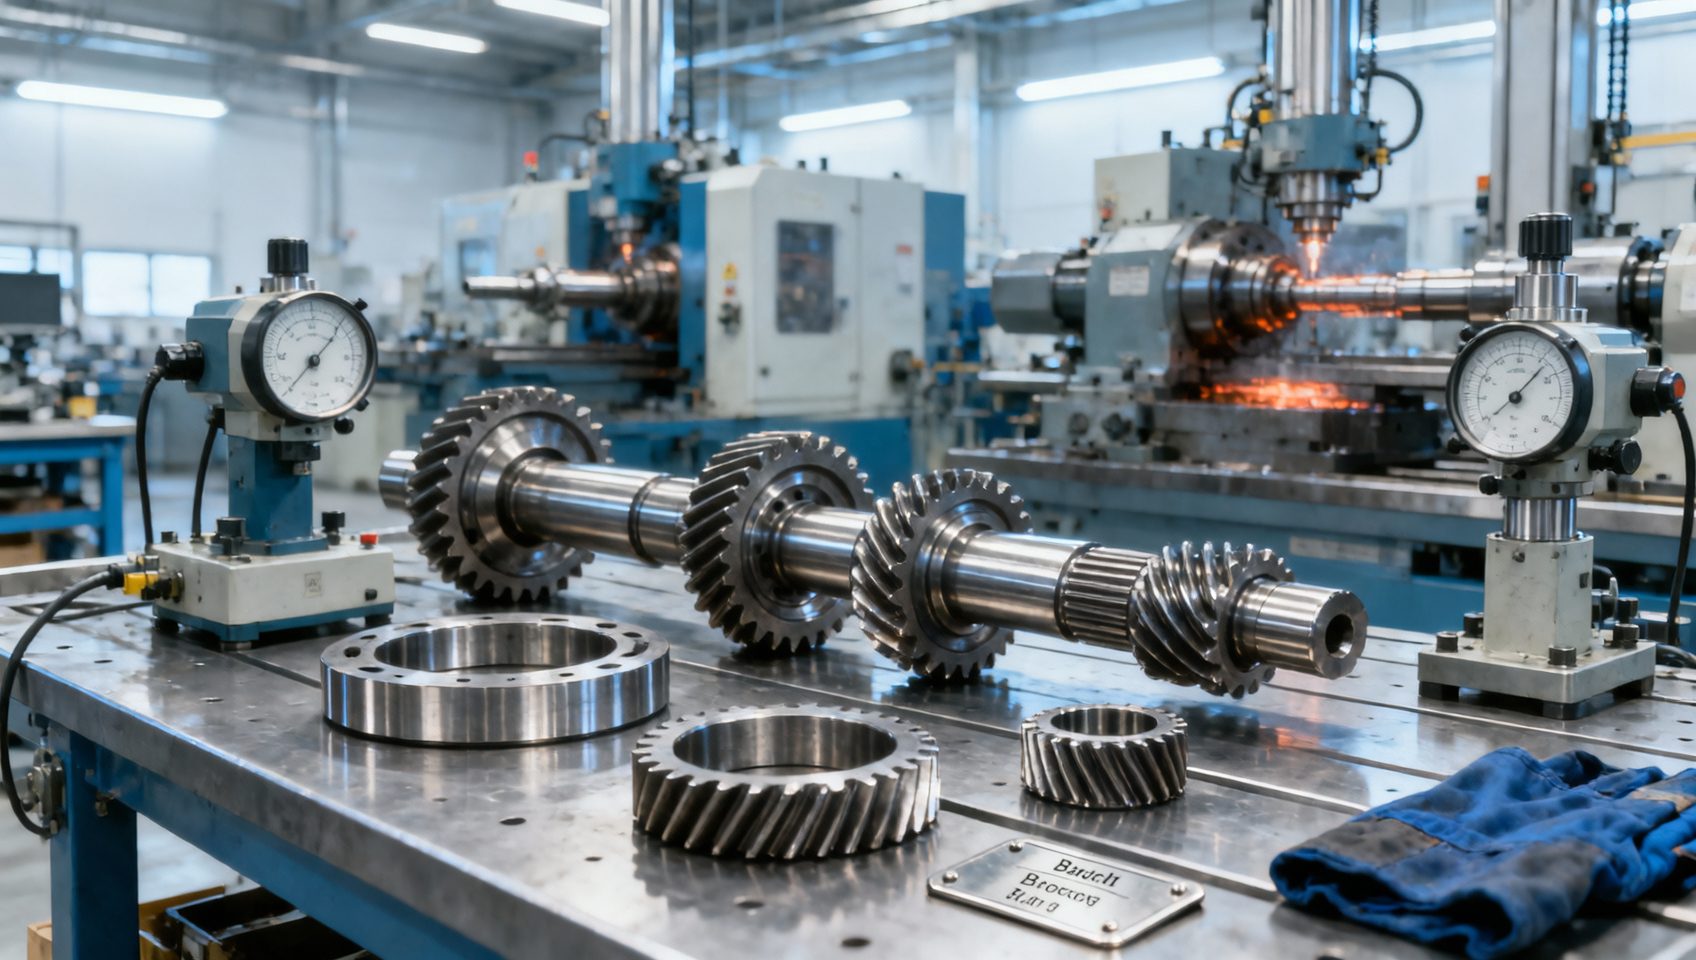
La cotización más baja rara vez representa el menor coste total de abastecimiento. En el caso de las piezas de automóvil, un proveedor que parece competitivo por precio unitario puede resultar costoso debido a desperdicios, inspecciones adicionales, transporte urgente, interrupciones de producción, exposición a garantías o cambios de ingeniería repetidos. Antes de aprobar un nuevo proveedor, los compradores deben determinar si este puede fabricar la pieza especificada de forma consistente, demostrar qué material ha entrado en el proceso y responder cuando el proceso no funciona según lo previsto.
Esto es especialmente importante para componentes sometidos a carga o críticos para el movimiento, como forjas de precisión, engranajes, ejes de transmisión, ejes estriados y engranajes cónicos. Un problema dimensional puede detectarse durante la inspección de recepción. Un problema metalúrgico o de tratamiento térmico oculto puede no aparecer hasta el mecanizado, el montaje, las pruebas de ruido o el uso en campo, cuando el coste de sustitución es mucho mayor.
Comience por el riesgo de la pieza, no por la presentación del proveedor
La aprobación de proveedores no debe utilizar una única lista de verificación para todos los componentes. Un soporte sencillo no crítico y un engranaje de transmisión forjado tienen consecuencias de fallo muy diferentes. Defina el riesgo de la pieza antes de evaluar una fábrica.
Considere cómo se utiliza el componente: ¿Transmite par? ¿Está expuesto a cargas cíclicas, impactos, vibraciones, calor o corrosión? ¿Se acopla con otra pieza de precisión? ¿Un defecto detendrá un vehículo, creará un problema de seguridad o solo afectará a la apariencia? Las respuestas determinan cuánta evidencia se necesita antes de la liberación.
Para un componente crítico forjado o mecanizado, el plano por sí solo no es suficiente. El comprador debe identificar las características que controlan la función: geometría de los dientes, descentramiento, concentricidad, patrón de dureza, condición superficial, ajuste estriado, ubicaciones de los rodamientos y cualquier interfaz que afecte al montaje. Estas características deben vincularse a un método de inspección definido y a un criterio de aceptación acordado.
Una pregunta útil para la aprobación es: “¿Qué podría provocar que esta pieza falle después de salir de nuestra inspección de recepción?”. Esta pregunta dirige la atención hacia el control del proceso, la trazabilidad y la validación, en lugar de centrarse únicamente en la apariencia.
Verifique que la capacidad de fabricación se ajuste a la ruta de proceso real
“Podemos fabricar esta pieza” no es una prueba de capacidad. Pida al proveedor que describa la ruta completa, desde la recepción de acero o barras hasta la forja, el tratamiento térmico, el mecanizado, la limpieza, la inspección, el embalaje y la expedición. La ruta debe tener sentido técnico para el plano y el volumen previsto.
Para piezas de automóvil forjadas, diferencie entre un proveedor que compra piezas en bruto de forma casi final y otro que controla internamente la forja de precisión. El control interno puede simplificar la comunicación y reducir las transferencias, pero solo genera valor cuando las herramientas, el control de temperatura, el recorte, los márgenes de mecanizado y la inspección se gestionan como un único proceso. Las etapas subcontratadas no son automáticamente un problema; simplemente deben ser visibles, controladas y trazables.
Revise los equipos que realizan las operaciones críticas, no solo una lista general de maquinaria. Un proveedor de engranajes puede disponer de centros de mecanizado, pero el comprador aún necesita comprender cómo se gestionan el tallado, el rectificado o acabado de engranajes, el tratamiento térmico y la medición final. Un proveedor de ejes puede tener capacidad de torneado, pero carecer de un método estable para controlar la geometría estriada o el descentramiento después del tratamiento térmico.
La capacidad también significa más que la producción teórica. Pregunte cómo protege el proveedor la producción cuando una máquina clave está parada, cómo se supervisa el desgaste de las herramientas y si el volumen propuesto compite con programas existentes por el uso del mismo equipo. Los plazos de entrega cortos solo son creíbles cuando la ruta de producción, el personal, las herramientas y las operaciones de cuello de botella los respaldan.
Para piezas en bruto forjadas en forma de anillo o piezas que requieren una geometría inicial controlada, revisar un ejemplo como unAnillo forjado puede ayudar a aclarar qué debe acordarse antes de la producción: grado de material, expectativas de flujo de fibra cuando sean pertinentes, margen de mecanizado, condición de tratamiento térmico y referencias dimensionales utilizadas en la recepción. La misma lógica se aplica a los engranajes y ejes: defina la condición de compra en lugar de asumirla.
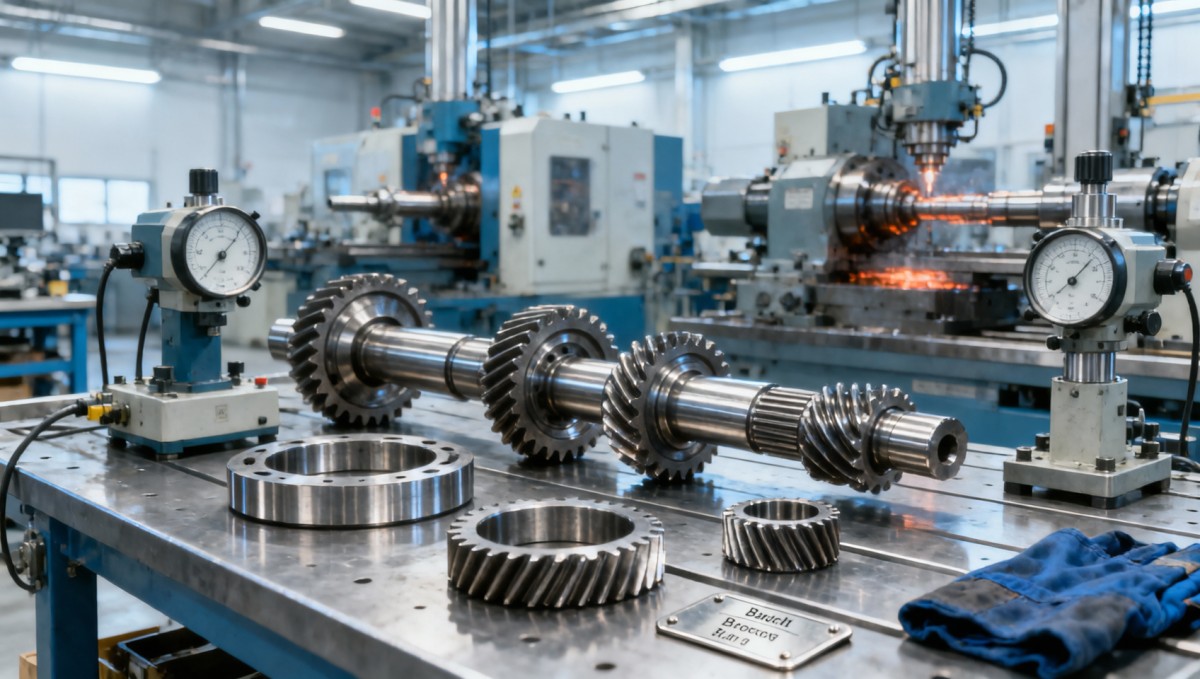
La trazabilidad del material debe mantenerse durante todo el proceso de producción
La trazabilidad del material suele tratarse como documentación, pero su verdadero propósito es la contención. Si se detecta un problema de material, tratamiento térmico o proceso, el proveedor debe poder identificar rápidamente los lotes afectados y evitar que material mezclado llegue al montaje.
Los compradores deben confirmar cómo se identifica el material entrante, cómo conserva su identificación después del corte y la forja, y cómo los lotes finales se vinculan con el registro de material correspondiente. El método puede variar según el tamaño de la pieza y el proceso, pero debe impedir la sustitución y la mezcla no controlada. La trazabilidad es especialmente importante cuando grados de aspecto similar tienen distinta templabilidad, comportamiento a la fatiga o respuesta al mecanizado.
Solicite las prácticas habituales de control de materiales del proveedor, incluida la forma en que gestiona las fuentes especificadas por el cliente, los equivalentes aprobados y los cambios de material. Una sustitución que parece comercialmente inofensiva puede modificar el tiempo de mecanizado, la respuesta al tratamiento térmico o el rendimiento del engranaje. Los cambios de material no deben descubrirse mediante una nota de entrega después de que la producción haya comenzado.
La misma revisión debe abarcar los procesos externos. Cuando el tratamiento térmico, el recubrimiento, los ensayos no destructivos o el mecanizado especial se subcontratan, el comprador necesita una cadena clara de responsabilidades. El proveedor directo sigue siendo responsable de las piezas de automóvil terminadas, incluso cuando otra empresa realiza una etapa.
Inspeccione el sistema de calidad mediante una pieza real, no un certificado
Los certificados y la documentación formal de calidad pueden ser herramientas útiles de selección inicial, pero no muestran si un proceso específico está controlado. Un enfoque más revelador consiste en seguir una familia de piezas comparable desde la recepción del pedido hasta el envío.
Pida al proveedor que muestre cómo traduce un plano en un plan de proceso, identifica las características críticas, establece la aprobación de la primera pieza, registra los controles durante el proceso y libera el lote final. Busque evidencia de que las mediciones conducen a acciones. Un informe de medición tiene un valor limitado si los operadores no pueden explicar qué sucede cuando una lectura se aproxima a un límite o queda fuera de él.
Para engranajes, ejes y forjas, el plan de inspección debe reflejar los modos de fallo de la pieza. Comprobar únicamente un diámetro exterior no demuestra la calidad de un engranaje. Comprobar un diámetro nominal de eje no prueba el ajuste estriado. El plan debe cubrir las características funcionales que determinan el comportamiento en el montaje y en servicio.
También conviene preguntar cómo gestiona el proveedor el retrabajo. Algunos retrabajos son técnicamente aceptables cuando están controlados y aprobados; algunos cambios pueden afectar la vida a fatiga, la integridad superficial, el ajuste o la condición de tratamiento térmico. La cuestión importante es si el proveedor cuenta con un proceso disciplinado para decidirlo, documentarlo y contenerlo.
Evalúe el soporte de ingeniería antes de que ocurra el primer problema
La aprobación de nuevos proveedores suele retrasarse debido a planos incompletos, difíciles de fabricar o abiertos a múltiples interpretaciones. Un proveedor competente no necesita rediseñar la pieza del cliente, pero debe ser capaz de identificar desde el principio tolerancias poco claras, requisitos de inspección poco realistas, esquemas de referencias inadecuados y problemas de fabricabilidad.
La comunicación de ingeniería es especialmente importante al pasar del prototipo a la producción en serie. Las piezas prototipo pueden fabricarse con tiempo adicional de preparación, selección manual o atención especial que no es sostenible a gran volumen. Pregunte qué controles se mantendrán durante la producción normal y qué cambia cuando las cantidades aumentan.
Para componentes forjados, compras e ingeniería deben discutir, cuando corresponda, el margen de mecanizado, las líneas de partición, el ángulo de desmoldeo, las consideraciones sobre el flujo de fibra, la vida útil de las matrices y la distorsión por tratamiento térmico. Un acuerdo temprano puede evitar un error común de abastecimiento: aprobar una muestra que se ajusta al plano pero que no puede producirse con el volumen, rendimiento o coste requeridos.
Liaocheng Jiucheng Auto Parts Co., Ltd. combina talleres de forja de precisión y procesamiento mecánico, y fabrica componentes forjados y mecanizados, incluidos engranajes, ejes y piezas relacionadas. Para los compradores que evalúan a un proveedor con este tipo de ruta integrada, la pregunta práctica no es simplemente si existen múltiples procesos en las instalaciones. Es si la transferencia de la forja al mecanizado está controlada mediante planos compartidos, identificación de lotes, criterios de inspección y responsabilidad sobre el rendimiento final.
Compare el coste total puesto en destino, no solo el precio cotizado de la pieza
Una cotización debe ser comparable antes de considerarse competitiva. Confirme la condición de compra de la pieza: forja en bruto, pieza en bruto de mecanizado basto, componente tratado térmicamente, engranaje terminado o pieza embalada lista para el montaje. Las diferencias de alcance son una razón frecuente por la que una cotización parece mucho más baja que otra.
A continuación, examine los factores de coste que afectan al programa entregado:
- Propiedad de las herramientas, responsabilidades de mantenimiento y momento de sustitución.
- Grado de material, requisitos de fuentes aprobadas y condición de tratamiento.
- Margen de mecanizado esperado y exposición a desperdicios.
- Alcance de la inspección, documentación y cualquier presentación de muestras requerida.
- Embalaje que proteja las superficies mecanizadas, dientes, estrías y zonas sensibles a la corrosión.
- Supuestos sobre el tamaño de los pedidos, plazo de entrega, expectativas de inventario y condiciones logísticas.
- Coste y autoridad de decisión para defectos, clasificación, sustitución y envíos urgentes.
La forja de precisión puede reducir la eliminación posterior de material para geometrías adecuadas, lo que puede mejorar el aprovechamiento del material y la eficiencia del mecanizado. No es automáticamente la mejor opción para todas las piezas. La demanda de bajo volumen, los cambios frecuentes de diseño, una geometría muy sencilla o una pieza que requiere un mecanizado de acabado extenso pueden alterar la viabilidad económica. Los compradores deben pedir a los proveedores que expliquen la lógica del proceso propuesto en lugar de aceptar una afirmación general de ahorro.
Del mismo modo, un proveedor con un precio unitario bajo pero un largo tiempo de reposición puede requerir más existencias de seguridad. Un proveedor con repetibilidad marginal puede requerir inspección adicional de recepción. Ambos costes forman parte de la decisión de abastecimiento, aunque no aparezcan en la orden de compra.
Utilice una aprobación por etapas en lugar de un sí o no único
Para piezas de automóvil nuevas o de alto riesgo, la aprobación es más sólida cuando se construye por etapas. Comience con la selección del proveedor y la revisión técnica, continúe con muestras o lotes piloto y después pase a una producción inicial controlada. Cada etapa debe resolver una incertidumbre diferente: idoneidad del proceso, conformidad dimensional, control de materiales y lotes, ajuste en el montaje, embalaje y disciplina de entrega.
No trate una buena muestra como prueba de consistencia de producción a largo plazo. Una muestra demuestra que un proveedor puede fabricar una pieza una vez bajo un conjunto particular de condiciones. La aprobación de producción debe demostrar que el proceso puede repetir el resultado a lo largo de turnos normales, lotes de material, vida útil de las herramientas y producción planificada.
Antes de la liberación, alinee por escrito las reglas comerciales y operativas: control de revisiones, notificación de cambios, definición de lote, documentación de inspección, gestión de rechazos, tiempos de respuesta, embalaje y contactos para escalamiento. Estos detalles son menos visibles que el precio de una pieza, pero determinan la rapidez con la que puede contenerse un problema de suministro.
Preguntas que revelan una preparación deficiente del proveedor
Algunas preguntas son más útiles que las solicitudes generales de un perfil de empresa:
- ¿Qué operación tiene mayor probabilidad de limitar la producción de esta pieza y cómo se gestiona esa restricción?
- ¿Cómo se mantiene la identidad del material desde la recepción hasta el envío final?
- ¿Qué características se verifican durante la producción, en lugar de solo durante la inspección final?
- ¿Qué cambios de proceso requieren la aprobación del cliente antes de su implementación?
- ¿Cómo se controlan el desgaste de las herramientas, el tiempo de inactividad de las máquinas y los lotes no conformes?
- ¿Puede el proveedor explicar la diferencia de coste entre una pieza en bruto forjada, una pieza mecanizada en bruto y una pieza terminada?
- ¿Quién asume el análisis de causa raíz y la acción correctiva cuando un defecto está vinculado a una operación subcontratada?
Las respuestas claras y específicas suelen indicar que el proveedor comprende la ruta de fabricación. Las garantías vagas sobre calidad, capacidad o entrega rápida deben motivar una revisión técnica más profunda.
La decisión de aprobación debe basarse en evidencia de que el proveedor puede fabricar la pieza correcta, en la condición acordada, de forma repetida y con una estructura de costes que siga siendo viable después del lanzamiento. El precio importa, pero solo adquiere significado después de que se hayan establecido la capacidad, la trazabilidad, el control de calidad y la gestión de cambios.
Envíenos un mensaje