



Publicaciones relacionadas
Mensaje en línea
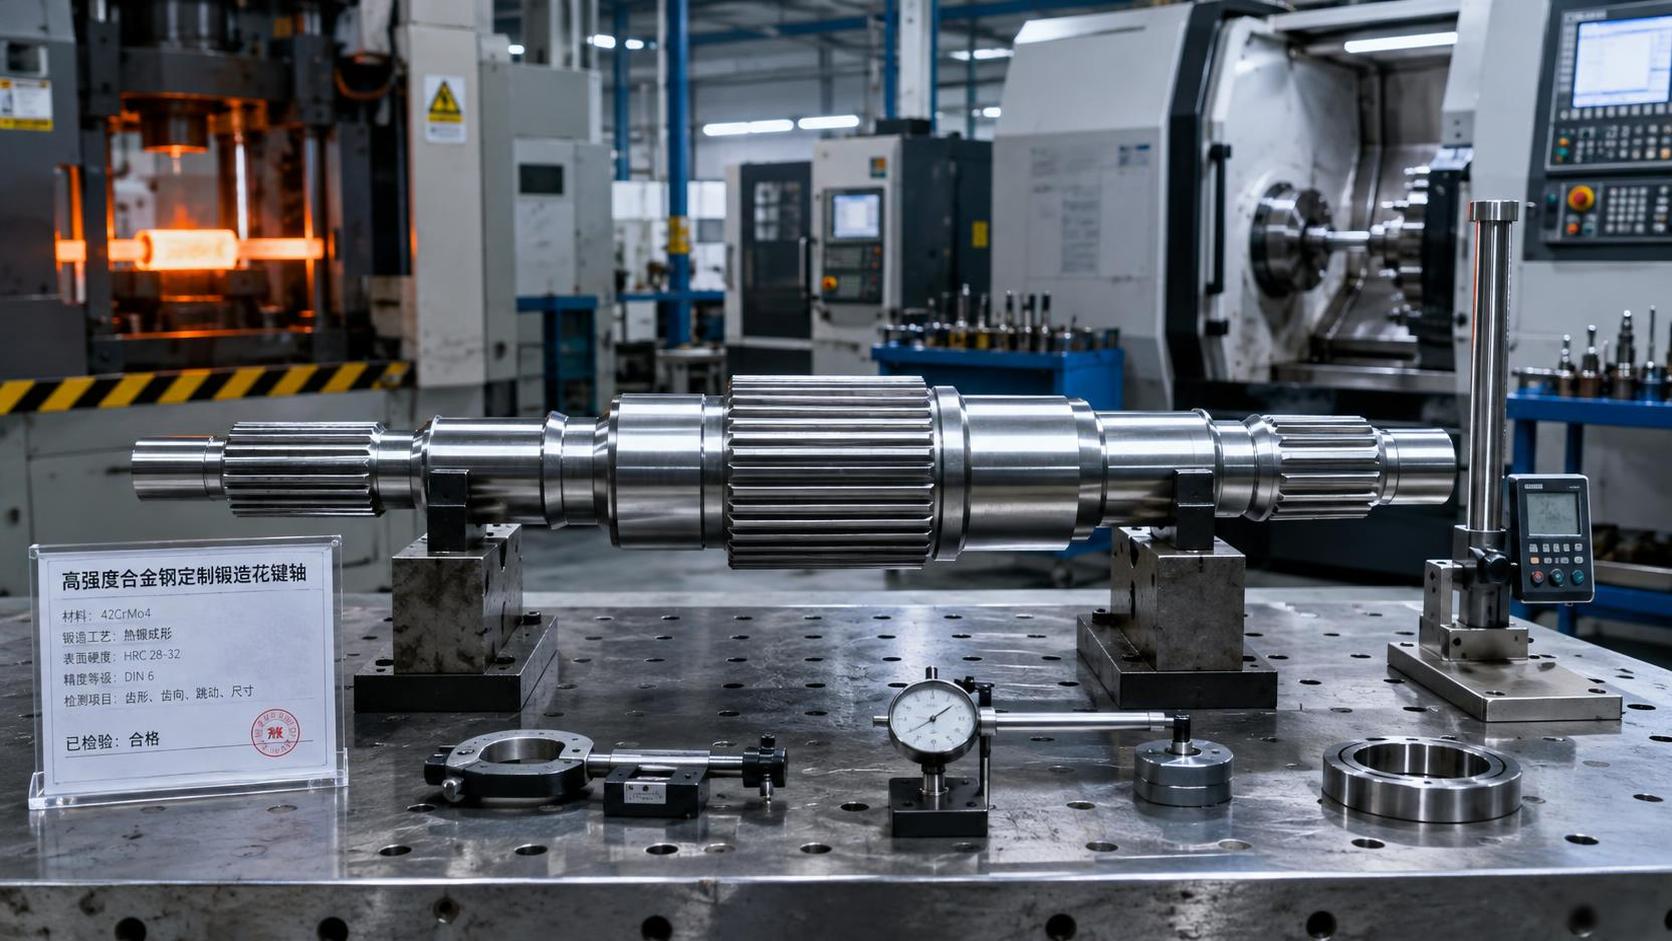
Un nuevo diseño de transmisión puede parecer listo sobre el papel y, sin embargo, perder semanas antes de fabricar el primer conjunto funcional. El retraso suele comenzar cuando el plano del eje estriado llega al área de abastecimiento: el grado de acero elegido no está disponible en la sección requerida, el diseño de la matriz de forja no ha considerado el sobremetal de mecanizado, la geometría del estriado sigue cambiando o las expectativas de inspección no están claras. Para cuando aparecen estas brechas, las fechas de los prototipos, las pruebas de la caja de cambios y los planes de compra pueden estar bajo presión.
La respuesta práctica no es simplemente encontrar un taller que pueda fabricar ejes rápidamente. Un proveedor competente deejes estriados forjados a medida reduce el plazo de entrega al disminuir los traspasos entre la preparación de material, la forja, el mecanizado, la coordinación del tratamiento térmico y la verificación dimensional. Para nuevos diseños de transmisiones automotrices, eólicas, marinas e industriales, el proveedor más útil es aquel que identifica pronto los riesgos de fabricabilidad y convierte un plano en evolución en una ruta de producción controlada, en lugar de tratar cada operación como una transacción independiente.
El plazo de entrega suele perderse antes de que comience la producción
A veces, los responsables de la toma de decisiones comparan a los proveedores únicamente por los días de fabricación cotizados. Esa cifra es importante, pero no revela dónde es probable que un programa se estanque. Un eje estriado normalmente pasa por varias decisiones vinculadas: selección de material, tamaño de tocho, método de forja, configuración de matrices, sobremetal de mecanizado, estrategia de referencias, método de generación del estriado, tratamiento térmico e inspección. Una deficiencia en cualquiera de estas decisiones puede generar retrabajo o tiempos de espera posteriormente.
Considere un eje diseñado para una transmisión compacta. El equipo de diseño puede especificar una alta capacidad de par y un ajuste estriado preciso, mientras que compras se concentra en recibir las piezas con suficiente rapidez para los montajes de prueba. Si el eje se diseña inicialmente a partir de barra, pero los volúmenes de producción apuntan hacia la forja, el proveedor puede tener que revisar el diámetro de raíz, las transiciones de brida y la distribución de sobremetal. Si esa revisión ocurre solo después de emitir una orden de compra, la aparente cotización rápida resulta menos útil.
El comportamiento actual de abastecimiento se orienta hacia una participación técnica más temprana, porque los nuevos sistemas de transmisión suelen dejar menos margen para correcciones tardías. Una mayor densidad de par, espacios de montaje más reducidos, interfaces cambiantes y una mayor atención al uso de materiales elevan el coste de descubrir una incompatibilidad básica del proceso después de liberar las herramientas. Por tanto, la reducción del plazo de entrega comienza por hacer visible la ruta de producción en la etapa de revisión del plano.
Por qué la forja a medida puede reducir tiempo en la ruta de desarrollo
La forja no es adecuada automáticamente para todos los ejes estriados. Las piezas de desarrollo de bajo volumen, las geometrías excepcionalmente complejas o los diseños que aún experimentan cambios importantes pueden ser más adecuados para mecanizado a partir de barra o para una ruta híbrida. Sin embargo, cuando la forma de la pieza, el volumen previsto y los requisitos mecánicos favorecen la forja, el conformado casi neto puede simplificar las operaciones posteriores y crear una base más estable para la producción repetitiva.
Un blanco forjado puede situar el material más cerca del perfil de eje requerido que una barra maciza totalmente mecanizada. Esto puede reducir el tiempo de torneado de desbaste, disminuir la eliminación de material y proporcionar un sobremetal más uniforme para el posterior tallado o laminado de estrías. El valor no se limita al tiempo de ciclo. Una menor variación del sobremetal de mecanizado disponible ayuda al equipo de mecanizado a mantener la concentricidad entre los apoyos de rodamiento, las caras de referencia y las características estriadas con menos pasadas correctivas.
La forja de precisión es especialmente relevante cuando un eje incluye diámetros escalonados, hombros, características adyacentes a engranajes o transiciones que, de otro modo, requerirían una eliminación extensa de material a partir de una barra de mayor diámetro. La ruta de forja debe seguir conservando material suficiente para el mecanizado de acabado y para cualquier geometría afectada por el tratamiento térmico. El objetivo no es forjar todas las características a su tamaño final; es crear un blanco que facilite el control de las características críticas finales.
Para un nuevo programa de transmisión, esto crea una secuencia de desarrollo útil: confirmar los requisitos funcionales, establecer el contorno de forja, definir el sobremetal de mecanizado y las referencias, y después liberar las herramientas con límites claros sobre qué puede cambiar sin una revisión importante. Esta secuencia es más rápida que fabricar primero una matriz y descubrir posteriormente que una interfaz crítica necesita sobremetal adicional o un esquema de referencia diferente.
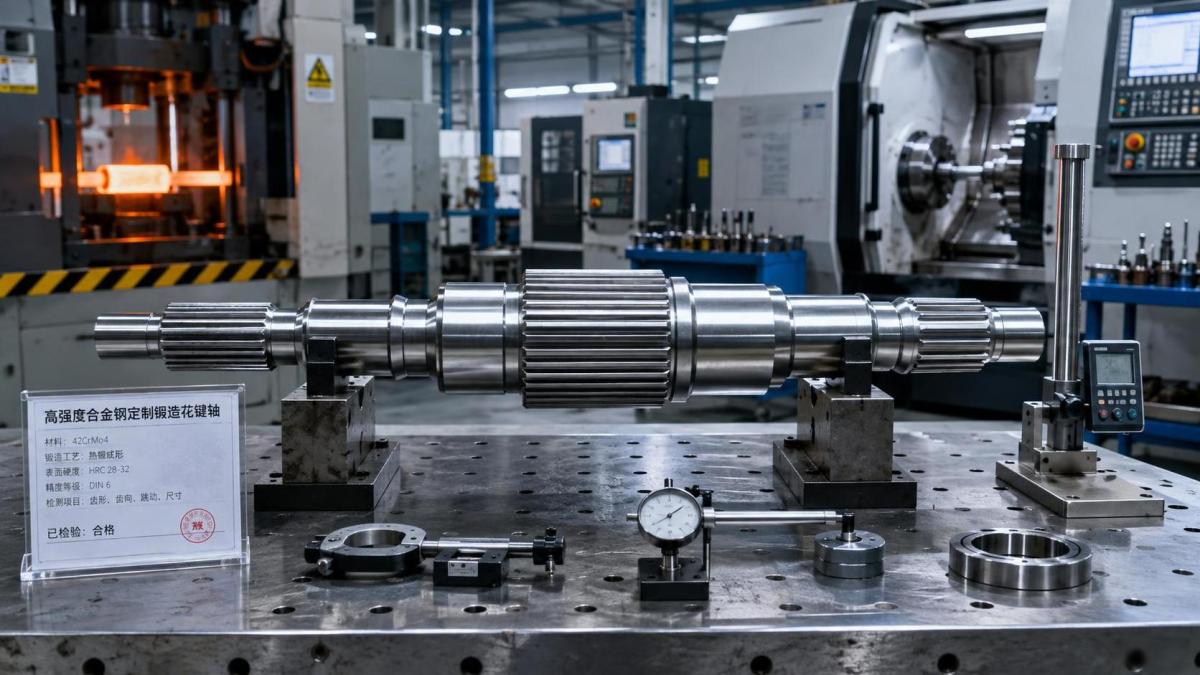
La rapidez de respuesta del proveedor depende de la calidad de la información técnica
Los calendarios urgentes suelen llevar a los compradores a enviar solo un plano y solicitar un precio y una fecha de entrega. Eso puede generar una respuesta inicial, pero rara vez produce un plan fiable. Cuanto antes reciba un proveedor la información indicada a continuación, antes podrá diferenciar un trabajo rutinario de uno con riesgo de desarrollo.
- Definición funcional del estriado: tipo de estriado, número de dientes, módulo o paso, ángulo de presión, clase de ajuste, longitud efectiva y las superficies utilizadas para establecer la medición.
- Prioridades de interfaz: qué apoyos, hombros, caras de brida o ubicaciones de engranajes determinan la concentricidad, la posición axial, la transmisión de par y el comportamiento del ensamblaje.
- Requisitos de material y mecánicos: grado especificado, equivalentes permitidos, condición de tratamiento térmico, intervalo de dureza y cualquier requisito relativo a propiedades del núcleo o de la superficie.
- Patrón de demanda: cantidad de prototipos, demanda prevista de preproducción, supuestos de volumen anual y cambios probables entre el desarrollo y la producción en serie.
- Expectativas de inspección: dimensiones críticas, límites de descentramiento, método de inspección del estriado, necesidades de trazabilidad y si se requiere aprobación de la muestra inicial antes de una liberación mayor.
Estos datos permiten al proveedor tomar decisiones que afectan tanto a la rapidez como al coste. Por ejemplo, un eje aparentemente simple puede necesitar una estrategia de blanco diferente cuando el descentramiento del estriado se mide respecto a un apoyo de rodamiento en lugar de un diámetro exterior. Un plano que enumera valores de tolerancia sin identificar la relación funcional entre referencias puede provocar ciclos repetidos de aclaración. Estos ciclos suelen describirse como retraso del proveedor, aunque en realidad son cuestiones no resueltas entre diseño y proceso.
La revisión temprana de fabricabilidad evita las revisiones más costosas
Las conversaciones más productivas con los proveedores no comienzan con «¿Se puede fabricar esto?». Comienzan con «¿Qué elementos controlan el rendimiento y cuáles pueden ajustarse para hacer la producción más fiable?». Esta distinción preserva lo que necesita el sistema de transmisión y, al mismo tiempo, abre margen para mejorar la ruta.
La geometría de las transiciones merece más atención que el tamaño nominal del eje
Los ejes estriados comúnmente no avanzan con fluidez durante el desarrollo debido a características locales: cambios bruscos de la raíz del estriado al cuerpo del eje, ranuras estrechas, radios de esquina pequeños, zonas de alivio cortas u hombros muy próximos entre sí. Estas características pueden complicar el llenado de la matriz, aumentar los problemas de acceso de las herramientas de mecanizado y dificultar el control de la deformación durante el tratamiento térmico. Una revisión de fabricabilidad debe analizar si los radios, las dimensiones de alivio y el sobremetal son realistas para la ruta prevista.
Cuando un cambio de diseño no es aceptable, el proveedor debe explicar claramente la consecuencia para el proceso. Puede requerir una operación adicional de mecanizado, un enfoque de matriz revisado o un orden de operaciones diferente. Una respuesta creíble distingue entre una característica que añade coste y una que introduce incertidumbre en el calendario.
Las decisiones de material deben ajustarse tanto al rendimiento como a la disponibilidad
La selección de material suele fijarse por razones de ingeniería válidas, pero los plazos de desarrollo pueden verse afectados por la disponibilidad del grado exacto, el diámetro de tocho y la condición de suministro de la acería. Un proveedor con experiencia en forja puede evaluar si la forma de material especificada admite el tamaño de blanco y la deformación previstos. También puede señalar cuándo un equivalente permitido, sujeto a aprobación de ingeniería, puede ofrecer una ruta de suministro más estable.
No debe suponerse ninguna sustitución. Lo importante es que el abastecimiento de material y la planificación del proceso deben analizarse conjuntamente. Elegir un tamaño de barra disponible que produzca un bajo rendimiento de material o un sobremetal de forja insuficiente puede simplemente trasladar el retraso a etapas posteriores.
Las herramientas deben planificarse por etapas según la madurez del diseño
Los nuevos diseños de transmisión rara vez permanecen sin cambios desde la primera muestra hasta la liberación de producción. El plan de herramientas adecuado depende de la estabilidad de la geometría. Para la validación inicial, un comprador puede preferir una ruta que limite la exposición a herramientas dedicadas. Una vez que las interfaces del eje, las dimensiones del estriado y el volumen previsto estén más consolidados, las herramientas de forja dedicadas pueden permitir tiempos de ciclo más cortos y un mejor uso del material.
La clave es acordar de antemano qué cambios de diseño afectan a la matriz, cuáles afectan solo al mecanizado y cuáles requieren una nueva revisión del proceso. Esto protege el calendario frente a un problema común: una pequeña revisión del plano que parece inofensiva, pero modifica el patrón de llenado de la forja o elimina el sobremetal esencial para el acabado.
La integración importa más que afirmar un ciclo de fábrica corto
Un proveedor que coordina la forja y el mecanizado internamente o mediante una ruta establecida y controlada puede tomar mejores decisiones sobre el eje completo. El equipo de forja necesita comprender las referencias del mecanizado de acabado. El equipo de mecanizado necesita saber dónde es más probable la variación de forja. El personal de calidad necesita un plan de inspección práctico que refleje la relación funcional entre el estriado, los apoyos y las caras.
Sin esa coordinación, cada parte puede optimizar su propia operación mientras aumenta el riesgo para la siguiente. Una fuente de forja puede buscar el menor coste del blanco, un taller de mecanizado puede recibir material con sobremetal inconsistente y el inspector final puede detectar problemas de descentramiento después de haber añadido un valor considerable. Esto es especialmente perjudicial cuando las piezas se necesitan para una fecha de montaje en lugar de para inventario general.
La planificación de la calidad debe desarrollarse en paralelo con las herramientas y el mecanizado
Esperar a que las piezas terminadas estén disponibles para decidir cómo inspeccionarlas es una fuente evitable de retrasos. Los ejes estriados pueden cumplir límites individuales de tamaño y aun así generar problemas de ensamblaje si no se evalúan correctamente el perfil del diente, la indexación, el descentramiento o las relaciones entre referencias. La planificación de la inspección debe formar parte de la conversación de lanzamiento, especialmente cuando el eje se acopla con un componente de transmisión, reductor, caja de cambios o acoplamiento que tiene tolerancia limitada a la desalineación.
Un plan razonable identifica primero las superficies de referencia que controlan el conjunto. A continuación, define cómo se comprobarán las dimensiones del estriado, cómo se medirá el descentramiento y qué características requieren confirmación de la primera pieza. Dependiendo del plano, esto puede implicar calibres convencionales, calibres dedicados para estrías, equipos de medición de perfil o hélice y comprobaciones dimensionales de apoyos y hombros. El método debe ser proporcional al requisito funcional; una complejidad de inspección innecesaria puede retrasar la liberación con la misma seguridad que una inspección inadecuada puede generar retrabajo.
Para las piezas forjadas, el plan también debe considerar dónde puede producirse movimiento dimensional después del tratamiento térmico y cómo lo compensa el mecanizado final. Un proveedor que plantea esta cuestión antes de la producción no está añadiendo burocracia. Está protegiendo la fecha de entrega frente al descubrimiento tardío de que la secuencia no puede lograr de forma consistente la relación especificada.
Cómo pueden los equipos de compras comparar proveedores más allá de la entrega cotizada
Cuando un nuevo diseño de transmisión tiene un calendario exigente, la cotización unitaria más baja y el plazo de entrega declarado más corto pueden corresponder a proveedores distintos. La mejor decisión suele tomarse examinando las premisas de cada oferta. Pregunte si el plazo cotizado comienza después de la aprobación del plano, después de la llegada del material, después de la aprobación de las herramientas o después de recibir un pedido. Son compromisos sustancialmente diferentes.
También es útil preguntar cómo gestiona el proveedor los asuntos técnicos abiertos. Un proveedor receptivo debe identificar dimensiones faltantes, conflictos de tolerancia, cuestiones de material o ambigüedades de inspección antes de prometer una ruta firme. El silencio puede parecer eficiente durante la etapa de cotización, pero resultar costoso una vez iniciada la fabricación.
- ¿Puede el proveedor explicar la ruta de blanco propuesta y por qué se ajusta a la geometría del eje?
- ¿Se ha definido el sobremetal de mecanizado para los apoyos críticos, las zonas estriadas y las caras?
- ¿Qué cambios de diseño afectarían las herramientas y qué información se necesita para evaluarlos?
- ¿Cómo se verificarán las primeras piezas antes de continuar con la producción repetitiva?
- ¿Existe una transferencia clara entre forja, mecanizado e inspección final?
- ¿Puede el proveedor distinguir una ruta de prototipo de una ruta de producción en volumen sin exagerar ninguna de las dos?
Estas preguntas revelan si un proveedor gestiona un proceso controlado o simplemente ofrece capacidad. La capacidad es valiosa, pero no resuelve la coordinación de ingeniería que normalmente determina si los nuevos ejes llegan utilizables en la fecha requerida.
Hacia dónde se dirige el mercado
El abastecimiento de componentes de transmisión está cada vez más condicionado por ventanas de desarrollo más cortas y una presión mayor para reducir la eliminación innecesaria de material. Esto favorece a los proveedores capaces de combinar conocimientos de forja casi neta con la disciplina del mecanizado de precisión. El cambio no consiste en sustituir el criterio de ingeniería por un proceso estándar. Consiste en acercar la fabricabilidad, la eficiencia de materiales y la planificación de inspección al punto en que las decisiones de diseño aún son económicas de modificar.
Para las organizaciones que desarrollan nuevos sistemas de línea de transmisión, caja de cambios o transmisión, la relación con el proveedor se está volviendo menos transaccional durante la fase de lanzamiento. Se espera que el proveedor útil traduzca un diseño funcional en una geometría práctica de blanco, referencias de mecanizado, decisiones de herramientas y controles de calidad, sin perder de vista la secuencia de entrega requerida. Cuando estas actividades se coordinan desde el principio, el plazo de entrega se acorta no apresurando operaciones individuales, sino evitando las pausas, los retrabajos y los ciclos de reaprobación que consumen el calendario.
Por tanto, un proveedor de ejes estriados forjados a medida debe evaluarse como parte del proceso de desarrollo de una nueva transmisión. La elección más sólida es aquella que puede identificar las pocas características que realmente determinan la función, construir una ruta realista en torno a ellas y mantener alineadas las decisiones de producción a medida que el diseño avanza desde las primeras piezas hacia un suministro estable.
Envíenos un mensaje