



Publicaciones relacionadas
Mensaje en línea
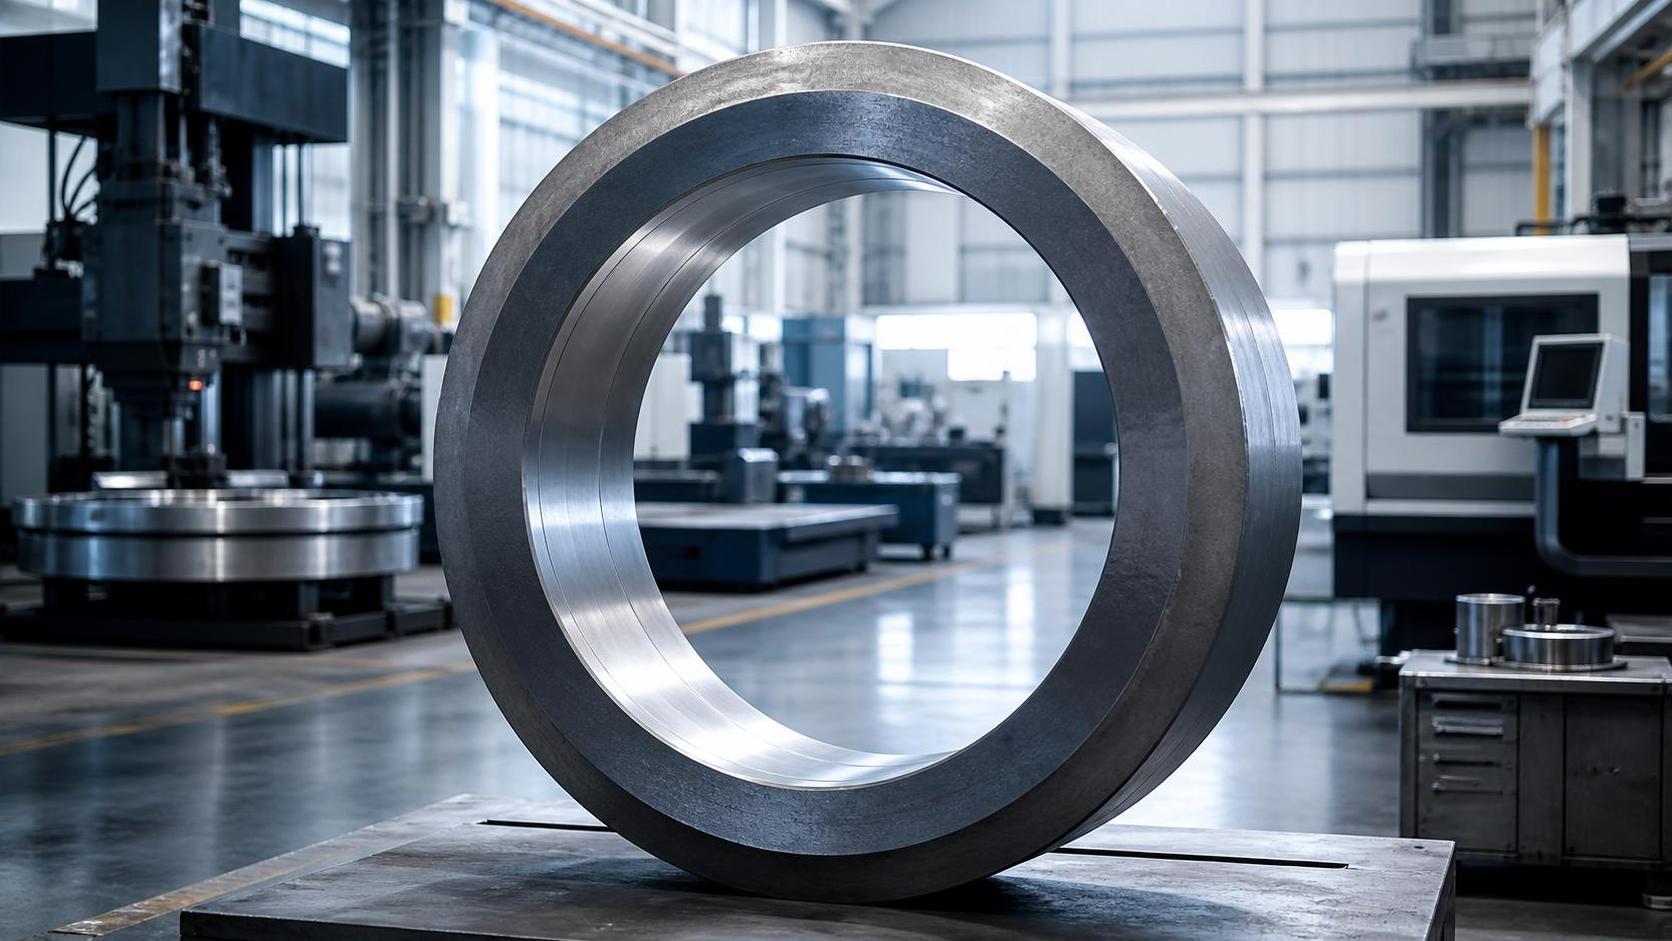
¿Qué anillos forjados sobre mandril son más adecuados para componentes de gran diámetro?
Para componentes de gran diámetro en energía eólica, maquinaria marina y transmisiones de servicio pesado, la selección de anillos forjados sobre mandril determina la resistencia, el coste de mecanizado, la fiabilidad del cronograma y el rendimiento operativo a largo plazo.
Para los responsables de proyecto, la mejor elección rara vez es simplemente el anillo más grande disponible. Es un anillo forjado correctamente especificado, con calidad de material controlada, reducción suficiente, dimensiones estables e inspección documentada.
Los anillos grandes ofrecen el mejor rendimiento cuando su ruta de forja se ajusta a las cargas reales de servicio, la geometría del componente, la estrategia de mecanizado y el volumen de entrega requerido. Las decisiones tempranas sobre especificaciones evitan rediseños costosos, eliminación excesiva de material y retrasos en la homologación.
Comience por las exigencias operativas del componente
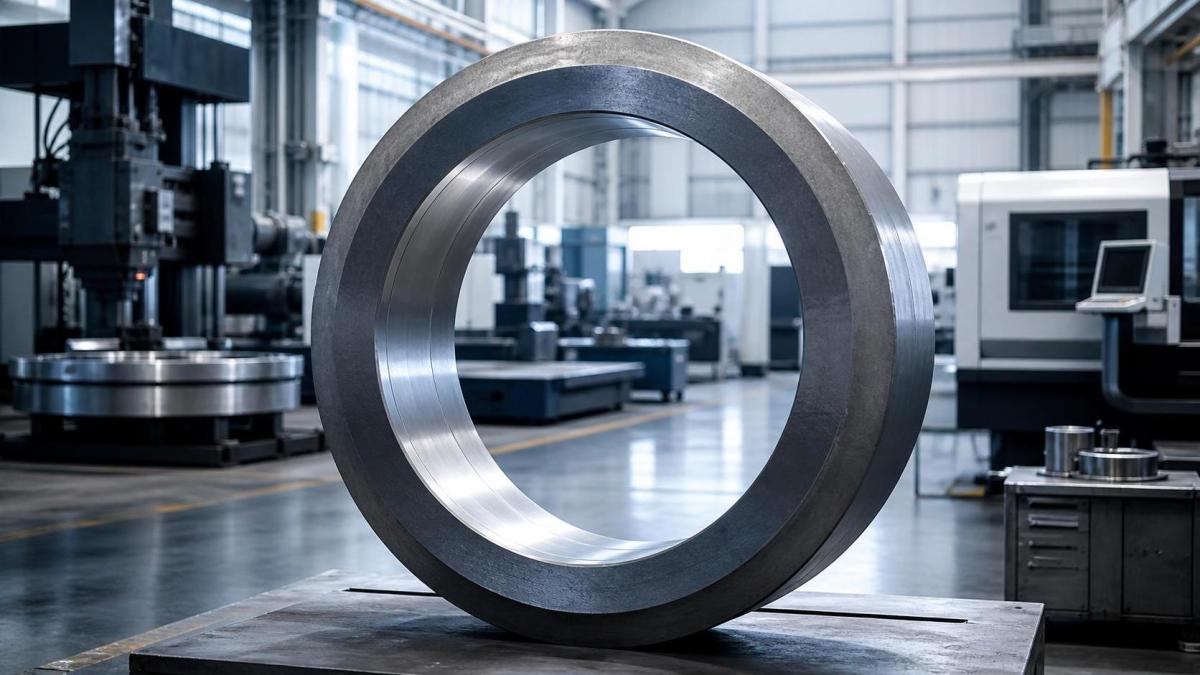
Antes de comparar proveedores, los equipos de proyecto deben definir qué debe soportar el componente terminado. El diámetro por sí solo no determina la mejor solución de forja; el par, la carga por fatiga, la temperatura, la corrosión y las condiciones de montaje son importantes.
Los anillos forjados sobre mandril son especialmente adecuados cuando un componente necesita una estructura circular continua, alta integridad radial y un mejor aprovechamiento del material que el mecanizado de un anillo a partir de placa maciza o barra.
Las aplicaciones típicas incluyen anillos para cajas de engranajes de turbinas eólicas, grandes asientos de rodamientos, elementos de transmisión marina, carcasas de reductores, bridas, componentes relacionados con coronas de orientación y conjuntos de accionamiento mecánico de servicio pesado que requieren perfiles circulares duraderos.
En proyectos de energía eólica, la principal preocupación suele ser la vida a fatiga bajo par fluctuante. Los proyectos marinos pueden priorizar la resistencia a la corrosión, las cargas de choque, los requisitos de certificación y un rendimiento fiable ante variaciones de temperatura.
Las transmisiones industriales pesadas suelen requerir secciones de anillo robustas que soporten los dientes, concentricidad precisa y dureza controlada. En estos casos, la forja debe admitir tanto el procesamiento mecánico como el tratamiento térmico posterior.
Los gestores de proyecto deben identificar si el anillo transmite par directamente, soporta dientes de engranaje, posiciona rodamientos, transmite cargas axiales o sirve como conexión estructural. Cada función modifica las prioridades de especificación.
Un anillo sometido a alta carga cíclica necesita más que una resistencia a la tracción nominal. Requiere acero limpio, flujo de grano fiable, inclusiones limitadas, respuesta uniforme al tratamiento térmico y métodos de inspección adecuados para servicio sensible a la fatiga.
Cuando el anillo vaya a soldarse en un conjunto mayor, la composición química y la soldabilidad pasan a ser fundamentales. En aplicaciones de engranajes mecanizados, la templabilidad, el control de la distorsión y la compatibilidad con la cementación pueden prevalecer.
Elija una geometría de anillo que equilibre resistencia y coste de mecanizado
El mejor anillo forjado sobre mandril de gran diámetro comienza con una geometría realista. El diámetro exterior, el diámetro interior, el espesor de pared, la altura, las transiciones de sección y el sobrematerial de mecanizado deben considerarse conjuntamente, no de forma independiente.
Los anillos de pared delgada y gran diámetro exigen un control cuidadoso, ya que pueden ovalizarse durante la forja, el tratamiento térmico, el transporte o el mecanizado. Estos diseños requieren una disciplina de proceso más estricta y planes de manipulación adecuados.
Las secciones más gruesas generalmente ofrecen mayor estabilidad térmica, pero generan riesgos distintos. Las velocidades de enfriamiento pueden variar a través de la sección, afectando la microestructura, la distribución de dureza, la tensión residual y la uniformidad dimensional final.
Las secciones transversales uniformes suelen ser las más económicas de forjar. Si se requieren bridas, escalones, ranuras o secciones pesadas localizadas, los equipos deben confirmar si se forjarán casi a la forma final o se mecanizarán posteriormente.
La geometría forjada casi a la forma final puede reducir el desperdicio de material y el tiempo de mecanizado. Sin embargo, una complejidad excesiva puede aumentar el utillaje, el tiempo de preparación, el riesgo de proceso y el coste unitario, especialmente para requisitos de proyectos de menor volumen.
Una regla práctica consiste en forjar la reducción de volumen costosa y conservar sobrematerial de mecanizado solo donde la precisión, el acabado superficial, la geometría de los dientes, los taladros o las interfaces de acoplamiento requieran operaciones de corte.
Los responsables de proyecto deben solicitar un plano de forja independiente del plano de la pieza terminada. Este documento debe mostrar los sobremateriales, los radios de proceso, las superficies de referencia, la ovalidad esperada y cualquier restricción en las zonas de mecanizado.
Para componentes grandes, las tolerancias dimensionales deben asignarse según la función. Aplicar tolerancias estrechas en todas partes genera costes innecesarios sin mejorar el rendimiento del montaje ni reducir riesgos operativos significativos.
Pregunte a los proveedores cómo controlan la redondez después de la forja y el tratamiento térmico. Una respuesta adecuada debe abordar los equipos de medición, la capacidad de enderezado, la práctica de enfriamiento, las referencias de mecanizado y el historial documentado de tolerancias.
Comprenda por qué importa el proceso de forja sobre mandril
La forja sobre mandril expande una preforma perforada sobre un mandril mientras controla el espesor de pared y el diámetro. Este proceso desarrolla un patrón de flujo de grano circular que beneficia a los componentes en forma de anillo sometidos a exigentes cargas de servicio.
En comparación con la fabricación de anillos a partir de placa soldada, los anillos correctamente forjados pueden ofrecer una continuidad estructural más uniforme. También evitan problemas en la zona de soldadura que podrían complicar la evaluación de fatiga o el tratamiento térmico posterior.
En comparación con el corte de un anillo a partir de un gran bloque macizo, la forja sobre mandril generalmente mejora la eficiencia del material. También puede reducir las necesidades de mecanizado al acercar el componente a sus dimensiones requeridas.
El aprovechamiento del material es una cuestión comercial, no solo un detalle de fabricación. La reducción de desperdicios disminuye la exposición a las materias primas, el peso de transporte, las horas de mecanizado, el consumo de energía y el coste de manipulación de chatarra.
El proceso es más valioso cuando se logra una deformación suficiente. Un proveedor debe poder explicar las relaciones de reducción, la selección de la palanquilla inicial, la práctica de perforación, el control del recalentamiento y cómo estos factores influyen en las propiedades finales.
Los anillos de gran diámetro no deben seleccionarse únicamente por la capacidad indicada en catálogo. Una máquina puede admitir el diámetro, pero aun así no ser adecuada para la sección de pared, el grado de acero, la tolerancia o la consistencia de producción requeridos.
Para proyectos críticos, confirme por separado las dimensiones máximas y las dimensiones operativas habituales. La capacidad de producción habitual suele proporcionar un indicador más fiable de la madurez del proceso que el máximo teórico del equipo.
La forja sobre mandril controlada puede ayudar a los equipos de proyecto a reducir el sobrematerial para mecanizado en bruto. El beneficio es especialmente importante cuando los anillos grandes requieren costoso torneado CNC, tallado de engranajes, mandrinado o tratamiento térmico en varias etapas.
Las empresas que suministran engranajes para automoción, cajas de engranajes de energía eólica, equipos mecánicos y aplicaciones marinas a menudo pueden coordinar pronto las decisiones de forja y mecanizado, mejorando la relación entre la calidad del anillo y el rendimiento de la pieza terminada.
Seleccione los materiales según la carga, el entorno y el tratamiento térmico
La elección del material debe seguir el ciclo de trabajo real. Los aceros al carbono, los aceros estructurales aleados, los aceros de cementación y los grados especializados admiten diferentes combinaciones de resistencia, tenacidad, mecanizabilidad y requisitos de endurecimiento superficial.
Para anillos de transmisión de alto par, suelen preferirse los aceros aleados con templabilidad fiable. Pueden proporcionar un núcleo resistente y admitir cementación, temple, revenido o endurecimiento por inducción cuando sea necesario.
Los engranajes anulares cementados requieren una estrecha alineación entre la composición química y la capacidad de tratamiento térmico. El potencial de carbono, el control del crecimiento de grano, el comportamiento de distorsión y la profundidad efectiva de capa deben evaluarse antes de autorizar la producción.
Para grandes componentes marinos, la selección de material también puede involucrar exposición a la corrosión, tenacidad a baja temperatura, requisitos de clasificación y limitaciones de reparación. Estas consideraciones deben indicarse claramente en la especificación de compra.
Las aplicaciones de energía eólica requieren con frecuencia trazabilidad del material y un rendimiento de fatiga repetible. Los equipos de proyecto deben exigir certificados de fábrica, números de colada, límites químicos, resultados de propiedades mecánicas y procedimientos de muestreo acordados.
La limpieza del acero es especialmente importante para anillos sometidos a cargas cíclicas. Las inclusiones no metálicas pueden convertirse en puntos de inicio de fatiga, por lo que las prácticas de acero limpio y los requisitos de inspección son relevantes para el rendimiento durante el ciclo de vida.
No especifique automáticamente un grado prémium. Un acero más caro puede aportar valor solo cuando la carga operativa, el tratamiento térmico o la norma de aprobación del cliente realmente requieren su capacidad adicional de rendimiento.
Por el contrario, elegir un grado de menor coste sin considerar la templabilidad o la tenacidad puede trasladar el coste a etapas posteriores. Los problemas pueden manifestarse como distorsión excesiva durante el mecanizado, lotes de tratamiento térmico rechazados o menor fiabilidad en servicio.
El enfoque correcto consiste en vincular el grado de material con la función final, el rango de dureza, los requisitos de ensayo y las consecuencias económicas. Esto genera una decisión de abastecimiento defendible en lugar de un grado elegido por costumbre.
Especifique controles de calidad que protejan el cronograma del proyecto
Los grandes anillos forjados a menudo se vuelven críticos para el cronograma porque alimentan múltiples operaciones posteriores. Una forja tardía o rechazada puede afectar el mecanizado, el tratamiento térmico, el montaje, las pruebas, el envío y la puesta en marcha por el cliente.
Por lo tanto, la planificación de calidad debe comenzar antes de la orden de compra. Defina puntos de inspección para el acero entrante, las dimensiones de forja, el estado superficial, los ensayos ultrasónicos, el tratamiento térmico, la dureza, la metalografía y la documentación final.
Los ensayos ultrasónicos son valiosos para detectar discontinuidades internas en secciones grandes. Sus criterios de aceptación deben reflejar la criticidad de servicio del componente, el espesor del material, el sobrematerial de mecanizado y las normas aplicables del cliente o del sector.
La inspección superficial también debe ser explícita. Pueden ser necesarias pruebas de partículas magnéticas, líquidos penetrantes, inspección visual o controles durante la etapa de mecanizado, dependiendo del tipo de aleación, el estado final de la superficie y el perfil de carga.
Los informes dimensionales deben incluir las características que importan operativamente: diámetro exterior, diámetro del taladro, altura, redondez, concentricidad, variación de pared y relaciones de referencia requeridas por la siguiente etapa de fabricación.
Pregunte cómo se gestionan los resultados no conformes. Un proveedor competente debe proporcionar registros trazables, análisis de causa raíz, controles de disposición y procedimientos claros de aprobación antes de aceptar cualquier retrabajo.
Para programas críticos, es útil un proceso de primera pieza. Este valida la ruta de forja, confirma la mecanizabilidad, identifica los cambios derivados del tratamiento térmico y establece sobremateriales realistas antes de liberar las cantidades de producción completa.
Los proveedores experimentados también pueden ayudar a crear un plan de control que distinga las características críticas de las dimensiones rutinarias. Esto reduce el ruido de inspección y mantiene la atención en las características con mayor probabilidad de afectar el rendimiento final.
Las capacidades integradas de forja de precisión y procesamiento mecánico de Jiucheng son relevantes en este caso, ya que la retroalimentación temprana del mecanizado puede revelar si el diseño de un anillo tiene sobrematerial suficiente, geometría estable y márgenes de fabricación prácticos.
Evalúe al proveedor más allá de la capacidad de prensa
La capacidad de prensa y el rango de diámetros de anillos importan, pero son solo puntos de partida. Los responsables de proyecto deben evaluar la capacidad de respuesta de ingeniería, el abastecimiento de materiales, los recursos de inspección, la coordinación del mecanizado y la experiencia con aplicaciones comparables.
Un proveedor con conocimientos de forja y mecanizado puede identificar antes los problemas de fabricabilidad. Esto es valioso cuando un anillo grande se convierte finalmente en un componente portador de engranajes, un elemento de reductor, una brida o un conjunto de transmisión.
Solicite evidencia de repetibilidad del proceso, no solo fotografías de piezas terminadas. La evidencia útil incluye informes de inspección, certificaciones de calidad, ejemplos de trazabilidad de materiales, descripciones del flujo de producción y datos representativos de capacidad dimensional.
La disciplina de comunicación es igualmente importante para la ejecución del proyecto. El proveedor debe aclarar las ambigüedades de los planos, confirmar el control de revisiones, proporcionar plazos de entrega realistas e identificar los riesgos técnicos antes de comprometer el material.
La planificación de capacidad debe incluir más que el equipo de forja. Compruebe la disponibilidad de materias primas, el plazo de entrega del utillaje, las ventanas de tratamiento térmico, el rendimiento de mecanizado, la disponibilidad de inspección, los métodos de embalaje y las disposiciones de transporte para anillos sobredimensionados.
Para conjuntos relacionados con engranajes, coordine las forjas de anillos con la producción posterior de dientes. Una pieza forjada destinada a unengranaje recto debe conservar suficiente sobrematerial alrededor de las zonas portadoras de dientes y, al mismo tiempo, controlar los riesgos de distorsión.
Los proveedores que atienden a clientes de automoción, energía eólica, maquinaria y sector marino pueden ofrecer conocimientos de aplicación más amplios. Sin embargo, los equipos de proyecto aún deben validar esa experiencia frente al diámetro, grado y condición de carga específicos.
La eficiencia energética y el ahorro de material también pueden ser importantes en la selección de proveedores. Un mejor aprovechamiento del material y la reducción del torneado pueden disminuir el coste total del proyecto y respaldar los objetivos de compras en materia de eficiencia de recursos.
Compare el coste total en lugar de solo el precio unitario
La cotización de forja más baja no es necesariamente el menor coste del proyecto. Los componentes de gran diámetro acumulan costes de material, mecanizado, tratamiento térmico, inspección, flete, retrabajo, inventario e interrupciones del cronograma.
Un anillo forjado sobre mandril casi a la forma final puede costar inicialmente más que una pieza en bruto más tosca. Sin embargo, puede reducir el tiempo de torneado, el consumo de herramientas de corte, la ocupación de máquinas y la chatarra generada durante el procesamiento posterior.
Evalúe el sobrematerial de mecanizado cotizado en términos financieros. Cada milímetro innecesario alrededor de un gran diámetro representa un volumen considerable de material, tiempo de eliminación, uso de energía y posible distorsión durante el mecanizado.
El riesgo de calidad debe incluirse en la comparación. Un proveedor de menor coste sin trazabilidad ni capacidad de inspección fiables puede generar una exposición costosa cuando una pieza no supera la homologación después de que se haya añadido valor en etapas posteriores.
El flete es otro factor que suele pasarse por alto. Los anillos grandes requieren embalaje adecuado, soporte contra la deformación, protección anticorrosiva, medios de elevación y planificación del transporte que evite daños de manipulación entre las etapas de producción.
Para programas repetitivos, compare el coste de estabilización del proceso. La inversión en utillaje, pruebas de preproducción y aprendizaje dimensional puede justificarse cuando reduce la variabilidad futura entre entregas recurrentes.
Para proyectos únicos o de bajo volumen, la flexibilidad puede importar más que la automatización de alto volumen. El proveedor debe poder adaptar la ruta de forja sin imponer requisitos poco prácticos de utillaje o tamaño de lote.
Un modelo claro de coste total permite a los gestores de proyecto explicar internamente la decisión. Vincula las especificaciones técnicas con resultados medibles, como menos horas de mecanizado, menos defectos, plazos de entrega más cortos y mejor valor durante el ciclo de vida.
Utilice una lista de verificación práctica antes de emitir el pedido
Primero, confirme las cargas operativas, las condiciones ambientales, las expectativas de fatiga, las interfaces y las normas aplicables del componente terminado. Estos datos determinan si un anillo forjado sobre mandril es adecuado y cómo debe especificarse.
Segundo, establezca la geometría objetivo, incluido el rango de diámetro, la sección de pared, la altura, las transiciones, el sobrematerial de mecanizado y las referencias críticas. Solicite comentarios del proveedor antes de congelar el plano final de forja.
Tercero, seleccione conjuntamente el material y la ruta de tratamiento térmico. Defina las expectativas químicas, las propiedades mecánicas, la dureza, la profundidad de capa cuando corresponda, los requisitos de microestructura y la documentación de certificación.
Cuarto, acuerde los métodos de inspección y los criterios de aceptación. Incluya informes dimensionales, ensayos no destructivos, evaluación superficial, trazabilidad, requisitos de primera pieza y un proceso para abordar desviaciones sin retrasar las decisiones.
Quinto, evalúe la capacidad demostrada del proveedor para fabricar piezas similares. Revise la capacidad habitual, la eficacia del sistema de calidad, la coordinación de mecanizado, el soporte de ingeniería, el desempeño de entrega y la capacidad de embalar correctamente productos sobredimensionados.
Por último, compare el valor total entregado en lugar de solo el precio de forja. Considere la eficiencia del material, los ahorros de mecanizado, la fiabilidad de los plazos de entrega, el riesgo de rechazo, las necesidades logísticas y el impacto económico del rendimiento del anillo durante su vida útil.
Conclusión: adapte el anillo al riesgo real del proyecto
Los mejores anillos forjados sobre mandril para componentes de gran diámetro son los diseñados en torno a la aplicación final, no los seleccionados solo por el diámetro. La geometría, la calidad de deformación, el material, la inspección y la estrategia de mecanizado deben funcionar conjuntamente.
Para proyectos de energía eólica, maquinaria marina y transmisiones de servicio pesado, priorice un flujo de grano controlado, una selección de aleación adecuada, sobremateriales de mecanizado realistas, estabilidad dimensional verificada y registros de calidad trazables durante toda la producción.
Cuando los responsables de proyecto evalúan estos factores desde el inicio, la forja sobre mandril se convierte en algo más que una decisión de abastecimiento. Se convierte en una forma práctica de reducir el riesgo durante el ciclo de vida, controlar los costes posteriores y aumentar la confianza en componentes críticos de gran escala.
Envíenos un mensaje