



Publicaciones relacionadas
Mensaje en línea
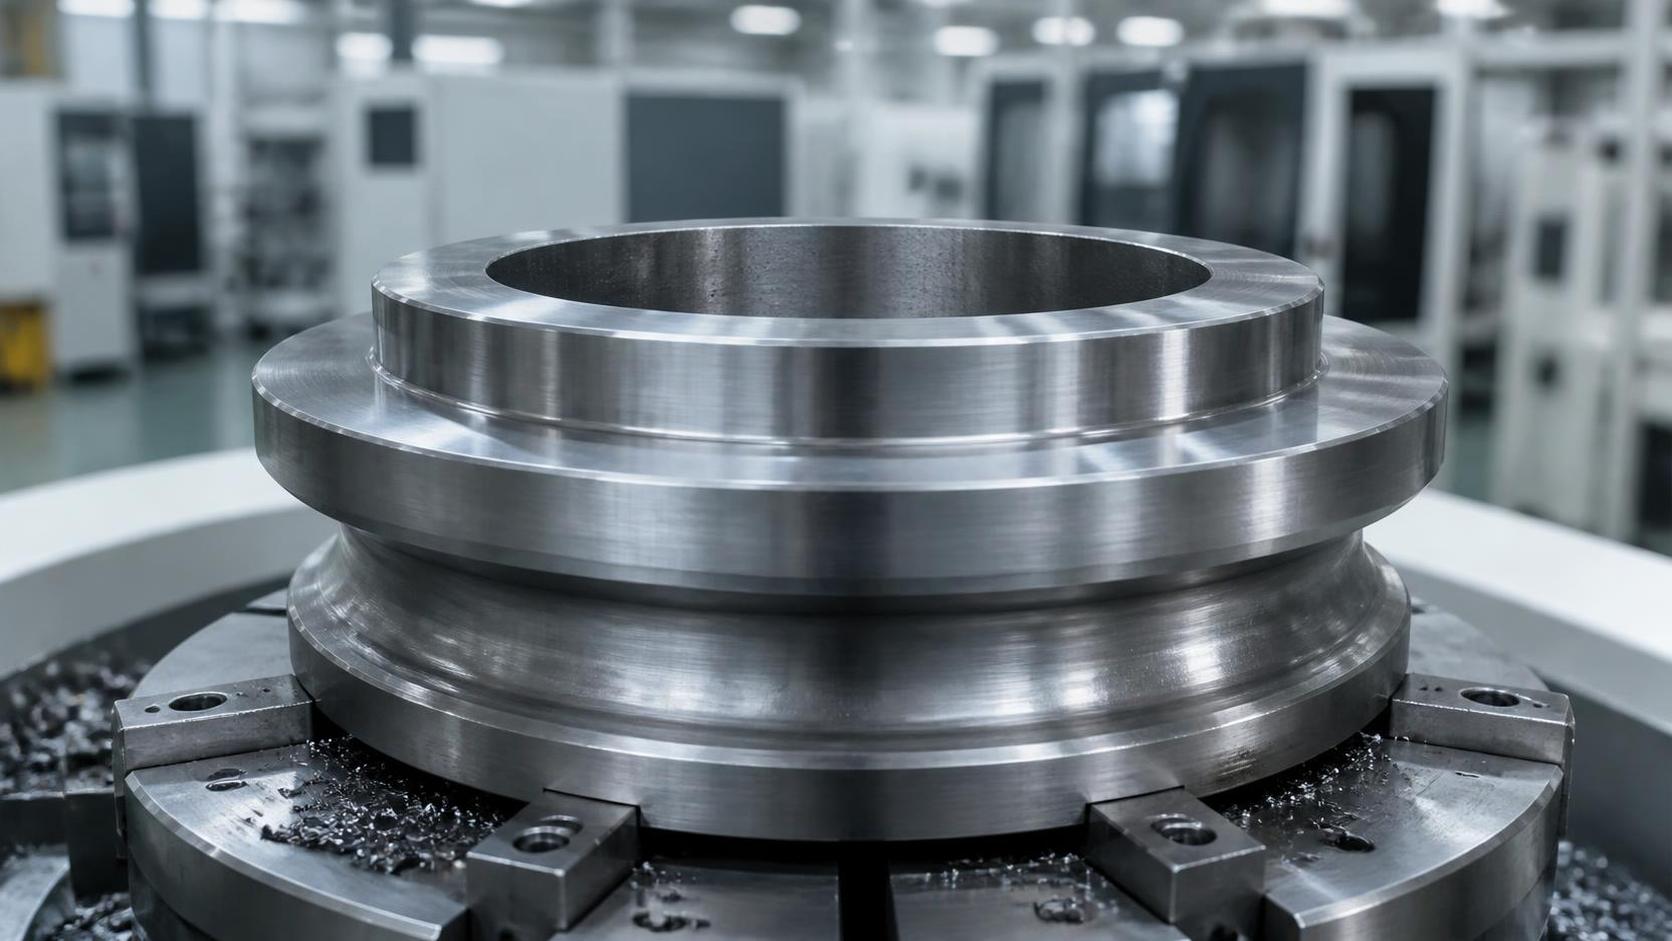
Para los evaluadores técnicos que analizan perfiles de anillos complejos, los anillos perfilados forjados ofrecen una vía práctica para reducir el desperdicio de mecanizado, al tiempo que mejoran la utilización del material, la consistencia dimensional y la eficiencia de producción. Al conformar geometrías casi netas antes del acabado, los fabricantes pueden reducir los márgenes de torneado, conservar energía y controlar el coste total de la pieza, especialmente en aplicaciones exigentes de automoción, energía eólica, sector naval y transmisiones.
El punto clave no es simplemente que la forja utilice menos material que el mecanizado de un anillo a partir de material macizo. La verdadera ventaja aparece cuando un anillo presenta características de perfil que hacen ineficiente el mecanizado convencional de barra a anillo: diámetros exteriores escalonados, cubos internos, secciones tipo brida, engrosamientos locales, secciones de pared variable, ranuras o interfaces que posteriormente deben alojar dientes de engranaje, estrías, rodamientos o conexiones atornilladas.
En estos casos, la cuestión técnica es si la forja puede situar el material lo suficientemente cerca de la geometría funcional para que el mecanizado se convierta en una operación de acabado en lugar de una operación de eliminación masiva de material. Esta decisión afecta al peso de la palanquilla, la capacidad de prensa, la inversión en matrices, la respuesta al tratamiento térmico, el tiempo de ciclo de mecanizado, la gestión de virutas y, en última instancia, la repetibilidad del componente terminado.
Por qué los perfiles complejos generan un desperdicio de mecanizado desproporcionado
Un anillo cilíndrico simple a menudo puede producirse a partir de material de anillo laminado sin costura con márgenes de mecanizado manejables. La situación cambia cuando el componente final incluye varios diámetros o escalones axiales. Si una preforma forjada mantiene una sección transversal rectangular simple, el diámetro inicial y el espesor de pared deben adaptarse a la sección local más grande. Todas las secciones más pequeñas se crean entonces eliminando material.
Considere un anillo de transmisión con un asiento de rodamiento grueso en un lado, un alma central más delgada y una llanta reforzada destinada al tallado posterior de engranajes. Mecanizar la pieza a partir de una preforma de anillo uniforme significa que el alma y las zonas sin rodamiento pueden perder una cantidad considerable de material en forma de virutas. El mismo principio se aplica a los componentes de transmisiones marinas con transiciones de brida, elementos anulares de porta-satélites y anillos de cajas de engranajes eólicos con requisitos localizados de rigidez.
Este enfoque presenta varias penalizaciones ocultas:
- Se convierte más acero comprado en virutas en lugar de incorporarlo a la pieza terminada.
- Los ciclos de desbaste por torneado más largos consumen capacidad de máquina que podría utilizarse para trabajos de acabado con valor añadido.
- Los altos volúmenes de eliminación de material incrementan el desgaste de herramientas y los requisitos de gestión de virutas.
- Los grandes márgenes pueden dificultar el mantenimiento de condiciones térmicas estables durante el mecanizado.
- Una preforma inicial más pesada puede requerir equipos de manipulación más grandes y reducir la eficiencia de carga del horno.
Los anillos perfilados forjados abordan este problema mediante deformación controlada por matriz para crear cambios de sección importantes antes del mecanizado. La preforma resultante no es necesariamente una pieza terminada, ni debe tratarse como tal. Es una preforma optimizada para el proceso, diseñada para dejar metal solo donde el componente final lo necesita, manteniendo al mismo tiempo suficiente margen para la distorsión por tratamiento térmico, el establecimiento de referencias y el mecanizado final.
Qué debe significar “perfilado” en una especificación de forja
El término puede utilizarse de forma amplia, por lo que debe traducirse en una geometría medible durante la cotización y la revisión del proceso. Un anillo perfilado puede incluir una o más de las siguientes características:
- Diámetros interiores o exteriores escalonados;
- Hombros y collarines axiales;
- Llantas elevadas o zonas reforzadas;
- Secciones tipo brida para fijación o transferencia de carga;
- Ranuras anulares formadas antes del mecanizado final;
- Espesor de pared no uniforme a lo largo de la sección axial;
- Interfaces de cubo preformadas destinadas al brochado posterior, tallado de engranajes o generación de estrías.
No todas las características deben incorporarse a la matriz de forja. Los radios pequeños, las ranuras estrechas, las esquinas vivas, la geometría fina de dientes, los ajustes precisos de rodamientos y las superficies de sellado de precisión suelen seguir siendo operaciones de mecanizado. Intentar forjar estos detalles puede aumentar la complejidad de la matriz, acelerar el desgaste y reducir la robustez del proceso sin aportar un beneficio significativo de ahorro de material.
El límite útil suele determinarse por la escala de la característica y la tolerancia funcional. Las características de gran volumen que, de otro modo, requerirían un desbaste profundo por torneado son buenas candidatas para el preconformado. Las características que controlan el montaje final, la tensión de contacto, el sellado o la geometría de los engranajes generalmente deben dejarse con suficiente sobrematerial de mecanizado.
La ventaja del flujo de material es más importante que la forma visual
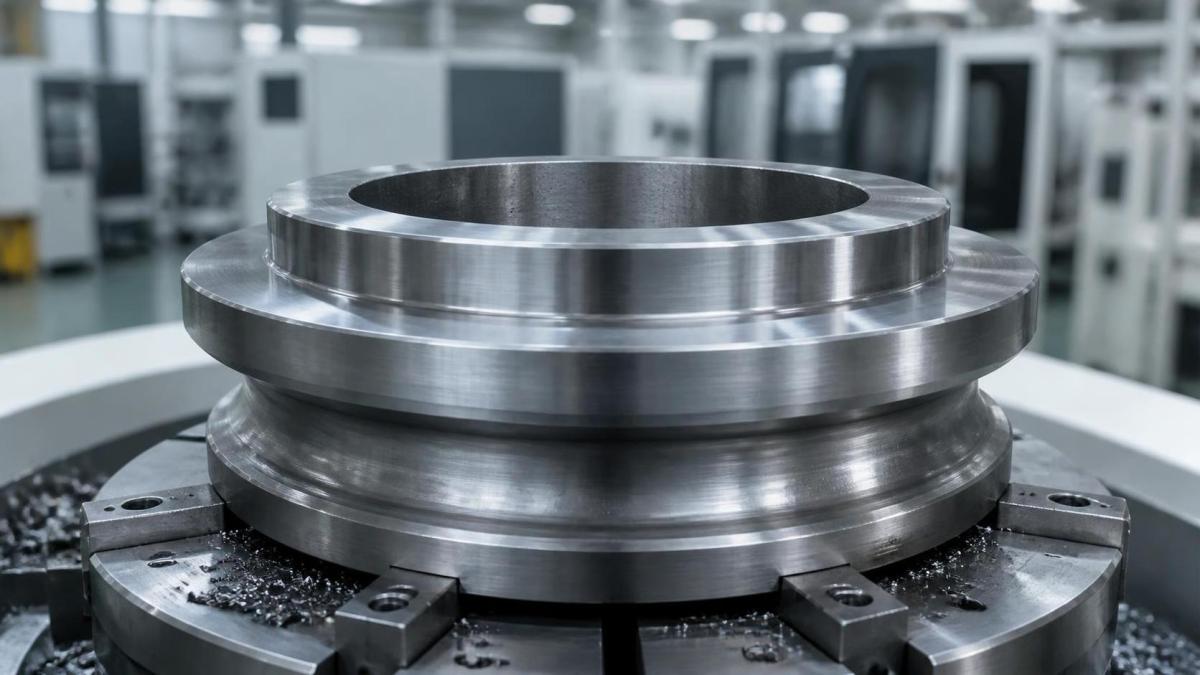
La geometría casi neta es solo una parte de la justificación de la forja. La deformación controlada también puede orientar el flujo de fibra alrededor del perfil del anillo, lo que puede favorecer la resistencia a la fatiga y la capacidad de carga cuando el proceso está correctamente diseñado. Esto es importante en componentes sometidos a par cíclico, cargas de impacto o cargas alternantes de flexión.
Sin embargo, los argumentos sobre el flujo de fibra no deben aceptarse como una afirmación genérica de calidad. Su relevancia depende del grado de acero, la relación de reducción, el rango de temperatura de forja, la trayectoria de deformación, la práctica de enfriamiento, el tratamiento térmico y la ubicación de las tensiones críticas en la pieza final. Un anillo perfilado con deformación insuficiente o temperatura mal controlada puede no proporcionar el beneficio metalúrgico esperado.
Por este motivo, un proveedor competente debe poder explicar más que el contorno final. La revisión técnica debe abarcar el tamaño de la palanquilla, el método de calentamiento, la secuencia de preconformado, la estrategia de llenado de matriz, la condición esperada de rebaba o recorte, la dirección del flujo de fibra cuando sea pertinente y el plan de inspección después de la forja y el tratamiento térmico.
Dónde es más probable que las forjas de anillos perfilados superen a las preformas convencionales
Los mejores candidatos son piezas cuya geometría terminada presenta una simetría rotacional sustancial, pero contiene complejidad de perfil axial. Los anillos de tren motriz de automoción, componentes relacionados con diferenciales, elementos de reductores y preformas de engranajes son ejemplos comunes. Un anillo que posteriormente recibirá dientes de engranaje exteriores puede beneficiarse de una llanta forjada cercana al diámetro requerido de raíz de diente, conservando al mismo tiempo sobrematerial para el tallado y acabado de engranajes.
Las aplicaciones de cajas de engranajes para energía eólica también pueden ser adecuadas, particularmente cuando deben integrarse transiciones de secciones pesadas con geometría de anillos de gran diámetro. En este caso, la decisión debe considerar más que el ahorro de materia prima. Las piezas grandes pueden afrontar requisitos exigentes de limpieza, sanidad interna, uniformidad del tratamiento térmico y trazabilidad. Una preforma de bajo desperdicio no es beneficiosa si introduce un mayor riesgo de defectos internos o distorsión que no pueda corregirse económicamente.
Las aplicaciones de transmisión marinas e industriales suelen presentar otra condición favorable: un volumen anual menor, pero material relativamente costoso y ciclos de mecanizado largos. Incluso cuando la amortización de matrices es menos atractiva que en programas de automoción, una forja perfilada puede justificarse si elimina suficiente tiempo de desbaste o reduce el tamaño de la palanquilla inicial.
Para conjuntos de eje y anillo, la interfaz debe revisarse como un sistema y no como piezas aisladas. Por ejemplo, el enfoque de forja utilizado para un eje estriado asociado puede influir en la estrategia de referencias preferida, el patrón de dureza y la secuencia de mecanizado del componente de anillo acoplado. Esto es especialmente relevante cuando el ajuste de estrías, la transmisión de par y la ubicación del rodamiento comparten una cadena común de tolerancias axiales.
El punto de equilibrio está determinado por más que el volumen anual
La cantidad anual importa porque las forjas perfiladas pueden requerir utillaje específico, pero el volumen por sí solo es una regla de selección incompleta. La comparación debe incluir la ruta completa de transformación.
Una evaluación práctica comienza con dos mapas de proceso: uno para la preforma mecanizada existente y otro para el perfil forjado propuesto. Cada mapa debe cuantificar el peso comprado, el peso forjado, el peso terminado, la eliminación en mecanizado de desbaste, el margen de acabado, los minutos de mecanizado, el consumo de herramientas, las etapas de tratamiento térmico, las operaciones de manipulación y el rendimiento esperado.
La utilización del material puede expresarse entonces de forma sencilla como la masa de la pieza terminada dividida entre la masa del material de entrada. El cálculo es útil, pero no debe ocultar los factores de coste. Una ruta con menor peso de entrada puede seguir costando más si necesita matrices complicadas, recalentamiento adicional, recorte difícil o tasas de rechazo inusualmente altas. Por el contrario, una forja de mayor coste puede justificarse si elimina un cuello de botella de mecanizado o estabiliza la calidad en un componente con alto valor posterior.
Tres condiciones suelen favorecer la inversión en una preforma perfilada:
- La pieza tiene una gran eliminación de material repetible mediante mecanizado en áreas no críticas.
- La geometría puede formarse con ángulos de desmoldeo y radios realistas.
- El programa tiene suficiente volumen, valor de pieza o restricción de mecanizado para recuperar los costes de utillaje y cualificación.
Las piezas de repuesto de bajo volumen, los diseños que cambian con frecuencia y los perfiles dominados por características finas suelen seguir siendo más adecuados para anillos estándar, forjas de matriz abierta o mecanizado a partir de material disponible.
El margen de mecanizado no puede reducirse por suposición
Un error común de implementación consiste en convertir un anillo convencional en una forja perfilada y reducir inmediatamente todos los márgenes al valor teórico más bajo. Esto puede generar falta de material después del tratamiento térmico, especialmente en piezas con espesores de sección asimétricos o distorsión relacionada con el endurecimiento.
Los márgenes deben asignarse según la función de la superficie y el riesgo del proceso. Los cuellos de rodamiento, los diámetros de referencia de engranajes, las zonas de sellado y las superficies concéntricas de posicionamiento necesitan material suficiente para limpieza después de todos los pasos que inducen distorsión. Las superficies exteriores no funcionales pueden permitir un control más estricto de la preforma. Por tanto, el margen correcto no es uniforme alrededor del anillo.
Antes de la liberación a producción, el proceso propuesto debe establecer capacidad para:
- Variación de los diámetros exterior e interior después de la forja;
- Ovalidad y descentramiento respecto a las referencias de mecanizado previstas;
- Variación de la cara axial y posición del hombro;
- Consistencia del espesor de pared en transiciones de grueso a fino;
- Distorsión después de normalizado, temple y revenido, cementación, nitruración u otros ciclos térmicos especificados;
- Estado superficial en zonas que posteriormente deban mecanizarse o inspeccionarse.
La ruta de mecanizado también debe planificarse considerando la conservación de las referencias. Si el perfil forjado incluye varios escalones, puede resultar tentador utilizar un hombro casi neto como superficie de posicionamiento inicial. Esto puede ser eficiente, pero solo si el proceso de forja controla esa característica de forma fiable. De lo contrario, la primera operación debe establecer caras de referencia estables y un alesado verdadero antes del torneado o tallado de engranajes posteriores.
Detalles de diseño que pueden determinar el éxito o fracaso de la ruta de forja
Varias características de los planos se subestiman habitualmente durante los primeros estudios de viabilidad. Las transiciones vivas son un problema porque la forja requiere radios para mantener el flujo de material y proteger la vida útil de la matriz. Si la pieza terminada necesita una esquina viva, el plano debe distinguir entre un radio de transición forjado y el requisito final de esquina mecanizada.
El ángulo de desmoldeo es otro aspecto. Las superficies exteriores e interiores pueden requerir desmoldeo para liberar la matriz, según la ruta de proceso. Un diseño que exige cero desmoldeo en todas partes puede obligar a un mecanizado innecesario o hacer impracticable el conformado en matriz cerrada. La respuesta correcta no es aceptar automáticamente mayor desmoldeo; es identificar qué superficies son funcionales, cuáles se mecanizarán y cuáles pueden conservar un acabado forjado.
Las transiciones de sección requieren especial atención. Un cambio brusco de un alma delgada a una llanta pesada puede crear un llenado desigual de la matriz y un enfriamiento no uniforme. También puede aumentar la distorsión por temple. En algunos casos, un cambio geométrico moderado en la preforma, no necesariamente en la pieza final, puede mejorar la estabilidad del proceso preservando la intención del diseño terminado.
La selección de acero debe revisarse junto con la complejidad de la forma. Los aceros aleados templables utilizados para engranajes y piezas de transmisión pueden tener comportamientos de forja y tratamiento térmico muy distintos de los aceros al carbono o los grados inoxidables. Las especificaciones de material, los requisitos de limpieza, los criterios de inspección ultrasónica y las normas de tratamiento térmico deben mantenerse alineados con la carga real de servicio y el plano del cliente. Cuando los requisitos hacen referencia a una norma específica o clase de aceptación, debe confirmarse la última revisión aplicable en lugar de inferirla.
La planificación de calidad debe seguir los modos de fallo reales
La inspección visual por sí sola es insuficiente para forjas complejas. El plan de inspección debe reflejar los riesgos asociados con el tamaño, material, geometría y servicio de la pieza. Los controles típicos pueden incluir análisis químico e identificación de colada, comprobaciones dimensionales después de la forja, inspección por partículas magnéticas cuando preocupan las discontinuidades superficiales, examen ultrasónico cuando la sanidad interna es crítica y verificación metalográfica cuando se especifican el tamaño de grano, la descarburación o la microestructura.
La trazabilidad es particularmente importante para componentes de cajas de engranajes y trenes motrices. Una ruta robusta conecta el número de colada de la materia prima, el lote de forja, el ciclo térmico, los registros de inspección, el lote de mecanizado y la identificación final de la pieza. Para programas de exportación, las expectativas de documentación deben acordarse antes de la cualificación. Los requisitos suelen diferir entre un programa de producción de automoción, un cliente de cajas de engranajes industriales y un proyecto marino sujeto a documentación relacionada con clasificación.
También conviene distinguir los defectos de forja de los síntomas de mecanizado. Un problema de descentramiento observado durante el tallado de engranajes puede originarse en la selección de referencias, la ovalidad de la forja, la distorsión por tratamiento térmico, la sujeción del utillaje o una combinación de estos factores. El análisis de causa raíz debe seguir la secuencia completa de fabricación, en lugar de asignar responsabilidad basándose únicamente en dónde se hizo visible el defecto.
Una prueba disciplinada es más útil que una afirmación teórica de ahorro
La forma más fiable de validar los anillos perfilados forjados es mediante una producción piloto controlada que utilice material representativo y la ruta de tratamiento térmico prevista. La prueba debe comparar el peso real de la preforma, el tiempo de mecanizado, el consumo de herramientas, la tasa de limpieza dimensional, la distorsión y las causas de rechazo frente a la preforma convencional. También debe evaluar si algún tiempo de mecanizado aparentemente ahorrado se ha trasladado a una complejidad adicional de preparación, sujeción o inspección.
Un resultado satisfactorio no es simplemente una preforma más ligera. Es una ruta de fabricación estable en la que el perfil forjado deja sistemáticamente suficiente sobrematerial en las superficies críticas, reduce la eliminación de metal sin valor añadido y no introduce riesgos de calidad que superen el beneficio del material.
Por lo tanto, para piezas rotacionales complejas, la forja perfilada se trata mejor como una decisión de ingeniería de fabricación, no como una sustitución de compra. Cuando la geometría del perfil, el comportamiento del material, los márgenes de mecanizado y los requisitos de inspección se desarrollan conjuntamente, el proceso puede reducir el desperdicio sin comprometer los controles dimensionales y metalúrgicos que requieren las aplicaciones de alta carga.
Envíenos un mensaje