



Publicaciones relacionadas
Mensaje en línea
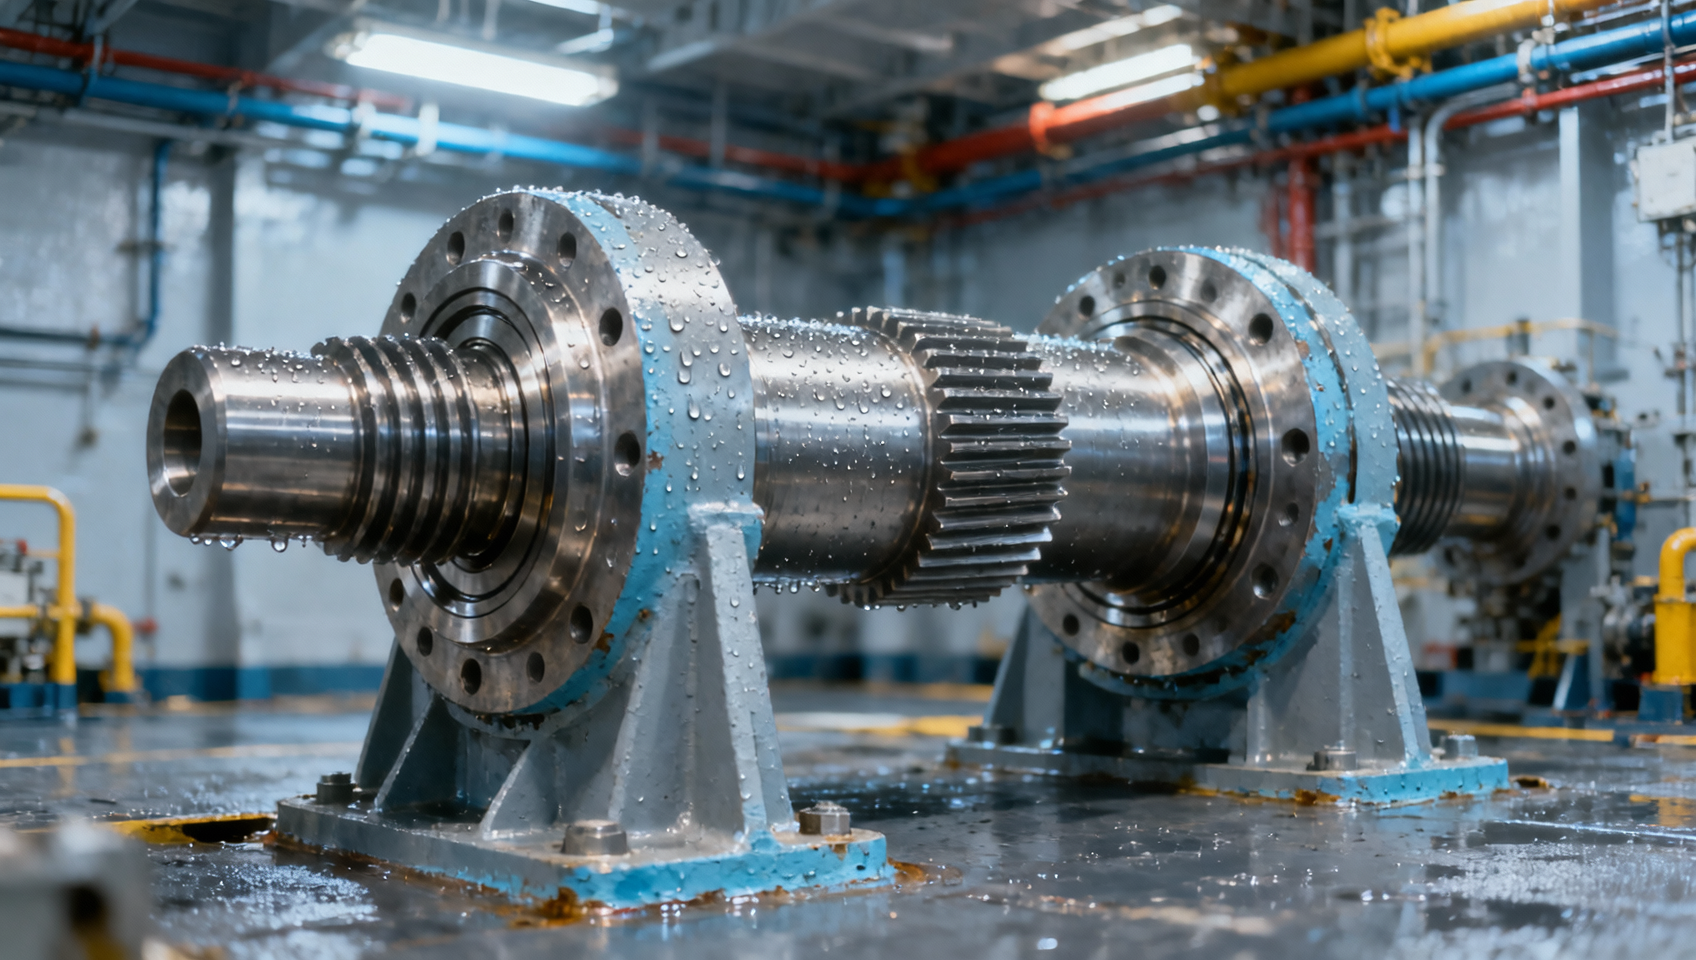
Cómo los ejes de las plataformas de perforación offshore resisten la corrosión por agua salada
Los ejes de las plataformas de perforación offshore operan en uno de los entornos más severos para los equipos industriales: humedad constante, niebla salina, inmersión intermitente en agua de mar, vibración, cargas cíclicas, contaminación abrasiva y largos intervalos de mantenimiento. Un eje puede parecer estar en buen estado al instalarse, pero un pequeño defecto en un muñón de sello, la raíz de una estría, un chavetero o el borde de un recubrimiento puede convertirse en el punto de inicio de daños por corrosión. Una vez que la corrosión comienza bajo un asiento de rodamiento o dentro de una interfaz de acoplamiento, el riesgo no es meramente estético. La pérdida de sección, el desgaste por frotamiento, las picaduras, la iniciación de grietas y el agarrotamiento pueden afectar la disponibilidad del equipo y, en casos graves, la seguridad operativa.
Para los equipos de calidad y seguridad, la cuestión práctica no es si un eje es “resistente a la corrosión” en un sentido general. Es si el material, la calidad de forja, el estado de mecanizado, el sistema de protección, el método de montaje y el plan de inspección son adecuados para el servicio real del eje. Un eje estático dentro de una caja de engranajes protegida no requiere la misma estrategia anticorrosiva que un eje giratorio expuesto cerca de zonas de salpicaduras, equipos de manejo de lodo, maquinaria de cubierta o sistemas de propulsión marina.
El agua salada ataca más que la superficie del eje
La corrosión por agua de mar suele describirse como un simple problema de oxidación, pero las fallas de ejes offshore rara vez son tan simples. La humedad que contiene cloruros degrada muchas películas protectoras pasivas y puede acelerar el ataque localizado. Las zonas más peligrosas suelen estar ocultas: bajo abrazaderas, debajo de acoplamientos, dentro de ajustes por contracción, en bordes de pintura dañados, alrededor de pistas de contacto de sellos y en hendiduras donde entra agua pero no puede secarse.
Las picaduras merecen especial atención porque están muy localizadas. Un eje puede conservar la mayor parte de su superficie visible mientras unas pocas picaduras se convierten en concentradores de tensión. Bajo inversión de par o fatiga por flexión, esos puntos pueden iniciar grietas antes de lo que sugeriría una inspección visual. En ejes estriados, la corrosión en los flancos y las raíces de los dientes también puede alterar el ajuste, favorecer residuos por frotamiento y dificultar el desmontaje durante una intervención no planificada.
La corrosión galvánica es otro problema frecuente en campo. Cuando metales distintos están conectados eléctricamente y expuestos a un electrolito como el agua de mar, el material menos noble puede corroerse de forma preferente. Esto puede ocurrir en interfaces entre eje y cubo, ubicaciones de fijaciones, camisas de reparación o conjuntos de metales mixtos. Por lo tanto, la revisión del diseño debe considerar el conjunto completo, no solo el certificado del material del eje.
Comience por la zona de corrosión del eje
Una práctica útil de inspección y adquisición consiste en dividir los ejes de plataformas de perforación offshore en zonas de exposición. Esto evita aplicar un tratamiento genérico a cada superficie y ayuda a identificar dónde un recubrimiento no es adecuado.
Este enfoque basado en zonas también explica por qué una capa gruesa de pintura externa no es una solución universal. La pintura puede ser adecuada para un cuerpo de eje sin contacto, pero generalmente es inaceptable en asientos de rodamientos de precisión, interfaces de engranajes, flancos de estrías o pistas de sellado, salvo que el diseño lo permita específicamente. En esas áreas, la estabilidad dimensional y la integridad superficial forman parte de la resistencia a la corrosión.
La selección del material es un equilibrio entre resistencia, tenacidad y exposición
Muchos ejes offshore están fabricados con aceros aleados forjados porque deben transmitir par y soportar flexión, cargas de choque y fatiga. Una alta resistencia por sí sola no es suficiente. Un grado de acero que funciona bien en una transmisión industrial seca puede requerir una estrategia de protección diferente cuando se expone al agua salada. La decisión pertinente sobre el material depende del diámetro del eje, el espectro de carga, la temperatura de operación, la dureza requerida, el método de unión, la exposición ambiental y de si están involucradas condiciones de servicio ácido.
Para componentes expuestos a entornos que contienen sulfuro de hidrógeno, la selección del material y los límites de dureza normalmente deben revisarse conforme a los requisitos de servicio ácido aplicables al proyecto, que pueden hacer referencia a normas como NACE MR0175/ISO 15156. Esta evaluación no debe suponerse únicamente a partir del nombre de un material. El tratamiento térmico, la tensión residual, el estado de la superficie, las reparaciones por soldadura y la química real del servicio pueden afectar la idoneidad.
Los aceros inoxidables y las aleaciones resistentes a la corrosión pueden ofrecer mejor resistencia en algunas ubicaciones, pero no sustituyen automáticamente al acero aleado forjado. Pueden introducir problemas de coste, gripado, resistencia, mecanizabilidad o compatibilidad galvánica. En equipos reales, un eje de acero forjado protegido puede ser una opción razonable cuando el sistema de protección puede mantenerse y el eje no está inmerso de forma continua. Por el contrario, un eje pequeño pero de difícil acceso en un recinto húmedo puede justificar un material más resistente a la corrosión o una solución especializada de ingeniería de superficies.
La calidad de la forja determina el rendimiento de la protección
La protección contra la corrosión comienza antes del recubrimiento o la galvanoplastia. Un eje forjado con flujo metálico controlado, reducción adecuada y buena calidad interna proporciona una base más fiable para el mecanizado y las cargas de servicio. Las discontinuidades como solapes, costuras, pliegues superficiales, inclusiones no metálicas cerca de áreas críticas o una sobremedida de mecanizado insuficiente pueden convertirse en puntos de inicio de corrosión tras la exposición.
Por esta razón, los planos de los ejes deben identificar las zonas críticas en lugar de tratar toda la forja como igualmente importante. Una brida de acoplamiento, una transición de estrías, un radio de hombro y una zona de descentramiento del asiento de rodamiento deben recibir un control de proceso más específico que una sección sin contacto y de baja tensión. El flujo de grano alineado con la geometría del componente suele ser beneficioso para las piezas forjadas sensibles a la fatiga, pero no justifica un mal estado de la superficie ni un tratamiento térmico no controlado.
Los fabricantes con capacidad tanto de forja como de mecanizado pueden gestionar esta interfaz de forma más eficaz, ya que pueden coordinar la sobremedida de mecanizado, el riesgo de distorsión por tratamiento térmico y la secuencia de inspección. Liaocheng Jiucheng Auto Parts Co., Ltd., por ejemplo, combina un taller de forja de precisión con capacidad de procesamiento mecánico para componentes de engranajes, ejes de transmisión, ejes estriados y piezas relacionadas con el sector marino. Su enfoque en la forja de precisión de forma casi neta es relevante en este caso: reducir el torneado innecesario puede preservar la utilización del material y también reducir la probabilidad de eliminar por mecanizado una sobremedida de corrosión o una geometría de transición cuidadosamente planificadas.
La misma disciplina de fabricación se aplica más allá de los ejes. Cuando los conjuntos de transmisión offshore utilizan elementos giratorios forjados o piezas adyacentes que soportan carga,las forjas tipo rueda pueden requerir una atención similar a la trazabilidad del material, la continuidad superficial, el tratamiento térmico y la protección de las superficies de ajuste de precisión.
Los tratamientos superficiales deben adaptarse a la superficie funcional
Un sistema de control de la corrosión solo es tan bueno como su compatibilidad con la función del eje. Para áreas expuestas y sin contacto, los sistemas de recubrimiento industrial pueden proporcionar una barrera práctica cuando se controlan la preparación de la superficie, el espesor de película seca, el curado y la cobertura de bordes. Las especificaciones offshore suelen exigir procedimientos de recubrimiento y criterios de inspección definidos; la especificación aplicable del proyecto debe determinar el sistema requerido, en lugar de basarse únicamente en la práctica estándar de un proveedor.
Para muñones, pistas de sellado y zonas de desgaste, los ingenieros pueden considerar recubrimientos duros, sistemas de proyección térmica, revestimiento por láser, camisas resistentes a la corrosión u otros tratamientos según el diseño. Cada uno implica compromisos. Una superficie muy dura puede mejorar la resistencia al desgaste, pero generar problemas de agrietamiento si el proceso está mal controlado. Una camisa de reparación puede restaurar un muñón dañado, pero modifica la geometría y crea interfaces adicionales que deben sellarse contra la corrosión por hendiduras. Los recubrimientos por proyección térmica pueden funcionar bien en aplicaciones seleccionadas, pero la porosidad, la calidad de adhesión, el acabado y el sellado son críticos.
Los recubrimientos electrochapados requieren una ingeniería especialmente cuidadosa en ejes de alta resistencia sometidos a fatiga. Los efectos del hidrógeno relacionados con el proceso, la adhesión, la variación de espesor y los requisitos de postratamiento deben evaluarse frente a los requisitos aplicables de material y seguridad. No basta con especificar un recubrimiento por su nombre y asumir que el eje está protegido.
La inspección debe buscar causas, no solo óxido
Un plan de calidad sensato comienza con la trazabilidad: el número de colada, el lote de forja, el registro de tratamiento térmico, la inspección de mecanizado y la identificación final deben permanecer vinculados al componente. Si posteriormente un eje presenta picaduras o grietas, estos registros ayudan a determinar si el problema se originó en el estado del material, la fabricación, el almacenamiento, la instalación o el entorno operativo.
Antes de la liberación, la inspección dimensional debe confirmar los ajustes críticos, la concentricidad, el descentramiento, el acabado superficial cuando se especifique y los radios de transición. Los ensayos no destructivos pueden ser adecuados para ejes críticos, pero el método debe corresponder al defecto previsto. La inspección por partículas magnéticas puede ser útil para discontinuidades superficiales y cercanas a la superficie en materiales ferromagnéticos. La inspección ultrasónica puede respaldar la evaluación de la integridad interna en geometrías adecuadas. Ningún método sustituye una revisión visual detallada de las superficies mecanizadas, los bordes de recubrimiento y las áreas propensas a daños por manipulación.
Durante el servicio, los inspectores no deben limitarse a registrar “corrosión presente”. Deben identificar el patrón. El óxido uniforme en la superficie puede indicar una falla del recubrimiento o una conservación inadecuada. La corrosión concentrada bajo un cubo sugiere condiciones de hendidura. El daño repetido en una pista de sello puede indicar descentramiento del eje, entrada de abrasivos, material de sello incorrecto o problemas de lubricación. El óxido alrededor de un borde de recubrimiento puede significar una mala preparación del borde, daños por impacto o un sistema de reparación incompatible.
El almacenamiento y la instalación suelen decidir el resultado
Un eje puede salir de fábrica en condiciones aceptables y aun así llegar offshore con corrosión temprana si la conservación es deficiente. Las superficies mecanizadas desnudas necesitan un medio protector temporal adecuado, embalaje resistente a la humedad y protección contra los ciclos de condensación. El embalaje debe mantener los cloruros y la contaminación por contacto con madera húmeda alejados de las superficies de precisión. Los periodos prolongados de almacenamiento requieren revisiones periódicas; los compuestos de conservación no permanecen efectivos indefinidamente en todos los climas.
Durante la instalación, evite golpear las áreas recubiertas, arrastrar ejes sobre las superficies de cubierta o utilizar disposiciones de elevación que dañen los muñones y las roscas. Limpie las piezas de acoplamiento antes del montaje. El agua salada atrapada, la grasa contaminada y las juntas tóricas dañadas pueden inutilizar un sistema que, de otro modo, estaría bien diseñado. Si se utilizan compuestos de montaje o productos antigripantes, deben estar aprobados para los materiales, las temperaturas, las condiciones de carga y las restricciones ambientales del equipo.
Un error común es repintar el cuerpo de un eje corroído sin investigar las interfaces cercanas. Si la corrosión se originó por la entrada de agua en un acoplamiento, una carcasa de sello o una tapa de inspección, el repintado solo retrasa la siguiente falla. El alcance de la reparación debe incluir la vía de entrada.
Qué debe preguntar una revisión práctica de aceptación
Antes de aceptar ejes de plataformas de perforación offshore para su instalación o retorno al servicio, el personal de calidad y seguridad debe poder responder algunas preguntas directas: ¿Se puede rastrear el material del eje y el estado del tratamiento térmico? ¿Las superficies de ajuste críticas están libres de picaduras, marcas de manipulación y contaminación inaceptable por recubrimiento? ¿El sistema de protección se ha seleccionado por separado para las superficies expuestas y las superficies funcionales? ¿Los requisitos de END están vinculados a la criticidad del eje en lugar de aplicarse como un ejercicio documental? ¿Se ha comprobado el entorno de instalación en cuanto a hendiduras, entrada de agua, contacto entre metales distintos y sellos dañados?
La corrosión por agua salada se gestiona mediante capas de control, no mediante una única elección de material o una única especificación de pintura. Una forja sólida, un tratamiento térmico estable, un mecanizado preciso, una protección superficial correctamente seleccionada, una conservación disciplinada y una inspección basada en evidencias deben trabajar conjuntamente. Cuando falta una capa, la corrosión suele encontrar primero el punto débil y, offshore, ese punto débil a menudo se descubre en el momento menos conveniente.
Envíenos un mensaje