



Publicaciones relacionadas
Mensaje en línea
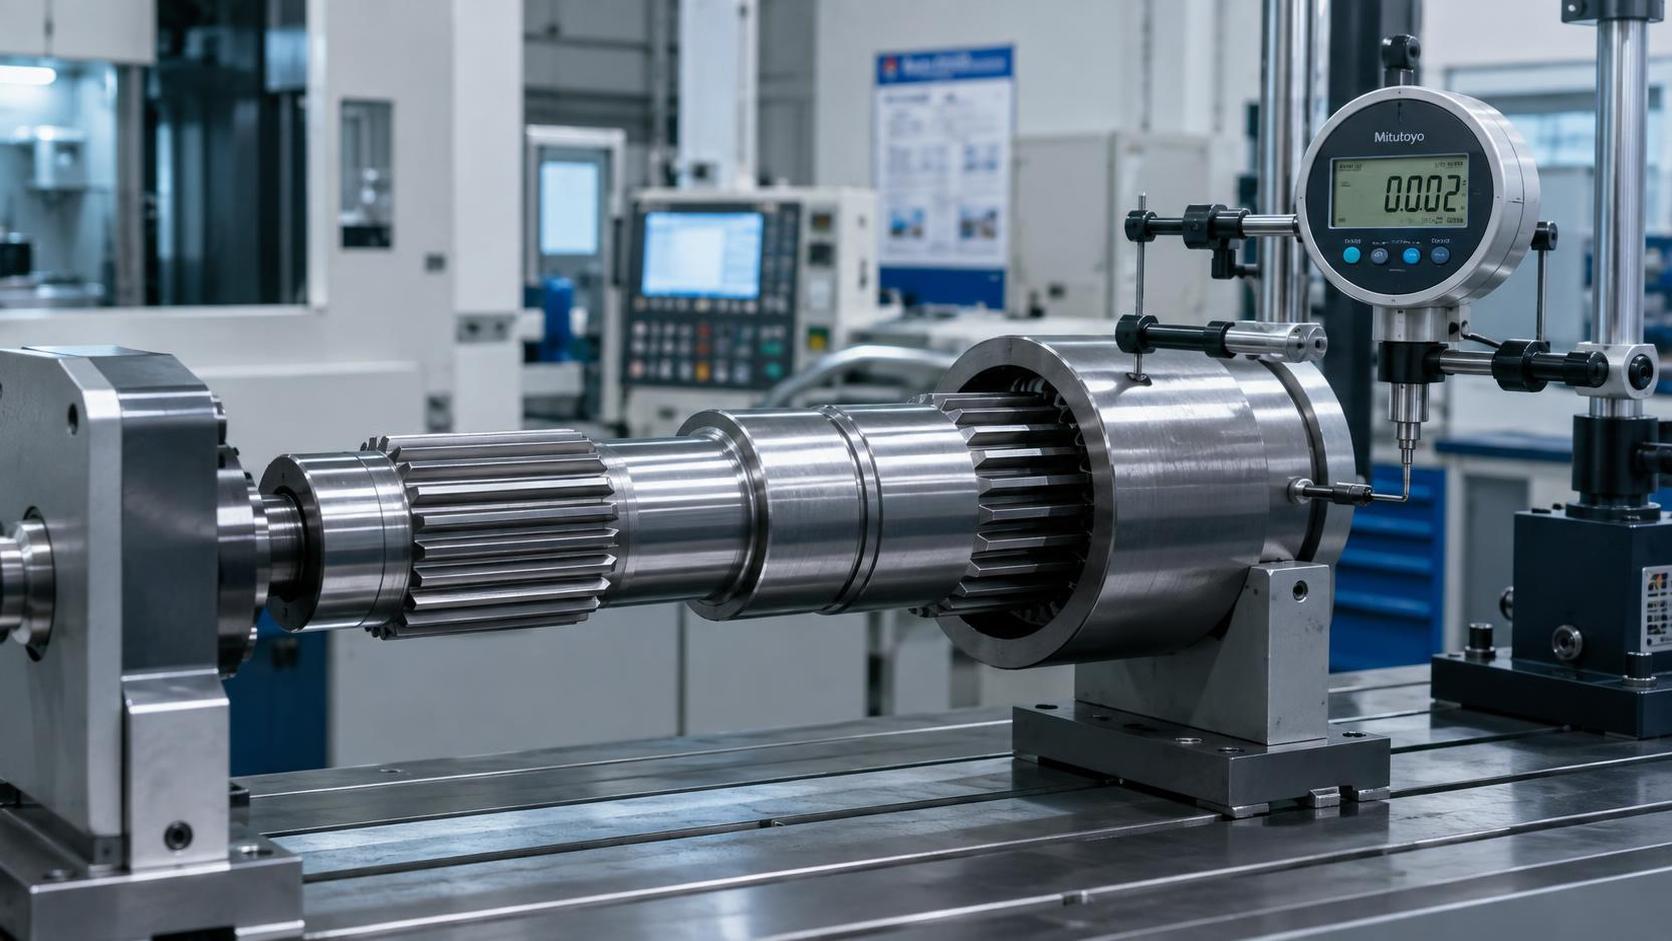
Ejes estriados de acero forjado: comprobaciones clave para la capacidad de par y el ajuste
Los ejes estriados de acero forjado deben proporcionar una transferencia de par fiable, un ajuste preciso y una larga vida útil en transmisiones exigentes.
Para los evaluadores técnicos, la pregunta más importante no es si un eje está forjado, sino si su diseño, metalurgia y controles de mecanizado se ajustan a la aplicación.
La clasificación de par, el acoplamiento estriado, la profundidad del tratamiento térmico, el descentramiento y las tolerancias de las piezas acopladas deben evaluarse conjuntamente. Un buen resultado en una categoría no puede compensar una deficiencia en otra.
Al abastecerse de un proveedor de ejes estriados de acero forjado, los evaluadores deben solicitar evidencias medibles en lugar de confiar en afirmaciones generales sobre la resistencia del material o la capacidad de forja.
Este artículo explica las comprobaciones más importantes al homologar ejes estriados forjados para aplicaciones de automoción, energía eólica, sector marino, cajas de engranajes, reductores y transmisiones industriales.
Comience por la trayectoria real del par y el ciclo de trabajo
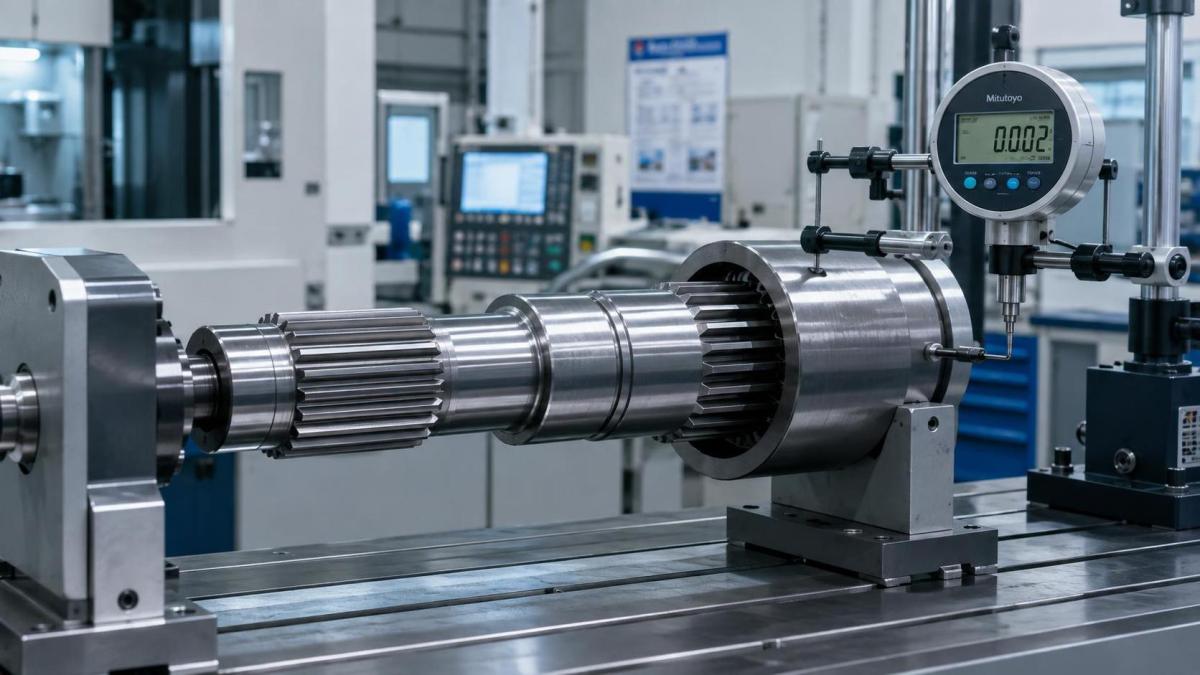
Un eje estriado transmite el par a través de los flancos de sus dientes, pero la trayectoria real de la carga también depende del acoplamiento con el cubo, la rigidez del eje, la lubricación, la alineación y la temperatura de funcionamiento.
Los evaluadores técnicos deben identificar primero el par continuo, el par máximo, la frecuencia de inversión, los eventos de sobrecarga, la velocidad de rotación y la vida útil prevista antes de revisar las especificaciones del proveedor.
El par continuo determina la tensión durante el funcionamiento normal, mientras que el par máximo suele controlar el riesgo de fluencia de los dientes, torsión del eje, indentación local y daños en el cubo.
Las aplicaciones con cambios frecuentes de dirección requieren atención adicional, ya que las cargas alternas sobre los flancos pueden iniciar grietas por fatiga incluso cuando el par estático permanece dentro de los límites calculados.
Las cajas de engranajes de turbinas eólicas, los sistemas de propulsión marina y los reductores industriales pesados suelen experimentar historiales de par variables más severos de lo que sugieren las simples clasificaciones nominales.
Las transmisiones de automoción pueden enfrentar elevadas cargas transitorias durante el acoplamiento del embrague, el cambio de marchas, la aceleración, el frenado o cambios repentinos de tracción sobre superficies irregulares.
Por lo tanto, una evaluación adecuada del eje debe incluir el espectro de par, en lugar de un único valor máximo tomado de un catálogo general de productos.
Pregunte si el proveedor utiliza cálculos específicos de la aplicación para la tensión de contacto de los dientes, la tensión cortante torsional, el margen de fatiga y la geometría de las secciones críticas alrededor de las raíces del estriado.
La trayectoria del par también debe revisarse más allá del propio estriado. Los radios de transición, hombros, ranuras de aceite, ubicaciones de anillos de retención y cambios de diámetro pueden convertirse en los verdaderos puntos débiles.
Un eje con alta resistencia de los dientes estriados puede fallar prematuramente si una transición brusca o un radio de raíz insuficiente concentra tensiones cerca de la sección de trabajo.
Confirme el grado de acero y la integridad de la forja antes de comparar dimensiones
La selección del material influye considerablemente en la capacidad de par, la vida a fatiga, la templabilidad, la maquinabilidad, el comportamiento ante la distorsión y la resistencia al desgaste en los flancos del estriado.
Los materiales habituales para ejes pueden incluir aceros de medio carbono, aceros estructurales aleados, aceros para cementación y grados para endurecimiento por inducción seleccionados según el entorno de servicio requerido.
El grado correcto depende de si el diseño necesita un núcleo tenaz, una capa superficial dura y resistente al desgaste, una alta resistencia torsional o un equilibrio entre estas propiedades.
Por ejemplo, un estriado cementado puede ofrecer una excelente resistencia al desgaste de los flancos, pero la composición del núcleo y la profundidad efectiva de capa deben seguir soportando cargas torsionales repetidas.
Los diseños de ejes endurecidos por inducción pueden ofrecer una solución práctica para regiones estriadas específicas, especialmente cuando son prioritarias la dureza localizada y un menor coste de proceso.
Los evaluadores deben solicitar la norma del material, la trazabilidad del número de colada, el informe de composición química y los requisitos de propiedades mecánicas para cada lote de producción controlado.
Los certificados de materiales deben identificar carbono, manganeso, cromo, níquel, molibdeno, azufre, fósforo y otros elementos relevantes conforme al grado de acero especificado.
La calidad de la forja merece la misma atención, ya que una pieza en bruto forjada debe mejorar el flujo de grano y la continuidad estructural, no limitarse a cambiar la forma exterior.
La forja de precisión adecuada puede alinear el flujo metálico de forma más favorable con la geometría del eje, reduciendo el sobremetal de mecanizado y conservando una estructura interna densa y uniforme.
Sin embargo, una temperatura de forja excesiva, deformación insuficiente, llenado deficiente de la matriz, enfriamiento inadecuado o cascarilla superficial no eliminada pueden introducir riesgos de calidad.
Las preocupaciones típicas incluyen solapes, pliegues, grietas, descarburación, inclusiones no metálicas, segregación, defectos relacionados con la contracción y microestructura inconsistente en secciones críticas.
Un proveedor competente debe definir en registros de proceso documentados la inspección del material entrante, el control de calentamiento de palanquillas, los parámetros de forja, los procedimientos de recorte y los métodos de enfriamiento posteriores a la forja.
Para aplicaciones de alta exigencia, los ensayos ultrasónicos, la inspección por partículas magnéticas, el examen metalográfico y el ensayo de macroataque pueden ser medidas de homologación adecuadas.
Los requisitos de inspección deben basarse en el riesgo. No todos los ejes requieren el mismo nivel de ensayos no destructivos, pero los componentes críticos de transmisión requieren criterios de aceptación justificados.
Evalúe la geometría del estriado como un sistema de ajuste funcional
Las dimensiones del estriado nunca deben evaluarse como valores aislados del plano. Su finalidad funcional es transmitir par permitiendo el montaje, posicionamiento y movimiento previstos.
Los parámetros geométricos clave suelen incluir número de dientes, módulo o paso diametral, ángulo de presión, diámetro mayor, diámetro menor, espesor del diente y longitud efectiva de acoplamiento.
Los perfiles estriados externos e internos deben ser compatibles no solo en la geometría nominal, sino también en la clase de tolerancia, el ajuste de flancos, la variación de hélice y el espaciado de dientes.
Un ajuste técnicamente correcto evita una holgura excesiva que genere carga de impacto y, al mismo tiempo, evita interferencias que dificulten el montaje o produzcan tensión de contacto concentrada.
Los evaluadores deben identificar si el estriado es de ajuste lateral, ajuste por diámetro mayor, ajuste por diámetro menor o está diseñado conforme a una norma internacional específica o definida por el cliente.
En muchas aplicaciones de transmisión de par, los estriados de ajuste lateral son importantes porque el contacto de los flancos controla la distribución del par e influye en el juego bajo cambios de dirección de carga.
Un exceso de juego puede generar ruido, fretting, desgaste por impacto y carga desigual de los dientes. Un juego insuficiente puede causar problemas de montaje y agarrotamiento térmico.
La precisión del perfil de diente es importante porque pequeños errores en la forma evolvente, el ángulo de presión o el espesor del diente pueden desplazar la carga hacia solo unos pocos dientes estriados.
Esa distribución desigual de carga reduce la capacidad práctica de par, incluso si los cálculos teóricos suponen que todos los dientes engranados comparten la carga uniformemente.
Solicite datos de inspección de espesor de diente, desviación de perfil, desviación de hélice, variación de paso, descentramiento y precisión de indexado del estriado cuando la aplicación requiera un ajuste controlado.
Los calibres pasa/no pasa pueden respaldar el control de producción, pero quizá no revelen la causa completa de un resultado funcional deficiente en conjuntos exigentes.
Las máquinas de medición por coordenadas, los calibres para estriados, los sistemas de medición óptica o los equipos específicos de medición de engranajes proporcionan información más diagnóstica durante la aprobación de la primera pieza.
También debe revisarse el cubo acoplado. Un estriado externo preciso no puede compensar un estriado interno con rebabas, tratamiento térmico deficiente, dientes deformados o mecanizado inconsistente.
Compruebe el tratamiento térmico en cuanto a dureza, profundidad de capa y control de distorsión
El tratamiento térmico suele ser la línea divisoria entre un eje estriado que supera pruebas nominales y otro que mantiene el ajuste tras un funcionamiento prolongado en campo.
El proceso correcto puede incluir cementación, carbonitruración, endurecimiento por inducción, temple y revenido, nitruración u otro tratamiento adaptado al material y a la intención del diseño.
La dureza por sí sola no es suficiente. Los evaluadores deben confirmar la ubicación y el rango de dureza, la profundidad efectiva de capa, la dureza del núcleo, la microestructura y la variación de dureza permitida.
Para ejes estriados cementados, una profundidad de capa insuficiente puede provocar desgaste temprano de los flancos, mientras que una profundidad excesiva o un temple inadecuado puede reducir la tenacidad del núcleo.
Para componentes endurecidos por inducción, el patrón endurecido debe cubrir el área de trabajo requerida sin crear transiciones bruscas que incrementen la sensibilidad a tensiones locales.
Las propiedades del núcleo siguen siendo importantes porque un eje debe resistir la deformación torsional y las cargas de choque bajo su capa superficial endurecida.
Revise si los ensayos de dureza se realizan en muestras representativas, en piezas terminadas o en probetas de sacrificio producidas bajo condiciones de proceso equivalentes.
La verificación en piezas terminadas es valiosa cuando la geometría lo permite, especialmente cuando el rectificado o acabado posterior al tratamiento térmico puede cambiar el estado final de la superficie.
El control de la distorsión debe abordarse específicamente. Los ejes largos y las secciones delgadas pueden doblarse, retorcerse o perder precisión de estriado durante el temple y revenido.
Un fabricante cualificado debe definir límites de enderezado, sobremetal de mecanizado posterior al tratamiento, objetivos finales de descentramiento y puntos de inspección después del procesamiento térmico.
Los registros de tratamiento térmico deben indicar temperatura, tiempo, medio de temple, ciclo de revenido y trazabilidad de lote. Estos controles hacen más fiable el análisis posterior de fallos.
Mida concentricidad, descentramiento y acabado superficial en referencias funcionales
La transferencia de par es solo una parte del rendimiento del eje. Los sistemas rotativos también requieren concentricidad controlada entre estriados, asientos de rodamientos, engranajes, caras de brida y diámetros de posicionamiento.
Un descentramiento excesivo puede provocar vibración, desgaste desigual de sellos, engrane deficiente, sobrecarga de rodamientos y tensiones cíclicas que acortan la vida útil del componente.
Los evaluadores técnicos deben verificar qué características establecen la referencia funcional durante el mecanizado y la inspección, en lugar de suponer que cualquier medición de línea central es significativa.
Para un eje de transmisión, el requisito relevante puede ser el descentramiento total indicado entre los asientos de rodamientos y el diámetro primitivo del estriado, no simplemente la rectitud del diámetro exterior.
Para un estriado conectado a un engranaje o acoplamiento, la ubicación axial y la perpendicularidad de la cara pueden influir en la calidad del acoplamiento tanto como el descentramiento radial.
El acabado superficial también afecta a la fatiga y al desgaste. Los flancos de estriado rugosos pueden favorecer el desgaste abrasivo, la interrupción de la película lubricante y la concentración de tensiones en marcas locales de mecanizado.
Los requisitos de superficie deben reflejar la pieza acoplada y el método de lubricación. Un acabado extremadamente fino no siempre es necesario, pero un acabado no controlado es un riesgo recurrente para la fiabilidad.
La eliminación de rebabas requiere una revisión cuidadosa porque el desbarbado manual puede crear condiciones de borde inconsistentes, especialmente alrededor de dientes pequeños y áreas de raíz difíciles.
Pregunte cómo el proveedor evita las rebabas tras tallado por fresa madre, brochado, mortajado, fresado, rectificado o laminado de estriados, y cómo verifica las rebabas residuales.
Utilice tolerancias que se ajusten a la realidad del montaje, no solo a la convención del plano
Las tolerancias del plano deben vincularse con la secuencia real de montaje, la condición térmica, el espesor del recubrimiento, el estado de lubricación y el movimiento esperado entre el eje y el cubo.
Una tolerancia que parece amplia en el papel puede resultar demasiado restrictiva después del recubrimiento, la distorsión por tratamiento térmico o la acumulación de tolerancias con rodamientos, engranajes y carcasas adyacentes.
Por el contrario, una tolerancia de estriado amplia puede permitir un montaje sencillo, pero generar un juego inaceptable cuando la transmisión experimenta inversión de carga y vibración.
Los equipos técnicos deben realizar un análisis de acumulación de tolerancias que cubra estriados del eje, estriados del cubo, hombros de posicionamiento, asientos de rodamientos, elementos de retención y longitud de acoplamiento axial.
Esta revisión es especialmente importante cuando varios proveedores fabrican componentes acoplados. Las piezas individuales pueden superar la inspección mientras el mecanismo ensamblado sigue fallando funcionalmente.
Cuando sea práctico, especifique ensayos de montaje funcional con piezas acopladas representativas, especialmente para nuevos diseños, clases de tolerancia revisadas o lanzamientos de producción de alto volumen.
El ajuste debe comprobarse después de todas las operaciones de acabado relevantes. El galvanizado, el tratamiento de fosfatado, el óxido negro, el granallado, el rectificado y los recubrimientos pueden alterar las dimensiones finales.
En entornos propensos a la corrosión, el acabado protector debe evaluarse junto con los requisitos de ajuste, ya que la acumulación de recubrimiento puede cambiar el juego o la fuerza de montaje.
Evalúe la capacidad del proveedor mediante evidencia de proceso y disciplina de producción
Un proveedor de ejes estriados de acero forjado debe evaluarse como socio de proceso, no simplemente como fuente de dimensiones terminadas.
La evidencia de capacidad debe incluir equipos de forja, gestión de matrices, capacidad de mecanizado, control de tratamiento térmico, recursos de inspección, personal de calidad y prácticas documentadas de trazabilidad.
La forja de precisión puede reducir el desperdicio de material y el sobremetal de mecanizado, pero su valor depende de un diseño repetible de matrices, una preparación controlada de palanquillas y parámetros de producción estables.
Para programas de automoción o cajas de engranajes de gran volumen, una capacidad de proceso consistente suele ser más valiosa que un resultado atractivo de prototipo producido con atención excepcional.
Revise informes de inspección de primera pieza, diagramas de flujo de proceso, planes de control, estudios de capacidad, procedimientos de no conformidad y métodos de control de cambios antes de aprobar el suministro en serie.
Pregunte si el proveedor puede proporcionar abastecimiento de materia prima, forja, mecanizado de desbaste, mecanizado de acabado, coordinación del tratamiento térmico e inspección final bajo una responsabilidad controlada.
Un proceso más integrado puede reducir el riesgo de transferencia, acortar los ciclos de comunicación y mejorar la trazabilidad cuando los problemas dimensionales o metalúrgicos requieren acciones correctivas.
Para aplicaciones en automoción, energía eólica, equipos marinos y reductores, la experiencia del proveedor con niveles de par y documentación de calidad similares es muy relevante.
Liaocheng Jiucheng Auto Parts Co., Ltd. proporciona servicios de forja de precisión y mecanizado para ejes de transmisión, ejes estriados, engranajes, engranajes cónicos, engranajes de reductores y componentes relacionados de transmisiones.
Su enfoque de fabricación en piezas de engranajes de alta gama para automoción, energía eólica, maquinaria y sector marino respalda proyectos que requieren forja controlada, aprovechamiento de material y menor sobremetal de mecanizado.
Elabore una lista de verificación práctica de homologación antes de liberar la producción
Un paquete de homologación estructurado ayuda a los evaluadores técnicos a comparar proveedores objetivamente y evita que requisitos importantes permanezcan solo en discusiones informales.
Comience con el plano aprobado, la especificación del material, el requisito de tratamiento térmico, el ciclo de trabajo del par, la información de las piezas acopladas y las dimensiones funcionales críticas.
A continuación, defina los requisitos de aceptación para defectos de forja, propiedades mecánicas, dureza, profundidad de capa, perfil de estriado, descentramiento, acabado superficial y protección contra la corrosión.
Aclare qué inspecciones se requieren para cada pieza, cada lote, las primeras piezas, las muestras de auditoría periódica y las presentaciones de producción de primera pieza.
Especifique el método de medición para cada característica crítica. Una tolerancia está incompleta cuando la referencia, el tipo de calibre, el método de muestreo o la condición de medición no están claros.
Para programas críticos, incluya requisitos de trazabilidad que vinculen el eje terminado con la colada del material, el lote de forja, el lote de tratamiento térmico, la ruta de mecanizado y el informe de inspección.
También resulta útil definir las expectativas de respuesta ante desviaciones, incluidas la contención, el análisis de causa raíz, el plazo de acciones correctivas y la recalificación tras cambios significativos del proceso.
Estos controles reducen la incertidumbre de aprovisionamiento y proporcionan a los equipos de ingeniería evidencias más sólidas de que los ejes suministrados funcionarán de forma consistente en los conjuntos de producción.
Conclusión: la capacidad de par y el ajuste deben verificarse conjuntamente
Los ejes estriados de acero forjado deben seleccionarse mediante una revisión combinada de capacidad de carga, calidad del material, integridad de la forja, geometría del estriado, tratamiento térmico y precisión de mecanizado.
Los cálculos de par por sí solos no establecen la fiabilidad, ya que el rendimiento práctico depende de la uniformidad con que los dientes estriados comparten la carga y de la consistencia del montaje de los componentes acoplados.
Las decisiones de abastecimiento más sólidas se basan en capacidad de proceso documentada, resultados de inspección medibles, pruebas funcionales representativas y trazabilidad clara a lo largo de las etapas de producción.
Para los evaluadores técnicos, el criterio central es sencillo: un eje está homologado cuando proporciona repetidamente el par y el ajuste requeridos, no solo cuando coincide con las dimensiones nominales.
Trabajar con un proveedor experimentado de ejes estriados de acero forjado puede ayudar a convertir estos requisitos en controles fabricables, reducir el riesgo del programa y lograr un rendimiento más fiable de la transmisión.
Envíenos un mensaje