



Publicaciones relacionadas
Mensaje en línea
Por qué Ra < 0.4 µm no es solo un número: es la primera línea de defensa de su sala limpia
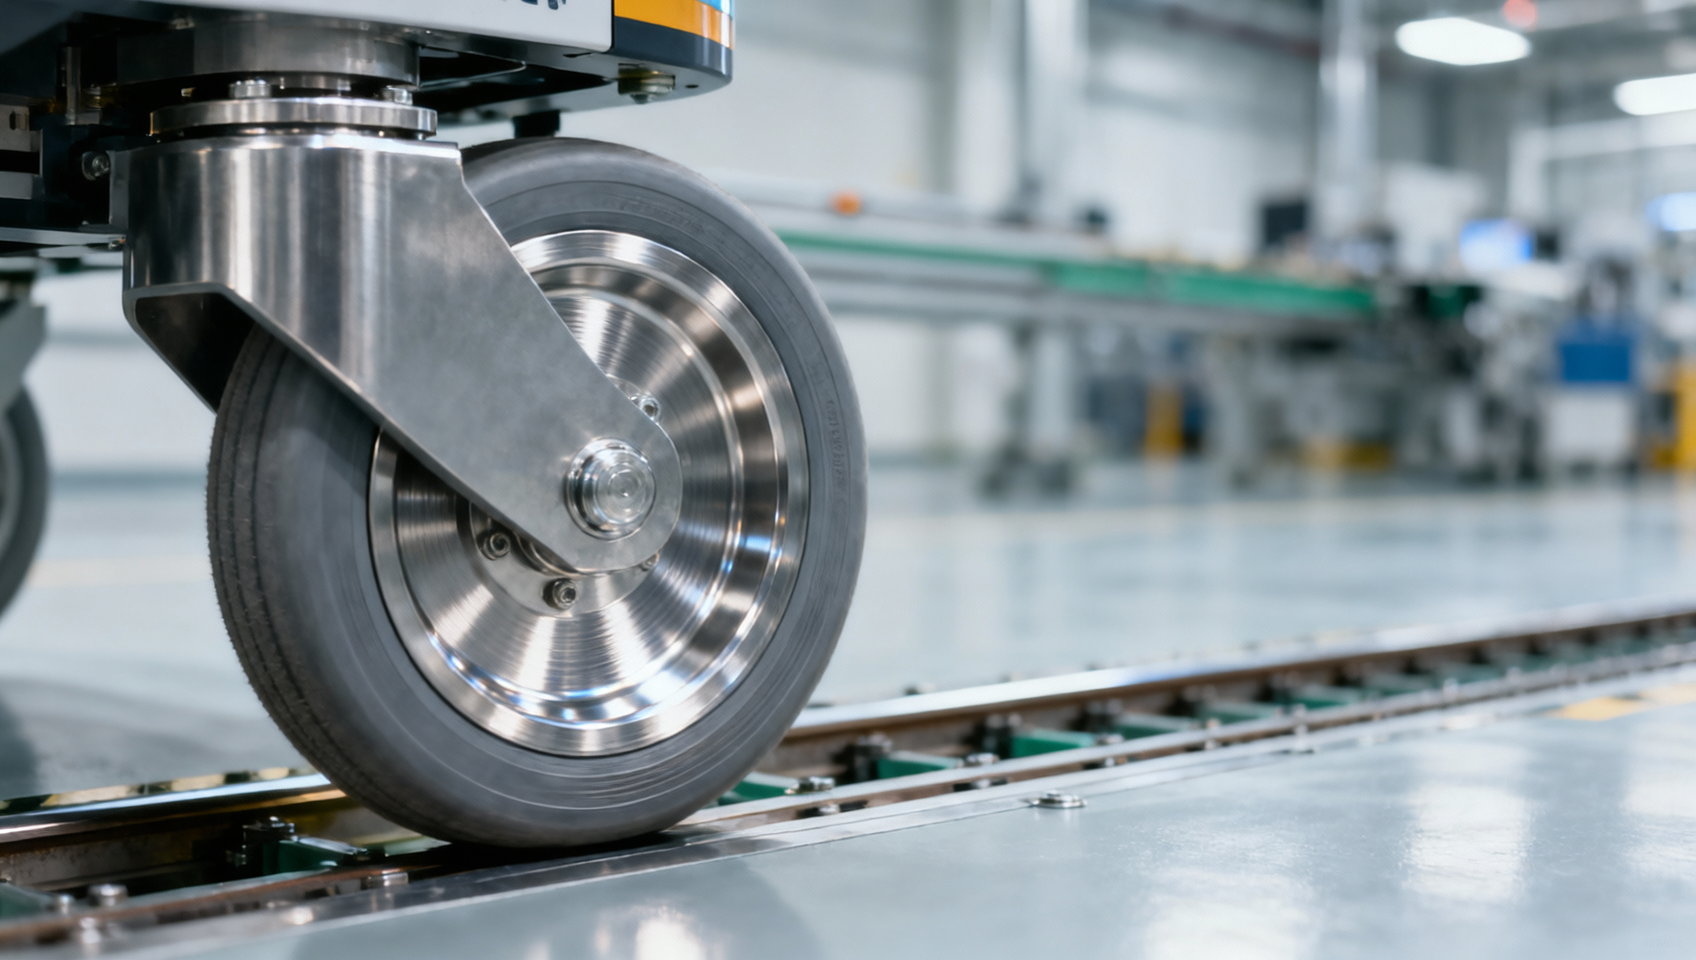
Si está especificando componentes para AGV en salas limpias ISO Clase 3–5 —líneas de llenado farmacéutico, manipulación de obleas semiconductoras o ensamblaje biotecnológico—, probablemente haya visto «Ra < 0.4 µm» en las fichas técnicas de las ruedas. Sin embargo, la rugosidad superficial no es una métrica que simplemente se marca como cumplida. Es un indicador directo del comportamiento de microabrasión bajo carga dinámica y determina la cantidad de partículas que generan sus ruedas con el tiempo, no solo el primer día, sino después de 10,000 ciclos de rozamiento lateral contra suelos recubiertos de epoxi.
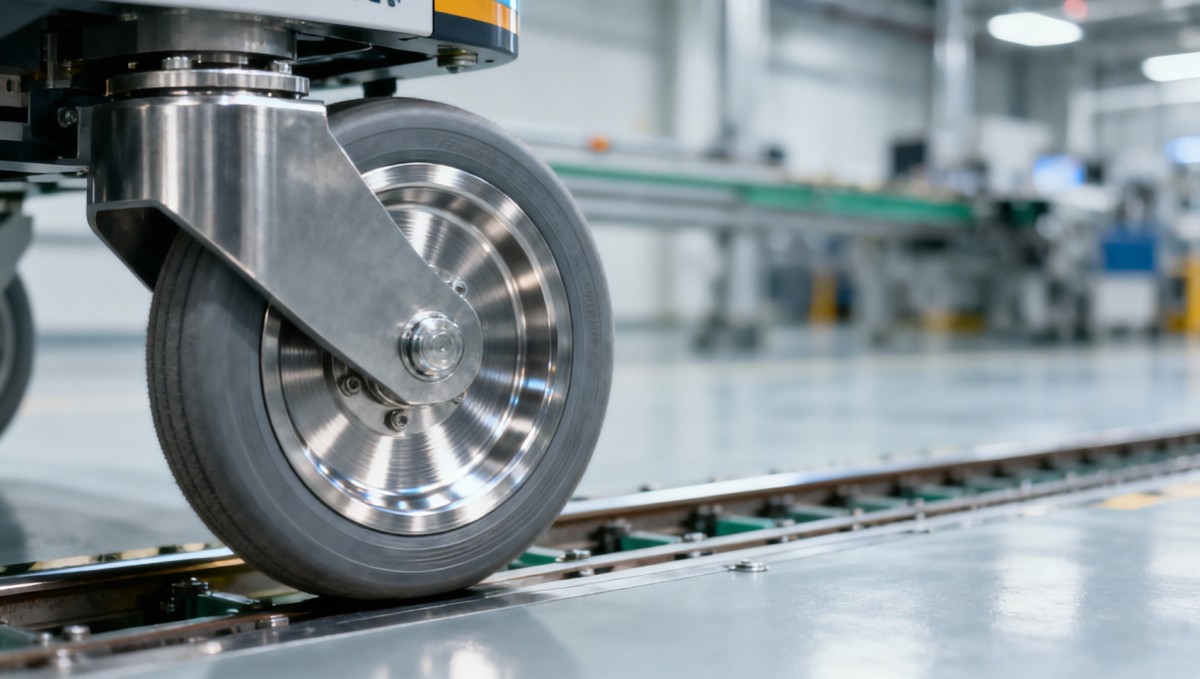
Las ruedas de acero de doble pestaña son estándar en el diseño de AGV para salas limpias por buenas razones: previenen el descarrilamiento en giros cerrados, reducen la dependencia de sensores de guiado y soportan cargas laterales derivadas de la transferencia de palés. Pero su geometría por sí sola no garantiza una baja generación de partículas. Una rueda con una alineación perfecta de pestañas, pero con un acabado rectificado de Ra 0.8 µm, liberará partículas medibles en pocas horas de funcionamiento, especialmente al acelerar o desacelerar sobre hormigón pulido o vinilo conductivo. Esto no es teórico. Se ha observado en pruebas de validación reales, donde los contadores de partículas registraron picos por encima de 0.5 µm durante eventos de deslizamiento de las ruedas, y dichos picos se correlacionaron directamente con la distribución de altura de las asperezas superficiales, no solo con el Ra medio.
Cómo se traduce la rugosidad en un riesgo real de contaminación
Ra (rugosidad media aritmética) es un descriptor de valor único, pero oculta complejidad. Dos ruedas clasificadas ambas con Ra 0.35 µm pueden comportarse de forma muy diferente si una presenta valles profundos y aislados (Rz alto), mientras que la otra tiene picos uniformemente poco profundos (Rsk bajo). En aplicaciones de sala limpia, lo que más importa es la *probabilidad* de que un punto alto microscópico se desprenda por cizallamiento bajo tensión de contacto repetida. Ese evento de cizallamiento libera residuos ferrosos —a menudo submicrónicos, pero magnéticamente activos y electrostáticamente adherentes— que resisten la filtración HEPA y se depositan sobre obleas o viales.
No se trata de corrosión ni de vida útil por desgaste. Se trata de la cinética de liberación de partículas. Las ruedas de acero no se «desgastan» en salas limpias: primero contaminan. Y Ra < 0.4 µm no es arbitrario: se sitúa justo por debajo del umbral en el que las asperezas comienzan a deformarse plásticamente bajo las presiones de contacto típicas de los AGV (0.8–1.2 MPa), minimizando la soldadura en frío y la microfractura. Por debajo de ese valor, la generación de partículas disminuye de manera no lineal, no linealmente. Un cambio de Ra 0.5 µm a Ra 0.35 µm puede reducir los recuentos detectables de partículas de 0.3+ µm en un 60–70% en pruebas de rodadura controladas, según tendencias observadas en la industria a través de múltiples validaciones de OEM.
Forja + acabado: donde la precisión comienza mucho antes del rectificado
Lograr Ra < 0.4 µm de forma constante no consiste únicamente en invertir en mejores máquinas de rectificado. Comienza aguas arriba: en la homogeneidad del material, el flujo de grano de la forja y la estabilidad del tratamiento térmico. Si el acero base contiene inclusiones no metálicas o presenta una dureza desigual después del temple, incluso un acabado ultrapreciso no suprimirá la liberación de partículas. La superficie puede parecer lisa bajo perfilometría, pero las microgrietas subsuperficiales o las redes frágiles de carburos se convierten en puntos de inicio para el desconchado.
Por eso Liaocheng Jiucheng Auto Parts, una empresa de alta tecnología centrada en forjados de precisión para sistemas de engranajes automotrices, eólicos y marinos, trata la producción de ruedas como un proceso metalúrgico de circuito cerrado. Sus ruedas de acero de doble pestaña comienzan con acero aleado desgasificado al vacío, forjado en un taller dedicado de forja de precisión donde se controla la orientación del grano para alinearla con las trayectorias de carga radial. El tratamiento térmico posterior a la forja utiliza ciclos de enfriamiento lento calibrados para evitar gradientes de tensión residual. Solo entonces comienza el mecanizado, con torneado CNC seguido de un acabado abrasivo multietapa diseñado específicamente para reducir las microasperezas sin inducir reflujo térmico ni endurecimiento por deformación.
¿El resultado? Ruedas que mantienen Ra ≤ 0.38 µm en toda la superficie de las pestañas, no solo en cupones de prueba, y lo hacen de lote a lote. Esta consistencia es importante cuando está homologando componentes para el cumplimiento de GMP o ISO 14644-1. No puede permitirse una nueva homologación cada seis meses porque el acabado superficial se desvía.
Qué significa realmente la «consistencia» en la práctica
La mayoría de los proveedores miden Ra en un solo punto por rueda. Eso es insuficiente. Las ruedas para salas limpias soportan cargas asimétricas: la pestaña interior soporta mayor fuerza lateral durante los giros; la pestaña exterior entra en contacto con juntas o transiciones del suelo. Por ello, Liaocheng Jiucheng toma muestras en cinco puntos por rueda, incluidos ambos bordes de las pestañas y la zona media de la banda de rodadura, e informa de la dispersión estadística completa, no solo de la media. Sus inspectores de calidad utilizan perfilómetros de palpador calibrados y trazables a normas nacionales, no interferómetros ópticos, que pueden realizar lecturas incorrectas en superficies reflectantes de acero.
Y dado que estas ruedas se integran en sistemas de movimiento más amplios, la compatibilidad es importante. Su diseño de doble pestaña incluye una geometría de cubo optimizada para el montaje directo en cubos accionados por servomotores, sin adaptadores ni calzas de alineación. Esto elimina un modo de fallo completo: el micromovimiento inducido por vibración entre la rueda y el eje, que por sí mismo genera partículas independientemente de la rugosidad superficial.
Para proyectos que requieren soluciones de movimiento integradas, esta atención al detalle de la interfaz se extiende a componentes complementarios. Por ejemplo, susAnillos de coronas de orientación comparten los mismos protocolos de trazabilidad de materiales e integridad superficial, algo crítico cuando los módulos rotativos deben cumplir presupuestos de partículas idénticos.
Tres aspectos que debe verificar antes de finalizar la especificación de sus ruedas
1.Las condiciones de prueba coinciden con su caso de uso. ¿Los datos de Ra provienen de una medición estática o de pruebas de desgaste por rodadura a la velocidad, carga y material de suelo reales del AGV? El Ra estático dice poco sobre el comportamiento de liberación de partículas a largo plazo.
2.La integridad superficial está documentada, no asumida. Solicite informes completos de perfilometría (Ra, Rz, Rsk), no solo certificados de aprobación/rechazo. Confirme si las mediciones incluyen los bordes de las pestañas, no solo las líneas centrales de la banda de rodadura.
3.La trazabilidad del material está garantizada. ¿Puede el proveedor proporcionar números de lote de colada, informes de ensayos de tracción y registros del proceso de forja? En entornos regulados, la trazabilidad de las ruedas suele incorporarse directamente a su propio registro de auditoría.
El enfoque de Liaocheng Jiucheng Auto Parts refleja cómo ha evolucionado la fabricación de precisión: menos sobre «cumplir la especificación» y más sobre controlar las causas raíz. Su equipo de 55 personas, que incluye ingenieros mecánicos, inspectores de calidad y un ingeniero sénior con décadas de experiencia en dinámica de engranajes, trata cada rueda no como una pieza estándar, sino como un subsistema crítico para la contaminación. Esta mentalidad se refleja en decisiones como utilizar pulido automatizado en lugar de pulido manual, para eliminar la variabilidad del operario, o calibrar semanalmente todos los equipos de metrología, en lugar de trimestralmente.
Si la próxima implementación de AGV en su sala limpia depende de un control predecible de partículas, y no solo de la certificación inicial, la rugosidad superficial no es una nota al pie en la hoja de especificaciones. Es la primera decisión de ingeniería que determina si su sistema mantiene el cumplimiento durante toda su vida operativa. Y eso comienza con cómo se comporta el acero antes del primer corte, no después del último pulido.
Envíenos un mensaje