



Publicaciones relacionadas
Mensaje en línea
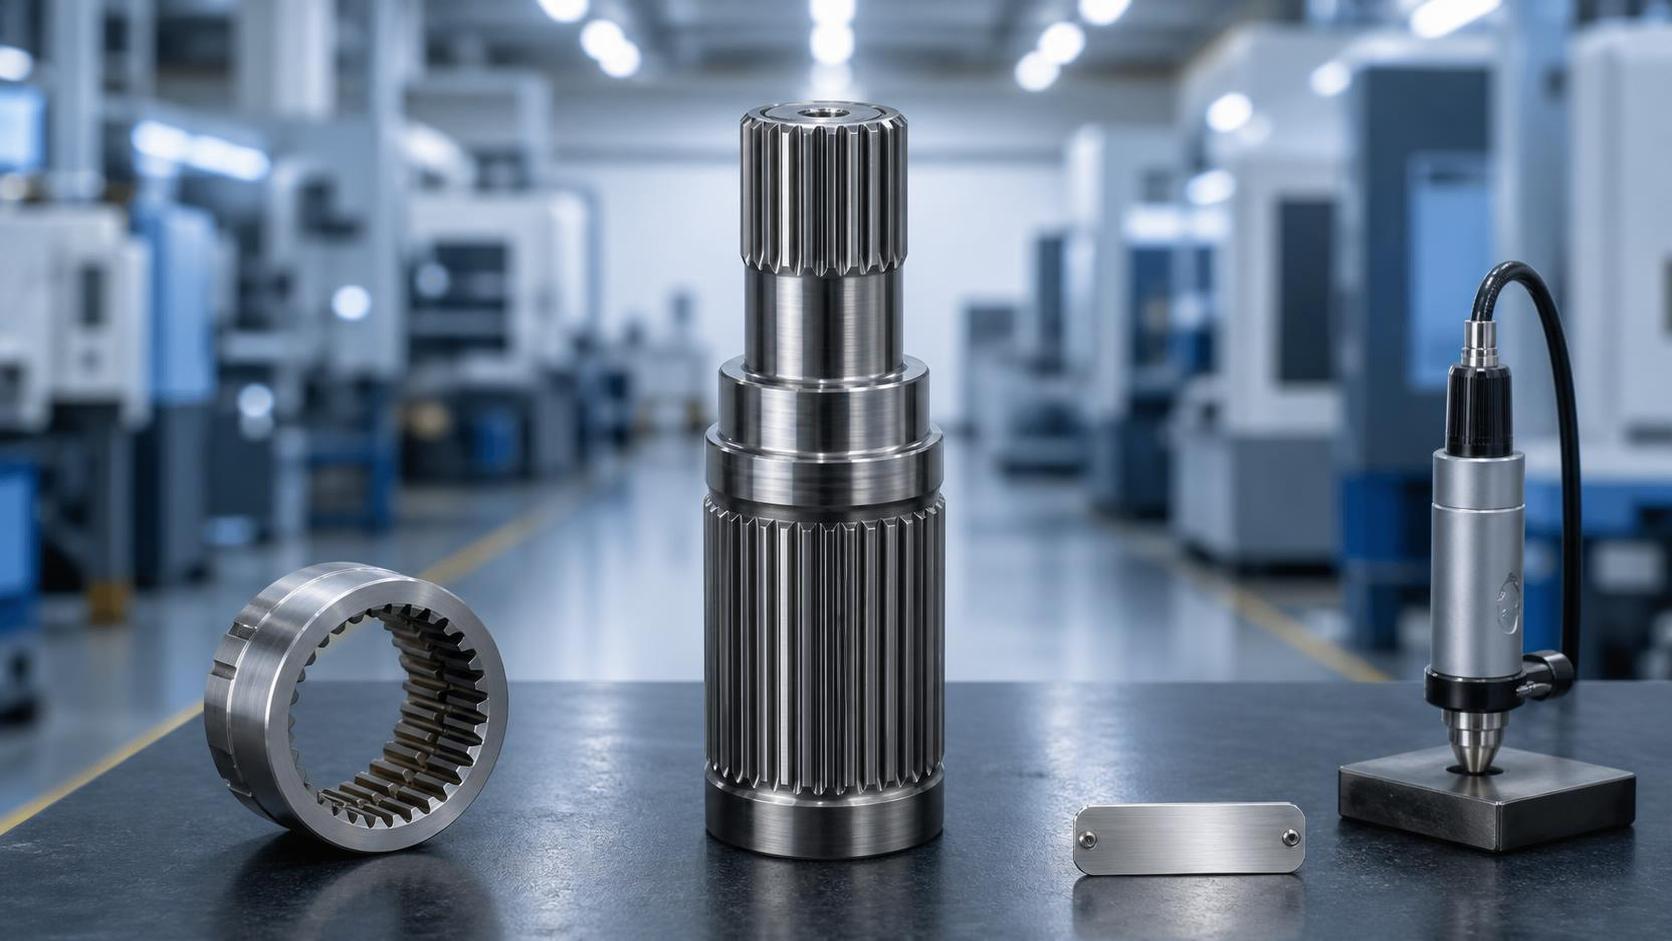
Una falla en un sistema de transmisión de servicio pesado rara vez comienza con una rotura dramática. Con mayor frecuencia, empieza con un contacto deficiente de los dientes, una dureza inconsistente, un eje deformado después del tratamiento térmico o registros de material que no pueden rastrearse cuando surge un problema. Por eso, la evaluación de un Proveedor de ejes estriados forjados no debe comenzar ni terminar con el precio unitario. La verdadera cuestión es si el proveedor puede entregar repetidamente ejes que ajusten correctamente, transmitan par, resistan cargas de fatiga y lleguen a tiempo sin generar costos ocultos en etapas posteriores.
Esto es importante en transmisiones de camiones, cajas de engranajes de turbinas eólicas, sistemas de propulsión marina, maquinaria de construcción, reductores y sistemas industriales de transmisión de potencia. En estas aplicaciones, un eje estriado no es simplemente una barra mecanizada con dientes. Es una pieza de transmisión de par cuya calidad de forjado, flujo de grano, precisión de mecanizado, control del tratamiento térmico y disciplina de inspección deben trabajar en conjunto.
Por lo tanto, un proceso práctico de calificación debe evaluar tanto la pieza como el sistema de fabricación que la respalda.
Lo que debe demostrar un proveedor de ejes estriados forjados
La primera distinción útil es entre una empresa que puede fabricar una muestra y otra que puede controlar la producción en serie. Una muestra puede parecer correcta y superar una verificación dimensional básica. La producción en serie expone los problemas más complejos: variación del material entre coladas, desgaste de matrices, gestión de la vida útil de herramientas, consistencia del tratamiento térmico, estabilidad de las referencias de mecanizado y capacidad de respuesta cuando se detecta una no conformidad.
Un proveedor calificado debe poder explicar su ruta de proceso en una secuencia clara: verificación del material entrante, preparación de palanquillas, calentamiento, forjado, recorte o calibrado, tratamiento térmico cuando corresponda, mecanizado de desbaste, mecanizado de estrías, inspección final, preservación y embalaje. La ruta exacta cambia según el diseño del eje, el grado de material, la tolerancia y la condición requerida, pero el proveedor no debe ser impreciso sobre dónde se crean y verifican las características críticas.
Formule una pregunta sencilla pero reveladora: “¿Qué etapa del proceso controla la referencia de las estrías y cómo evitan que esa referencia se desplace después del tratamiento térmico?” Un equipo de ingeniería competente debería responder directamente. Si la respuesta se limita a “inspeccionamos cada pieza”, no es suficiente. La inspección detecta algunos problemas; el control del proceso los previene.
En el caso de un eje forjado, la etapa de forjado también merece atención. Un forjado adecuado puede orientar el flujo de material de manera más favorable que mecanizar un eje completamente a partir de barra, especialmente cuando el diseño presenta hombros, bridas o secciones transversales variables. Ese beneficio no es automático. Depende del diseño de la matriz, el control de la deformación, la gestión de la temperatura, la calidad del recorte y la cantidad de sobrematerial de mecanizado dejada para el acabado final.
No suponga que “forjado” significa automáticamente mayor resistencia, menor costo o una mejor opción para todos los pedidos. Para un prototipo de bajo volumen, una geometría de eje simple o cambios frecuentes de diseño, el mecanizado a partir de barra puede tener sentido comercial. El forjado suele resultar más atractivo cuando la demanda anual, el ahorro de material, las necesidades de rendimiento y la estabilidad del diseño justifican las herramientas y el desarrollo del proceso.
Comience con el plano, no con la cotización
Muchos problemas de abastecimiento evitables surgen al pedir a varias fábricas que coticen un plano que deja requisitos funcionales clave abiertos a interpretación. Antes de comparar ofertas, confirme qué necesita realmente el sistema de transmisión.
El paquete de planos debe identificar la norma de estrías o geometría de dientes, número de dientes, ángulo de presión o módulo cuando corresponda, clase de ajuste, tolerancias de diámetro mayor y menor, requisitos de estrías efectivas, límites de descentramiento, acabado superficial, especificación de material, rango de dureza, profundidad de capa o requisito de nitruración si corresponde, y requisitos de ensayos por partículas magnéticas o ultrasonidos cuando sean necesarios. También debe indicar qué dimensiones son funcionales después del tratamiento térmico.
Existe una gran diferencia de costo entre “mecanizar a dimensiones nominales” y “mantener un ajuste controlado después de la cementación y el rectificado de acabado”. Una cotización baja puede reflejar una interpretación distinta en lugar de un proceso más eficiente.
Cuando intervengan piezas acopladas, proporcione suficiente información sobre el cubo, engranaje, acoplamiento o componente de transmisión para evaluar el engrane. Un eje puede cumplir sus propias dimensiones individuales y, aun así, mostrar un contacto deficiente si la norma de estrías de la pieza acoplada, la clase de tolerancia o el método de inspección no están alineados. Solicite una verificación de ajuste funcional o una estrategia de calibres acordada cuando la estría sea crítica.
La trazabilidad del material es un requisito comercial
En servicio pesado, la trazabilidad del material no es documentación por sí misma. Es lo que permite contener, investigar y reemplazar eficientemente un lote de producción si aparece un problema después de la entrega.
Solicite certificados de material para el grado de acero especificado y confirme cómo se vinculan las coladas del material con los lotes forjados y las piezas terminadas. El proveedor debe poder mostrar su método de identificación: número de colada, número de lote, hoja de seguimiento, código de barras, estampado u otro sistema controlado. El método de marcado no debe crear un concentrador de tensiones ni entrar en conflicto con el plano, especialmente en zonas del eje sensibles a la fatiga.
Para los aceros aleados utilizados en ejes de transmisión, la composición química por sí sola no determina la idoneidad. La condición del material, las expectativas de limpieza, la templabilidad, la reducción de forjado y la ruta de tratamiento térmico pueden afectar el comportamiento final. Un proveedor no necesita revelar todos los parámetros internos, pero debe poder proporcionar los certificados acordados y demostrar que la ruta real cumple el requisito de ingeniería.
Tenga cuidado con expresiones como “material equivalente”. La equivalencia puede ser aceptable solo cuando se aprueba formalmente conforme a la norma requerida y la condición de uso final. Un grado nominalmente similar puede comportarse de manera diferente durante el forjado, la cementación, el endurecimiento por inducción o la nitruración. En un eje de alto par, esa diferencia puede aparecer solo después de que se acumulen ciclos de servicio.
Examine de cerca la precisión de las estrías y el tratamiento térmico
Para muchos ejes de transmisión, la falla más costosa no es un eje roto, sino el desgaste acelerado en la interfaz estriada. El desgaste por micromovimiento, el aumento de holgura, el contacto desigual de los dientes, el montaje difícil y el daño localizado de los dientes suelen deberse a una combinación de problemas de geometría y dureza.
Pregunte cómo se produce la geometría de las estrías. Según el diseño y la tolerancia, los métodos pueden incluir tallado por fresa madre, fresado, mortajado, brochado, laminado, rectificado o una combinación de operaciones de desbaste y acabado. No existe un método “mejor” universal. El método adecuado depende de la forma de la estría interna o externa, el tamaño, la condición del material, la precisión requerida, el volumen de producción y de si el acabado se realiza antes o después del tratamiento térmico.
El punto importante es que el proveedor pueda medir lo que fabrica. Los calibradores por sí solos no determinan la calidad de las estrías. Un plan de control serio puede utilizar calibres pasa/no pasa, calibres de estrías, medición por coordenadas, medición de perfiles, equipos de medición de descentramiento, ensayos de dureza y verificaciones metalográficas cuando se especifiquen. El método de inspección debe corresponder al riesgo funcional. Los ajustes estrechos de transmisión requieren más que un informe básico de diámetro exterior.
El tratamiento térmico debe revisarse como parte del plan de control dimensional, no como una operación subcontratada aislada. La cementación, el temple, el endurecimiento por inducción y la nitruración pueden modificar el comportamiento de distorsión. Si es necesario un rectificado de acabado después del tratamiento térmico, confirme si el proveedor dispone de esa capacidad internamente o la gestiona mediante un socio calificado. También aclare quién asume la aceptación final cuando se utiliza procesamiento externo.
Una solicitud útil es un paquete de primera pieza que contenga resultados dimensionales, registros de dureza, certificación de material, registros de tratamiento térmico cuando corresponda e imágenes o informes de los ensayos no destructivos requeridos. Esto es más informativo que una declaración genérica de que las piezas han superado la inspección de calidad.
Evalúe la capacidad mediante evidencia, no solo por el tamaño del taller
Una visita a la fábrica o una auditoría remota debe centrarse en el flujo de trabajo más que en la apariencia. Un taller limpio es útil, pero no demuestra capacidad. Observe si el forjado y el mecanizado se organizan en torno a rutas controladas, si el material y el trabajo en proceso están identificados, si los equipos de medición tienen estado de calibración y si las piezas no conformes están físicamente segregadas.
Liaocheng Jiucheng Auto Parts Co., Ltd., establecida en 2015, opera tanto un taller de forjado de precisión como un taller de procesamiento mecánico. Este tipo de configuración integrada puede ser valiosa para programas de ejes estriados porque las decisiones de forjado y mecanizado pueden coordinarse en lugar de transferirse entre proveedores no relacionados. La empresa declara que su trabajo abarca componentes de engranajes para automóviles, piezas de cajas de engranajes de energía eólica y piezas de engranajes mecánicos y marinos, incluidos ejes de transmisión y ejes estriados.
Su personal técnico declarado incluye ingeniería mecánica, ingeniería de calidad y personal dedicado a la inspección. Esto es relevante, pero debe verificarse frente al programa real: pregunte quién revisa el plano, quién aprueba el plan de control, quién gestiona las acciones correctivas y quién puede proporcionar los registros de medición del lote enviado. La capacidad de una empresa solo tiene sentido cuando se traduce en los controles requeridos por su pieza.
La capacidad también debe evaluarse en función del patrón de producción. Un proveedor con suficiente capacidad anual puede seguir teniendo dificultades con ventanas de entrega cortas, pedidos de modelos mixtos o piezas de servicio urgentes. Solicite plazos realistas en tres momentos: desarrollo de muestras, pedidos repetidos normales y períodos de carga máxima. Después, pregunte qué etapas constituyen el cuello de botella. Una respuesta creíble puede identificar las matrices de forjado, las plazas de tratamiento térmico, el mecanizado de estrías o la inspección final como la limitación. Esa honestidad es más útil que una promesa de entrega incondicional.
Compare el costo total puesto en destino en lugar del precio por pieza
El precio cotizado más bajo por pieza puede convertirse en el costo más alto del programa cuando se incluyen desperdicios, clasificación, entregas tardías, exposición a garantías o interrupciones del montaje. Esto es especialmente cierto para un eje que requiere un engrane estriado preciso o un costoso mecanizado posterior.
Compare las cotizaciones sobre la misma base. Confirme si se incluyen herramientas, matrices de forjado, calibres, cargos por muestras, tratamiento térmico, protección superficial, embalaje, informes de inspección y condiciones de transporte. Aclare el mecanismo de precios de la materia prima si el pedido tiene una duración prolongada. Si el proveedor propone una ruta de forjado con menor sobrematerial de mecanizado, solicite una explicación de cómo afecta el costo de herramientas, el rendimiento, el tiempo de mecanizado y la capacidad de tolerancia final.
Jiucheng informa que su enfoque de forjado de precisión está destinado a reducir el sobrematerial de torneado, ahorrar material y mejorar la eficiencia de producción. Esos ahorros declarados deben considerarse un punto de partida para una revisión de costos específica del programa, no como un porcentaje universal que pueda aplicarse a todos los ejes. La geometría, el grado de acero, la cantidad del pedido, la tolerancia y los requisitos de acabado determinan si los ahorros proyectados son alcanzables.
Para programas relacionados con maquinaria rotativa, también puede ser útil evaluar la experiencia más amplia de un proveedor en piezas forjadas. Por ejemplo, una revisión deanillos de coronas de giro puede ayudar a evaluar cómo un fabricante aborda las piezas forjadas anulares, el control de materiales y la coordinación del mecanizado. No debe sustituir la calificación específica para ejes estriados, porque las condiciones de carga y las prioridades de inspección son diferentes.
Utilice una prueba controlada antes de la liberación total
Un pedido de prueba controlado suele ser el mejor puente entre una cotización prometedora y una nominación de producción. No debe tratarse como una compra informal de muestras. Defina lo que debe demostrar la prueba: aprobación de primera pieza, montaje funcional, resultados de dureza y metalografía cuando se requieran, aceptación mediante calibre de estrías, capacidad de descentramiento, desempeño del embalaje y tiempos de entrega.
Si es posible, pruebe las piezas en el conjunto de acoplamiento real. La medición en banco es importante, pero el comportamiento en montaje puede revelar rebabas, contacto incorrecto de dientes, interferencia en hombros o problemas creados por el recubrimiento y la preservación. Para aplicaciones de alto riesgo, acuerde de antemano qué sucede si falla el primer lote: tiempo de contención, formato de análisis de causa raíz, responsabilidad de reemplazo y si el proveedor debe inspeccionar el material que ya está en tránsito.
La respuesta del proveedor ante un problema controlado suele ser más reveladora que su respuesta a una solicitud de cotización. Busque una contención estructurada, evidencia trazable y una acción correctiva que aborde la causa del proceso. Reclasificar el mismo lote puede resolver un problema inmediato de envío, pero no necesariamente evita la recurrencia.
Preguntas que revelan una calificación débil
Antes de la aprobación, solicite respuestas directas a estos puntos:
- ¿Qué operaciones se realizan internamente y cuáles se subcontratan?
- ¿Cómo se vincula cada eje terminado con su colada de material y lote de forjado?
- ¿Qué características de las estrías se verifican en cada pieza, por muestreo o solo durante la inspección de primera pieza?
- ¿Qué controles de proceso controlan la distorsión después del tratamiento térmico?
- ¿Cuál es el plan de reacción documentado para un resultado fallido de dureza, descentramiento o calibre de estrías?
- ¿Qué herramientas, calibres y aprobaciones de ingeniería se requieren antes de comenzar la producción en serie?
Las respuestas vagas son una señal de riesgo. También lo es un proveedor que acepta inmediatamente cada solicitud de tolerancia y plazo de entrega sin preguntar sobre la pieza acoplada, la condición del material, el volumen anual o el método de inspección. El trabajo con ejes de servicio pesado requiere preguntas porque el proceso tiene limitaciones reales.
Decisión final: elija evidencia en lugar de promesas
El proveedor de ejes estriados forjados adecuado no es necesariamente la fábrica más grande, el postor más bajo ni aquel con la lista de productos más amplia. Es el proveedor que puede demostrar una ruta repetible desde material certificado hasta pieza bruta forjada, estría terminada, tratamiento térmico verificado, inspección controlada y entrega confiable.
Comience con un paquete técnico completo, compare cotizaciones equivalentes, audite el proceso que crea las características críticas y libere la producción solo después de que una prueba definida confirme tanto el rendimiento de la pieza como la calidad de la documentación. Este enfoque requiere más esfuerzo al principio, pero protege el costo, el calendario y la confiabilidad del sistema de transmisión cuando aumenta el volumen del pedido.
Envíenos un mensaje