



Publicaciones relacionadas
Mensaje en línea
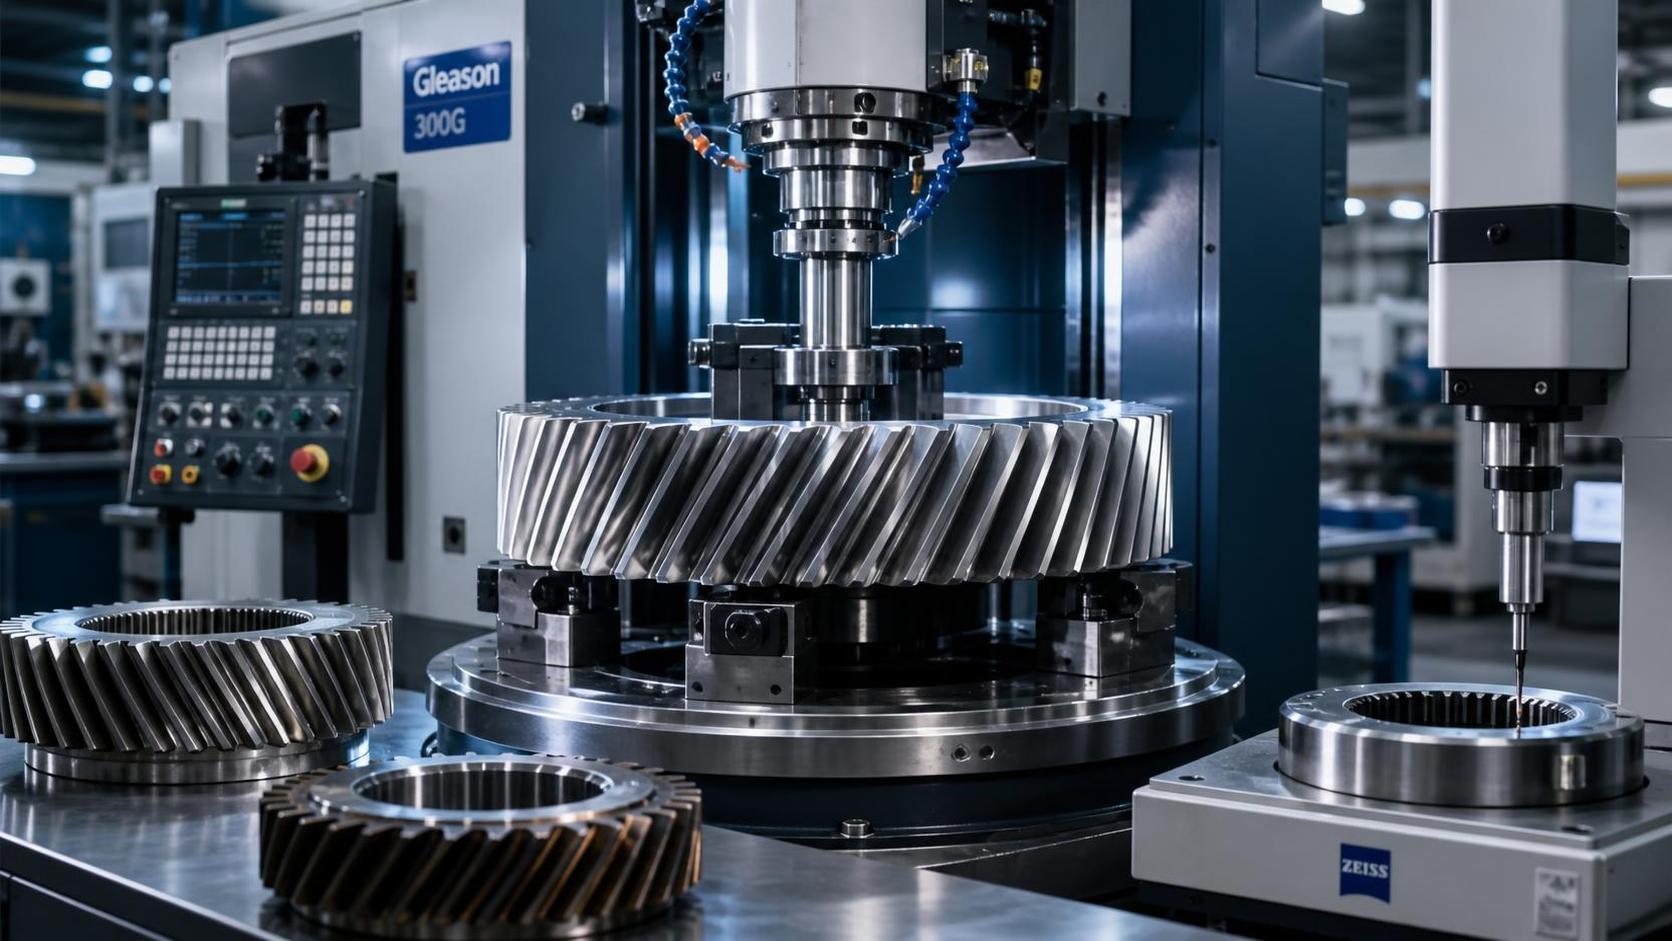
Un problema en una caja de cambios rara vez se manifiesta en la etapa de compra. Suele aparecer más tarde, cuando la transmisión de un vehículo genera ruido bajo carga, el tren de transmisión de una turbina eólica presenta vibraciones inestables o una unidad reductora marina requiere una parada de servicio imprevista. Para entonces, la discusión inmediata puede centrarse en la lubricación, los rodamientos, la alineación o las condiciones de funcionamiento. Sin embargo, la causa raíz puede encontrarse mucho antes: una decisión de fabricación que dejó una resistencia insuficiente de los dientes, una deficiente consistencia dimensional, tensiones residuales o un ajuste poco fiable entre el engranaje y el eje.
Por ello, lafabricación de cajas de cambios merece atención antes de que los planos se liberen para la producción en serie. Una caja de cambios no es simplemente una carcasa que contiene engranajes. Es un sistema en el que la geometría, el estado del material, la respuesta al tratamiento térmico, la precisión de mecanizado, el acabado superficial y el método de inspección de cada pieza giratoria afectan a las demás. Una pequeña desviación en un proceso puede ser tolerable de forma aislada, pero resultar costosa después del montaje, especialmente cuando intervienen pares elevados, cargas reversibles, ciclos de trabajo prolongados o accesos de mantenimiento difíciles.
Cuando un componente de engranaje “similar” no es realmente equivalente
Una dificultad habitual de abastecimiento comienza con una solicitud aparentemente sencilla: fabricar un engranaje o eje según un plano, cumplir con el grado de material indicado y entregarlo al coste unitario deseado. Dos proveedores pueden confirmar ambos puntos. Sin embargo, sus cotizaciones pueden reflejar rutas de proceso muy diferentes.
Por ejemplo, una ruta puede comenzar con una pieza en bruto forjada cuyo flujo de grano sigue el perfil de la pieza. Otra puede partir de una barra o de una pieza en bruto basta de la que se elimina mucho más material durante el mecanizado. Ambas rutas pueden ser adecuadas en determinadas circunstancias, pero no son intercambiables. La elección influye en el aprovechamiento del material, el tiempo de mecanizado, la integridad interna, la deformación durante el tratamiento térmico y la cantidad de sobrematerial disponible para el acabado final.
El problema se hace más visible cuando la aplicación es exigente. Un engranaje reductor que trabaja con una carga moderada puede tolerar una ventana de proceso más amplia que un engranaje de transmisión expuesto a cargas de choque repetidas. Un gran componente de energía eólica plantea preocupaciones distintas a las de un componente automotriz compacto, mientras que los equipos marinos pueden poner mayor énfasis en la exposición a la corrosión, la mantenibilidad y el funcionamiento estable durante períodos prolongados. El plano define la pieza requerida; la ruta de fabricación determina si esa pieza puede fabricarse de forma consistente.
En lugar de preguntar únicamente si un proveedor puede mecanizar un engranaje, resulta más útil plantear una pregunta orientada al proceso: ¿cómo controlará el proveedor el estado del material desde la preparación de la pieza en bruto hasta la inspección final?
La pieza en bruto establece los límites de las operaciones posteriores
La fiabilidad comienza antes de cortar los dientes. La composición química del acero, la limpieza, el estado de la palanquilla y la práctica de conformado influyen en el comportamiento de la pieza durante el mecanizado y el tratamiento térmico. Si existen inclusiones, segregación o discontinuidades internas en una zona crítica, el mecanizado de precisión posterior no puede eliminar el riesgo subyacente. Del mismo modo, una pieza en bruto con una distribución deficiente de sobrematerial puede dificultar el mantenimiento de márgenes de mecanizado estables alrededor de los dientes del engranaje, el orificio o los muñones del eje.
La forja de precisión suele seleccionarse para componentes que requieren un mayor aprovechamiento del material y una geometría más próxima a la forma final. Puede reducir la cantidad de material eliminada en comparación con una pieza en bruto sometida a un mecanizado intensivo, especialmente en la producción repetitiva de engranajes, engranajes cónicos, engranajes espirales, engranajes reductores y piezas tipo eje. Una menor eliminación innecesaria también puede significar menos horas de mecanizado y menos desperdicio. Sin embargo, la forja no es un atajo universal. Deben controlarse la calidad de las herramientas, el desgaste de las matrices, la temperatura de conformado, el control del recorte y las prácticas de enfriamiento. Un proceso de forja mal controlado puede introducir cascarilla, pliegues, flujo desigual o dimensiones variables que generan trabajo adicional en las etapas posteriores.
Para un comprador que evalúa una ruta propuesta, lo útil no es insistir en que todos los engranajes se forjen con precisión. El mejor enfoque consiste en adaptar el método de la pieza en bruto a la aplicación, el volumen de producción, la geometría y los requisitos de tolerancia. Las piezas complejas de bajo volumen pueden justificar una ruta distinta de la de los componentes repetitivos de gran volumen. La cuestión crítica es que el proveedor pueda explicar la elección y demostrar cómo protege las superficies funcionales finales.
La geometría de los dientes es más que un ejercicio de planos dimensionales
El mecanizado de engranajes suele analizarse en términos de módulo, ángulo de presión, ángulo de hélice, número de dientes y clase de precisión. Estos aspectos son esenciales, pero el rendimiento práctico depende de cómo se relacionan las operaciones de mecanizado con el sistema de referencias del componente terminado. Si los dientes del engranaje se generan con precisión, pero el orificio, el hombro o el muñón del eje se referencian de manera inconsistente, el engranaje ensamblado puede funcionar con excentricidad excesiva o una distribución de contacto deficiente.
Una secuencia típica puede incluir el torneado de superficies de referencia, el corte basto o tallado por fresa madre de los dientes, el mecanizado de orificios o estrías, el tratamiento térmico y posteriormente operaciones de acabado como rectificado, bruñido, rasurado o torneado duro, cuando se requiera. El orden exacto varía según el material, el tipo de engranaje, el método de tratamiento térmico y el objetivo de precisión. Lo importante es que el proceso prevea la distorsión en lugar de tratarla como un defecto inesperado al final.
Los engranajes helicoidales y espirales requieren especial cuidado porque la dirección de los dientes y el patrón de contacto introducen una sensibilidad adicional a la alineación. Los engranajes cónicos añaden otro nivel de complejidad: la distancia de montaje, la geometría del cono, el contacto de los flancos y el comportamiento del par acoplado importan junto con las dimensiones individuales de la pieza. Un engranaje puede superar una inspección básica de diámetro y aun así generar ruido o carga concentrada si la relación de acoplamiento no se controla adecuadamente.
Por esta razón, un proceso competente defabricación de cajas de cambios no se basa en una única medición después de la producción. Establece las superficies de referencia desde el principio, las conserva durante la manipulación y verifica las características que determinan cómo se posicionará y engranará el componente en el montaje.
El tratamiento térmico es donde puede perderse una buena geometría
Muchos componentes de cajas de cambios necesitan una superficie dura y resistente al desgaste combinada con un núcleo capaz de soportar la carga transmitida. Según el diseño, la ruta puede incluir cementación, temple y revenido, endurecimiento por inducción, nitruración u otro tratamiento especificado. Cada método afecta la profundidad de dureza, la microestructura, la tensión residual, el cambio dimensional y el sobrematerial de acabado.
Una idea errónea frecuente es que el tratamiento térmico puede evaluarse comprobando únicamente la dureza. La dureza es importante, pero no responde a todas las preguntas. Un componente puede mostrar una dureza superficial aceptable y, sin embargo, tener una profundidad de capa inadecuada, una distorsión excesiva, quemaduras de rectificado después del acabado o una microestructura que no se corresponde con la condición de servicio prevista. Los controles pertinentes dependen del plano y de la aplicación, pero el principio general sigue siendo el mismo: el procesamiento térmico y la geometría final deben planificarse conjuntamente.
Considere un engranaje con una llanta delgada o un eje con una sección larga y esbelta. Ambos pueden responder al calentamiento y al temple de manera diferente a una pieza en bruto de engranaje compacta. Si el proveedor no deja un sobrematerial realista para el rectificado de acabado, una pieza puede resultar difícil de recuperar después de la distorsión. Por el contrario, un sobrematerial excesivo puede añadir tiempo y coste innecesarios al acabado. La planificación experimentada del proceso busca un equilibrio viable en lugar de asumir que las tolerancias más estrictas siempre requieren más mecanizado.
Preguntas que revelan si se comprende la ruta de tratamiento térmico
Las discusiones técnicas útiles suelen centrarse en el componente en lugar de en una afirmación genérica de capacidad. Pregunte qué superficies requieren dureza, si la profundidad especificada se mide después del acabado final, cómo se prevé gestionar la distorsión y qué dimensiones se vuelven a comprobar después del procesamiento térmico. También es razonable aclarar si los flancos de los dientes, los orificios, las características de las estrías y los asientos de rodamientos reciben diferentes tratamientos de acabado.
Las respuestas deben estar conectadas lógicamente. Si un engranaje endurecido necesita una precisión de dientes estrecha, debe indicarse una operación de acabado posterior al tratamiento térmico. Si un eje estriado debe transmitir par mientras se posiciona con precisión en un cubo acoplado, la forma de la estría, el descentramiento, la relación con los muñones y el efecto del tratamiento térmico deben considerarse como una sola cadena, no como características no relacionadas.
Las interfaces merecen la misma atención que los dientes del engranaje
En los conjuntos reales, las fallas no se limitan a dientes rotos. El desgaste por frotamiento en una conexión estriada, el juego excesivo por un ajuste deficiente del orificio, el descentramiento del eje, los asientos de rodamientos flojos y los errores en las caras de los hombros pueden acortar la vida útil de la caja de cambios o complicar el montaje. Estos problemas resultan especialmente frustrantes porque pueden descubrirse solo después de que ya se hayan fabricado varios componentes.
Cuando un diseño de transmisión utiliza una conexión estriada, el requisito funcional no es simplemente “estría presente”. El diseño puede depender del contacto de los flancos, la clase de ajuste, la longitud efectiva de acoplamiento, el estado de la raíz, la concentricidad con los muñones del eje y el método de montaje previsto. Uneje estriado correctamente especificado y fabricado puede evaluarse como parte de toda la trayectoria de par: dónde entra la fuerza, cómo se distribuye a través de la estría y si las piezas acopladas pueden ensamblarse repetidamente sin dañar las superficies críticas.
Aquí también resulta valiosa la revisión del plano. Antes de que comience la producción, ayuda a identificar referencias incompletas, tolerancias conflictivas, notas poco claras sobre el estado de la superficie o requisitos de inspección que no coinciden con la necesidad funcional real. Resolver estos puntos antes de las herramientas y el mecanizado reduce el riesgo de obtener un componente técnicamente conforme pero difícil de ensamblar.
La inspección debe seguir el riesgo de falla, no solo el formato de un informe final
Los documentos de inspección final son útiles, pero un informe por sí solo no puede compensar un proceso deficiente. El enfoque de calidad más sólido combina el control del material entrante, la verificación durante el proceso, las comprobaciones posteriores al tratamiento térmico y la inspección final de las dimensiones funcionales. El alcance debe ser proporcional a la función del componente y a las consecuencias de una falla.
Para los engranajes, la verificación pertinente puede incluir el perfil de los dientes, la línea de diente, las características relacionadas con el paso, el descentramiento, el espesor del diente, el tamaño del orificio, el ancho de cara y el acabado superficial cuando se especifique. Para los ejes, la atención suele dirigirse a los diámetros de los muñones, la rectitud, la concentricidad, las dimensiones de las estrías, las ubicaciones de los hombros y las características de roscas o chaveteros cuando estén presentes. La verificación del material y del tratamiento térmico puede implicar la revisión de la trazabilidad, los resultados de dureza, el examen metalográfico cuando se requiera o métodos de ensayos no destructivos adecuados para la pieza y la especificación.
La cuestión práctica importante es si las mediciones se realizan en el punto en que aún es posible corregir. Si un orificio se mecaniza antes del tratamiento térmico, la distorsión posterior al tratamiento debe preverse y comprobarse antes del envío. Si los dientes del engranaje se rectifican en acabado, el proceso debe confirmar que la operación de acabado no haya introducido daños térmicos ni modificado la geometría de contacto prevista. La inspección tiene el mayor valor cuando informa los ajustes del proceso, no cuando simplemente registra un estado final.
El control de costes suele ser una cuestión de proceso
Un bajo precio por pieza puede resultar atractivo, pero no equivale a un bajo coste de producción. El coste de un componente de caja de cambios incluye el riesgo de desperdicio, la reprocesación, las interrupciones de entrega, la dificultad de montaje, el esfuerzo de inspección y las consecuencias de un rendimiento inestable en servicio. Por esta razón, la pieza en bruto menos costosa o la ruta de mecanizado más corta no siempre son la opción económica.
Existen varias formas legítimas de controlar los costes sin debilitar el componente. La forja cercana a la forma final puede mejorar el aprovechamiento del material para piezas repetitivas adecuadas. La fijación estable y una selección sensata de referencias pueden reducir las correcciones repetidas de preparación. Combinar operaciones cuando la precisión lo permite puede acortar el tiempo de manipulación. Diseñar tolerancias realistas evita acabados costosos cuando no aportan valor funcional. Los criterios de aceptación claros también evitan disputas causadas por interpretaciones diferentes del mismo plano.
Al mismo tiempo, la reducción de costes debe revisarse característica por característica. Ajustar una tolerancia porque “parece más seguro” puede aumentar el rectificado, la inspección y las tasas de rechazo sin mejorar el comportamiento de la caja de cambios. Eliminar una operación de acabado sin comprender la condición de carga puede generar posteriormente problemas de ruido, desgaste o ajuste. Las buenas decisiones provienen de identificar qué características controlan la transmisión de par, la alineación, el sellado, la ubicación de los rodamientos y el contacto de los engranajes, y de protegerlas primero.
Una forma práctica de comparar propuestas de fabricación
Al evaluar fuentes alternativas de engranajes, ejes o piezas en bruto de engranajes, comience por las condiciones de aplicación: par transmitido, rango de velocidad, cambios de dirección, ciclo de trabajo esperado, entorno de lubricación, restricciones de instalación y consecuencias del tiempo de inactividad. A continuación, compare la ruta de proceso propuesta con esas condiciones.
Busque continuidad entre la selección del material, el método de la pieza en bruto, la secuencia de mecanizado, el tratamiento térmico, el acabado y la inspección. Una propuesta es más creíble cuando cada etapa explica la siguiente. Por ejemplo, si se sugiere la forja de precisión, determine qué superficies permanecerán tal como se forjaron y cuáles se mecanizarán. Si se especifica cementación, establezca dónde se conserva el sobrematerial de acabado. Si se requiere una alta precisión del engranaje, aclare el método utilizado para verificarla y si las condiciones de acoplamiento necesitan atención especial.
También es útil distinguir entre las necesidades de prototipos y las de producción repetitiva. Las piezas iniciales pueden necesitar una mayor flexibilidad para cambios de diseño, mientras que la producción estable suele beneficiarse de herramientas dedicadas, sujeción controlada y parámetros de proceso documentados. Tratar ambas situaciones como idénticas puede conducir a costes innecesarios o a una repetibilidad inadecuada.
Los componentes fiables de cajas de cambios se fabrican mediante decisiones conectadas, no mediante una única operación premium. El enfoque más sólido consiste en identificar primero los riesgos de funcionamiento y, a continuación, seleccionar una ruta de fabricación que controle el material, la geometría, la respuesta al tratamiento térmico y las interfaces de montaje que más importan. Esa disciplina facilita la evaluación de la fabricación de cajas de cambios y ayuda a evitar que se incorporen problemas costosos en la pieza mucho antes de que la caja de cambios empiece a girar.
Envíenos un mensaje