



Publicaciones relacionadas
Mensaje en línea
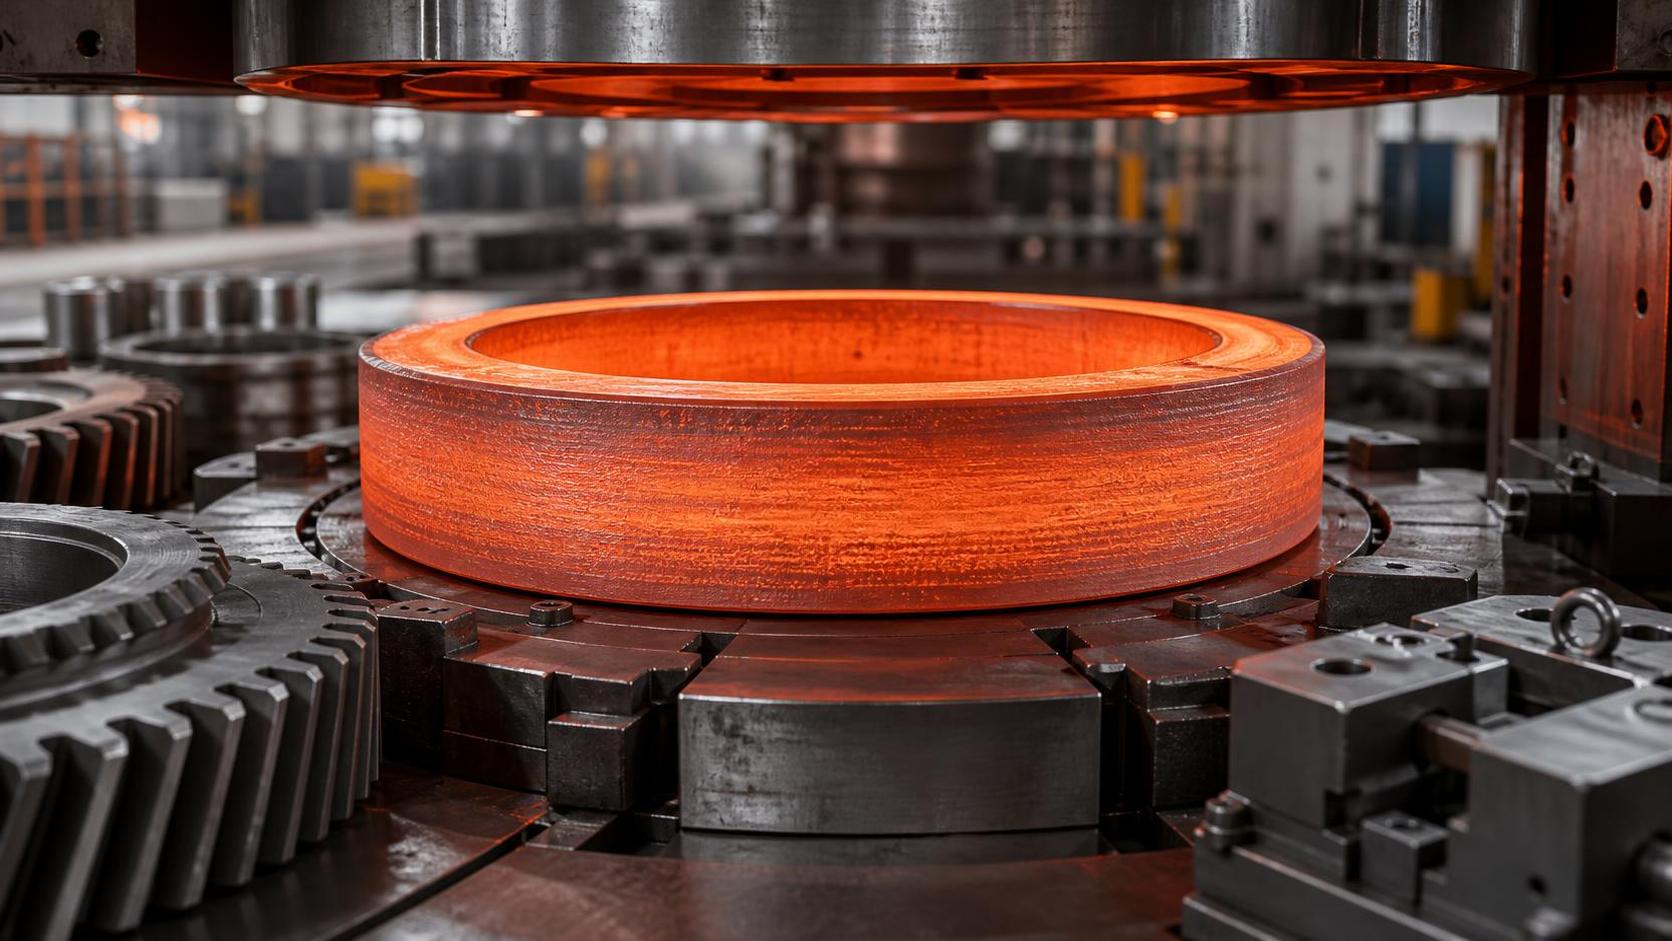
Cómo los anillos forjados en matriz abierta mejoran el flujo de material en piezas de servicio pesado
En engranajes de servicio pesado, componentes de cajas de engranajes, conjuntos de transmisión marina y grandes equipos rotativos, la integridad del material se determina mucho antes de la operación final de mecanizado. Una pieza terminada puede tener dientes precisos, superficies limpias y dimensiones aceptables, pero aun así presentar debilidades internas creadas durante una preparación deficiente del material o una deformación incontrolada. Por ello, la ruta de forja merece atención cuando los ingenieros evalúan piezas que estarán sometidas a par repetido, cargas de impacto, flexión o largos intervalos de servicio.
Los anillos forjados en matriz abierta suelen seleccionarse cuando un componente necesita una forma inicial forjada robusta sin el coste ni las limitaciones geométricas de una herramienta de matriz cerrada altamente específica. Su valor no reside simplemente en que sean "más resistentes". El beneficio práctico es más específico: la deformación controlada puede redistribuir el material, trabajar la estructura de colada y guiar el flujo de grano alrededor de la forma que finalmente se convertirá en una corona dentada, brida, asiento de rodamiento, cubo o elemento de transmisión.
Esta distinción es importante en transmisiones de automóviles, cajas de engranajes de energía eólica, reductores industriales y maquinaria marina. En cada una de estas aplicaciones, el comprador normalmente no busca una pieza bruta anular de forma aislada. Intenta reducir el riesgo en el componente acabado: sobremetal de mecanizado irregular, secciones débiles cerca de un taladro, respuesta inconsistente al tratamiento térmico, retirada excesiva de material o daño prematuro por fatiga bajo carga de servicio.
El flujo de material es más que metal que adopta una forma
En la forja, el "flujo de material" describe cómo se deforma el metal bajo presión y cómo su estructura interna de grano sigue esa deformación. Cuando un tocho calentado se recalca, perfora, expande y trabaja hasta formar un anillo, la operación puede consolidar el material y orientar la estructura de grano de una manera que sigue mejor la geometría circular del componente. Para una pieza que transmite par alrededor de su circunferencia, esta orientación suele ser más útil que una estructura cortada de una placa grande o producida a partir de una sección de material insuficientemente trabajado.
La palabra "suele" es importante. El flujo de grano no sustituye una selección adecuada de acero, un calentamiento controlado, un tratamiento térmico o un examen no destructivo. Un anillo forjado puede seguir siendo inadecuado si la reducción es insuficiente, el tocho contiene defectos inaceptables, la temperatura queda fuera del rango de trabajo o el proceso genera pliegues y solapes. La forja mejora la condición inicial solo cuando toda la ruta se gestiona como un sistema.
El trabajo en matriz abierta permite al equipo de forja ajustar ese sistema. En vez de forzar inmediatamente el metal a entrar en una cavidad final, los operarios pueden utilizar etapas progresivas de recalcado y estirado para establecer la sección requerida. Para diámetros mayores o piezas de menor volumen, esta flexibilidad suele ser valiosa. Permite desarrollar la preforma en torno al volumen real de mecanizado, en lugar de hacerlo alrededor de un tamaño de barra o placa excesivamente genérico.
Un error común es asumir que cualquier pieza bruta circular ofrece la misma ventaja metalúrgica. No es así. Un anillo cortado de tubo, un anillo laminado, un anillo forjado en matriz abierta y un anillo mecanizado de placa parten de historiales de deformación diferentes. Su idoneidad depende de la trayectoria de carga, el grado de material, la geometría final, los requisitos de inspección y la cantidad de mecanizado prevista después de la forja.
Por qué los componentes de servicio pesado se benefician de una forma inicial forjada
La ventaja más directa es una distribución más racional del metal. Considere una pieza bruta de engranaje grande con una llanta gruesa, un taladro central y zonas de transición que posteriormente se mecanizarán para formar almas o elementos de montaje. Partir de una barra maciza puede implicar retirar una cantidad considerable de material del centro y del diámetro exterior. Partir de una placa puede producir una pieza bruta utilizable, pero no proporciona necesariamente el mismo patrón de grano direccional alrededor del anillo.
Con la forja en matriz abierta, el objetivo es desplazar el metal hacia las secciones que lo necesitan antes de que comience el mecanizado costoso. La pieza bruta forjada debe dejar suficiente material para un acabado estable, pero no tanto como para que el tiempo de torneado, el desgaste de herramientas y el desperdicio sean excesivos. Aquí es donde importa la experiencia. Un sobremetal insuficiente puede dejar expuesto material superficial descarburado, distorsión o una insuficiencia dimensional local después del tratamiento térmico. Un sobremetal excesivo desperdicia las ventajas de la preparación de forma casi neta.
En piezas de engranajes y transmisión, la carga rara vez es uniforme. La tensión en la raíz del diente, la carga torsional a través del taladro, las transiciones de chaveteros o estrías y la fatiga de contacto imponen exigencias diferentes al material. Por tanto, el plan de forja debe reflejar el plano de la pieza final, y no solo el diámetro exterior nominal y el espesor. Un anillo que parece eficiente en un croquis de forja puede resultar ineficiente una vez que se añaden dientes de engranaje, conductos de aceite, ubicaciones de hombros y superficies de referencia para inspección.
El mismo principio se aplica a ejes y componentes de transmisión estriados. Una preforma forjada diseñada correctamente puede reducir la cantidad de material retirada alrededor de transiciones de alta tensión y dejar un patrón de flujo más adecuado en áreas críticas. Cuando un proyecto requiere un elemento de transmisión forjado, un eje estriado debe revisarse como una ruta completa —calidad del tocho, reducción de forja, estrategia de referencias de mecanizado, tratamiento térmico y acabado de estrías—, no como un artículo de catálogo independiente.
Forja en matriz abierta frente a laminación de anillos: elija la ruta adecuada para el trabajo
Los anillos forjados en matriz abierta y los anillos laminados están relacionados, pero no deben considerarse términos intercambiables. La laminación de anillos es especialmente eficaz cuando la geometría del anillo, el volumen de producción y la capacidad del equipo permiten un proceso de expansión continua. Puede producir un flujo de grano circunferencial eficiente y un buen aprovechamiento del material para muchos componentes anulares. La forja en matriz abierta suele ser preferible cuando las dimensiones varían, la sección es inusualmente pesada, la cantidad del pedido es limitada o la preforma necesita flexibilidad adicional antes del mecanizado final.
También existe una realidad híbrida en muchos talleres: las operaciones en matriz abierta pueden preparar un tocho o una preforma perforada antes de etapas posteriores de conformado. Lo importante para el cliente no es la etiqueta asignada al proceso. Es si la reducción de forja, el control de forma, el ciclo térmico y el plan de inspección son adecuados para el componente.
Los detalles del proceso que determinan si el flujo de material realmente mejora
El tocho es el primer punto de control. La forja no puede eliminar de forma fiable todos los problemas heredados del material entrante. La composición química, la sanidad interna, el nivel de segregación y la trazabilidad deben ajustarse a la especificación del componente. Para trabajos críticos de transmisión, es sensato acordar desde el principio si el comprador requiere documentación de acería, examen ultrasónico, probetas para ensayos mecánicos o controles adicionales. Los requisitos exactos deben proceder del plano, el contrato y la norma técnica aplicable, no de supuestos basados en el nombre de la pieza.
El calentamiento es igualmente práctico y con frecuencia se subestima. Un tiempo de mantenimiento insuficiente puede dejar gradientes de temperatura en una sección pesada, haciendo que la deformación sea desigual. El sobrecalentamiento puede provocar un crecimiento excesivo del grano o deterioro superficial. Durante las operaciones en matriz abierta, puede ser necesario recalentar repetidamente las secciones más grandes; esto debe controlarse, en lugar de tratarse como una demora incidental. La condición superficial importa porque los defectos creados al principio pueden persistir el tiempo suficiente para aparecer durante el mecanizado de desbaste.
Después viene la secuencia de deformación. El recalcado antes de la perforación, la expansión del taladro y el estirado de la sección deben planificarse para evitar concentrar la deformación en una zona mientras otra queda insuficientemente trabajada. Un buen equipo de forja vigila continuamente la forma: espesor de pared, ovalidad, planitud de las caras, condición del taladro y las transiciones donde el metal ha cambiado de dirección. Si un anillo empieza a desarrollar pliegues o pandeo local, continuar para cumplir un objetivo de tiempo de ciclo suele ser la opción más costosa.
Después de la forja, el enfriamiento y el tratamiento térmico deben vincularse a la aleación y al requisito final. Una pieza bruta forjada en desbaste no está automáticamente lista para el tallado de engranajes. Según la ruta, puede requerir normalizado, recocido, temple y revenido, o una secuencia posterior de carburización y acabado duro. El margen de distorsión debe analizarse antes de fijar las dimensiones de forja, en particular para secciones de anillo delgadas y componentes con distribución de masa desigual.
Dónde el ahorro de material es real y dónde las afirmaciones requieren cautela
La forja de forma casi neta puede reducir considerablemente las virutas en comparación con el mecanizado de un componente terminado a partir de material sobredimensionado. También puede acortar el tiempo de torneado de desbaste y reducir la energía empleada en convertir valioso acero aleado en desperdicio. Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, trabaja en forja de precisión y procesamiento mecánico para engranajes de automoción, piezas de cajas de engranajes eólicos, equipos mecánicos y componentes de engranajes marinos. Su fábrica de 8.000 metros cuadrados incluye talleres dedicados de forja de precisión y mecanizado, lo cual es útil desde la perspectiva del proceso: las dimensiones de forja y los requisitos de mecanizado posteriores pueden revisarse conjuntamente, en lugar de tratarse como problemas separados.
La empresa afirma que su enfoque de forja de precisión busca reducir el torneado, ahorrar material y energía, y respaldar la producción automatizada. Estos objetivos son metas de proceso creíbles, pero el ahorro real variará según la geometría de la pieza, el grado de acero, el tamaño del lote, la utilización del equipo y los requisitos de tolerancia. Un anillo grueso y simple puede presentar un perfil de aprovechamiento de material muy diferente al de una pieza bruta de engranaje compleja con características de mecanizado profundas. Los compradores deben solicitar el volumen de forja propuesto y el sobremetal de mecanizado estimado, en lugar de basarse en una afirmación porcentual general.
Esta es también la razón por la que la pieza bruta más barata no siempre es la opción de menor coste. Una pieza bruta con un sobredimensionamiento generoso puede ser fácil de cotizar, pero puede trasladar el coste al torneado, la manipulación, el tratamiento térmico y la inspección. Por el contrario, una forja con tolerancias agresivamente ajustadas puede parecer eficiente hasta que el mecanizado revele un sobremetal de limpieza insuficiente. La mejor decisión comercial suele ser un punto medio estable: suficiente material para proteger la calidad, sin metal innecesario donde la geometría final no lo requiere.
Preguntas que conviene plantear antes de aprobar un anillo forjado en matriz abierta
Una revisión técnica debe comenzar con el plano de la pieza terminada, no con una solicitud genérica de un anillo. Aclare las dimensiones finales, las superficies de referencia, la aleación, el estado de entrega, la ruta de tratamiento térmico, las propiedades mecánicas objetivo y todos los requisitos de inspección acordados. Si el anillo se convertirá en un engranaje, identifique si el tallado de dientes se realiza antes o después de una etapa importante de tratamiento térmico y si la llanta necesita un sobremetal especial. Si se convertirá en un componente marino o de energía eólica, defina el entorno de servicio previsto y la documentación requerida por el proyecto.
También conviene preguntar cómo controlará el proveedor la variación del taladro y del diámetro exterior después de la forja. Estas tolerancias afectan no solo al coste de mecanizado, sino también a la cantidad de deformación aplicada al material. Un proveedor con capacidad tanto de forja como de mecanizado a menudo puede ofrecer comentarios más útiles en este aspecto, porque el equipo ve dónde una forma de forja teórica genera posteriormente un problema real de fijación o acceso de herramientas.
Para piezas de servicio pesado, los anillos forjados en matriz abierta se entienden mejor como un punto de partida diseñado. Pueden mejorar la distribución del material, favorecer una orientación de grano adecuada y reducir el desperdicio de mecanizado evitable, pero solo cuando el diseño del proceso sigue la trayectoria de carga real y la ruta de fabricación final. La pregunta correcta no es "¿Es mejor la forja?". Es si la pieza bruta forjada propuesta deja el material adecuado, en los lugares adecuados, para el componente que debe funcionar después del mecanizado, el tratamiento térmico y años de servicio.
Envíenos un mensaje