



Publicaciones relacionadas
Mensaje en línea
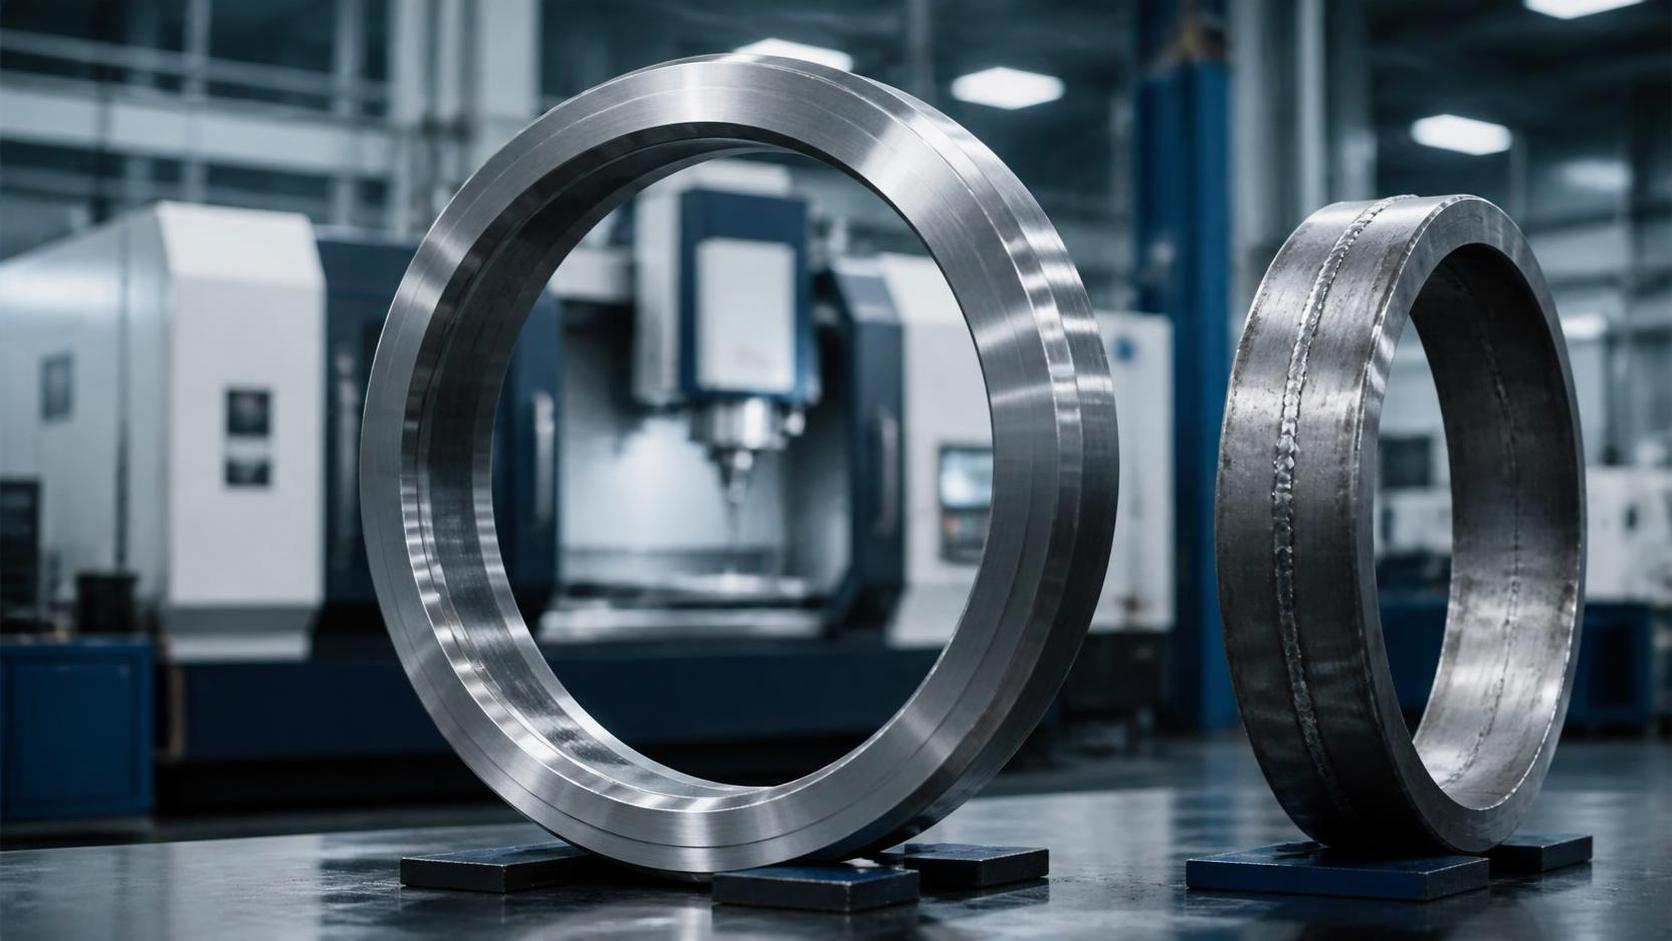
Anillos laminados sin costura: cuándo superan a los anillos soldados en servicio crítico
Introducción: En aplicaciones de servicio crítico, la integridad del anillo afecta directamente a la seguridad, el tiempo de actividad y el coste del ciclo de vida. Los anillos laminados sin costura suelen superar a los anillos soldados al eliminar las costuras de soldadura, que pueden convertirse en concentradores de tensión, puntos de inicio de fatiga o riesgos de corrosión bajo cargas exigentes.
Para los evaluadores técnicos de sistemas automotrices, de energía eólica, marinos y de transmisión industrial, la continuidad del material y el control dimensional son aspectos fundamentales de las especificaciones. El diseño de anillo adecuado debe equilibrar capacidad de carga, fabricabilidad, requisitos de inspección, plazo de entrega y coste total de propiedad.
La cuestión práctica no es si los anillos sin costura son universalmente superiores. Es si una estructura forjada sin soldaduras proporciona suficiente fiabilidad, resistencia a la fatiga y valor durante el ciclo de vida para justificar su selección en las condiciones de servicio previstas.
Lo que los evaluadores técnicos deben decidir primero
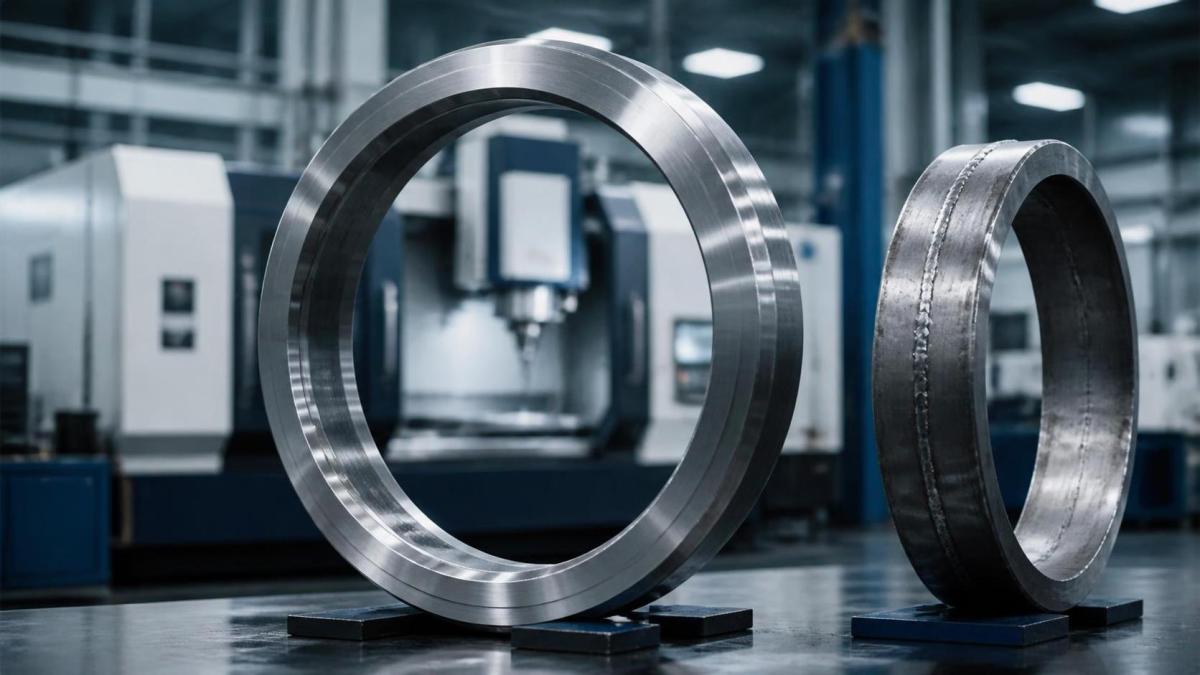
Los evaluadores técnicos suelen buscar anillos laminados sin costura cuando un componente opera bajo carga cíclica, variación de par, presión elevada, cambios de temperatura, vibración o exposición corrosiva. Estas condiciones hacen que las discontinuidades locales del material sean significativamente más relevantes.
La primera decisión debe centrarse en las consecuencias de la falla. Un anillo de soporte no crítico puede tolerar una construcción soldada, mientras que una caja de engranajes, rodamiento, brida, acoplamiento o conjunto giratorio puede requerir una mayor confianza estructural.
Los anillos soldados se fabrican formando material de placa, barra o tira en una forma circular y uniendo los extremos. Por tanto, su rendimiento depende en parte de la calidad de la soldadura y del control de la zona afectada por el calor.
Los anillos sin costura comienzan como preformas forjadas y luego se expanden mediante laminación de anillos. El proceso produce una circunferencia continua sin una unión por fusión, lo que permite que el flujo de grano siga la geometría del anillo de forma más eficaz.
Esta estructura continua es especialmente valiosa cuando la tensión repetida atraviesa toda la circunferencia. En lugar de cruzar una región de soldadura localizada, las cargas se distribuyen a través de una condición de material forjado más uniforme.
Los equipos de especificación también deben evaluar si el anillo se mecanizará después de la forja. Un sobremetal de mecanizado generoso, una calidad de material estable y una geometría controlada pueden reducir la incertidumbre de fabricación posterior y la carga de inspección.
Es útil distinguir la resistencia nominal de la fiabilidad en servicio. Un anillo soldado puede cumplir los requisitos de carga estática y, sin embargo, introducir una mayor incertidumbre en el rendimiento a fatiga, el comportamiento frente a la corrosión o el control de la distorsión.
Por esta razón, el mejor proceso de selección comienza con las condiciones de servicio y no solo con el coste de fabricación. El espectro de carga, las consecuencias de la falla, el entorno operativo y el acceso para inspección deben orientar la decisión inicial.
Por qué las costuras de soldadura pueden convertirse en puntos débiles en servicio crítico
Una costura de soldadura no es automáticamente defectuosa ni inadecuada. Las soldaduras correctamente diseñadas y calificadas pueden funcionar bien en muchas estructuras. Sin embargo, introducen variables de fabricación que la construcción sin costura evita.
El metal de soldadura, el límite de fusión y la zona afectada por el calor pueden tener microestructuras diferentes de las del material base. Esas diferencias pueden afectar la dureza, la tenacidad, la tensión residual, el comportamiento frente a la corrosión y la respuesta a la fatiga.
La tensión residual de tracción es especialmente relevante en equipos giratorios o presurizados. Cuando se combina con cargas de servicio cíclicas, puede acelerar el inicio de grietas en ubicaciones que, de otro modo, experimentarían una menor tensión local.
Las transiciones geométricas cerca de una soldadura también pueden actuar como concentradores de tensión. Incluso pequeñas irregularidades superficiales, perfiles de refuerzo, socavados o una fusión incompleta pueden influir en la vida a fatiga bajo carga repetida.
La inspección ayuda a gestionar estos riesgos, pero no elimina la zona relacionada con la soldadura en sí. La radiografía, los ensayos ultrasónicos, la inspección por partículas magnéticas y los ensayos por líquidos penetrantes confirman la calidad dentro de límites de detección definidos.
Las aplicaciones críticas pueden requerir tratamiento térmico posterior a la soldadura, calificación del procedimiento de soldadura, trazabilidad de consumibles, certificación de operarios y ensayos no destructivos más extensos. Estos controles añaden tiempo, documentación y complejidad de producción.
Los entornos corrosivos pueden plantear otro desafío. Si los recubrimientos superficiales se dañan o la combinación de material y entorno es desfavorable, la corrosión localizada puede desarrollarse preferentemente cerca de discontinuidades metalúrgicas o geométricas.
Los equipos marinos, los sistemas offshore, los conjuntos de manipulación química y las instalaciones eólicas exteriores suelen enfrentarse a humedad, exposición a sales, ciclos de temperatura y condiciones de mantenimiento difíciles. Estos factores aumentan el valor de una continuidad uniforme del material.
Para anillos expuestos a frecuentes inversiones de par, alta velocidad de rotación o cargas de rodamiento fluctuantes, eliminar una costura de soldadura puede simplificar el argumento de fiabilidad. Reduce una importante zona que requiere calificación y supervisión especiales.
Cómo los anillos laminados sin costura mejoran el rendimiento estructural
La ventaja definitoria de los anillos laminados sin costura es la continuidad circunferencial. Como no existe una unión soldada, el anillo evita la variabilidad de la zona de fusión y conserva una trayectoria de material más uniforme en todo su diámetro.
Durante la forja y laminación controladas, la estructura metálica puede refinarse y consolidarse. Un diseño de proceso adecuado favorece una mayor densidad, orientación del grano y consistencia mecánica en comparación con muchas alternativas de anillos fabricados.
El flujo de grano es importante porque el material forjado puede seguir el contorno del anillo. Esta orientación favorece la resistencia a las cargas que circulan alrededor del componente, incluidas la tensión circunferencial, la transmisión de par y la carga radial repetida.
El rendimiento a fatiga suele ser la razón más sólida para elegir un anillo sin costura. Las grietas por fatiga generalmente comienzan en defectos, entallas, inclusiones, daños superficiales o transiciones de material donde las tensiones locales se amplifican.
Una estructura forjada sin costura no elimina todos los riesgos de fatiga. El acabado superficial, las marcas de mecanizado, el tratamiento térmico, los radios de diseño, las inclusiones y la precarga del conjunto aún requieren un cuidadoso control de ingeniería.
Sin embargo, eliminar la costura de soldadura reduce el número de variables de alto riesgo. Esto puede hacer que el diseño a fatiga sea más predecible, especialmente cuando el anillo soporta engranajes, rodamientos, ejes, cubos o acoplamientos altamente cargados.
La estabilidad dimensional es otra ventaja práctica. Los anillos laminados pueden producirse cerca de la geometría prevista, reduciendo el mecanizado excesivo y ayudando a mantener un espesor de pared, concentricidad y sobremetal uniformes.
La forja de forma casi neta también puede mejorar la utilización del material. Menos material de desecho implica menor consumo de materia prima, ciclos de mecanizado más cortos y menos oportunidades de distorsión causadas por eliminar grandes volúmenes de material.
Para los evaluadores que comparan la economía del ciclo de vida, estos beneficios deben considerarse en conjunto. Un precio unitario de forja más alto puede compensarse con menor esfuerzo de mecanizado, menores exigencias de inspección, intervalos de servicio más prolongados y menos fallas.
Dónde los anillos sin costura ofrecen la ventaja más clara
La construcción sin costura es más convincente cuando la falla del anillo podría detener la producción, dañar equipos costosos, generar riesgos de seguridad o requerir una sustitución difícil en campo. Estas aplicaciones exigen más que una resistencia mínima aceptable.
Las cajas de engranajes de energía eólica son un claro ejemplo. Sus componentes enfrentan par variable, ciclos de trabajo prolongados, vibración, condiciones meteorológicas cambiantes y un costoso acceso de mantenimiento, especialmente en instalaciones offshore o remotas.
Las forjas de anillos pueden utilizarse en soportes de rodamientos, elementos de transmisión, estructuras de acoplamiento, bridas y conjuntos relacionados con engranajes. Un comportamiento fiable del material ayuda a mantener la alineación y la transferencia de carga durante periodos de operación prolongados.
Los sistemas automotrices y de vehículos comerciales también se benefician cuando se requiere fiabilidad de alto volumen. Los componentes diferenciales, las estructuras de transmisión, los cubos, los soportes de engranajes y las interfaces del tren motriz deben resistir cambios frecuentes de carga sin agrietamiento prematuro.
Los equipos de transmisión marina afrontan otra combinación exigente de par, vibración, humedad y corrosión. En estos sistemas, un anillo sin costura puede respaldar objetivos de durabilidad más robustos y reducir las preocupaciones de calificación relacionadas con la soldadura.
Los reductores industriales, los equipos de minería, la maquinaria pesada y los sistemas de producción automatizados suelen operar bajo cargas de choque. Sus componentes pueden experimentar picos repentinos de par que revelan debilidades no visibles en cálculos estáticos.
Las bridas relacionadas con presión y los equipos giratorios también pueden justificar una construcción sin costura cuando las fugas, la deformación o el agrietamiento generarían consecuencias operativas o de seguridad. La continuidad del material proporciona una base de ingeniería más sólida para interfaces críticas.
Para aplicaciones de bridas, los compradores deben considerar la geometría del anillo forjado junto con las cargas de pernos, las superficies de sellado, los ciclos de presión y el margen de corrosión. Lasforjas de bridas adecuadas pueden proporcionar un punto de partida fiable para interfaces críticas mecanizadas.
Por el contrario, los anillos soldados pueden seguir siendo adecuados para estructuras de baja tensión, prototipos, fabricaciones sobredimensionadas de bajo volumen o aplicaciones con inspección accesible y consecuencias limitadas de falla. La selección debe seguir siendo específica para el servicio.
Cómo comparar opciones de anillos sin costura y soldados
Una comparación sólida debe comenzar con los requisitos funcionales en lugar de una preferencia genérica por un proceso. Documente la trayectoria de carga, la tensión máxima, los ciclos de tensión, la temperatura de operación, la exposición ambiental y la vida útil esperada.
A continuación, identifique si el diseño presenta un problema de falla en un único punto. Si una grieta en una ubicación circunferencial pudiera provocar separación repentina, pérdida de transmisión de par, fuga o desplazamiento del rodamiento, la construcción sin costura merece prioridad.
Revise la norma de material pertinente y las propiedades requeridas. El límite elástico por sí solo es insuficiente para servicio crítico. La tenacidad, el alargamiento, el rango de dureza, la limpieza, el rendimiento a fatiga y la respuesta al tratamiento térmico pueden ser igualmente importantes.
Compare los requisitos dimensionales en términos realistas de fabricación. Especifique el diámetro exterior, el diámetro interior, la altura axial, el espesor de pared, la concentricidad, la redondez, el sobremetal de mecanizado y cualquier relación de referencias críticas requerida tras el procesamiento final.
Los anillos soldados pueden requerir atención adicional a la ovalidad y la distorsión. El calor de soldadura puede alterar la forma, y la corrección posterior a la soldadura puede aumentar las etapas de procesamiento o complicar la conservación de una geometría final precisa.
Para anillos sin costura, confirme el rango de laminación disponible del proveedor, la capacidad de prensa, los grados de material, la capacidad de tratamiento térmico, los equipos de mecanizado y los métodos de inspección. La capacidad debe corresponder al tamaño real del anillo y al plan de tolerancias.
El volumen de producción también importa. Para componentes repetitivos, las herramientas de forja y el desarrollo del proceso pueden justificarse por el ahorro de material, menor tiempo de mecanizado y calidad constante. Las cantidades bajas pueden favorecer una economía diferente.
Solicite el panorama completo de costes en lugar de considerar únicamente el precio de compra. Incluya el rendimiento del material, las horas de mecanizado, la inspección, el tratamiento térmico, el riesgo de chatarra, el riesgo de servicio en campo, el impacto de la garantía y el coste de sustitución previsto.
La evaluación debe concluir con una justificación documentada. Cuando las condiciones de servicio son severas, el margen de fiabilidad ofrecido por un anillo forjado sin costura suele ser más fácil de defender que una solución soldada que requiere amplios controles especiales.
Controles de calidad importantes al especificar anillos laminados
La fabricación sin costura solo proporciona el valor previsto cuando los controles del proceso son rigurosos. Los evaluadores técnicos deben solicitar evidencia de trazabilidad del material desde el material entrante hasta la forja, el tratamiento térmico, el mecanizado y la inspección final.
La verificación de la composición química es esencial porque los elementos de aleación influyen en la templabilidad, la tenacidad, la soldabilidad cuando corresponda, la resistencia a la corrosión y las propiedades mecánicas finales. Los certificados deben vincularse claramente con cada lote de producción.
El control de temperatura de forja es importante porque un calentamiento insuficiente puede reducir la conformabilidad, mientras que un calentamiento excesivo puede promover el crecimiento de grano o la oxidación. Una práctica térmica consistente favorece una estructura predecible y la respuesta posterior al tratamiento térmico.
Los parámetros de laminación de anillos deben seleccionarse para lograr una geometría estable y una deformación suficiente. La consistencia del proceso favorece un espesor de pared uniforme y ayuda a reducir la variabilidad interna en toda la circunferencia y sección transversal.
El tratamiento térmico debe ajustarse al requisito de diseño. Pueden utilizarse normalizado, temple y revenido, recocido o alivio de tensiones según el grado de material, el objetivo de dureza final y la secuencia de mecanizado.
Los ensayos no destructivos deben basarse en el riesgo. Los ensayos ultrasónicos pueden ayudar a identificar discontinuidades internas, mientras que la inspección por partículas magnéticas o líquidos penetrantes puede revelar indicaciones abiertas a la superficie en materiales y superficies acabadas adecuados.
La inspección dimensional debe incluir más que mediciones de diámetro. Verifique la altura, la variación de pared, la redondez, la concentricidad, la planitud de las caras y el sobremetal de mecanizado, especialmente cuando el anillo se convertirá en un componente relacionado con engranajes o rodamientos.
Para aplicaciones de alta consecuencia, establezca criterios de aceptación antes de iniciar la producción. Los requisitos de frecuencia de ensayo, planes de muestreo, documentación, marcado y control de desviaciones deben ser explícitos en la especificación de compra.
Un proveedor competente combina conocimientos de forja con comprensión del mecanizado. Esto es valioso cuando el anillo se convierte en un componente de transmisión de precisión, porque los sobremetales de forja y la estructura del grano afectan la eficiencia del mecanizado final y el rendimiento de la pieza.
Cómo redactar una mejor especificación de compra
Una especificación más sólida reduce la ambigüedad entre el equipo de diseño y el fabricante. Comience definiendo la función del componente, las superficies críticas, las condiciones de carga, el entorno operativo y cualquier modo de falla conocido de diseños anteriores.
Indique el grado de material requerido o las alternativas aprobadas y, a continuación, defina las propiedades mecánicas requeridas en la condición pertinente. Incluya límites de dureza, valores de impacto cuando corresponda y la condición de tratamiento térmico, en lugar de basarse únicamente en nombres de materiales.
Proporcione un plano claro con dimensiones forjadas y dimensiones terminadas. Separar estos requisitos evita malentendidos sobre el sobremetal de mecanizado, la eliminación de material, la responsabilidad de las tolerancias y el punto en el que se aplica la inspección final.
Especifique si el anillo debe ser sin costura. Esto debe redactarse como un requisito funcional para servicio crítico, en lugar de suponerse a partir de una descripción general de la pieza o una comunicación informal de compra.
Incluya los métodos de inspección y las normas de aceptación requeridos. Indique si son necesarios ensayos ultrasónicos, inspección por partículas magnéticas, informes dimensionales, certificados de material, gráficos de tratamiento térmico o aprobación de primera pieza para la liberación.
Cuando la fatiga sea importante, indique los requisitos de acabado superficial y las discontinuidades prohibidas en áreas mecanizadas críticas. Un anillo sin costura aún requiere buenas prácticas de diseño y acabado para alcanzar su potencial ventaja durante el ciclo de vida.
Considere identificar la ruta de mecanizado prevista. Los componentes que requieren tallado de engranajes, mecanizado de estrías, acabado de agujeros o mecanizado de caras de brida se benefician cuando el proveedor de forja comprende las superficies de referencia finales y los requisitos de sobremetal.
Para programas a largo plazo, solicite consistencia del proceso en lugar de únicamente la aprobación de muestras. Fuentes estables de materia prima, ventanas de proceso documentadas, herramientas controladas y prácticas de inspección repetibles son esenciales para una producción en serie fiable.
Una especificación bien redactada facilita la comparación de cotizaciones de proveedores. También reduce el riesgo de que una oferta de menor coste refleje ensayos reducidos, sobremetal insuficiente, un tratamiento térmico diferente o una ruta de fabricación inadecuada.
Tomar la decisión según el riesgo del ciclo de vida
La decisión entre anillos sin costura y soldados debe reflejar en última instancia el riesgo del ciclo de vida. Si el anillo es fácil de inspeccionar, económico de sustituir, está ligeramente cargado y no es crítico, la construcción soldada puede ser comercialmente razonable.
Si el anillo transmite un par importante, retiene interfaces presurizadas, soporta masas giratorias u opera en un entorno inaccesible, los anillos laminados sin costura suelen proporcionar una base de ingeniería más fiable.
Son especialmente valiosos cuando la carga por fatiga, la vibración, la exposición a la corrosión o las altas consecuencias de una falla aumentan el coste de la incertidumbre. La ausencia de una costura de soldadura no es simplemente un detalle de fabricación.
Es una decisión de diseño y fiabilidad que puede influir en el alcance de la inspección, la eficiencia de mecanizado, los intervalos de mantenimiento, la exposición de garantía y la confianza en el rendimiento de campo a largo plazo en aplicaciones exigentes.
Por tanto, los evaluadores técnicos deben comparar la continuidad del material, el control del proceso, la evidencia de inspección, la capacidad dimensional y el coste total del ciclo de vida como una decisión interconectada. Un proveedor creíble debe respaldar esta evaluación con documentación clara.
Para componentes automotrices, de energía eólica, marinos y de transmisión industrial, la opción más sólida suele ser la que reduce el riesgo oculto antes de que el equipo entre en servicio. Los anillos sin costura cumplen este requisito con frecuencia.
Envíenos un mensaje