



Publicaciones relacionadas
Mensaje en línea
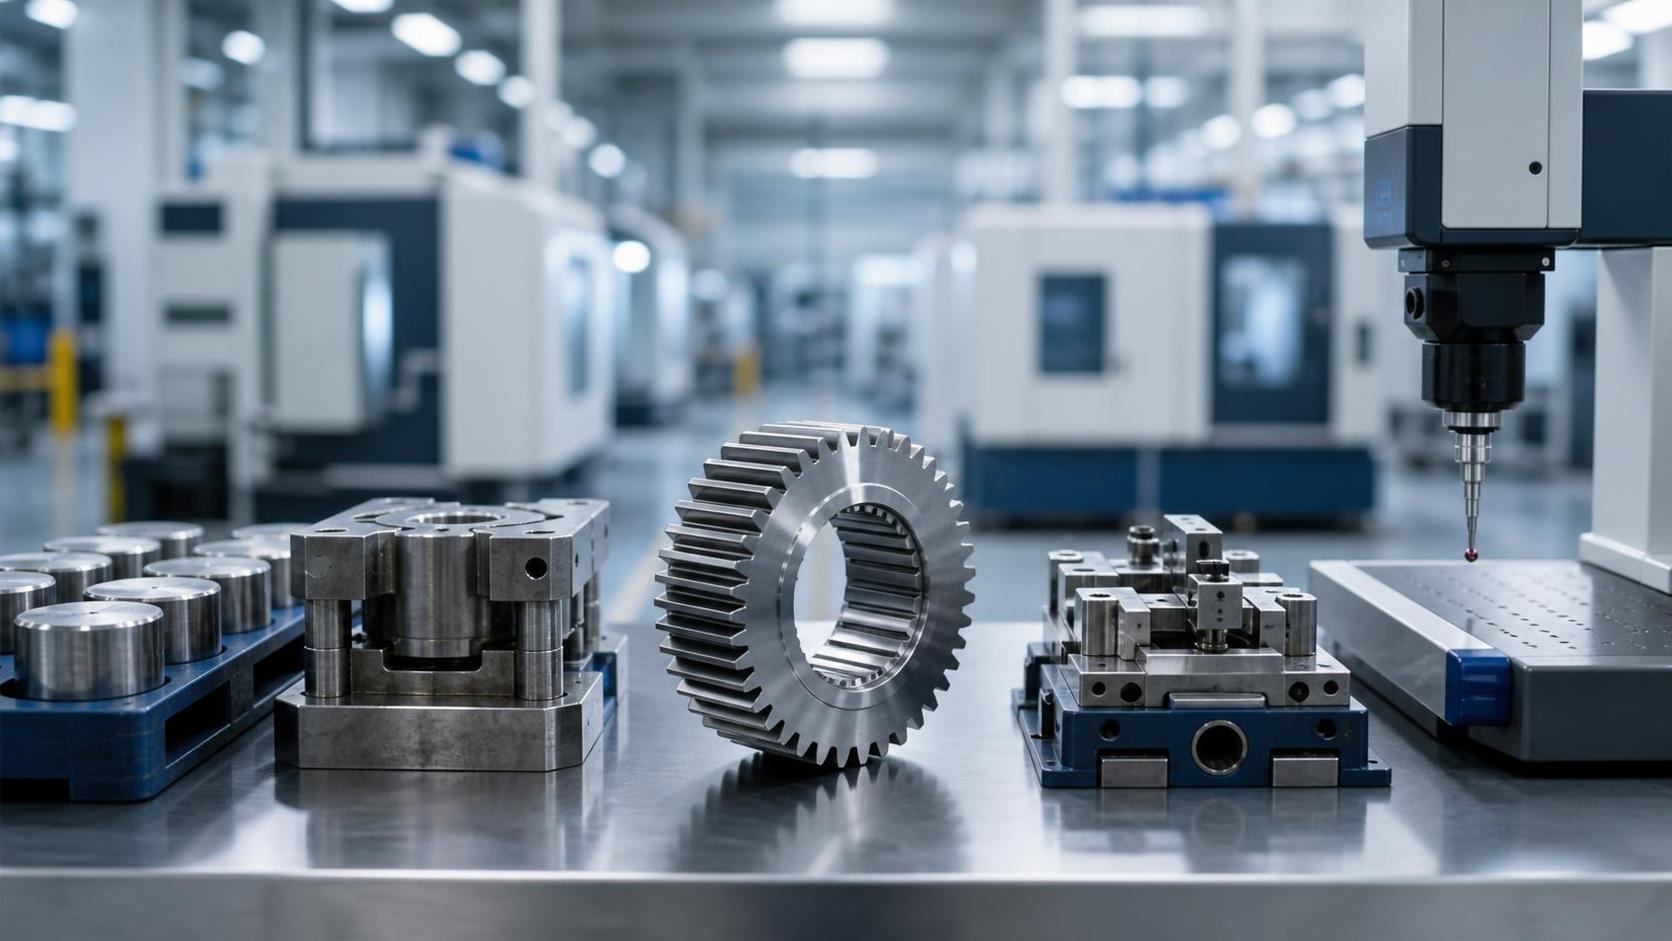
Elegir un Fabricante de engranajes forjados para la producción OEM no consiste principalmente en encontrar el precio unitario cotizado más bajo. La decisión real es si el proveedor puede entregar repetidamente la calidad requerida de la preforma de engranaje, el sobremetal de mecanizado, la documentación y el desempeño de entrega sin generar costes ocultos en su planta. Una forja más barata puede volverse rápidamente costosa cuando provoca torneado adicional, resultados inestables de tratamiento térmico, problemas de perfil de diente, retrasos en el montaje o exposición a garantías.
Antes de aprobar una fuente de suministro, verifique lo que sucede desde la recepción del acero hasta la forja, el mecanizado, la inspección, el embalaje y las acciones correctivas. El objetivo es sencillo: comprar una pieza que funcione de forma predecible en producción, no una muestra que parezca aceptable en el primer informe de inspección.
Lo que un fabricante de engranajes forjados debe demostrar antes de su nominación
El folleto de un proveedor puede incluir engranajes rectos, engranajes cónicos, ejes, engranajes reductores o aplicaciones automotrices. Ese es un punto de partida, no una prueba de idoneidad. Solicite evidencia relacionada con su componente real: revisión del plano, grado de material, volumen anual, ruta de tratamiento térmico, dimensiones críticas, objetivo de calidad del engranaje y condiciones de carga de uso final.
Para un programa OEM, la evaluación de proveedores más útil suele ser una revisión técnica basada en planos. Envíe el plano de la pieza bajo el acuerdo de confidencialidad adecuado y pida al fabricante que identifique el método de forja, el rendimiento esperado del material, el sobremetal de mecanizado, los posibles riesgos de deformación, los puntos de inspección y los aspectos que requieren aclaración. Un proveedor competente no se limitará a decir «puede producirse». Hará preguntas prácticas sobre la selección de referencias, la zona de endurecimiento, la secuencia de acabado de dientes, los límites de descentramiento y los requisitos de trazabilidad.
También existe una distinción útil entre un proveedor de forja y un proveedor de engranajes terminados. Algunas fábricas son sólidas en la producción de preformas de engranajes casi de forma neta, pero subcontratan el mecanizado o el tratamiento térmico. Esto puede funcionar para una compra de bajo riesgo centrada en el coste. Es menos adecuado cuando el OEM necesita una única fuente responsable de las dimensiones finales, la calidad de los dientes, la consistencia metalúrgica y la coordinación de entregas. Confirme exactamente qué procesos se realizan internamente y cuáles se controlan mediante socios cualificados.
Comience por la ruta de fabricación, no por el precio unitario
La forja es valiosa porque puede orientar el flujo del metal para adaptarse al componente y reducir la cantidad de material que se elimina posteriormente. Sin embargo, el ahorro depende de la geometría de la pieza y del volumen de producción. Una preforma forjada con precisión puede reducir el sobremetal de mecanizado y el desperdicio en una pieza de producción repetitiva. Para un lote muy pequeño, una geometría muy compleja o un diseño que aún cambia con frecuencia, la inversión en utillaje puede superar el beneficio.
Pida al proveedor que explique por qué su ruta seleccionada es adecuada. Por ejemplo, ¿se trata de forja en matriz cerrada, forja de precisión o una preforma forjada convencional con mayor sobremetal de mecanizado? ¿Qué utillaje se necesita? ¿Cuál es la vida útil esperada de la herramienta? ¿Qué dimensiones se controlan en la forja y cuáles se establecerán mediante mecanizado? Si la respuesta es vaga, el precio cotizado puede no reflejar el riesgo real del proceso.
Una comparación sensata de costes debe incluir más que la partida de la orden de compra:
- Peso de materia prima y utilización esperada del material
- Coste del utillaje, propiedad, mantenimiento y condiciones de sustitución
- Tiempo de mecanizado requerido después de la forja
- Requisitos de tratamiento térmico, rectificado e inspección
- Carga de chatarra, retrabajo, clasificación e inspección de entrada
- Transporte, embalaje, plazo de entrega y coste de la interrupción del suministro
Muchos equipos de compras comparan una preforma forjada con una alternativa mecanizada a partir de barra utilizando únicamente el precio de la pieza. Esto es incompleto. La mejor comparación es el coste total puesto en destino de un componente aceptado en el punto de montaje. Una forja que cuesta ligeramente más pero llega con un sobremetal estable y menor variación de mecanizado puede reducir el coste total del programa.
Para aplicaciones de transmisión sencillas, unengranaje recto es un ejemplo útil de por qué importa la revisión del plano. El diámetro exterior y el número de dientes por sí solos no definen el desafío de abastecimiento. La concentricidad del agujero, el descentramiento frontal, la geometría del cubo, el estado del material, el método de acabado de dientes y el tratamiento térmico afectan a que la pieza funcione silenciosamente y encaje de forma consistente después del montaje.
El control de materiales es donde comienzan muchos problemas de coste
El fallo de un engranaje suele analizarse como un problema de diseño o de tratamiento térmico, pero el control de materiales merece la misma atención. Confirme el grado de acero, la especificación de compra, los materiales equivalentes permitidos, los límites de composición química y los requisitos de certificados de fábrica. El proveedor debe poder mantener la identificación por lote desde el acero entrante hasta el lote terminado.
Para piezas exigentes de transmisión automotriz, eólica, marina o industrial, pregunte cómo controla el fabricante la trazabilidad del número de colada, la segregación de materiales y las pruebas de verificación. El plan de ensayos adecuado depende del plano y de la especificación del cliente, pero el proceso debe ser claro. «Certificado de material disponible» no es suficiente si el certificado no puede vincularse al lote de producción enviado.
No suponga que un grado de acero nominalmente equivalente producirá un comportamiento idéntico de forja y tratamiento térmico. Las diferencias en limpieza, templabilidad, control de inclusiones y consistencia del proveedor pueden afectar la distorsión y el rendimiento a fatiga. Cuando la pieza esté relacionada con la seguridad o esté altamente cargada, solicite que ingeniería apruebe por escrito cualquier sustitución de material antes de la producción. No debe dejarse a compras resolver esa cuestión después de que las piezas ya estén fabricadas.
Compruebe la calidad de la forja antes de hablar de precisión de engranajes
Los dientes del engranaje pueden tallarse o rectificarse después de la forja, pero la forja sigue determinando si las operaciones posteriores se mantienen estables. Un llenado deficiente de la matriz, pliegues, grietas, cascarilla excesiva, eliminación inconsistente de rebaba o flujo de grano no controlado pueden convertirse posteriormente en defectos costosos. Una muestra pulida puede ocultar variaciones del proceso, por lo que debe pedir ver el enfoque de inspección para la producción normal y no solo piezas prototipo.
Las preguntas críticas incluyen:
- ¿Qué controles visuales y dimensionales se completan después de la forja?
- ¿Existe un método definido para detectar defectos superficiales cuando se requiere?
- ¿Cómo se supervisa el desgaste de la matriz antes de que modifique la geometría de la preforma?
- ¿Cómo se aprueban las primeras piezas tras un ajuste de utillaje o la sustitución de una matriz?
- ¿Qué ocurre con las piezas producidas durante una interrupción del proceso o una desviación de parámetros?
La forja casi de forma neta tiene una ventaja particular cuando el proveedor puede mantener el sobremetal de forma consistente. Puede reducir la eliminación de material, pero también deja menos margen para mecanizar y eliminar variaciones de la forja. Por lo tanto, un fabricante que afirma «poco o ningún torneado» debe demostrar cómo controla las dimensiones que respaldan esa afirmación. La ruta correcta no es automáticamente la que tiene el menor sobremetal; es la que deja suficiente material controlado para un mecanizado final fiable.
El mecanizado, el tratamiento térmico y la inspección deben estar conectados
Un engranaje forjado rara vez se compra únicamente como forja en una cadena de suministro OEM. El comprador normalmente necesita un componente que alcance las dimensiones de interfaz correctas y funcione después del tratamiento térmico. Esto hace importante la secuencia del proceso. Por ejemplo, el mecanizado antes y después del tratamiento térmico debe planificarse considerando la distorsión esperada, el sobremetal de rectificado, la tolerancia del agujero y los requisitos de medición del engranaje.
Pregunte qué equipos y capacidad de medición están realmente disponibles. La respuesta debe estar vinculada a su plano, no presentarse como una lista genérica de máquinas. Si la geometría de los dientes es crítica, aclare cómo se miden el perfil de diente, la línea de diente, el paso, el descentramiento y las características relacionadas con el juego. Si el engranaje se suministra como preforma, defina exactamente qué dimensiones y condiciones son responsabilidad del proveedor y cuáles corresponden al siguiente procesador.
Los informes de inspección deben ser útiles para las decisiones de producción. Normalmente esto significa que identifican el número de pieza, la revisión, el lote, las características medidas, los criterios de aceptación, el equipo de medición cuando sea pertinente y la disposición de las piezas no conformes. Para la producción recurrente, acuerde por adelantado la frecuencia de los informes dimensionales, certificados de material, registros de dureza y cualquier ensayo no destructivo requerido.
Un error común es aprobar a un proveedor basándose en mediciones de muestras individuales sin confirmar su plan de control. Una muestra demuestra que una fábrica puede fabricar una pieza una vez. El control del proceso, la disciplina de calibración y los planes de reacción son lo que demuestra si puede fabricar la misma pieza mes tras mes.
La capacidad es más que el tonelaje de prensa
La capacidad de producción debe verificarse frente a la ruta completa. Una fábrica puede tener suficiente capacidad de forja, pero un rendimiento limitado de mecanizado, tratamiento térmico, inspección o embalaje. El cuello de botella suele aparecer en el proceso con el tiempo de ciclo más largo o la mayor cola, no necesariamente en la prensa de forja.
Solicite información práctica: producción mensual planificada para piezas comparables, plazo de entrega habitual, tamaño mínimo de lote económico, carga de temporada alta, acuerdos de respaldo para equipos clave y plazo de entrega del utillaje de sustitución. Establezca también cómo maneja el proveedor los cambios de previsión. Un calendario OEM puede cambiar drásticamente; una fuente que solo trabaja eficientemente con un tamaño de lote fijo puede introducir costes de inventario o riesgo de entrega.
Liaocheng Jiucheng Auto Parts Co., Ltd. declara que opera tanto un taller de forja de precisión como un taller de procesamiento mecánico dentro de su planta de fabricación. Su gama de productos declarada incluye engranajes automotrices, piezas de cajas de engranajes de energía eólica, componentes de engranajes mecánicos y marinos, así como ejes de transmisión y ejes estriados. Para una revisión de abastecimiento, este tipo de alcance de proceso combinado es relevante porque puede reducir las transferencias entre forja y mecanizado. Aun así, debe verificarse frente a la pieza específica, el volumen, la documentación de calidad y el calendario de entrega requerido.
La empresa también informa de un equipo técnico y de calidad que incluye personal de ingeniería e inspección. Para los compradores, la cuestión práctica no es solo la plantilla. Pregunte quién es responsable de la aprobación de lanzamiento, quién autoriza las desviaciones, cómo se revisan los datos de medición y cómo se contiene y corrige una reclamación de cliente. Una responsabilidad clara facilita mucho la comunicación con el proveedor cuando surge un problema de producción.
Audite la respuesta a los problemas, no solo las piezas buenas
Toda operación de fabricación acabará encontrando una no conformidad. La diferencia entre un evento gestionable y una interrupción importante es la respuesta del proveedor. Antes de la nominación, pida un ejemplo anonimizado de un proceso de acción correctiva. Debe observar contención, trazabilidad por lote, análisis de causa raíz, acción correctiva, verificación de eficacia y plazos de comunicación.
Tenga cuidado cuando un proveedor promete cero problemas pero no puede describir su proceso de escalamiento. Un socio más creíble explica cómo previene la recurrencia y cómo protege al cliente mientras la investigación está en curso.
Para utillaje nuevo o un programa transferido, utilice una aprobación por fases. Comience con una revisión de viabilidad técnica, seguida de la confirmación del diseño del utillaje, muestras de prueba, validación dimensional y de materiales, producción piloto y, solo entonces, suministro rutinario. Defina la cantidad de muestras, los criterios de aprobación, la propiedad de los calibres y las reglas de control de cambios antes de liberar el pedido. Esto exige esfuerzo al principio, pero resulta mucho más económico que descubrir una diferencia de supuestos después de programar la línea de montaje.
Cuestiones que deben resolverse en el acuerdo comercial
Las condiciones comerciales deben reflejar la realidad de fabricación. Indique si los precios incluyen la amortización del utillaje, qué ocurre si la demanda anual está por debajo de la previsión, quién posee el utillaje y si el proveedor puede utilizarlo para otros clientes. Aclare las normas de embalaje, etiquetado, documentación de exportación cuando corresponda, Incoterms, condiciones de pago y el proceso para cambios de ingeniería.
El texto relativo a los ajustes de precio también debe ser específico. Si las fluctuaciones de materias primas son relevantes, acuerde el mecanismo de referencia y el intervalo de revisión en lugar de dejar el asunto abierto a negociación en cada orden de compra. Para programas OEM de larga duración, la transparencia es más útil que un precio fijo poco realista que posteriormente genere fricción.
No pase por alto el embalaje. Los dientes de engranajes, los agujeros acabados y las superficies sensibles a la corrosión pueden dañarse por una separación deficiente o una protección inadecuada durante el transporte. Defina el embalaje aceptable con fotos o muestras, especialmente para piezas mecanizadas terminadas. El coste es modesto en comparación con clasificar un envío dañado.
Tome la decisión final basándose en evidencia
Un sólidoFabricante de engranajes forjados debe seleccionarse en función de una idoneidad demostrada, no de afirmaciones generales. Compare proveedores utilizando el mismo paquete de planos y los mismos supuestos comerciales. Pondere los factores importantes para el programa: capacidad de proceso, trazabilidad de materiales, control de mecanizado y medición, capacidad, disciplina de acción correctiva y coste total entregado.
La cotización más baja puede ser la decisión correcta cuando la pieza es simple, las tolerancias son permisivas, el volumen es limitado y el comprador puede gestionar el mecanizado posterior. Normalmente es la decisión equivocada cuando el engranaje es crítico para la carga, difícil de inspeccionar después del montaje o costoso de sustituir en campo. En esos casos, merece la pena pagar por un control de proceso estable y un plan de lanzamiento documentado.
Antes de emitir una orden de compra, solicite por escrito la revisión técnica, el plan de control, la ruta de aprobación de muestras, la confirmación de capacidad y la aclaración comercial. Ese breve paso de verificación proporciona a compras una base defendible para la selección y da al proveedor un objetivo mucho más claro para la producción OEM.
Preguntas frecuentes
¿Debe un OEM comprar preformas de engranajes forjados o engranajes totalmente mecanizados?
Compre preformas cuando su propia operación de mecanizado tenga capacidad comprobada y necesite control directo sobre el acabado final de los dientes. Compre engranajes terminados cuando reducir las transferencias entre proveedores, la programación del trabajo y la responsabilidad de calidad sea más valioso que conservar ese proceso interno.
¿Cuántas muestras son suficientes para la aprobación del proveedor?
No existe un número universal. El plan de muestras debe reflejar el riesgo de la pieza, la madurez del utillaje, las características críticas y los requisitos del cliente. Para la producción recurrente, una tirada piloto es más informativa que unas pocas muestras seleccionadas manualmente.
¿La forja de precisión siempre es más económica que la forja convencional?
No. Puede reducir el coste de material y mecanizado en piezas repetitivas adecuadas, pero el coste del utillaje y los límites geométricos son importantes. Confirme el ahorro esperado frente al volumen anual y la ruta de mecanizado final.
¿Cuál es el primer documento que se debe solicitar a un proveedor nuevo?
Solicite una revisión de viabilidad de fabricación basada en planos. Revela si el proveedor comprende el componente real antes de que las discusiones comerciales se conviertan en el enfoque principal.
Lista de marcadores de posición de imágenes
- Ubicación: después de la discusión inicial de verificación del proveedor. Contenido de la imagen: un flujo práctico que muestre los puntos de control de recepción de acero, forja, mecanizado, inspección y envío. Texto alternativo: «Proceso de verificación de proveedores OEM de engranajes forjados, desde el control de materiales hasta la inspección final».
Sugerencias de texto de anclaje para enlaces internos
- Preformas de engranajes forjados de precisión: página de categoría de producto o capacidad de proceso
- Requisitos de trazabilidad de materiales para engranajes: guía de aseguramiento de calidad
- Cómo evaluar la tolerancia de mecanizado de engranajes: página de recursos técnicos
- Lista de verificación para el abastecimiento de ejes de transmisión forjados: guía de componentes relacionados
- Aplicaciones de forja para cajas de engranajes automotrices y eólicas: página de aplicaciones industriales
Sugerencias de fuentes externas autorizadas
- Documentación de normas ISO relacionada con la gestión de calidad y la medición dimensional
- Publicaciones técnicas de AGMA sobre fabricación, inspección y terminología de engranajes
- Documentación técnica de productores de acero reconocidos para grados de acero de engranajes relevantes y orientación sobre tratamiento térmico
Envíenos un mensaje