



Publicaciones relacionadas
Mensaje en línea
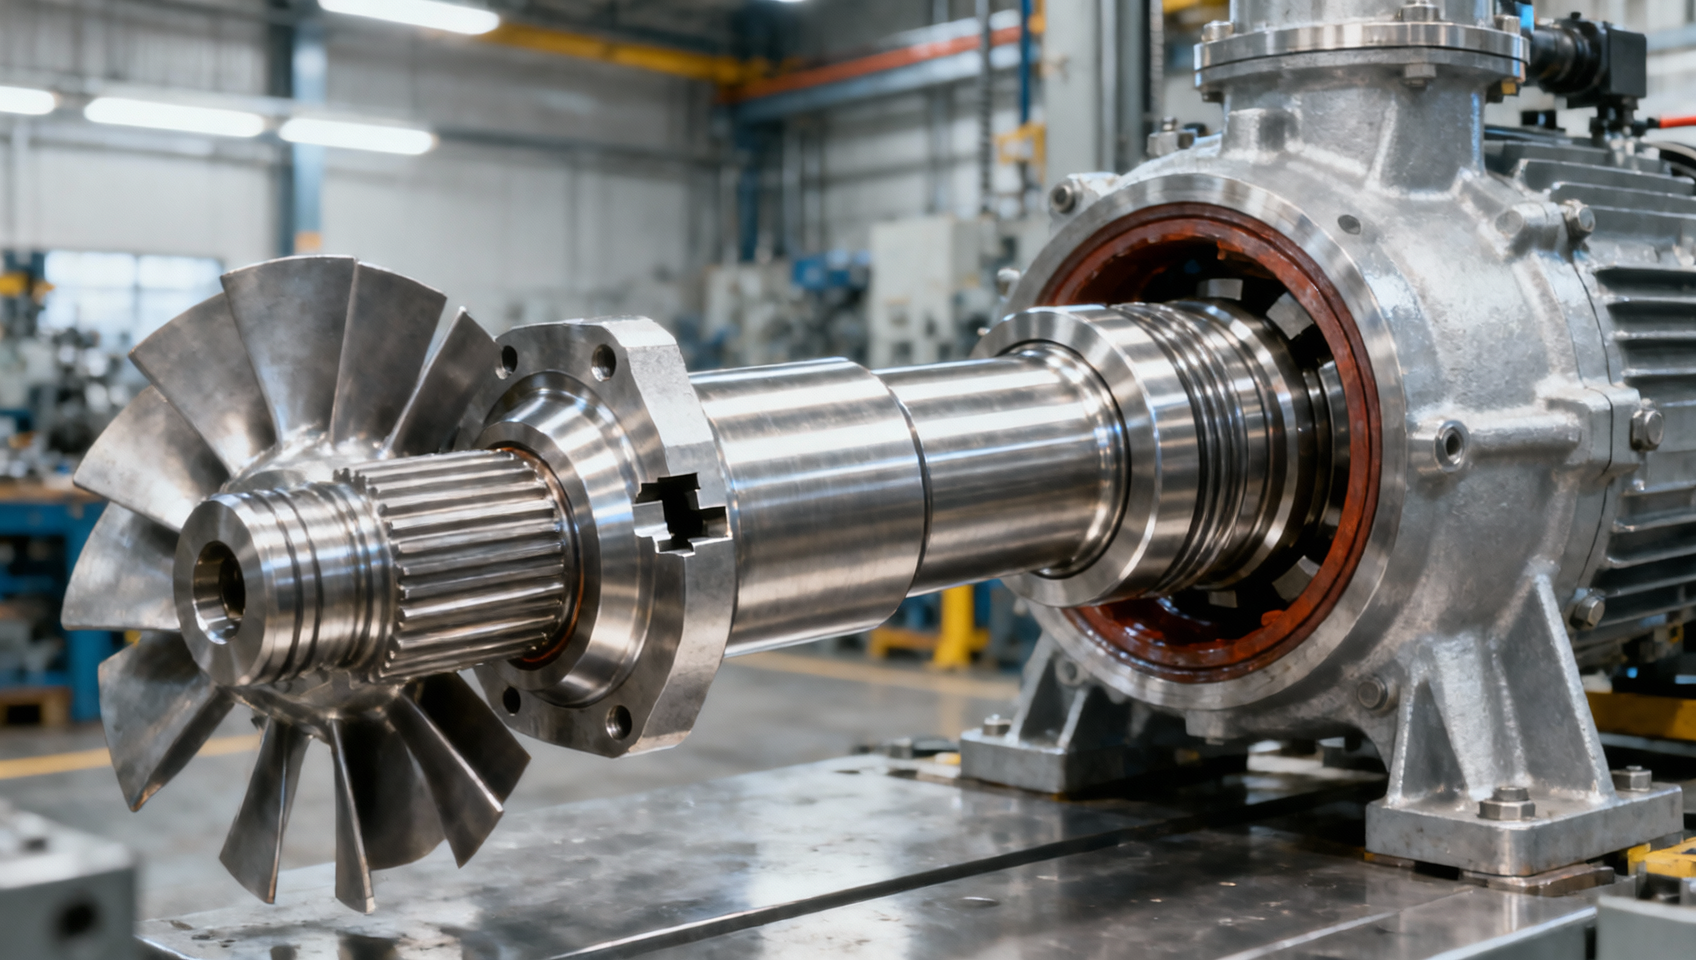
Cómo seleccionar un eje de bomba para fluidos corrosivos y ciclos de trabajo continuo
Seleccionar un eje de bomba para servicio corrosivo no consiste en elegir el diámetro estándar más cercano ni simplemente actualizar a una aleación más costosa. En aplicaciones de servicio continuo, el eje funciona en la intersección de la exposición química, la flexión cíclica, la transmisión de par, el contacto con el sello, el soporte de los rodamientos y la tolerancia de fabricación. Un eje que parece adecuado en un plano de disposición general puede fallar prematuramente por picaduras, fretting, grietas por fatiga, desgaste de la pista del sello o deflexión excesiva.
Para los evaluadores técnicos, el punto de partida más útil es considerar el eje de la bomba como parte de un sistema rotativo, en lugar de una pieza mecanizada aislada. La química del fluido es importante, pero también lo son la temperatura, el contenido de sólidos, la presión, el voladizo del eje, la masa del impulsor, la disposición del acoplamiento, la frecuencia de arranque y parada, y el comportamiento del sello mecánico. La decisión correcta surge de verificar cómo interactúan estos factores en las condiciones operativas reales, no solo durante la puesta en marcha inicial, sino después de meses de funcionamiento ininterrumpido.
Comience con el perfil de servicio, no con el grado de material
La selección de materiales resistentes a la corrosión debe seguir una descripción clara del servicio. «Fluido corrosivo» es un término demasiado amplio para una especificación fiable del eje. La misma sustancia química nominal puede comportarse de manera muy diferente cuando cambian la concentración, el oxígeno disuelto, los cloruros, la temperatura, la velocidad o los ciclos de limpieza. Un fluido manejable a temperatura ambiente puede volverse agresivo cerca de la cámara del sello o durante una secuencia de lavado en caliente.
Antes de comparar materiales, defina el medio de proceso y las condiciones normales, máximas y anómalas. Incluya sólidos o cristales, agentes de limpieza, medios de esterilización cuando corresponda, el rango de pH esperado y los períodos en los que la bomba permanece inactiva. Las condiciones de estancamiento merecen atención, ya que los depósitos y las hendiduras pueden crear entornos locales mucho más severos que el fluido a granel. Si el eje pasa por una cámara de sello, el fluido de barrera o de lavado debe revisarse por separado; puede imponer sus propios requisitos de compatibilidad.
El servicio continuo modifica aún más el análisis. Una bomba que funciona las 24 horas acumula muchos más ciclos de tensión que una unidad de reserva. Una pequeña desalineación, un radio de hombro marginal o un defecto superficial en un chavetero pueden convertirse en un punto de inicio de fatiga. El funcionamiento continuo también implica que una pérdida moderada de estabilidad de las caras del sello puede derivar en fugas, contaminación de los rodamientos y una parada evitable.
La compatibilidad de materiales debe ser específica
Los aceros inoxidables, los grados dúplex, las aleaciones a base de níquel y los materiales especiales resistentes a la corrosión suelen considerarse para los ejes de bombas, pero ninguna familia de materiales es universalmente adecuada. La cuestión relevante es si un grado propuesto puede resistir el mecanismo de corrosión probable en el servicio real. La corrosión general es solo una posibilidad. Las picaduras, la corrosión por hendiduras, la fisuración por corrosión bajo tensión, el ataque galvánico y la corrosión-erosión pueden ser más determinantes.
Los medios que contienen cloruros son un ejemplo habitual. Pueden exigir mayor resistencia a la corrosión localizada de la que puede proporcionar un acero inoxidable básico, especialmente a temperaturas elevadas. El servicio con ácidos requiere una revisión igual de cuidadosa porque la resistencia puede variar considerablemente según el tipo de ácido, la concentración, las condiciones oxidantes o reductoras y los contaminantes. En el servicio con lodos o productos químicos abrasivos, la resistencia a la corrosión por sí sola es insuficiente; el material y el estado de la superficie también deben soportar el desgaste provocado por partículas.
Los certificados de materiales y la composición química son registros valiosos, pero no sustituyen la revisión de la aplicación. Pregunte al proveedor del eje qué norma de material se suministra, qué trazabilidad está disponible y si algún tratamiento térmico, condición de forja o secuencia de mecanizado podría afectar las propiedades finales. Si se propone un recubrimiento, una camisa o un tratamiento superficial, determine si está destinado a la resistencia a la corrosión, la dureza, la reparabilidad o las tres. Una superficie dura que se agrieta o pierde adherencia durante el servicio puede crear un problema de sellado más grave que un eje sin recubrimiento.
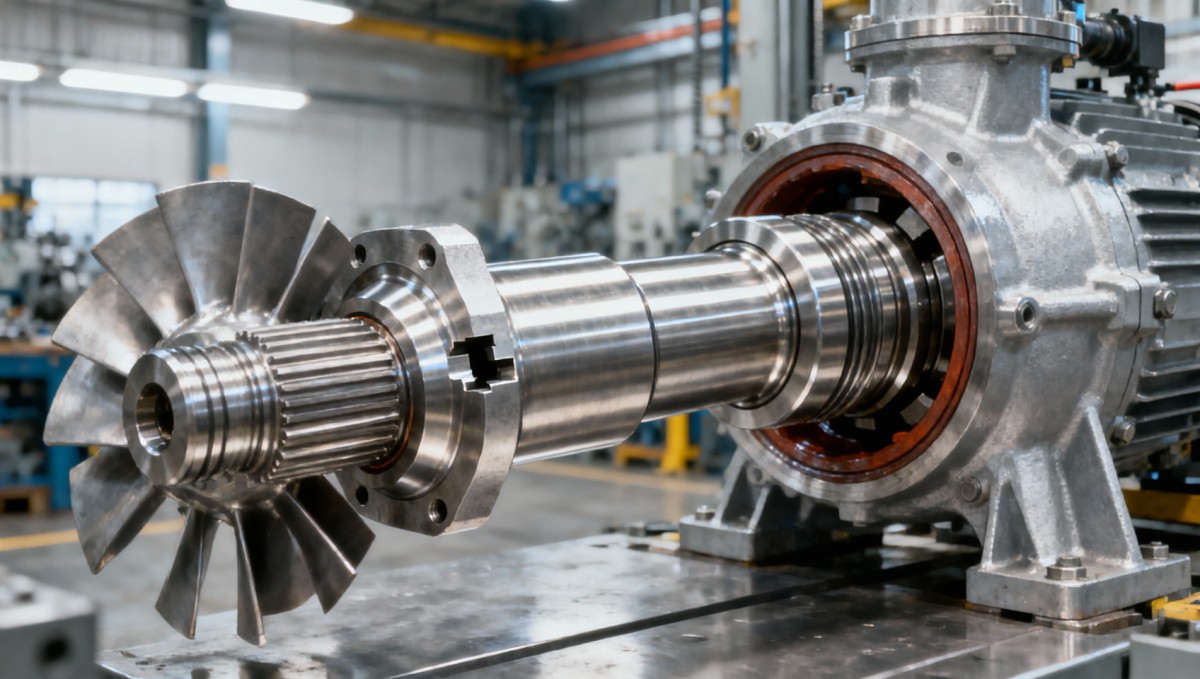
La resistencia implica más que el par transmitido
Un eje de bomba debe transmitir par, pero la torsión rara vez es la única carga que merece calcularse. Las fuerzas hidráulicas radiales, el desequilibrio del impulsor, el voladizo del eje, las cargas del acoplamiento, la separación entre rodamientos y los transitorios ocasionales del proceso contribuyen al estado real de tensiones. En muchas configuraciones de bombas, la fatiga por flexión es al menos tan importante como la capacidad de par.
El evaluador debe solicitar la velocidad de funcionamiento, el requisito de potencia o par, las ubicaciones de los rodamientos, la posición del impulsor, las extensiones del eje, el tipo de acoplamiento y cualquier componente auxiliar montado. Estos datos permiten al diseñador evaluar los momentos flectores, la tensión torsional, la deflexión y la velocidad crítica. Un eje puede ser suficientemente resistente en un cálculo estático y, sin embargo, seguir siendo inadecuado si se deflecta lo suficiente para perturbar el sello mecánico o generar una carga desigual en los rodamientos.
La geometría tiene un efecto directo sobre la vida a fatiga. Las transiciones bruscas de diámetro, las esquinas internas afiladas, los chaveteros con mal acabado, las roscas próximas a regiones de alta tensión y las formas de estrías agresivas pueden concentrar tensiones. Los radios de filete generosos y correctamente controlados suelen ser beneficiosos cuando el diseño lo permite. Las transiciones próximas a los asientos de rodamientos, los ajustes del impulsor y las conexiones de acoplamiento deben examinarse especialmente, ya que suelen combinar transferencia de carga con restricciones dimensionales.
La deflexión y el descentramiento suelen ser los límites ocultos
Los sellos mecánicos no responden únicamente al diámetro nominal del eje. Son sensibles al descentramiento del eje, al movimiento axial, a la vibración y a la calidad de la superficie de contacto del sello. Un movimiento excesivo del eje puede impedir un contacto estable entre las caras del sello, aumentar la generación de calor y acelerar el desgaste. En servicio corrosivo, las fugas no son solo una cuestión de mantenimiento; pueden afectar la seguridad, el control de emisiones, la pureza del producto o los equipos posteriores.
Por lo tanto, es razonable especificar los requisitos de descentramiento y concentricidad con respecto a las referencias funcionales, en lugar de basarse únicamente en tolerancias dimensionales amplias. Un eje puede cumplir los límites individuales de diámetro mientras que las ubicaciones no son suficientemente concéntricas para un rendimiento rotativo fiable. El mismo principio se aplica a la rectitud. Los ejes largos y esbeltos requieren evaluación tanto de la rectitud de fabricación como de la deflexión elástica bajo carga.
Trate el área del sello como una superficie funcional crítica
La camisa del sello o el área de contacto del sello merece sus propias partidas en el plano y el plan de inspección. La rugosidad superficial, la dureza, la redondez, la dirección del acabado y la ausencia de picaduras o desgarros de mecanizado pueden influir en la fiabilidad del sello. Una superficie visualmente pulida no es automáticamente adecuada. El acabado requerido depende del diseño del sello, la selección del elastómero, el material del eje y de si el sello entra en contacto directo con el eje o funciona sobre una camisa reemplazable.
Evite suposiciones como «cuanto más liso, mejor». Las superficies extremadamente lisas pueden no retener lubricación en algunas configuraciones, mientras que los acabados rugosos o en espiral pueden desgastar los elementos de sellado dinámico o bombear fluido a lo largo de la trayectoria de contacto. Deben considerarse las recomendaciones del fabricante del sello junto con el plano de la bomba. Si se prevé una reparación durante la vida útil del equipo, determine si el eje debe admitir una camisa reemplazable en lugar de requerir el reemplazo completo del eje tras daños en la pista del sello.
Las roscas, las marcas de tornillos prisioneros o los bordes de chaveteros no deben situarse dentro de una zona de recorrido del sello. Este es un detalle que se pasa por alto fácilmente durante rediseños y proyectos de sustitución para posventa. El eje puede instalarse correctamente, pero un sello puede dañarse durante el montaje o desgastarse rápidamente al desplazarse sobre una superficie interrumpida.
Elija la ruta de fabricación según el riesgo, no solo según el plano
La ruta de producción influye en la fiabilidad de un eje de bomba, especialmente cuando el componente tiene secciones escalonadas, estrías, chaveteros, extremos roscados o exigentes asientos de rodamientos y sellos. Los semielaborados de ejes forjados pueden proporcionar una estructura inicial útil para determinados diseños, pero la especificación de forja, el sobremetal, las consideraciones sobre el flujo de grano, el tratamiento térmico y el control final de mecanizado deben revisarse como una ruta completa. El objetivo no es prescribir la forja en todos los casos; es garantizar que la ruta elegida respalde la integridad y repetibilidad requeridas.
Liaocheng Jiucheng Auto Parts Co., Ltd., establecida en 2015, opera talleres de forja de precisión y procesamiento mecánico para ejes de transmisión, ejes estriados, engranajes y componentes mecánicos relacionados. Su trabajo en piezas para automoción, cajas de engranajes de energía eólica y aplicaciones marinas es relevante para el abastecimiento de ejes de bombas en un sentido práctico: estos sectores ponen un fuerte énfasis en la geometría controlada, el uso de materiales, las características de soporte de carga y el mecanizado repetible. Sin embargo, para un proyecto de bomba, dicha capacidad debe traducirse en los requisitos propios de material, corrosión, sellado e inspección de la bomba, en lugar de copiarse directamente de un diseño de eje de caja de engranajes.
Cuando un conjunto de bomba accionada incluye elementos de transmisión por engranajes, la evaluación también debe considerar cómo las fluctuaciones de par y los errores de alineación se transmiten a través del tren. Componentes como unEngranaje recto no forman parte de todas las configuraciones de bombas, pero ilustran por qué la selección del eje no puede separarse de la forma en que se transmite la potencia. Las fuerzas de engrane, la rigidez del acoplamiento y las condiciones de soporte del eje influyen en el sistema rotativo.
Qué incluir en la especificación del eje
Un plano de compra que solo proporciona la longitud total, los diámetros y una descripción genérica del material deja demasiado margen de interpretación. La especificación debe identificar las superficies y características que afectan el rendimiento de la bomba. También debe distinguir los requisitos críticos de las dimensiones normales de producción, para que el esfuerzo de inspección se dirija a donde importa.
- Fluido de proceso, rango de temperatura, información sobre contaminación o sólidos y modo de funcionamiento previsto.
- Grado de material o alternativas aprobadas, documentación de material requerida y cualquier condición de tratamiento térmico.
- Dimensiones funcionales para ajustes de rodamientos, ubicación del impulsor, conexión de acoplamiento, área del sello y características de retención axial.
- Requisitos de descentramiento, concentricidad, rectitud, redondez y acabado superficial vinculados a referencias de datum claras.
- Requisitos para radios de filete, chaveteros, roscas, estrías y eliminación de rebabas en zonas de alta tensión o sellado.
- Alcance de la inspección, expectativas de muestreo cuando corresponda, marcado, preservación, embalaje y protección contra la corrosión durante el transporte o almacenamiento.
El plan de inspección debe corresponder a los riesgos de fallo. Por ejemplo, medir todos los diámetros exteriores no críticos mientras se pasa por alto el acabado del asiento del sello o el descentramiento total indicado genera una falsa confianza. Del mismo modo, un informe dimensional no puede confirmar la idoneidad del material para un entorno químico exigente. Estos son controles separados y deben tratarse como tales.
Errores comunes de selección que generan tiempos de inactividad evitables
Un error común es elegir la aleación del eje basándose únicamente en el material de la carcasa en contacto con el fluido. El eje puede estar expuesto a una temperatura, condición de hendidura, lavado del sello o nivel de tensión mecánica diferente. Otro error consiste en tratar un eje de reemplazo como una simple tarea de ingeniería inversa. Un eje heredado puede reproducir debilidades antiguas, especialmente cuando la bomba original sufrió fallos recurrentes del sello, chaveteros agrietados o corrosión en un hombro.
Un tercer error es utilizar la dureza como abreviatura de durabilidad. Una mayor dureza puede mejorar la resistencia frente a algunos mecanismos de desgaste, pero no mejora automáticamente el comportamiento frente a la corrosión o la fatiga. También puede afectar la maquinabilidad y el comportamiento de los componentes acoplados. La decisión debe considerar la condición completa del material y el entorno operativo.
Por último, los evaluadores a veces se centran excesivamente en el coste inicial de la pieza y restan importancia a la verificación. Para una bomba de proceso que funciona continuamente, el coste de retirar el equipo, gestionar fugas contaminadas, sustituir sellos y rodamientos y perder producción puede superar cualquier pequeño ahorro obtenido al flexibilizar un requisito crítico. La especificación adecuada no es necesariamente la más elaborada; es la que controla los modos de fallo más probables en ese servicio.
Tome la decisión final mediante una revisión multifuncional
La selección más fiable de un eje de bomba suele surgir de una revisión breve pero disciplinada que involucra las perspectivas de proceso, mecánica, mantenimiento, sellado y fabricación. El personal de proceso puede aclarar las variaciones químicas y los ciclos de limpieza. Los diseñadores mecánicos pueden evaluar la tensión, la deflexión y la velocidad crítica. Los equipos de mantenimiento suelen saber dónde han fallado realmente los ejes o sellos anteriores. El fabricante puede entonces confirmar si la geometría propuesta, la ruta de forja o de barra, las tolerancias de mecanizado y los requisitos de inspección son prácticos de producir de forma consistente.
Antes de la liberación, confirme la base de compatibilidad del fluido, las condiciones de carga determinantes, los requisitos exactos de la interfaz del sello, las referencias de inspección y la documentación requerida. Si alguno de estos aspectos permanece sin definir, el proyecto aún no está seleccionando un eje de bomba fiable; solo está eligiendo uno plausible. En un servicio corrosivo y continuo, esta distinción es donde normalmente se gana o se pierde una larga vida operativa.
Envíenos un mensaje