



Publicaciones relacionadas
Mensaje en línea
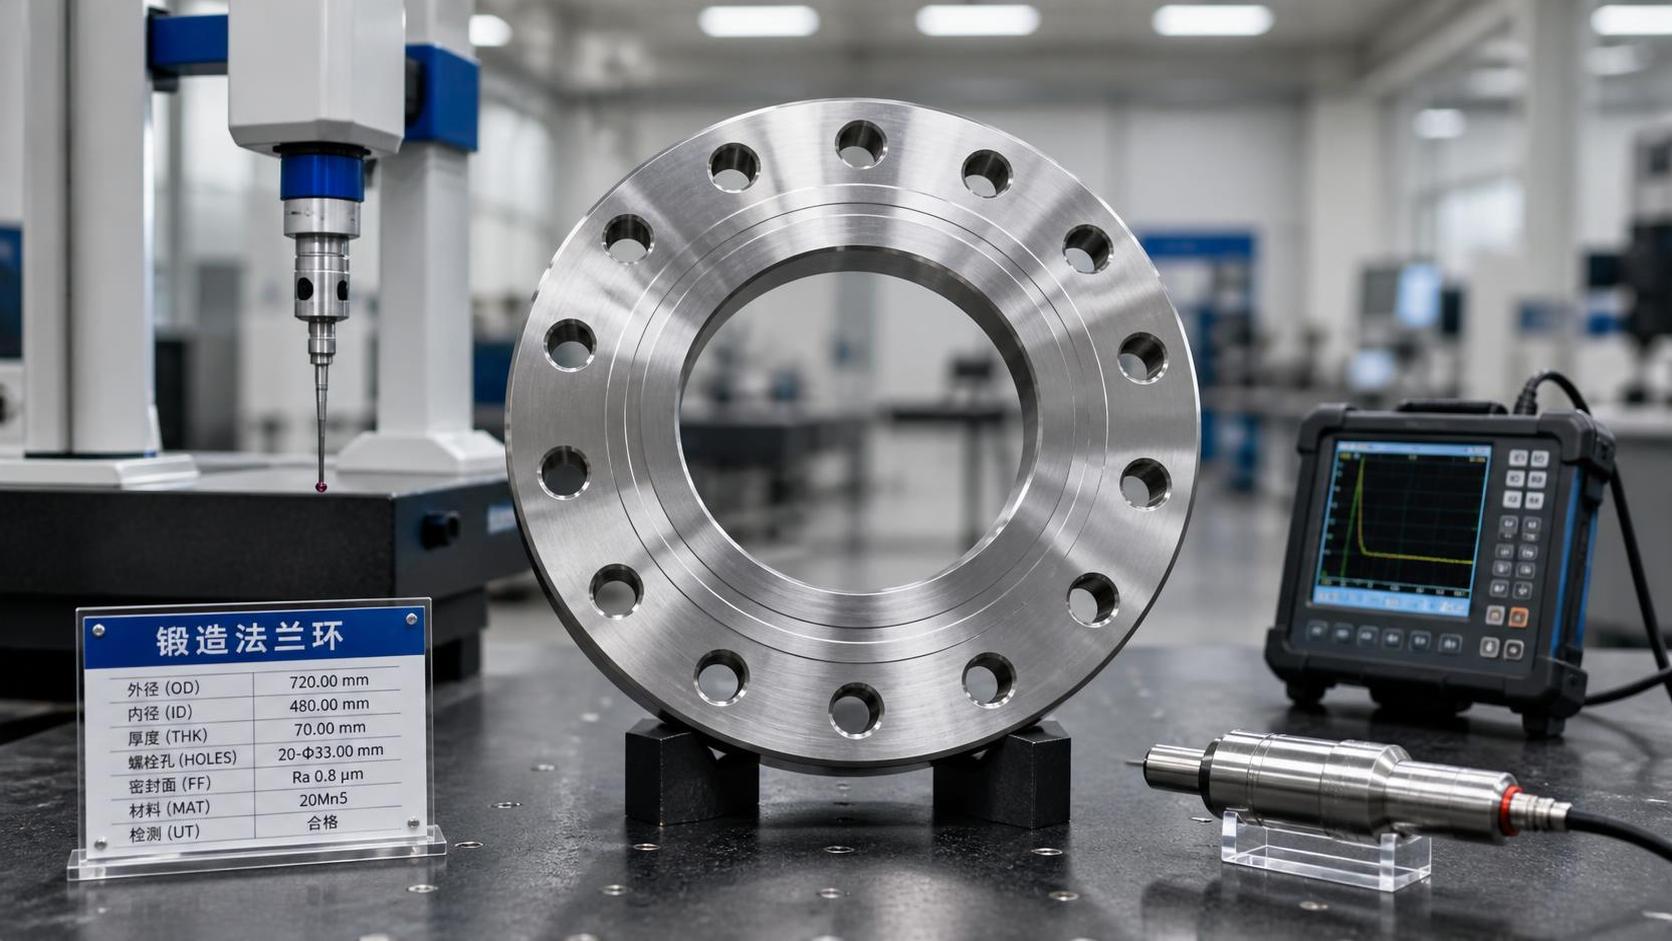
Una unión de brida puede parecer sencilla en un plano: dos caras de acoplamiento, una junta, pernos y un componente anular que transmite la presión de una sección del equipo a otra. La dificultad suele aparecer más tarde, durante la inspección de recepción, la liberación para fabricación o una inspección previa a la puesta en marcha. Un anillo de brida puede tener el diámetro nominal correcto, pero un acabado de cara inadecuado, una posición incorrecta del círculo de pernos, una transición de cubo insuficiente o documentación de materiales que no coincida claramente con los requisitos de compra. Cualquiera de estos problemas puede provocar fugas, retrasos en el montaje, desequilibrio de carga en los pernos o una difícil decisión de no conformidad.
Esto es especialmente común cuando los componentes se solicitan como piezas forjadas casi netas y se mecanizan posteriormente. El tocho forjado puede parecer correcto, pero el límite final de presión depende de dimensiones que se crean, conservan o verifican a través de varias etapas: control de materiales, forjado, tratamiento térmico, mecanizado, examen, marcado y documentación. Para losAnillos de brida forjados, el enfoque más seguro no consiste en inspeccionar únicamente el diámetro exterior acabado. Consiste en establecer una cadena trazable entre la intención de diseño, las normas aplicables, la ruta de fabricación y la evidencia de ensayo.
Comience por las condiciones de servicio, no por el título del plano
Antes de medir cualquier cosa, confirme qué función debe desempeñar el anillo en servicio. Una brida utilizada en una línea auxiliar de baja presión no debe evaluarse con el mismo nivel de exigencia que un componente instalado en un sistema cíclico, de alta temperatura, corrosivo, de vacío o de contención de presión. El código de diseño aplicable, la especificación de materiales, la norma de bridas y la especificación del proyecto deben identificarse antes de seleccionar los criterios de inspección.
En muchas aplicaciones de contención de presión, las dimensiones se derivan de normas como ASME B16.5 para bridas de tubería comunes o ASME B16.47 para determinadas bridas de gran diámetro. Según la ubicación del proyecto y los requisitos del equipo, pueden regir en su lugar las dimensiones de la serie EN 1092 u otra norma especificada. El punto clave es que las normas no son intercambiables simplemente porque dos piezas parezcan similares. El tamaño nominal de tubería, la clase de presión o designación PN, el tipo de brida, el tipo de cara, el grupo de materiales y la base de temperatura afectan a la idoneidad.
Cuando una orden de compra indica “anillo forjado” pero no identifica si la pieza es una brida de cuello para soldar, una configuración deslizante, un bruto de brida ciega, una brida de equipo personalizada, un anillo de respaldo o una preforma mecanizada en bruto, el equipo de inspección debe solicitar aclaraciones. Un anillo forjado es una forma de fabricación; por sí solo no constituye una definición completa del límite de presión.
Dimensiones que merecen más que una comprobación rápida con calibre
Un informe dimensional puede contener muchos valores, pero no todos implican el mismo riesgo. Las siguientes características deben revisarse con respecto al plano y la norma de control, utilizando el método de medición adecuado para cada característica.
- Diámetro exterior y diámetro interior: Establecen la envolvente, el paso de flujo, el margen de preparación para soldadura y la compatibilidad con las piezas conectadas. El tamaño del diámetro interior es especialmente importante cuando se aplican requisitos de espesor de tubería, espesor de boquilla, margen de corrosión o mecanizado interno.
- Espesor de brida: El espesor influye en la rigidez y la distribución de carga de los pernos. Una pieza localmente delgada puede aun así superar una medición simple tomada en un solo punto, por lo que deben considerarse varios puntos cuando el plano o el procedimiento lo exijan.
- Círculo de pernos y posición de los orificios: El diámetro de los orificios para pernos, el número de orificios, la separación angular y el diámetro del círculo de pernos afectan directamente al montaje en campo. Un pequeño error de posición puede impedir la inserción de los pernos o crear una holgura desigual alrededor de los espárragos.
- Geometría de la cara: La altura de la cara elevada, la geometría de la ranura de unión tipo anillo, el estado de la cara plana u otro perfil de sellado especificado deben coincidir con el diseño de acoplamiento. La selección de la junta no puede compensar una forma de cara incorrecta.
- Planitud y paralelismo de las caras: La distorsión puede causar una compresión desigual de la junta. Estas comprobaciones cobran mayor importancia en diámetros grandes, secciones delgadas o piezas sometidas a soldadura, tratamiento térmico o mecanizado intensivo.
- Dimensiones del cubo, cuello y transición: Para diseños de cuello para soldar o cubo integral, inspeccione la longitud del cubo, el espesor de pared, la conicidad, el ángulo de bisel, la cara de raíz y los radios de transición cuando se especifiquen. Estas características influyen en el ajuste de soldadura y la distribución de tensiones.
Para anillos de mayor tamaño, las mediciones con cinta y calibres manuales pueden ser útiles para una evaluación preliminar, pero no siempre son adecuadas para la aceptación final. Una máquina de medición por coordenadas, un brazo portátil, un calibre de interiores, una disposición con placa de superficie, un dispositivo giratorio u otro método controlado puede ser más apropiado. El método debe ser capaz de demostrar el cumplimiento de la tolerancia establecida, en lugar de limitarse a producir un número.
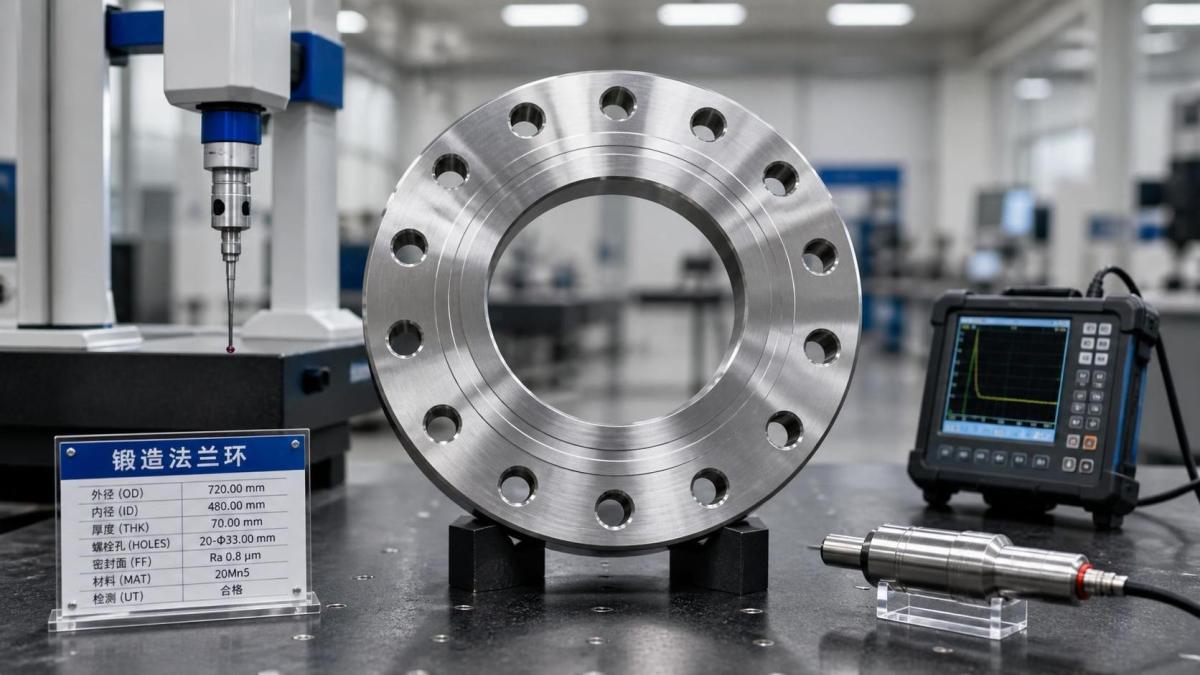
Un hábito práctico de inspección es comparar el esquema de referencias de mecanizado con el esquema de referencias del plano. Si un anillo se posiciona desde el diámetro exterior durante el mecanizado, pero se inspecciona desde el diámetro interior sin confirmar la concentricidad, el informe puede ocultar un error de relación. La misma preocupación se aplica a los orificios de pernos: verificar el diámetro de cada orificio no demuestra que el patrón de orificios esté correctamente ubicado con respecto al diámetro interior y la cara de sellado.
La calidad del forjado comienza bajo la superficie mecanizada
El servicio a presión centra la atención en la continuidad del material, el flujo de grano, la sanidad interna y la ausencia de discontinuidades superficiales perjudiciales. El forjado se selecciona a menudo porque puede proporcionar una estructura más favorable que un componente equivalente cortado de placa o producido mediante una ruta inadecuada. Sin embargo, un producto forjado sigue requiriendo control del proceso. Un calentamiento inadecuado, deformación insuficiente, solapes, pliegues, defectos relacionados con la cascarilla, descarburación, crecimiento excesivo de grano o enfriamiento no controlado pueden afectar al rendimiento posterior.
La especificación de material requerida debe definir la composición química, las expectativas de propiedades mecánicas, la condición de tratamiento térmico y los requisitos de ensayo. Los materiales comunes para bridas pueden especificarse conforme a normas ASTM, ASME, EN o normas de materiales controladas por el cliente, pero la designación por sí sola no es suficiente. Confirme el grado exacto, la clase, la condición de tratamiento térmico, los requisitos suplementarios si los hubiera y las reglas de reparación permitidas. Un certificado que indique un grado similar no debe considerarse automáticamente una sustitución aceptable.
La trazabilidad debe permanecer intacta desde la materia prima hasta el anillo acabado. El número de colada, la identificación de lote, la ruta de proceso y el marcado final deben vincularse de una manera que se mantenga durante el mecanizado y la inspección. Cuando la ubicación del marcado esté limitada por el diseño, el método acordado debe evitar dañar el límite de presión u ocultar la identificación requerida. Si el material se corta en múltiples anillos, la transferencia de identificación debe controlarse antes de la separación.
Los ensayos deben responder a una pregunta definida
Un error común es considerar que cada ensayo disponible demuestra todas las condiciones posibles. Cada método de inspección tiene un propósito y una limitación particulares. Un plan de aceptación sólido identifica qué riesgo se aborda, dónde se realiza el examen y qué criterios de aceptación se aplican.
Verificación de materiales y ensayos mecánicos
Revise el informe de ensayo de material para conocer la composición química, las propiedades de tracción, el estado de tratamiento térmico y la identificación trazable de la colada. Cuando se especifica la identificación positiva de materiales, puede ayudar a verificar la familia de aleación o los elementos clave, pero no sustituye la certificación química completa ni los ensayos mecánicos. El PMI portátil es especialmente útil para prevenir condiciones de mezcla de materiales en almacenamiento segregado o antes de liberar el material al mecanizado.
Los valores de los ensayos mecánicos deben evaluarse conforme a la especificación de material aplicable, incluida la dirección de ensayo pertinente, la ubicación de la probeta y la condición de tratamiento térmico. Si el componente se suministra como forjado en bruto y posteriormente recibe un tratamiento térmico que afecta a las propiedades, la documentación debe indicar claramente qué condición representan los valores ensayados.
Examen superficial
El examen visual es el primer paso y no debe reducirse a una rápida comprobación de apariencia. Inspeccione en busca de solapes, costuras, muescas, daños por manipulación, corrosión, cascarilla excesiva, desgarros de mecanizado e irregularidades en las áreas de asiento de la junta. La iluminación, la limpieza de la superficie y el acceso son importantes; un defecto oculto en un orificio de perno o en la transición del cubo puede pasar desapercibido durante una revisión superficial.
El examen por partículas magnéticas se utiliza comúnmente en materiales ferromagnéticos cuando preocupan las discontinuidades superficiales y subsuperficiales. Puede seleccionarse el examen por líquidos penetrantes para materiales no porosos adecuados cuando el examen por partículas magnéticas no sea aplicable. El método elegido, la preparación de la superficie, el momento del examen y los criterios de aceptación deben seguir el procedimiento y la especificación aplicables. Por ejemplo, un examen realizado antes del mecanizado final puede no revelar discontinuidades expuestas por la posterior eliminación de material.
Examen volumétrico
Puede especificarse el ensayo ultrasónico para investigar discontinuidades internas en forjados, especialmente en secciones críticas o componentes de mayor tamaño. Su eficacia depende de la geometría, el estado de la superficie, la estructura del material, el acceso, la calibración y la cualificación del procedimiento. Un informe debe identificar la cobertura del examen y la base de aceptación; una declaración de que una pieza fue “ensayada por ultrasonidos” está incompleta si no indica qué se examinó y según qué criterios.
El examen radiográfico no es automáticamente el método preferido para cada forjado anular. La geometría, el espesor y el acceso pueden hacerlo menos práctico que otros métodos. El plan de inspección debe seleccionarse según el requisito de diseño y el riesgo, no a partir de la creencia genérica de que un método de END es universalmente superior.
Ensayo de presión: distinga el componente del límite ensamblado
A veces se espera que cada anillo forjado individual reciba una prueba de presión hidrostática. La necesidad de ello depende del código aplicable, el diseño del equipo, el requisito contractual y la etapa de fabricación. En muchas situaciones, el recipiente terminado, el tramo de tubería, el conjunto de válvula o el elemento de equipo se somete a ensayo de presión después de la fabricación. La contribución del anillo de brida se verifica entonces mediante control de materiales, dimensiones, END e inspección de montaje, en lugar de una prueba de presión independiente.
Si se requiere una prueba de presión independiente, defina con antelación el medio de ensayo, la presión, el período de mantenimiento, el método de venteo, los controles de seguridad, los criterios de fuga permitida, la calibración de manómetros y el formato de registro de prueba. Las pruebas neumáticas requieren especial precaución porque la energía almacenada es mucho mayor que en una prueba hidrostática comparable. No debe improvisarse ninguna prueba simplemente para “ver si hay fugas”.
En las uniones con junta, el sellado final depende de más elementos que el propio anillo. El estado de la brida de acoplamiento, el tipo de junta, el material de los pernos, la política de lubricación, el procedimiento de apriete, la alineación y la rotación de la brida influyen en el rendimiento. Un anillo de brida puede cumplir sus propios requisitos dimensionales y, aun así, instalarse en una unión con fugas debido a controles de montaje inadecuados.
Cuando los resultados de inspección no coinciden
Los resultados contradictorios son una fuente habitual de retrasos. Un informe del proveedor puede mostrar conformidad, mientras que la inspección de recepción identifica una dimensión o indicación cuestionable. La primera respuesta debe ser preservar la evidencia: aislar la pieza, conservar su identificación, registrar el instrumento y la ubicación de medición, y evitar retrabajos no aprobados.
A continuación, analice la discrepancia en secuencia. Verifique el nivel de revisión del plano. Confirme las unidades y la interpretación de las tolerancias. Compruebe si la medición se tomó antes o después del mecanizado final. Revise la calibración del instrumento y la configuración del dispositivo. Determine si la dimensión informada es una lectura local, un promedio o una medición geométrica real. Solo después de aclarar estos puntos debe el equipo decidir si la condición es un problema de medición, un problema de documentación, una desviación reparable o una no conformidad que requiere una disposición de ingeniería.
Este enfoque también es útil cuando una línea de producción maneja otras piezas de transmisión forjadas. Por ejemplo, la disciplina de inspección desarrollada en torno a la concentricidad, la trazabilidad de colada y el mecanizado controlado de unEngranaje recto puede reforzar las buenas prácticas para las características de los anillos de brida, aunque los requisitos de aceptación funcional sean diferentes.
Un registro de liberación que respalde una investigación posterior
El paquete de liberación más útil no es necesariamente el más extenso. Debe permitir responder rápidamente a preguntas básicas si posteriormente se cuestiona una pieza durante la fabricación o el servicio. Como mínimo, conserve la revisión aplicable del plano, el certificado de material, el registro de trazabilidad, la evidencia de tratamiento térmico cuando se requiera, los resultados de inspección dimensional, los informes de END, el estado de calibración de los instrumentos pertinentes, las disposiciones de no conformidad y los detalles de identificación final.
Para losAnillos de brida forjados personalizados, incluya en el plan de inspección antes de iniciar la producción cualquier margen de mecanizado acordado, requisito de acabado superficial, preparación del extremo para soldadura, requisito de cupón de ensayo e instrucción especial de marcado. Intentar reconstruir estos requisitos después de completar el forjado suele generar incertidumbre sobre si realmente se examinó la condición correcta.
El objetivo práctico es sencillo: confirmar que el anillo coincide con el diseño previsto del límite de presión, que su historial de material y fabricación es trazable y que la evidencia de inspección es significativa para los riesgos involucrados. Cuando las dimensiones, los registros de materiales y los exámenes se revisan como un conjunto conectado en lugar de como documentos independientes, las decisiones relacionadas con bridas se vuelven más claras y los problemas de montaje evitables se detectan antes.
Envíenos un mensaje