



Publicaciones relacionadas
Mensaje en línea
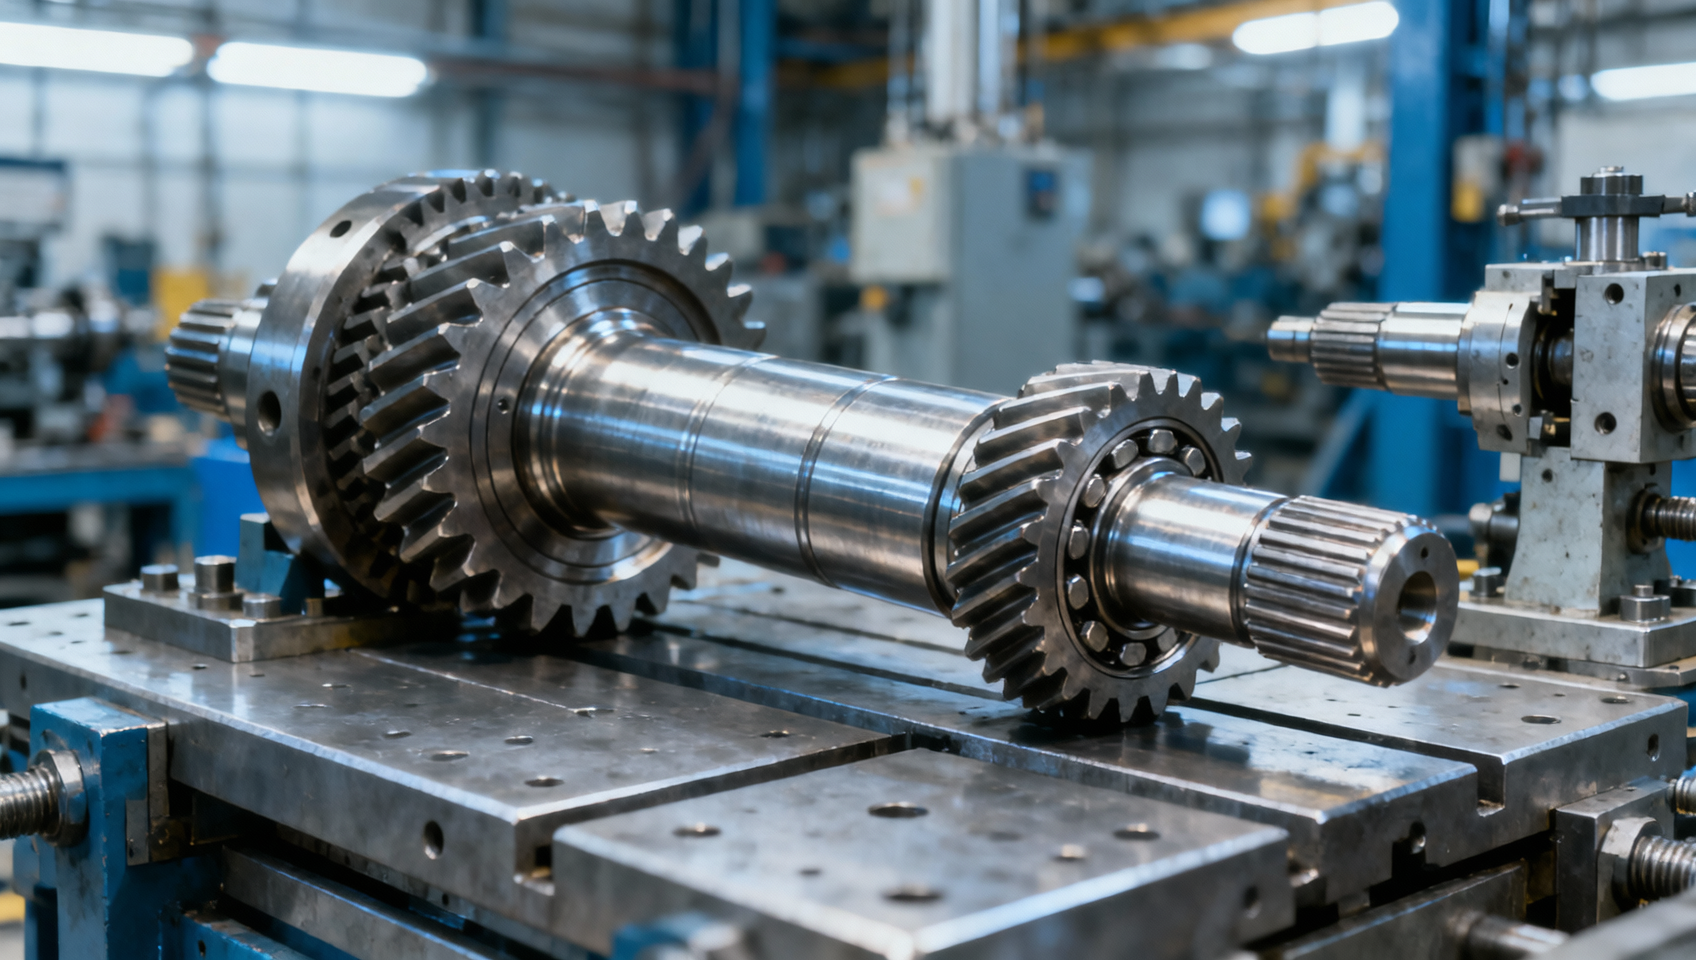
Al adquirir ejes de piñón para equipos de perforación para una reconstrucción, las dimensiones del plano son solo el punto de partida. Un eje puede coincidir con la longitud total, el diámetro exterior y el número de dientes indicados, y aun así fallar prematuramente porque los dientes del engranaje se mecanizaron de forma inexacta, el ajuste de las estrías era demasiado holgado, la capa del tratamiento térmico era insuficiente o la forja contenía defectos que solo se hicieron visibles después de que la máquina volviera a funcionar.
Esto es especialmente relevante en los equipos de perforación, donde las cargas de choque, el par inverso, la contaminación, la vibración y las sobrecargas intermitentes forman parte de la vida útil normal. Por ello, las decisiones de compra deben centrarse menos en el precio unitario más bajo y más en si el eje de repuesto restaurará el engrane previsto, la trayectoria de carga y el intervalo de mantenimiento. El resultado costoso rara vez es el precio de un eje; es la parada no planificada, el daño secundario en los engranajes o el desmontaje repetido que sigue a un ajuste deficiente.
Comience por la carga de trabajo real, no por una descripción genérica de la pieza
“Eje de piñón” puede describir componentes muy diferentes. En una reconstrucción puede ser un piñón de entrada relativamente compacto que acciona un engranaje reductor. En otra, puede transmitir un par elevado a través de un acoplamiento estriado mientras soporta un engranaje, rodamientos, sellos y cargas axiales en la misma pieza. Estas situaciones de adquisición no son intercambiables.
Antes de solicitar cotizaciones, identifique dónde se ubica el eje en la transmisión y qué causó la sustitución de la pieza original. Si el piñón antiguo presenta picaduras en los dientes, el problema puede ser la lubricación, la alineación de los engranajes o un juego incorrecto, y no únicamente el material del eje. Si las estrías presentan desgaste por rozamiento, un cubo de acoplamiento flojo, un ajuste inadecuado o inversiones cíclicas de par pueden ser una preocupación mayor. Un eje fracturado requiere una investigación diferente: deben considerarse el historial de sobrecarga, la concentración de tensiones en un hombro o en la salida de estrías, el estado del tratamiento térmico y la calidad de la forja.
Un paquete de compra útil incluye el plano original cuando esté disponible, fotografías del componente averiado, información sobre el engranaje acoplado, registros de material o dureza y mediciones de la carcasa. Para piezas de reconstrucción obtenidas mediante ingeniería inversa, los compradores también deben indicar si se espera que el proveedor cotizado verifique la geometría de la muestra o fabrique estrictamente conforme a las mediciones proporcionadas por el cliente. Esta distinción evita una disputa incómoda más adelante.
El grado de material y el proceso de forja determinan la base del eje
Para un eje de piñón sometido a carga, la decisión sobre el material no consiste solo en lograr una superficie dental dura. El núcleo debe conservar suficiente tenacidad para resistir impactos de torsión, mientras que los flancos de los dientes y otras interfaces de desgaste necesitan una condición superficial adecuada para la aplicación. El grado de acero correcto depende del requisito de ingeniería original, el tamaño de sección, el método de endurecimiento, el par, las cargas de impacto y la filosofía de reparación. No debe sustituirse simplemente porque otro grado esté disponible a menor costo.
Los compradores deben pedir al proveedor que identifique el material propuesto y proporcione una trazabilidad adecuada para el pedido. Cuando un plano del cliente especifica un grado, el proveedor no debe reemplazarlo discretamente por un material “similar”. Una composición química similar no produce automáticamente la misma templabilidad, respuesta del núcleo, comportamiento de mecanizado o riesgo de deformación.
El proceso de fabricación también importa. Un semiproducto de forja de precisión puede ser una opción sólida para ejes sometidos a torsión y flexión repetidas, ya que el flujo de grano puede orientarse de manera más favorable que en una pieza de barra intensamente mecanizada. Sin embargo, la forja no es una garantía general de calidad. El diseño de la matriz, la reducción, el recorte, el enfriamiento y el mecanizado posterior afectan al resultado final. Pregunte si el proveedor comienza con material forjado, qué inspección se realiza al semiproducto y cómo se controlan los márgenes de mecanizado.
Liaocheng Jiucheng Auto Parts Co., Ltd., por ejemplo, opera talleres de forja de precisión y procesamiento mecánico, y trabaja con ejes de transmisión, ejes estriados, engranajes y componentes de cajas de engranajes. Para los equipos de compras, un proveedor con capacidad tanto para la conformación del semiproducto como para el mecanizado final puede hacer más directas las conversaciones técnicas. La pregunta clave sigue siendo si esa capacidad se aplica al plano específico para servicio de perforación, al plan de inspección y al modo de falla, y no simplemente si el proveedor fabrica piezas para automoción o energía eólica.
La geometría del engranaje es una especificación crítica para la reconstrucción
El piñón forma parte de un sistema de engranajes acoplados. No puede adquirirse de forma segura solo por el número de dientes. Como mínimo, el comprador necesita confirmación del tipo de engranaje, módulo o paso diametral, ángulo de presión, ángulo de hélice cuando corresponda, ancho de cara, perfil de diente, desplazamiento de perfil si se especifica y la relación requerida entre el engranaje y las superficies de referencia del eje.
Para aplicaciones de dientes rectos, un proveedor también puede fabricar unengranaje recto asociado, pero igualar la forma visible no es suficiente. El espesor de diente, el descentramiento, la concentricidad y la ubicación real del engranaje respecto a los asientos de rodamientos influyen en el juego y el patrón de contacto. Un piñón ligeramente excéntrico puede generar una carga localizada en los dientes. Un engranaje posicionado incorrectamente a lo largo del eje puede desplazar el patrón de contacto hacia el borde del engranaje acoplado, acelerando el desgaste incluso cuando los dientes inicialmente parecen aceptables.
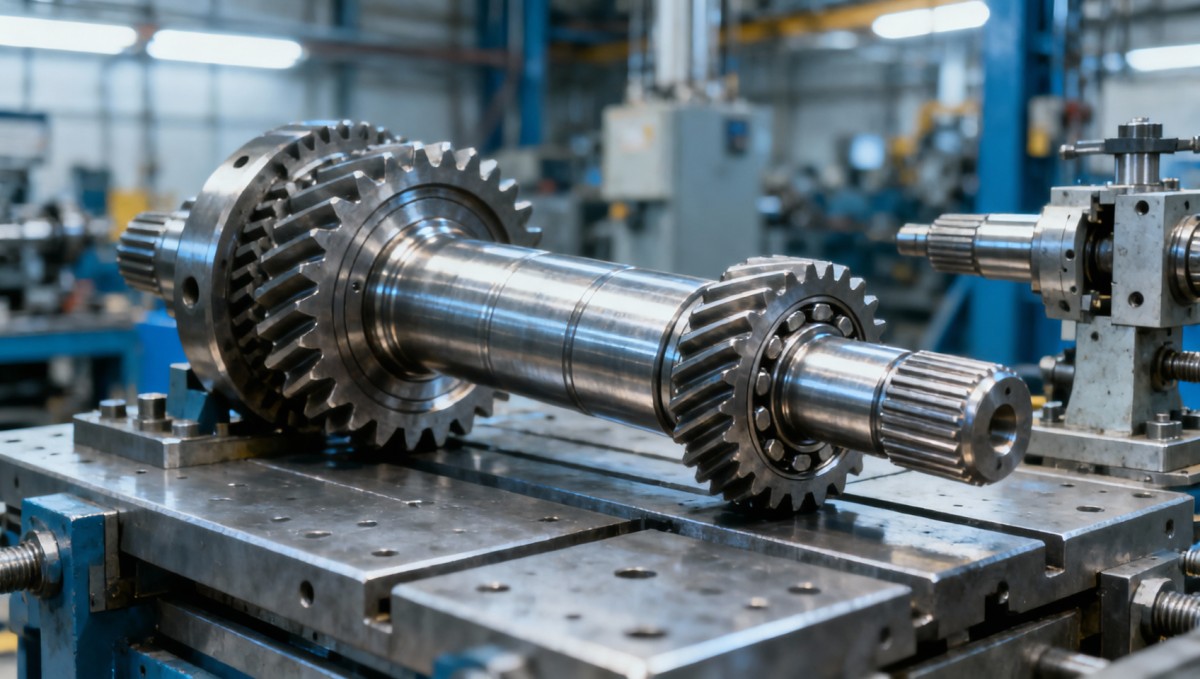
En una reconstrucción, no suponga que el engranaje acoplado restante está en buen estado porque no se haya roto. Inspeccione sus dientes en busca de picaduras, rayaduras, deformación plástica, grietas y contacto desigual. Un piñón nuevo que funcione contra un engranaje dañado puede heredar el patrón de falla anterior. Si el engranaje acoplado debe permanecer en servicio, proporcione al proveedor su geometría relevante y solicite una discusión práctica sobre los requisitos de inspección y montaje.
La precisión debe vincularse al conjunto
Las especificaciones de compra a menudo exigen de forma general una “alta precisión”, lo cual es demasiado impreciso para inspeccionar o exigir. Es mejor definir características medibles: descentramiento del engranaje respecto a una referencia específica, descentramiento de los asientos de rodamientos, descentramiento total indicado en los muñones relevantes, requisitos de perfil de diente y el método de inspección utilizado para confirmarlos. Si el piñón se mecaniza entre centros, la relación entre centros puede ser crítica. Si se posiciona mediante una brida, un hombro o una estría, esa característica debe ser la referencia de inspección.
Aquí es donde las cotizaciones bajas a veces ocultan riesgos. Un proveedor puede cotizar un engranaje cortado a dimensiones nominales sin incluir medición de engranajes, referencias controladas ni verificación final de descentramiento. Esa pieza puede ser aceptable para un mecanismo de servicio ligero, pero es una propuesta débil para un accionamiento de perforación cuyo reapertura resulta costosa.
El tratamiento térmico debe especificarse más allá de un valor de dureza
Un requisito de dureza es necesario, pero no constituye una especificación completa de tratamiento térmico. Dos ejes pueden mostrar lecturas similares de dureza superficial, pero tener profundidades efectivas de endurecimiento, dureza del núcleo, microestructura, deformación y resistencia a la fatiga en la raíz del diente muy diferentes. Para los ejes de piñón de equipos de perforación, estas diferencias pueden determinar si los dientes se desgastan gradualmente o desarrollan grietas y descamación prematuras.
El proceso requerido puede implicar cementación, endurecimiento por inducción, nitruración, temple integral u otro tratamiento seleccionado por el diseño original. Cada uno genera diferentes compromisos. Una capa endurecida profunda puede favorecer la resistencia al desgaste y el comportamiento ante fatiga de contacto, pero también necesita un núcleo adecuadamente tenaz. El endurecimiento por inducción puede ser eficaz cuando se requiere tratamiento localizado y deformación limitada, aunque la geometría y el control del proceso son importantes. La nitruración ofrece propiedades superficiales útiles en diseños adecuados, pero no es un reemplazo informal de otro proceso.
Solicite el proceso, el rango de dureza objetivo, la profundidad efectiva de endurecimiento cuando el diseño lo requiera y el método de ensayo. También aclare si los dientes se terminan antes o después del tratamiento térmico y si se prevé un rectificado final. Si un eje tiene asientos de rodamientos ajustados o estrías precisas, el control de la deformación tras el procesamiento térmico suele ser tan importante como lograr la dureza objetivo.
Sea cauteloso ante una propuesta que ofrezca una pieza más dura como una mejora automática. Una dureza excesiva sin un soporte adecuado del núcleo puede hacer que un componente sea menos tolerante a los impactos. En trabajos de reconstrucción, “más resistente” no siempre es mejor; reproducir el equilibrio previsto entre durabilidad superficial y tenacidad suele ser el objetivo más seguro.
Las estrías, los muñones y los hombros merecen el mismo examen que los dientes de engranaje
Muchas fallas de los ejes de piñón comienzan lejos del engranaje. Los extremos estriados transmiten par a través de múltiples dientes, y su ajuste tiene un efecto directo sobre el desgaste por rozamiento, el juego y la distribución de carga. La especificación debe identificar la forma de la estría, el número de dientes, los diámetros mayor y menor, la clase de ajuste o el requisito de ajuste funcional, la longitud de engrane y la relación de referencia con el engranaje y los asientos de rodamientos.
Si el acoplamiento correspondiente está desgastado, fabricar un eje nuevo exactamente con el perfil nominal de estrías puede no resolver el problema de montaje. Por el contrario, ampliar o modificar las estrías del eje para adaptarse a un cubo desgastado suele ser una decisión de reparación a corto plazo con consecuencias para el ajuste y la intercambiabilidad futura. Compras debe hacer explícita esa elección en lugar de permitir que ocurra informalmente durante la producción.
Los muñones de rodamiento requieren atención en cuanto a tolerancia de diámetro, redondez, cilindricidad, acabado superficial y geometría de los hombros. Un muñón con tamaño insuficiente puede deslizarse en el aro interior del rodamiento; uno demasiado grande puede dañar el rodamiento durante la instalación. Las transiciones abruptas entre diámetros también son señales de alerta en un eje que soporta par. El plano debe preservar radios, alivios y salidas adecuados, especialmente cerca de las estrías y las raíces de los engranajes, donde puede acumularse concentración de tensiones.
Los documentos de inspección deben corresponder al riesgo de la reconstrucción
Para un reemplazo único, la documentación de inspección puede parecer un lugar fácil para ahorrar dinero. A menudo no lo es. La documentación adecuada depende de la criticidad, pero la orden de compra debe indicar lo que se espera en lugar de basarse en suposiciones. Las solicitudes típicas pueden incluir documentación de material, registros de inspección dimensional, resultados de dureza, resultados de medición de engranajes cuando sean relevantes y examen no destructivo si lo exigen el plano o las condiciones de servicio.
El comprador debe distinguir entre la verificación rutinaria en proceso de un proveedor y un registro final vinculado al eje entregado. También debe establecerse el punto de aceptación: ¿el proveedor es responsable únicamente de producir la pieza conforme al plano, o habrá una revisión previa al envío de las mediciones críticas? Para reconstrucciones urgentes, esta revisión puede realizarse eficientemente con un formato de informe acordado y fotografías claras de los puntos de inspección marcados.
Una evaluación práctica del proveedor debe considerar la comunicación de ingeniería además de la capacidad de maquinaria. El equipo declarado de Jiucheng incluye personal de ingeniería y calidad junto con inspectores, lo cual es relevante cuando un comprador necesita aclaraciones sobre el plano o comentarios sobre las mediciones. Aun así, una decisión de abastecimiento creíble debe solicitar evidencia relacionada con el pedido real: plan de proceso, puntos de inspección, plazo de fabricación y cualquier excepción al plano.
Compare el costo total de la reconstrucción, no el precio cotizado del eje
La cotización más barata puede excluir elementos que posteriormente resultan costosos: herramental de forja, verificación de muestras, inspección de engranajes, controles de tratamiento térmico, conservación, embalaje de exportación o retrabajo tras una incompatibilidad de montaje. Una cotización inicial más elevada puede estar justificada si incluye un proceso de fabricación definido, material trazable, tratamiento térmico controlado y evidencia dimensional para los ajustes críticos.
También existe una discusión legítima sobre costos en torno al método de producción. La forja de precisión puede reducir el material de mecanizado y el desperdicio de material en geometrías adecuadas, lo que puede ser útil cuando las cantidades repetitivas justifican la preparación. Jiucheng describe procesos de forja de precisión destinados a reducir los márgenes de torneado y el uso de material. Esto puede mejorar la economía de programas recurrentes de ejes, pero debe evaluarse frente al volumen requerido, el costo del herramental, la complejidad geométrica y el calendario de reconstrucción. Para un único componente de emergencia, una alternativa cuidadosamente mecanizada puede ser a veces más práctica.
La comparación de cotizaciones más útil separa los costos únicos de ingeniería o herramental del costo recurrente por pieza, identifica el alcance de la inspección e indica los supuestos de entrega. También debe mostrar exactamente qué información sigue necesitando el proveedor antes de liberar la producción. La ambigüedad es el verdadero factor de costo en las compras de reconstrucción.
Una lista de verificación disciplinada antes de la liberación evita retrabajos evitables
Antes de realizar un pedido, confirme la revisión original o aprobada del plano; la geometría del engranaje y el estado de la pieza acoplada; el material y el proceso de tratamiento térmico; las dimensiones críticas y el esquema de referencias; el ajuste de las estrías; los requisitos de los asientos de rodamientos; los registros de inspección; la protección contra la corrosión; el embalaje; y el método para resolver desviaciones. Si la pieza existente es la única referencia, documente sus mediciones y daños visibles antes de que salga de las instalaciones.
Un eje de piñón confiable no se define por una única especificación impresionante. Es el resultado de un material compatible, una calidad sólida del semiproducto, dientes precisos, tratamiento térmico controlado, ajustes correctos de estrías y rodamientos, e inspección que refleje la forma en que realmente funciona el equipo de perforación. Cuando estos detalles se abordan antes de emitir la orden de compra, la reconstrucción tiene muchas más posibilidades de ser una reparación en lugar del primer paso hacia otra parada.
Envíenos un mensaje