



Publicaciones relacionadas
Mensaje en línea
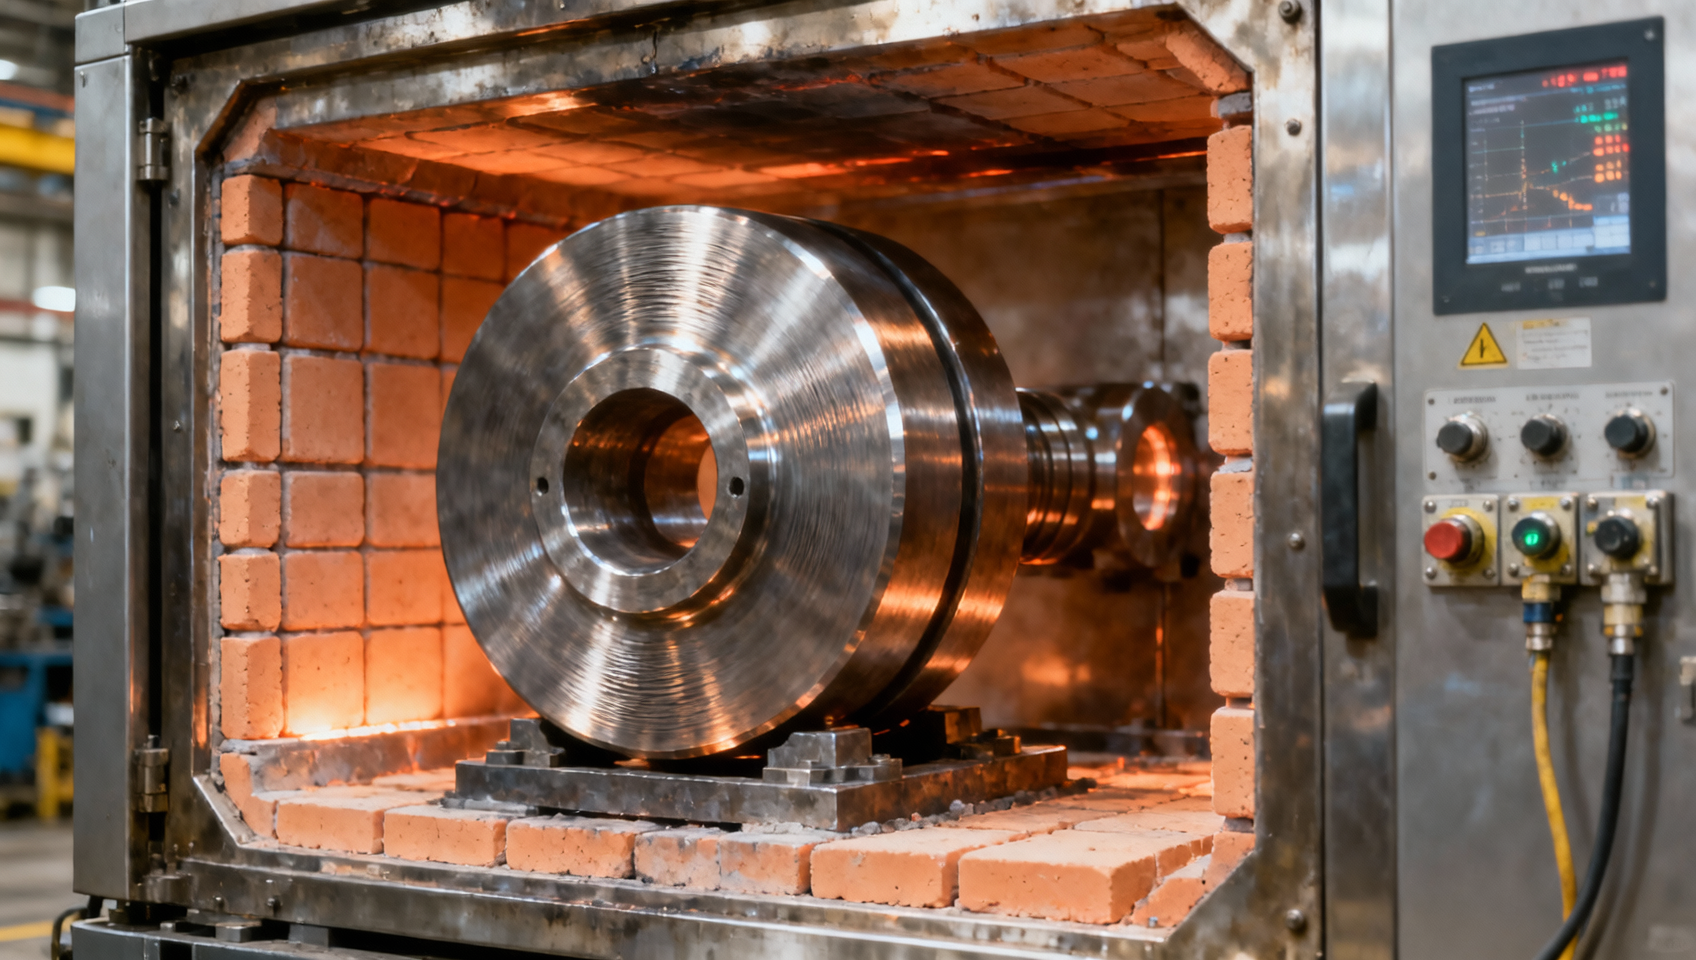
Lograr la estabilidad dimensional en componentes forjados de volante de inercia: la ventana crítica de enfriamiento tras el alivio de tensiones
Lograr la estabilidad dimensional en componentes forjados de volante de inercia tras el alivio de tensiones es fundamental para aplicaciones de engranajes de precisión, especialmente en transmisiones automotrices y de energía eólica. En Liaocheng Jiucheng Auto Parts, nuestro proceso de forjado de alta precisión exige una gestión térmica estricta: ¿cuánto tiempo deben permanecer las piezas en el horno después del alivio de tensiones para evitar la deformación durante el enfriamiento? Este artículo aborda esta cuestión clave con información basada en datos de nuestra línea de producción certificada ISO, donde 55 ingenieros cualificados e inspectores de calidad garantizan que cada pieza forjada de volante de inercia cumpla los requisitos de tolerancia de ±0.05 mm antes de la descarga.
Por qué el tiempo de permanencia en el horno importa más de lo que piensa
Para los evaluadores técnicos que valoran proveedores de piezas forjadas de volante de inercia, el tiempo de permanencia en el horno después del alivio de tensiones no es solo un paso del procedimiento: es un factor decisivo para la integridad geométrica. Las tensiones residuales retenidas en el acero forjado (especialmente 42CrMo, 20CrMnTi y grados de aleación similares utilizados en volantes de inercia de alto par) se relajan de manera desigual si se enfrían demasiado rápido. Incluso con un recocido preciso de alivio de tensiones a 620–650°C, los gradientes térmicos en cubos de sección gruesa o geometrías de brida asimétricas pueden inducir alabeos superiores a ±0.12 mm, muy por encima de la especificación de ±0.05 mm requerida para la alineación del engrane en cajas de engranajes de turbinas eólicas o sistemas de transmisión de servicio pesado.
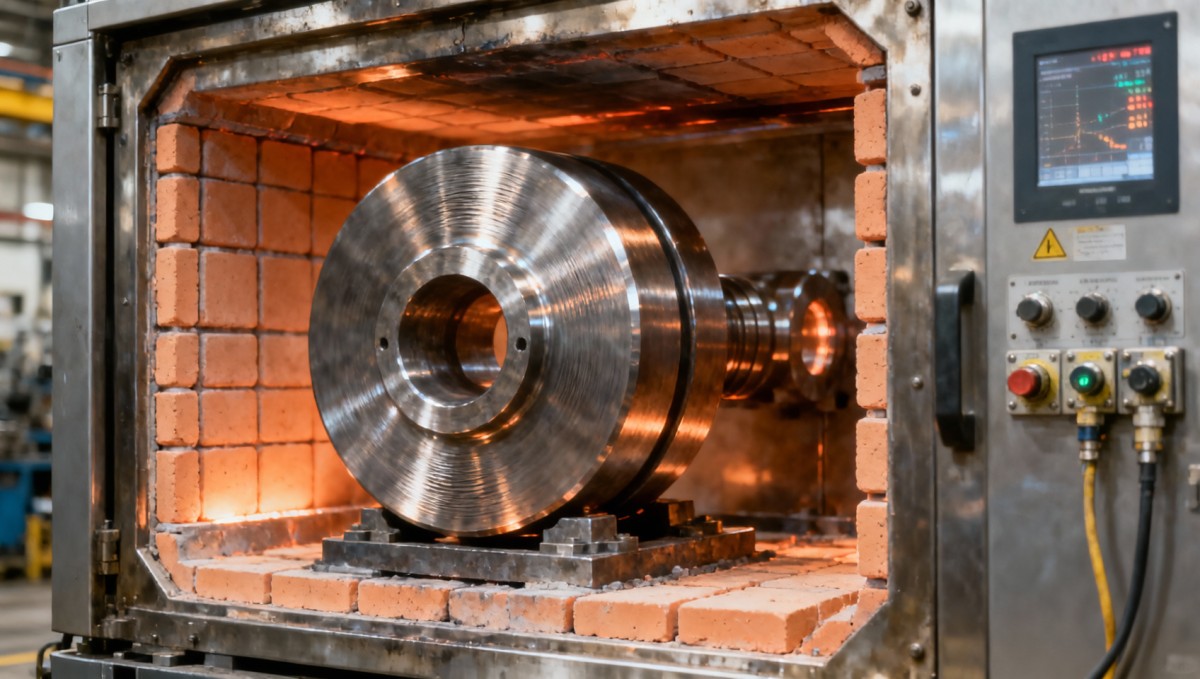
Datos de nuestra planta de producción: lo que revelan 3 años de monitorización térmica
Con base en más de 12,000 ciclos de alivio de tensiones monitorizados entre 2021–2024, hemos establecido umbrales de tiempo de permanencia validados empíricamente. Para piezas forjadas de volante de inercia con un peso de 8–45 kg y secciones transversales máximas de 120–220 mm:
• Piezas ≤15 kg: permanencia mínima en horno = 4 horas a 630°C → después, enfriamiento en horno hasta ≤150°C antes de la descarga.
• Piezas de 15–30 kg: permanencia mínima = 6 horas → enfriamiento en horno hasta ≤120°C.
• Piezas >30 kg o con una relación de espesor cubo-llanta >2.3: permanencia mínima = 8 horas → enfriamiento en horno hasta ≤90°C.
Esto no es teórico: registramos las lecturas de termopares de superficie y núcleo por lote. Las desviaciones inferiores a estos umbrales se correlacionan directamente con una incidencia 73% mayor de excentricidad fuera de especificación (medida mediante CMM en 36 puntos), particularmente en los patrones de pernos montados en la llanta y los diámetros piloto.
El coste real de apresurar la descarga: más allá de la deriva dimensional
Los evaluadores técnicos suelen pasar por alto las consecuencias secundarias. La descarga prematura provoca no solo cambios dimensionales, sino también inconsistencia microestructural. Cuando las piezas salen del horno por encima de 120°C, el enfriamiento al aire induce nucleación localizada de martensita en zonas de alto carbono, aumentando la dispersión de dureza (variación HV de hasta ±25 frente al objetivo de ±8). Esto compromete el mecanizado posterior: la vida útil de la herramienta disminuye 30%, y el acabado superficial Ra aumenta en 0.4–0.8 µm en los dientes estriados, lo que afecta directamente al rendimiento NVH en transmisiones de vehículos eléctricos.
Lo observamos de primera mano durante una validación conjunta con SAIC: un lote descargado a 180°C mostró dimensiones aceptables inicialmente, pero no superó el equilibrado dinámico a 8,000 rpm debido a una asimetría térmica latente. El reprocesamiento no era viable: la pieza fue desechada. Por ello, nuestro protocolo de aseguramiento de la calidad exige la verificación de temperatura en dos puntos (parte superior e inferior de la pila de carga) antes de abrir la puerta.
Cómo garantizamos la consistencia sin comprometer el rendimiento
Nuestra solución equilibra rigor y eficiencia: hornos programables multizona con lógica de mantenimiento adaptativa. En lugar de temporizadores fijos, nuestro sistema calcula la duración de permanencia basándose en la inercia térmica ponderada por masa en tiempo real, validada conforme a las normas de calibración ASTM E2860. Una pieza forjada de volante de inercia de 32-kg con un diámetro de cubo de 185-mm recibe 7.2 horas, no se redondea a 8, para evitar una extensión innecesaria del ciclo y garantizar al mismo tiempo la equilibración del núcleo.
Esta inteligencia se integra con nuestro MES, alimentando paneles SPC visibles para su equipo técnico durante las visitas de auditoría. Cada informe de lote incluye curvas termográficas, sellos de conformidad de permanencia y mapas térmicos de desviación CMM, trazables hasta el ID del horno y el turno del operario.
Qué preguntar a su proveedor de forja (más allá de «¿Cuánto tiempo?»)
Como evaluador técnico, no se limite al tiempo de permanencia. Profundice:
• ¿El tiempo de permanencia se calcula según el peso *y* la geometría de cada pieza, o se aplica de manera uniforme?
• ¿Los sensores de temperatura se calibran diariamente conforme a ISO/IEC 17025?
• ¿Supervisan la deriva dimensional tras la descarga en intervalos de 24h/72h/7d?
• ¿Cómo gestionan los lotes de carga mixta (p. ej., volantes de inercia + piezas forjadas de brida) sin comprometer la uniformidad térmica?
En Jiucheng, las respuestas están integradas en nuestro proceso, no documentadas como excepciones. Nuestros clientes de energía eólica exigen registros completos del historial térmico; los OEM automotrices exigen anualmente la validación del horno por terceros. Damos la bienvenida a ambas exigencias.
Cuando la «práctica estándar» no es suficiente: nuestro enfoque adaptativo
Las directrices del sector (p. ej., SAE J429 Annex B) sugieren «enfriar hasta temperatura ambiente», pero la temperatura ambiente varía: nuestro taller de Shandong tiene un promedio de 12–28°C durante todo el año. Depender de la temperatura ambiente presupone una convección uniforme, lo cual no funciona para piezas apiladas. Por eso definimos la «temperatura de descarga segura» según el contexto: 90°C para volantes de inercia 4140 de grado marino (debido a su sensibilidad a la corrosión salina), 110°C para unidades automotrices 20MnCr5 (donde una rotación más rápida compensa el riesgo marginal de tensiones residuales).
Esta adaptabilidad procede de la base de datos de 17 años de nuestro laboratorio de ciencia de materiales sobre cinética de relajación específica por aleación, alimentada por más de 200 pruebas de fluencia y ensayos de dilatometría. Por ello, nuestros clientes de Dongfeng y Shanghai GM logran de forma constante un rendimiento a la primera >99.2% en conjuntos de volante de inercia.
Conclusión: la precisión no se logra en la forja; se preserva durante el enfriamiento
Para los evaluadores técnicos, el tiempo de permanencia después del alivio de tensiones no es un período de espera: es la etapa final e innegociable del control dimensional. En Liaocheng Jiucheng Auto Parts, lo tratamos como tal: respaldado por datos empíricos, aplicado mediante monitorización térmica de circuito cerrado y validado en más de 55,000 piezas forjadas de volante de inercia anualmente. Si su aplicación exige estabilidad de ±0.05 mm bajo carga dinámica, y especialmente si se conecta con engranajes planetarios o ejes de alta velocidad, la permanencia en horno no es una variable que deba optimizarse para ganar velocidad. Es el punto de anclaje de toda la precisión posterior. Elija socios cuya disciplina térmica se ajuste a los requisitos de acumulación de tolerancias, no solo a su plazo de entrega cotizado.
Envíenos un mensaje