



Publicaciones relacionadas
Mensaje en línea
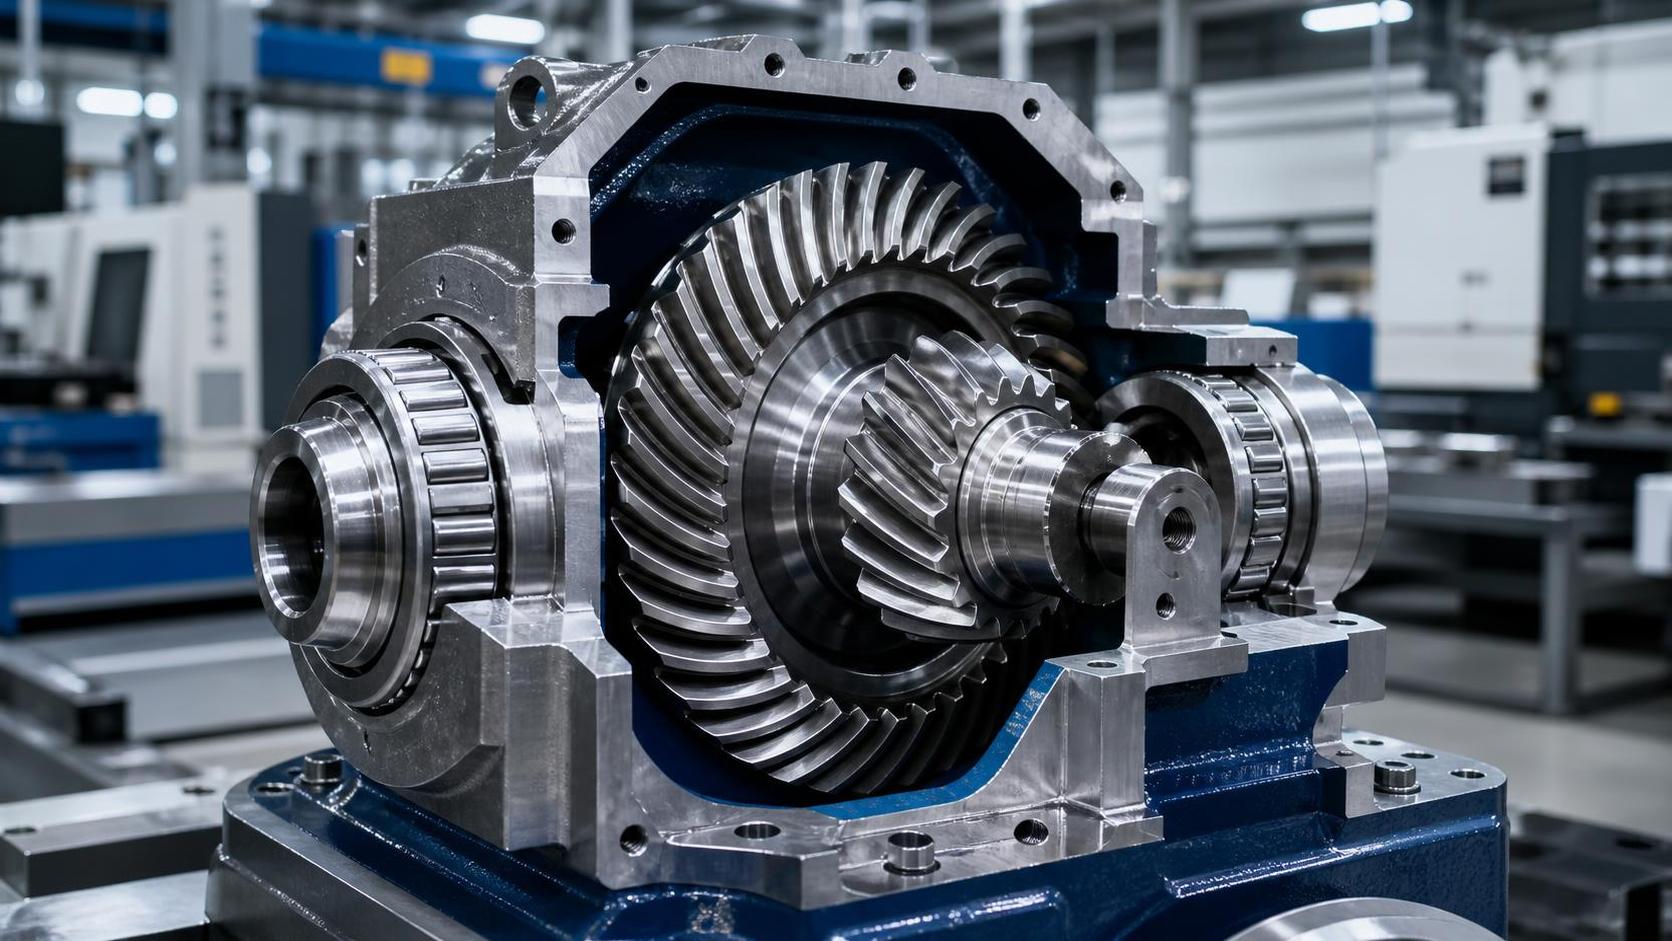
Un engranaje cónico espiral no se evalúa únicamente por su diámetro exterior. Su geometría determina cómo se transmite el par a través del flanco del diente, cómo se desplaza el patrón de contacto bajo carga, cuánto calor se genera y si una transmisión mantiene un nivel de ruido aceptable tras miles de horas de funcionamiento. Cuando se evalúa un juego de engranajes para un eje, una caja de engranajes eólica, un reductor marino o una transmisión industrial de ángulo recto, pequeñas diferencias en el ángulo de espiral, la forma del diente, el paso y la geometría de montaje pueden producir resultados muy distintos en campo.
La cuestión práctica no es simplemente: «¿Está este engranaje mecanizado con precisión?». Se trata de si la geometría completa del engranaje es adecuada para el espectro de carga, el rango de velocidad, la rigidez de la carcasa, la condición de lubricación y la tolerancia de montaje de la aplicación. Un engranaje puede presentar un buen aspecto en un informe de medición y, aun así, generar ruido, carga en los bordes o picaduras prematuras tras su instalación si estos factores no se han considerado conjuntamente.
Cómo la geometría de los engranajes cónicos espirales transmite el par
A diferencia de un engranaje cónico recto, un engranaje cónico espiral tiene dientes curvos dispuestos a lo largo de una trayectoria espiral en el ancho de cara. Los dientes entran en engrane progresivamente, en lugar de hacerlo todos a la vez. Esto generalmente produce una transmisión de par más suave y permite que varias zonas de los dientes compartan la carga durante el engrane. Esta es una de las razones por las que los juegos de engranajes cónicos espirales se utilizan ampliamente cuando los ejes se cruzan en ángulo y la transmisión debe soportar un par considerable sin vibración excesiva.
Sin embargo, «más contacto» no equivale automáticamente a «mayor capacidad». La capacidad de transmisión de par depende del área de contacto utilizable bajo deflexión real, no del área de contacto teórica mostrada en un modelo nominal. Bajo carga, el eje del piñón se flexiona, los rodamientos se desplazan ligeramente, la carcasa se expande con la temperatura y las superficies de los dientes se deforman elásticamente. Un diseño robusto deja suficiente margen en el patrón de contacto para que estos cambios no desplacen bruscamente la carga hacia la punta interior, la punta exterior, la raíz o la cabeza del diente.
Varias características geométricas deben evaluarse como un sistema:
- Módulo o paso diametral: Los dientes más grandes generalmente pueden soportar cargas mayores, pero el tamaño, la masa y el comportamiento de engrane resultantes deben seguir siendo adecuados para la transmisión.
- Ancho de cara: Un mayor ancho de cara puede aumentar el área de soporte de carga, pero un ancho excesivo puede volverse sensible a la deflexión del eje y al error de montaje.
- Ángulo de espiral: Influye en el solapamiento, la suavidad, el empuje axial y la forma en que la carga se distribuye sobre la cara del diente.
- Ángulo de presión y profundidad del diente: Influyen en la resistencia a flexión, la tensión de contacto, las condiciones de deslizamiento y la sensibilidad a la alineación.
- Relación de transmisión y número de dientes del piñón: El piñón suele experimentar el mayor número de ciclos de tensión. Un piñón con pocos dientes requiere una atención especialmente cuidadosa a la resistencia de la raíz y al tratamiento térmico.
Un error común consiste en especificar una cara de engranaje más ancha como solución directa para un par elevado. En una configuración de laboratorio rígida, esto puede mejorar la capacidad calculada. En una caja de engranajes flexible o en un eje de vehículo, una cara más ancha puede hacer que el engrane sea menos tolerante. Si no se controlan la distancia de montaje, la precarga de los rodamientos o la rigidez de la carcasa, el engranaje puede soportar la mayor parte de la carga en un extremo del diente en lugar de utilizar todo el ancho de cara.
Por esta razón, el patrón de contacto de los dientes debe evaluarse tanto con una carga ligera de marcaje como, cuando la aplicación lo justifique, bajo un par representativo. Un patrón centrado sin carga es útil, pero no demuestra que el patrón seguirá siendo seguro bajo la deflexión de funcionamiento.
El control del ruido comienza con el patrón de contacto
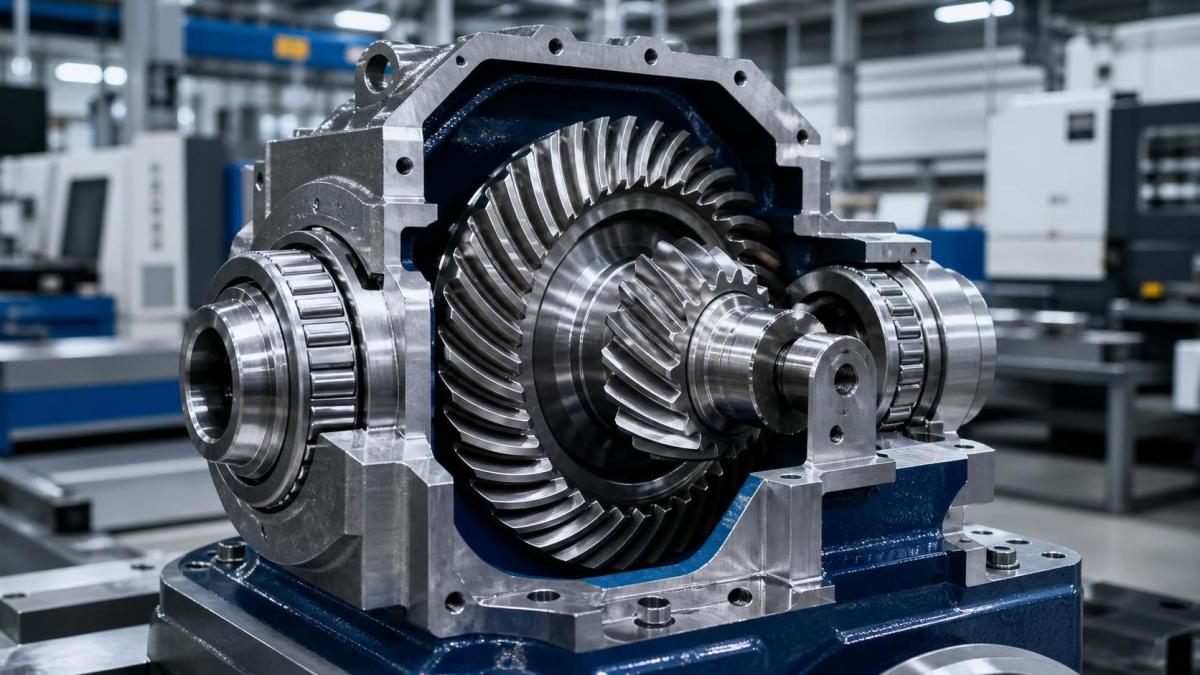
El ruido de los engranajes suele tratarse como un problema de acabado superficial. El acabado superficial es importante, especialmente durante el rodaje y a alta velocidad de rotación, pero es solo una parte del conjunto. La fuente dominante del ruido de engranajes objetable suele ser la variación en la excitación de engrane: pequeños cambios en el acoplamiento de los dientes crean fuerzas fluctuantes que se transmiten a través de ejes, rodamientos y la carcasa.
Los engranajes cónicos espirales pueden funcionar silenciosamente porque sus dientes engranan de forma gradual. Esta ventaja se pierde cuando el patrón de contacto es inestable, la variación de paso es excesiva o el par de engranajes se monta fuera de su posición prevista. Por lo tanto, un problema de ruido puede originarse en el juego de engranajes, pero también en los asientos de los rodamientos, el mecanizado de la carcasa, el descentramiento del eje, la variación de precarga o la distorsión térmica del conjunto.
Tres aspectos merecen especial atención durante la revisión técnica. En primer lugar, compruebe la distancia de montaje declarada y la posición del piñón en lugar de revisar las dimensiones del engranaje de forma aislada. Los juegos de engranajes cónicos espirales son sensibles a la posición relativa. En segundo lugar, pregunte cómo se controla el juego entre dientes después del tratamiento térmico y el acabado final. Un juego insuficiente conlleva riesgo de rayado y acumulación de calor; un juego excesivo puede aumentar el impacto y los golpes en la transmisión. En tercer lugar, diferencie entre el patrón de contacto de los dientes y el error de transmisión. Un patrón de marcaje con aspecto razonable no indica necesariamente un bajo error de transmisión.
Con frecuencia se utilizan modificaciones controladas de los dientes para hacer que el juego de engranajes sea más tolerante a la carga y a las variaciones de montaje. El abombamiento, el alivio de perfil y la corrección de hélice pueden ayudar a evitar el contacto en los bordes y reducir la excitación. Estas modificaciones no deben copiarse de otro diseño sin revisión. Una corrección que funciona en un diferencial automotriz compacto puede no ser adecuada para una etapa eólica grande de rotación lenta con una disposición de rodamientos y un perfil de inversión de par diferentes.
La geometría debe adaptarse a la capacidad de fabricación
La intención de diseño solo resulta útil cuando la ruta de fabricación puede reproducirla de forma consistente. La pregunta más importante para un proveedor no es si puede fabricar una muestra aceptable. Es si su proceso puede mantener la geometría prevista después de la forja, el mecanizado, el tratamiento térmico, el acabado y la inspección final.
La forja de precisión puede ofrecer un sólido punto de partida para determinadas piezas brutas de engranajes, ya que mejora el aprovechamiento del material y puede reducir la cantidad de torneado necesaria antes de la generación de dientes. También puede favorecer un flujo de grano más uniforme en comparación con la eliminación de una gran cantidad de material de una barra, aunque el beneficio real debe verificarse respecto a la especificación del material, el diseño de forja y la ruta de tratamiento térmico. La forja no sustituye el acabado de los dientes. Los flancos de los dientes siguen requiriendo la precisión y el estado superficial exigidos por la aplicación.
Liaocheng Jiucheng Auto Parts Co., Ltd. combina talleres de forja de precisión y procesamiento mecánico para componentes de engranajes automotrices, eólicos, marinos e industriales. Esta combinación de producción es relevante al evaluar un programa de engranajes cónicos espirales, ya que la calidad de la pieza bruta, el control de referencias, el sobremetal de mecanizado y el acabado de los dientes deben planificarse como una sola cadena de proceso. Una pieza bruta forjada con baja estabilidad de referencias puede consumir la tolerancia necesaria para un tallado preciso de engranajes; una pieza bruta bien controlada proporciona una base más fiable para la operación de acabado.
La revisión del proceso debe seguir la pieza desde la materia prima hasta la inspección final. La composición química y limpieza del material, el flujo de forja, la normalización u otro tratamiento térmico previo al mecanizado, la estrategia de referencias de mecanizado, los requisitos de cementación o endurecimiento por inducción, el control de distorsión, la estrategia de rectificado o lapeado y la limpieza final afectan al engranaje acabado. Omitir uno de estos puntos de control puede dificultar la interpretación de un resultado de medición posterior.
El tratamiento térmico merece especial precaución. Genera el perfil de dureza necesario para la resistencia al desgaste y la resistencia a la fatiga, pero también puede alterar la geometría de los dientes. Un proveedor debe poder explicar si las correcciones de los dientes se planifican antes del tratamiento térmico, si se utiliza acabado posterior al tratamiento térmico y cómo se supervisan las tendencias de distorsión entre lotes de producción. No existe una respuesta universal, porque la ruta adecuada depende del tamaño del engranaje, el grado de acero, la profundidad de capa requerida, la carga y el volumen de producción.
Qué debe mostrar un paquete de inspección útil
Un informe dimensional que contenga solo el diámetro exterior, el diámetro del agujero y el número de dientes no es suficiente para un juego de engranajes de ángulo recto sometido a carga. El plano debe establecer la geometría del engranaje y las condiciones funcionales de montaje. Los registros de inspección deben demostrar después que la pieza suministrada cumple esos requisitos.
Como mínimo, revise el método de geometría de dientes utilizado por el proveedor y confirme que ambas partes comprenden el mismo sistema. Los engranajes cónicos espirales no son intercambiables simplemente porque tengan la misma relación de transmisión, módulo y ángulo nominal de eje. El sistema de dientes, el sentido de la espiral, la distancia de montaje, el desplazamiento del piñón, el objetivo de juego entre dientes y los requisitos de pares emparejados son factores importantes.
Las evidencias de inspección útiles suelen incluir resultados de perfil y hélice de los dientes, medición de paso o indexado, descentramiento respecto a referencias funcionales, verificación de la distancia de montaje, comprobaciones de juego entre dientes para juegos emparejados, registros de patrones de contacto y resultados de dureza o profundidad de capa cuando se aplica tratamiento térmico. Para aplicaciones críticas en cuanto al ruido, también pueden ser apropiadas pruebas de rodadura o ensayos de ruido y vibración. La condición de ensayo debe indicarse claramente; una prueba de rodadura sin carga y un ensayo NVH con carga responden a preguntas diferentes.
Las normas deben seleccionarse de acuerdo con la especificación del producto y los requisitos del cliente. Los métodos de cálculo de engranajes ISO y AGMA son referencias utilizadas habitualmente para evaluar la fatiga a flexión y por contacto, pero sus datos de entrada deben reflejar el ciclo de trabajo y la disposición de montaje reales. Citar una norma sin definir factores de carga, datos de material, nivel de calidad, supuestos de lubricación y vida útil de diseño no crea una clasificación significativa.
Cuándo un diseño espiral es la elección equivocada
Los engranajes cónicos espirales no son la respuesta predeterminada para todas las transmisiones con ejes que se cruzan. Pueden ofrecer un engrane suave y un buen comportamiento de reparto de carga, pero también generan empuje axial que debe ser soportado por la disposición de rodamientos y carcasa. Sus requisitos de fabricación y emparejamiento son más exigentes que los de muchos tipos de engranajes más simples.
Para un mecanismo de baja velocidad y carga ligera, donde el coste, la sustitución sencilla y la producción simple son las principales prioridades, un engranaje cónico recto u otra configuración de transmisión puede ser suficiente. En una sección de ejes paralelos de una caja de engranajes, unengranaje recto convencional puede ser una opción más directa y económica porque no desempeña la misma función de transmisión en ángulo recto. Comparar estos tipos de engranajes únicamente por su «resistencia» no aborda la cuestión; la disposición de los ejes, el objetivo de ruido, la velocidad, el espacio y la facilidad de mantenimiento deben guiar la decisión.
También existe un límite a lo que la geometría puede corregir. Si la carcasa de la caja de engranajes es demasiado flexible, los ajustes de los rodamientos son inconsistentes, la viscosidad del lubricante no es adecuada a la temperatura de funcionamiento o el proceso de montaje desplaza la posición del piñón, un flanco de engranaje muy refinado no puede compensarlo por completo. En la resolución de problemas en campo, esta es la razón por la que sustituir el par de engranajes sin comprobar el sistema de soporte a veces no elimina el ruido original.
Una revisión práctica antes de liberar la producción
Antes de aprobar un proveedor de engranajes cónicos espirales o liberar un plano, establezca el rango operativo real: par máximo y continuo, velocidad, ciclo de trabajo, carga reversible, vida útil prevista, rango de temperatura, método de lubricación y nivel de ruido admisible. A continuación, revise la disposición completa de engrane, incluidas las limitaciones de la carcasa y los rodamientos. Este paso es más valioso que solicitar una declaración genérica de «alta precisión».
A continuación, confirme cómo se controlará el par de engranajes en producción. ¿Se suministra como un juego emparejado? ¿Qué dimensiones funcionales definen el montaje? ¿Qué método final de acabado de dientes se utiliza? ¿Cómo se verifican el patrón de contacto y el juego entre dientes? ¿Cómo se gestiona la distorsión por tratamiento térmico? Las respuestas claras a estas preguntas normalmente revelan si el proveedor comprende la calidad funcional de los engranajes en lugar de solo las dimensiones de la pieza.
Para programas automotrices de gran volumen, la repetibilidad y el control trazable del proceso suelen tener tanto peso como un excelente resultado de prototipo. Para transmisiones eólicas, marinas e industriales, el espectro de carga, el acceso para mantenimiento y las consecuencias de las paradas pueden justificar una geometría más conservadora, una validación más amplia o ensayos finales más estrictos. La solución requerida debe seguir las condiciones de servicio, no una etiqueta genérica de calidad.
Al final de la evaluación, vuelva a los fundamentos prácticos: el mejor engranaje cónico espiral es aquel cuya geometría de dientes, condición del material, calidad de acabado y disposición de montaje se mantienen estables conjuntamente bajo las cargas que realmente experimentará. Ahí es donde se determinan la capacidad de transmisión de par y el funcionamiento silencioso.
Envíenos un mensaje