



Publicaciones relacionadas
Mensaje en línea
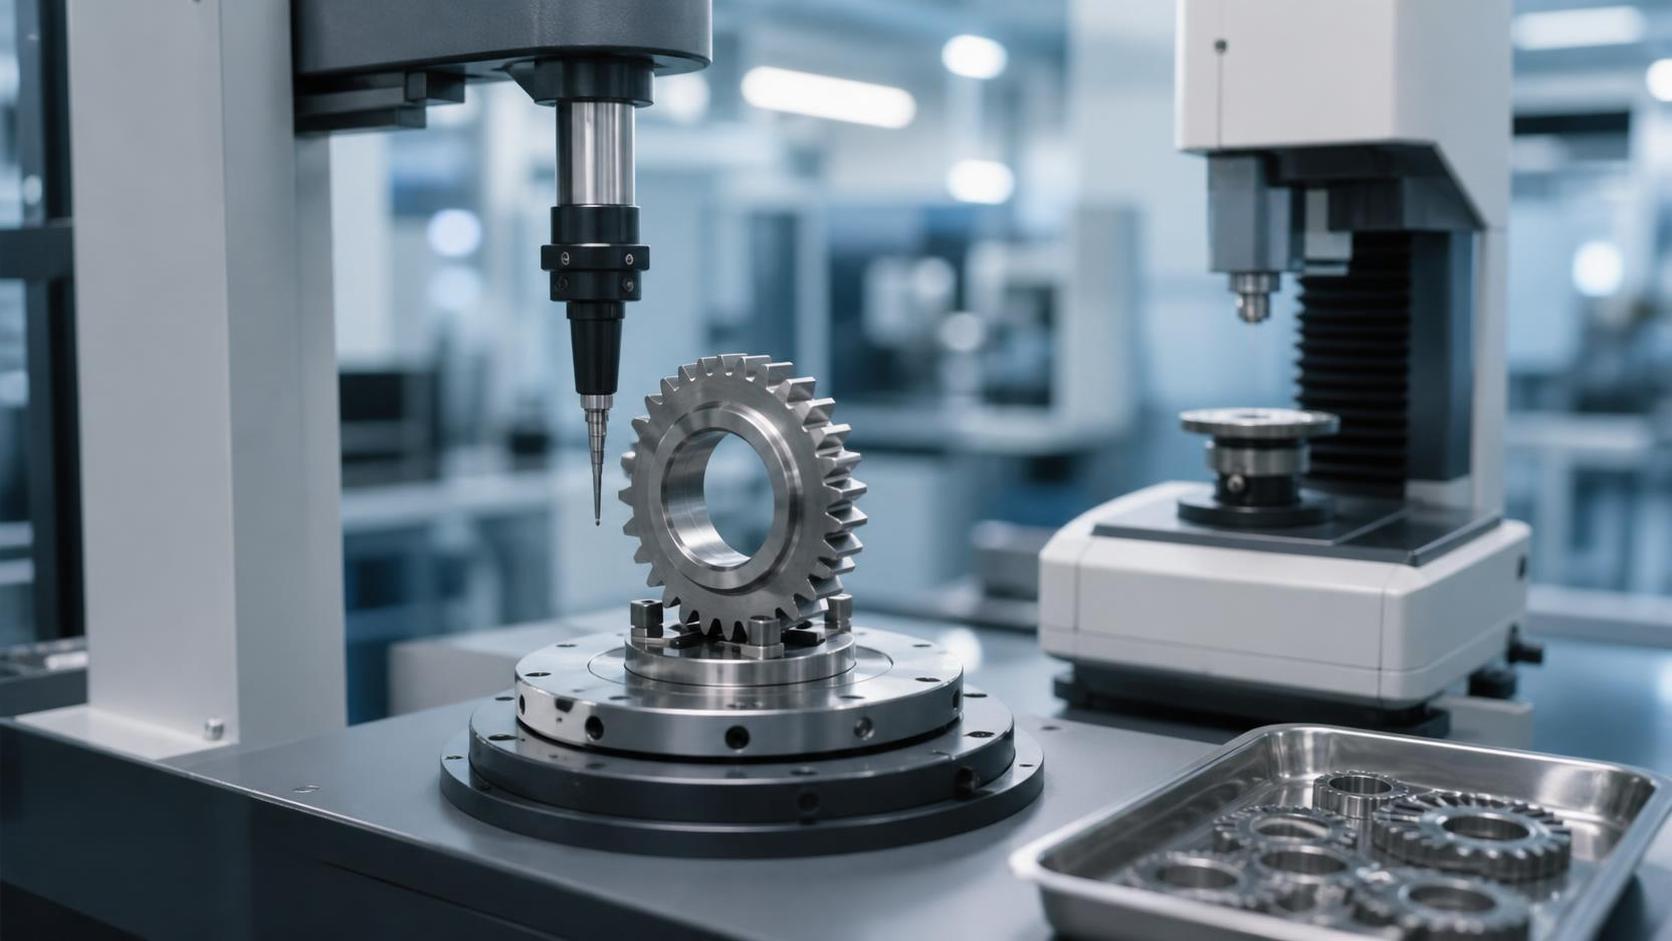
Control de calidad de engranajes en fábrica: pruebas clave antes de que las piezas salgan de la línea de producción
Un engranaje puede parecer impecable en una mesa de embalaje y aun así fallar prematuramente en servicio. Los defectos más costosos suelen no ser evidentes: una profundidad de capa insuficiente, una desviación del perfil de diente que solo aparece bajo carga, una rebaba de mecanizado en un conducto de aceite o un patrón de dureza que genera una raíz de diente frágil. En transmisiones automotrices, cajas de engranajes eólicas, transmisiones marinas y reductores industriales, estos problemas pueden provocar ruido, calor, vibración, picaduras en los dientes o una pérdida repentina de transmisión de par.
Por eso, el control de calidad de engranajes en fábrica no puede limitarse a una inspección visual final. Debe seguir la ruta de fabricación, desde el acero entrante y la forja de precisión hasta el mecanizado, tratamiento térmico, acabado, limpieza y liberación. Para los equipos de calidad y seguridad, la cuestión práctica no es simplemente si una pieza cumple con un plano en un momento determinado. Es si la evidencia demuestra que el proceso produce repetidamente piezas capaces de soportar su ciclo de trabajo previsto.
El plan de inspección exacto depende del tipo de engranaje, material, ruta de tratamiento térmico, espectro de carga y especificación del cliente. Un pequeño engranaje recto para un conjunto mecánico compacto no presenta el mismo perfil de riesgo que un engranaje de caja de cambios utilizado en un vehículo pesado o una turbina eólica. Aun así, los controles principales son en gran medida similares, y las debilidades en cualquiera de ellos pueden comprometer los demás.
La calidad comienza antes de la forja, no después del mecanizado
La verificación del material entrante es la primera barrera. El rendimiento del engranaje comienza con el grado de acero, la composición química, la limpieza y el estado de la palanquilla o barra. Un certificado de material puede ser necesario, pero no debe tratarse como el único control. Según los requisitos del cliente y el nivel de riesgo, las fábricas pueden utilizar identificación positiva de materiales, comprobaciones químicas o revisión metalográfica para confirmar que el material recibido corresponde al grado y número de colada aprobados.
La trazabilidad es importante aquí porque una preocupación posterior sobre dureza o fatiga no puede investigarse adecuadamente si la pieza no puede vincularse a su lote de material original. Una buena práctica consiste en preservar el vínculo entre la colada del material, el lote de forja, la ruta de mecanizado, el lote de tratamiento térmico y el registro de inspección final. Esto es especialmente importante cuando varios tamaños o variantes de engranajes comparten equipos y operarios.
La forja de precisión introduce otra capa de riesgo. El proceso puede reducir el desperdicio de material y el torneado posterior, pero también convierte el estado de las matrices, la temperatura de la palanquilla, la fuerza de conformado y el control del enfriamiento en variables centrales de calidad. Una pieza forjada en bruto puede aproximarse a la forma final y, sin embargo, presentar solapes, pliegues, llenado insuficiente, rebaba excesiva, desalineación de matriz o flujo de grano desfavorable. Estos defectos deben identificarse antes de añadir mecanizado costoso.
En Liaocheng Jiucheng Auto Parts Co., Ltd., la forja de precisión y el procesamiento mecánico se realizan dentro del mismo entorno de producción. Este tipo de disposición puede facilitar el control de las transferencias entre procesos, siempre que cada transferencia cuente con un estándar de aceptación claro. Una pieza en bruto no debe avanzar simplemente porque puede mecanizarse; debe avanzar porque su condición de forja es adecuada para lograr el resultado mecánico y de calidad de diente requerido.
Inspección de forja y piezas en bruto: detección de defectos cuando aún son económicos
La inspección de una pieza en bruto de engranaje forjada normalmente combina revisión visual, controles dimensionales y, cuando se requiere, ensayos no destructivos. La inspección visual busca grietas, pliegues, daños relacionados con la cascarilla, restos de rebabas afiladas y discontinuidades superficiales. Es un trabajo básico, pero debe realizarse con iluminación adecuada y ejemplos claros de defectos disponibles para los inspectores. Una “apariencia aceptable” es demasiado imprecisa para el control de producción.
Las dimensiones clave de la pieza en bruto incluyen material de sobremedida del agujero, margen de ancho de cara, geometría del cubo, diámetro exterior, referencias de concentricidad y estado de la referencia de mecanizado. Si la superficie de referencia está deformada, el corte posterior del engranaje puede ser preciso respecto a una referencia incorrecta. Esta es una razón por la que una comprobación dimensional en la etapa de pieza en bruto no es redundante con la inspección final.
La inspección por partículas magnéticas suele considerarse para componentes ferromagnéticos cuando existe preocupación por grietas superficiales o cercanas a la superficie. La inspección ultrasónica puede ser pertinente para secciones más grandes o componentes con mayor riesgo de discontinuidades internas. Ningún método debe añadirse como una casilla ceremonial: el método de inspección, la sensibilidad, los criterios de aceptación y el alcance del muestreo deben corresponder al riesgo de la pieza y a la norma aplicable del cliente o producto.
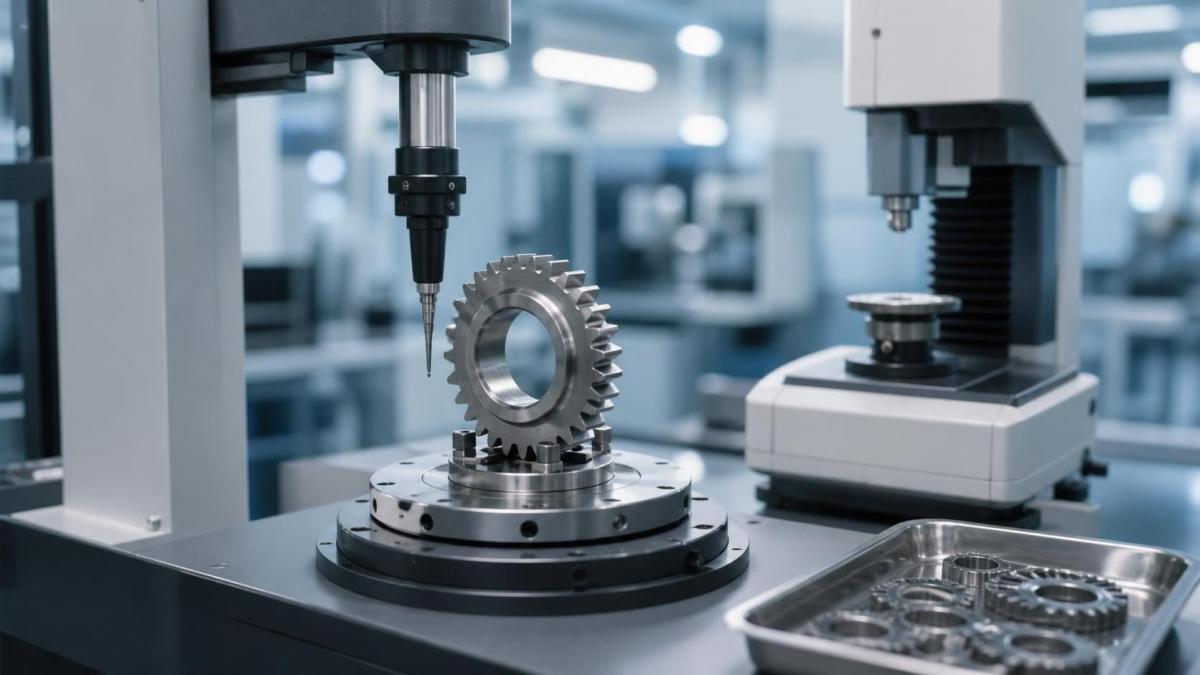
Geometría mecanizada: la medición de dientes es solo una parte del panorama
Después del corte, mortajado, tallado por fresa madre, fresado, rectificado o bruñido de engranajes, un engranaje de fábrica debe evaluarse como una geometría funcional y no como una colección de dimensiones aisladas. Deben confirmarse con el plano el número de dientes, módulo o paso diametral, ángulo de presión, ángulo de hélice cuando corresponda, ancho de cara, tamaño del agujero y características de chavetero o estrías.
Sin embargo, las comprobaciones más importantes normalmente van más allá. La desviación de hélice, desviación de perfil, variación de paso, descentramiento radial, error compuesto total y mediciones de espesor de diente pueden revelar si el engranaje girará suavemente y distribuirá la carga según lo previsto. Las tolerancias pertinentes deben provenir del plano del cliente o de un sistema de calidad de engranajes acordado, como el marco ISO o AGMA especificado para el proyecto. Un límite general de fábrica nunca debe prevalecer sobre un requisito más estricto del cliente.
El descentramiento merece especial atención. Un engranaje con un perfil de diente preciso pero mala concentricidad respecto a su agujero o referencia de montaje puede producir una variación cíclica de engrane. En servicio, esto puede percibirse como ruido o vibración; en un reductor de alta carga, puede contribuir a una carga desigual de los dientes. Por lo tanto, los inspectores deben comprender qué referencia establece la rotación funcional. Medir un engranaje sobre una superficie fácil de sujetar en lugar de la verdadera referencia de ensamblaje puede dar un resultado engañoso.
Para unengranaje recto, el contacto entre dientes es especialmente útil como comprobación funcional práctica. Una prueba controlada de rodadura o engrane con un engranaje patrón adecuado puede revelar errores de paso, excentricidad, rebabas y superficies de diente rugosas que pueden no ser evidentes en un informe dimensional. No sustituye la medición analítica del perfil cuando esta es necesaria, pero proporciona una valiosa comprobación de la realidad: ¿engrana la pieza de forma uniforme, silenciosa y sin puntos duros?
Tratamiento térmico: la etapa en la que un plano conforme aún puede convertirse en un mal engranaje
El tratamiento térmico modifica el rango de rendimiento del engranaje. La carburización, carbonitruración, temple por inducción, temple integral, nitruración y otros métodos producen diferentes distribuciones de dureza, características de capa, comportamientos de distorsión y propiedades de fatiga. El método requerido depende de la aplicación. Debe seleccionarse y validarse frente al requisito de diseño, no elegirse únicamente para una producción de ciclo corto.
La verificación típica puede incluir dureza superficial, dureza del núcleo, profundidad efectiva de capa cuando corresponda, examen microestructural y medición de distorsión después del tratamiento térmico. La ubicación del ensayo es importante. Medir la dureza en una superficie no crítica puede producir un valor que parece aceptable, pero que revela poco sobre el flanco o la raíz del diente. Del mismo modo, la evaluación de la profundidad de capa requiere un método y una definición acordados; distintas especificaciones pueden referirse a diferentes umbrales de dureza o prácticas de medición.
La distorsión es un problema práctico recurrente. Un engranaje puede superar las comprobaciones geométricas previas al tratamiento térmico, pero cambiar después del temple o la carburización. Por eso, la medición final de dientes debe realizarse en el punto correcto de la ruta de proceso: después de los procesos que pueden modificar la geometría y después de cualquier rectificado o bruñido utilizado para corregirla. Liberar un engranaje basándose en dimensiones anteriores al tratamiento térmico es un error de documentación sorprendentemente común.
Los equipos de calidad también deben vigilar la descarburación, quemadura por rectificado, grietas de temple y austenita retenida excesiva cuando la especificación del producto o el riesgo del proceso requieran tal control. Estas condiciones no siempre son visibles a simple vista. Un engranaje pulido puede contener todavía condiciones metalúrgicas que reduzcan su vida útil.
La inspección final debe confirmar la función, el estado y la identidad
La liberación final es donde converge la evidencia. El inspector debe confirmar que están presentes el número de pieza correcto, la revisión, la ruta de material, el estado del tratamiento térmico y la marca de trazabilidad. Un componente perfectamente medido enviado con la revisión incorrecta o mezclado con una variante similar sigue siendo un fallo de calidad.
La comprobación visual final debe ser deliberada y no apresurada. Deben buscarse daños por manipulación, corrosión, abolladuras en los flancos de los dientes, rebabas residuales, daños en roscas, limpieza incompleta y problemas de recubrimiento protector. En engranajes utilizados en conjuntos lubricados, la limpieza no es un aspecto cosmético. Virutas sueltas o residuos abrasivos pueden circular con el aceite y dañar rodamientos, sellos y engranajes acoplados.
Para engranajes críticos, el expediente de liberación normalmente necesita más que un sello de aprobado/rechazado. Puede incluir aprobación de primera pieza, registros en proceso, resultados dimensionales finales, registros de dureza, resultados de ensayos no destructivos cuando se requieran, estado de calibración de los equipos de medición y una disposición de no conformidad si ocurrió alguna desviación. El registro debe permitir a un cliente o investigador interno comprender qué se midió, por quién, en qué lote y frente a qué criterio de aceptación.
Los planes de muestreo son útiles, pero no eliminan la responsabilidad del proceso
No es necesario medir todas las características en cada pieza, pero la decisión debe basarse en el riesgo. Las características críticas para la seguridad, las propensas a desviarse y las dimensiones con baja detectabilidad posterior suelen justificar un control más estricto. Un proceso estable con capacidad demostrada puede respaldar un muestreo racional de algunas dimensiones rutinarias. Una herramienta nueva, una carga de tratamiento térmico modificada, un cambio de lote de material o un evento anormal de máquina deben activar una inspección más intensiva.
Un enfoque deficiente consiste en inspeccionar solo las piezas terminadas y suponer que la clasificación protegerá al cliente. La clasificación puede contener temporalmente un problema, pero no explica por qué se desvió el proceso. Un control eficaz utiliza los resultados de inspección para actuar sobre la causa: fresas madre desgastadas, desplazamiento de utillajes, diferencias de carga del horno, condiciones de temple incorrectas, filtración inadecuada del refrigerante o instrucciones poco claras para los operarios.
Esto es especialmente relevante en entornos de producción mixta que manejan engranajes, engranajes cónicos, componentes planetarios, engranajes de reductores, ejes de transmisión y ejes estriados. Las piezas de aspecto similar pueden tener prioridades de inspección diferentes. El plan de control debe reflejar el riesgo funcional real de cada familia de piezas, en lugar de aplicar una lista de verificación genérica en todo el taller.
Lo que los responsables de seguridad y calidad deben cuestionar antes de la liberación
Una decisión de liberación es más sólida cuando el equipo puede responder algunas preguntas directas. ¿Se midió la pieza después de su operación final que modifica la geometría? ¿Se utilizaron las referencias funcionales correctas? ¿La verificación del tratamiento térmico está vinculada al mismo lote que las piezas liberadas? ¿Los calibres están calibrados y son adecuados para la tolerancia comprobada? ¿Se ha producido un cambio de proceso desde la última producción aprobada? Y si se encontró un defecto, ¿la contención se limita a la clasificación o se ha abordado la causa raíz?
Los mejores sistemas de inspección de engranajes en fábrica no dependen de que un único inspector final detecte todo. Establecen controles en los puntos donde se crean los defectos, preservan la trazabilidad cuando se toman decisiones y tratan las tendencias de medición inusuales como una alerta temprana en lugar de una molestia. Antes de que un engranaje salga de la línea, el objetivo no es meramente demostrar que puede enviarse. Es contar con evidencia creíble de que engranará, soportará carga y permanecerá seguro en la máquina para la que fue fabricado.
Envíenos un mensaje