



Publicaciones relacionadas
Mensaje en línea
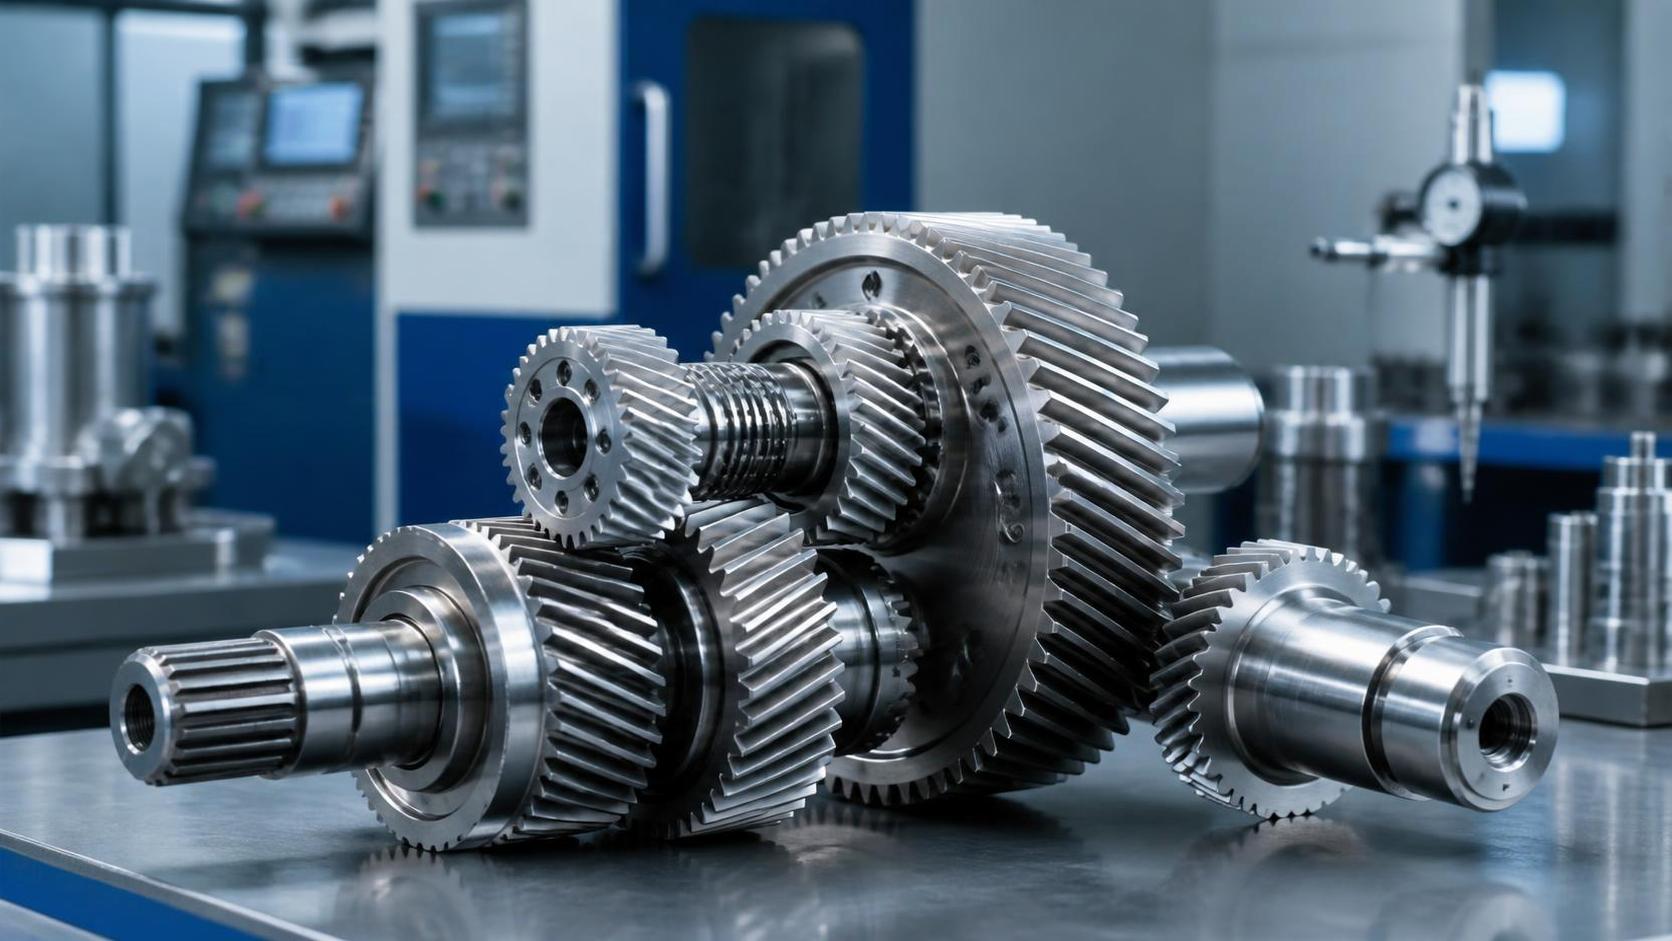
Engranajes a medida para máquinas no estándar: convertir los datos operativos en especificaciones
Cuando una máquina no estándar se diseña para un proceso inusual, el sistema de transmisión rara vez se basa en una simple selección de catálogo. Una unidad compacta de manipulación automatizada puede tener una distancia entre centros limitada. Un mecanismo marino puede invertir el sentido bajo cargas de impacto. Un accionamiento relacionado con la energía eólica puede experimentar largos periodos de par fluctuante en lugar de un ciclo de trabajo industrial estable. En estas situaciones, un engranaje que parece adecuado sobre el papel puede seguir siendo la causa de ruido, sobrecalentamiento, daños en los dientes, posicionamiento inestable o un rediseño evitable en una fase tardía del proyecto.
Los engranajes a medida no son simplemente engranajes estándar fabricados con un diámetro diferente. Son componentes diseñados cuya geometría, ruta de material, tratamiento térmico, nivel de precisión y condiciones de acoplamiento se determinan a partir de datos operativos reales. Para los gerentes de proyecto, esta distinción es importante. Las preguntas adecuadas en las primeras etapas pueden evitar que un problema de transmisión se extienda a retrasos en las compras, fallos de prueba, incertidumbre sobre repuestos y cambios en la carcasa de la máquina o en la selección del motor.
El objetivo práctico es sencillo: convertir el funcionamiento real de la máquina en una especificación que un fabricante de engranajes pueda evaluar, producir, inspeccionar y repetir. La dificultad radica en evitar supuestos entre esos pasos.
Por qué el “par requerido” no es un requisito completo para un engranaje
El par es un punto de partida esencial, pero no cuenta toda la historia. Una caja de engranajes que acciona un transportador a velocidad constante exige a sus engranajes algo muy distinto que una mesa indexadora que acelera, se detiene, permanece en reposo e invierte el sentido varias veces por minuto. Dos máquinas pueden mostrar el mismo par nominal y, aun así, imponer cargas máximas en los dientes y exposición a fatiga sustancialmente diferentes.
Una especificación útil para engranajes a medida debe diferenciar entre par continuo, par máximo de corta duración, condiciones de arranque, paradas de emergencia y carga inversa. También debe identificar el origen del valor de par: potencia nominal del motor, carga de proceso calculada, datos operativos medidos o una estimación basada en una máquina anterior. Si la fuente es incierta, es mejor indicar esa incertidumbre que convertir un supuesto en un dato fijo de diseño.
La velocidad merece la misma atención. La velocidad de rotación influye en la velocidad periférica, el comportamiento de la lubricación, la sensibilidad a las vibraciones, la generación de calor y la necesidad práctica de una calidad de dentado más estricta. Una etapa de reducción lenta y muy cargada puede estar limitada por la resistencia de la raíz del diente y la durabilidad superficial. Una etapa más rápida puede requerir una atención mucho mayor al perfil de los dientes, la precisión de la línea de diente, el equilibrado del engranaje, la rigidez de la carcasa y la interacción entre el engrane y la disposición de los rodamientos.
El ciclo de trabajo se subestima con frecuencia porque parece menos tangible que el par. Sin embargo, el número de ciclos, las horas cargadas por día, los periodos de reposo y la vida útil esperada determinan cómo debe evaluarse la fatiga en el diseño. Un mecanismo que funciona brevemente solo durante los cambios de lote no equivale a otro que opera durante varios turnos. La misma geometría de engranaje puede ser técnicamente posible en ambos casos, pero el margen de riesgo aceptable, la elección del tratamiento térmico y el plan de validación pueden ser diferentes.
Los datos operativos que modifican el diseño del engranaje
Los mejores proyectos de engranajes a medida comienzan con una visión de la máquina completa, en lugar de una solicitud de número de dientes. Un diseñador de engranajes necesita información suficiente para comprender todo el recorrido de la fuerza: motor, acoplamiento, eje, rodamientos, par de engranajes, carcasa, carga accionada y comportamiento del control. La falta de un eslabón de esta cadena puede hacer que un plano de engranaje correcto funcione deficientemente en la máquina terminada.
Los siguientes datos de entrada suelen tener consecuencias directas para la especificación:
- Rangos de velocidad de entrada y salida, no solo RPM nominales.
- Par continuo, máximo, de sobrecarga y de inversión.
- Relación requerida, error de relación admisible y cualquier requisito de posicionamiento o sincronización.
- Distancia entre centros disponible, diámetro exterior máximo, límite de ancho de cara y disposición de los ejes.
- Dirección de carga, eventos de impacto, vibración, temperatura de funcionamiento, contaminación y exposición a la corrosión.
- Método de lubricación, tipo de aceite cuando esté definido, acceso para mantenimiento e intervalo objetivo de inspección.
- Detalles de las piezas acopladas, incluidos estriado, agujero, chavetero, tolerancias del eje, ubicaciones de los rodamientos y rigidez de la carcasa.
Para un gerente de proyecto, recopilar estos datos al principio no es una carga administrativa. Acorta el ciclo entre el diseño de la máquina y la revisión de fabricación. También facilita distinguir un verdadero problema de engranajes de un problema de deflexión del eje, precarga de rodamientos, lubricación o alineación de montaje.
De las restricciones de la máquina a la geometría del engranaje
Una vez definido el rango operativo, la geometría del engranaje se convierte en un conjunto controlado de compromisos. Los engranajes rectos pueden ser adecuados cuando la disposición es sencilla y se debe evitar el empuje axial. Los engranajes helicoidales normalmente proporcionan un engrane más suave, pero su ángulo de hélice introduce una carga axial que los rodamientos y la carcasa deben soportar. Los engranajes cónicos y cónicos espirales se utilizan cuando la potencia cambia de dirección, mientras que las configuraciones planetarias suelen considerarse cuando se necesita una alta reducción en un espacio limitado.
La elección nunca se basa únicamente en la geometría. El módulo o paso diametral, el ángulo de presión, el número de dientes, el ancho de cara, el desplazamiento de perfil, el ángulo de hélice y el juego entre dientes interactúan entre sí. Aumentar el ancho de cara puede mejorar la distribución de la carga solo si los ejes, rodamientos y carcasa mantienen los engranajes suficientemente alineados. Reducir el tamaño puede satisfacer un diseño compacto, pero dejar menos margen para la disipación de calor o la resistencia de los dientes. Utilizar un módulo mayor puede mejorar la robustez, mientras que una dentadura más fina puede ser necesaria para obtener una relación dentro de una distancia entre centros limitada.
El juego entre dientes requiere un cuidado especial en equipos no estándar. Un juego insuficiente puede provocar un engrane demasiado ajustado cuando entran en el sistema la expansión térmica, la deformación de la carcasa, el espesor del recubrimiento o las variaciones de montaje. Un juego excesivo puede reducir la consistencia del posicionamiento y generar impactos durante la inversión. No existe un valor de juego “óptimo” universal; debe relacionarse con el rango de temperatura, el tipo de engranaje, la capacidad de fabricación, el método de montaje y la tolerancia funcional de la máquina.
El patrón de contacto de los dientes es igualmente importante. Un par de engranajes puede cumplir los requisitos dimensionales y, aun así, soportar la carga de forma desigual a lo largo de la cara del diente debido a una desalineación. Por ello, una solicitud de engranajes a medida debe incluir el estado del engranaje acoplado y, cuando sea posible, información relevante sobre la distancia entre apoyos del eje, el tipo de rodamiento y la construcción de la carcasa. En unidades complejas, el engranaje no debe tratarse como una pieza comprada aislada.
El material y el tratamiento térmico deben responder al riesgo de fallo
La selección de materiales suele tratarse en términos generales —resistencia, dureza y resistencia al desgaste—, pero la decisión real debe estar relacionada con los modos de fallo que la máquina no puede tolerar. La fatiga en la raíz del diente, las picaduras superficiales, el gripado, el desgaste abrasivo, la deformación plástica y la corrosión no tienen causas ni soluciones idénticas.
Un engranaje cementado y endurecido puede proporcionar una superficie de trabajo dura con un núcleo más tenaz, lo que lo hace adecuado para muchas aplicaciones de transmisión exigentes. El endurecimiento por inducción puede considerarse para determinadas formas, tamaños o necesidades de producción. El temple integral puede seguir siendo práctico cuando lo permitan la carga, la geometría y los requisitos de servicio. La ruta adecuada depende del grado de acero, las dimensiones de los dientes, el control de distorsión requerido, la secuencia de mecanizado y los requisitos de inspección. No debe seleccionarse únicamente porque sea conocida o porque un engranaje anterior utilizara ese proceso.
El tratamiento térmico también afecta al plan de producción. La distorsión después del endurecimiento puede requerir operaciones de acabado, y la cantidad de sobrematerial de mecanizado debe establecerse antes de comenzar la forja o el mecanizado en bruto. Si un engranaje está integrado con un eje o estriado, la secuencia se vuelve aún más importante: dónde mecanizar antes del tratamiento, qué superficies necesitan acabado final posteriormente y cómo proteger las características de referencia.
Esta es una de las razones por las que la forja de precisión puede ser valiosa para componentes seleccionados de engranajes y ejes. La forja de forma casi neta puede reducir la eliminación de material y establecer una ruta de fabricación más eficiente cuando la geometría y el volumen de la pieza lo justifican. No es un sustituto universal del mecanizado, pero puede reducir el torneado innecesario y la pérdida de material en un proceso diseñado adecuadamente.
Las tolerancias de fabricación son decisiones funcionales
Una tolerancia excesivamente amplia puede generar ruido, juego entre dientes variable y una distribución deficiente de la carga. Una tolerancia innecesariamente estricta puede aumentar el coste, prolongar el plazo de entrega y dificultar la inspección sin aportar valor funcional. El trabajo consiste en definir las tolerancias que protegen el rendimiento de la máquina, no en aplicar el menor valor posible en todas partes.
Para los engranajes, la especificación puede necesitar abordar la desviación del perfil y de la línea de diente, la precisión de paso, la excentricidad, la precisión del agujero o estriado, el acabado de los flancos de los dientes y la relación de referencia entre el engranaje y sus elementos de montaje. Para un conjunto de engranaje y eje, la concentricidad y la perpendicularidad pueden influir tanto como la propia geometría de los dientes. El mismo principio se aplica a unEje de transmisión conectado: sus interfaces, rectitud y relación con los asientos de rodamientos deben considerarse junto con el engrane, en lugar de hacerlo después de que el engranaje se haya liberado para producción.
La planificación de la inspección debe tratarse antes de la producción, especialmente cuando el diseño incluye formas de dientes modificadas, estriados no estándar, geometría cónica o características forjadas integradas. El fabricante y el equipo del proyecto necesitan una comprensión compartida de qué se comprobará, con respecto a qué referencias del plano, en qué etapa y qué documentación se requiere para la aceptación. Esto es mucho más útil que descubrir después de la entrega que una característica funcional crítica no se identificó como una característica medible.
Decisiones de prototipo que protegen el calendario del proyecto
Los proyectos de máquinas no estándar suelen perder tiempo cuando se piden piezas prototipo antes de que los supuestos de diseño sean estables. Un prototipo debe responder preguntas específicas: ¿La relación funciona según lo previsto? ¿La temperatura es aceptable bajo una carga representativa? ¿El patrón de contacto permanece estable? ¿El juego entre dientes es adecuado después del montaje? ¿La máquina produce vibración o ruido inaceptables? ¿La pieza puede fabricarse repetidamente con el proceso previsto?
No todas estas son la misma prueba. Una inspección dimensional puede confirmar si una pieza cumple el plano. Por sí sola, no puede confirmar que la carcasa permanezca alineada bajo carga o que la lubricación llegue al engrane a velocidad. A la inversa, una prueba de la máquina ensamblada puede revelar un problema sin identificar inmediatamente si su origen es la geometría del engranaje, la deflexión del eje, la disposición de los rodamientos, el control del motor o la acumulación de tolerancias de montaje.
Por esta razón, una revisión por etapas suele ser más eficiente que tratar el prototipo y la producción como una única decisión de compra. Comience con los datos operativos y el diseño disponibles. Revise la forma de engranaje y la ruta de fabricación propuestas. Confirme las características críticas del plano y los puntos de inspección. Después, utilice los resultados del prototipo para decidir qué necesita realmente revisarse antes de las herramientas, la producción por lotes o la liberación para la fabricación general de la máquina.
Deficiencias comunes de especificación que crean riesgos evitables
Una deficiencia común es proporcionar solo una muestra antigua sin explicar las condiciones de la nueva máquina. Una muestra puede revelar la geometría general, pero puede no mostrar la condición real del material, la profundidad del tratamiento térmico, la intención de tolerancia, el historial de carga o los compromisos del diseñador original. La ingeniería inversa es útil, pero debe combinarse con los requisitos operativos actuales en lugar de tratarse como una autoridad de diseño completa.
Otra deficiencia es especificar un engranaje omitiendo el componente acoplado. Un piñón y una rueda forman un engrane, no son dos elementos independientes. Si se cambia un componente, el par debe revisarse en conjunto. Esto adquiere especial importancia al sustituir engranajes desgastados en equipos donde la pieza acoplada original sigue en servicio.
También existe una tendencia a solicitar primero el material y analizar el proceso después. En la práctica, la viabilidad de la forja, las referencias de mecanizado, el tratamiento térmico, el acabado de dientes y la inspección final están conectados. La aportación temprana de fabricación puede revelar radios de esquina impracticables, sobrematerial insuficiente, características inaccesibles o combinaciones de tolerancias que dificultan la producción consistente de una pieza.
Construir una ruta de suministro de engranajes a medida más fiable
Un proveedor competente debe poder conectar la discusión de diseño con la realidad de producción. Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, combina actividades de I+D, producción y ventas en torno a forjas de precisión y componentes de transmisión mecanizados. Su trabajo incluye engranajes automotrices, piezas de cajas de engranajes de energía eólica, piezas de engranajes mecánicos y marinos, así como engranajes cónicos, engranajes cónicos espirales, engranajes reductores, engranajes planetarios, ejes de transmisión y ejes estriados.
La empresa opera una fábrica de 8.000 metros cuadrados, que incluye talleres de forja de precisión y procesamiento mecánico. Su equipo incluye personal de ingeniería y de calidad especializado, una estructura que respalda la necesaria comunicación entre la geometría de la pieza, la ruta del proceso y la inspección. Para los equipos de proyecto, el aspecto útil no es solo la descripción de las instalaciones; es la capacidad de examinar si una preforma forjada, un engranaje mecanizado, una secuencia de tratamiento térmico y un método de verificación final están alineados con el requisito funcional.
El énfasis de Jiucheng en la forja de precisión y la reducción del mecanizado refleja una cuestión práctica de fabricación: ¿puede el componente satisfacer su necesidad funcional utilizando el material y la energía de manera más eficiente? La respuesta depende del diseño de la pieza y de las condiciones de producción, pero incorporar esta cuestión en la revisión inicial puede ayudar a evitar que un proceso costoso se convierta en la opción predeterminada simplemente porque se utilizó en un diseño anterior.
Antes de liberar engranajes a medida para una máquina no estándar, confirme el espectro de carga real, el rango de velocidad, la relación, el espacio de instalación, el enfoque de lubricación, las interfaces de las piezas acopladas y los criterios de aceptación. Estos detalles convierten un plano de engranaje en una especificación de transmisión funcional y proporcionan al proyecto una base mucho mejor para pasar de la validación del prototipo a una producción repetible.
Envíenos un mensaje