



Publicaciones relacionadas
Mensaje en línea
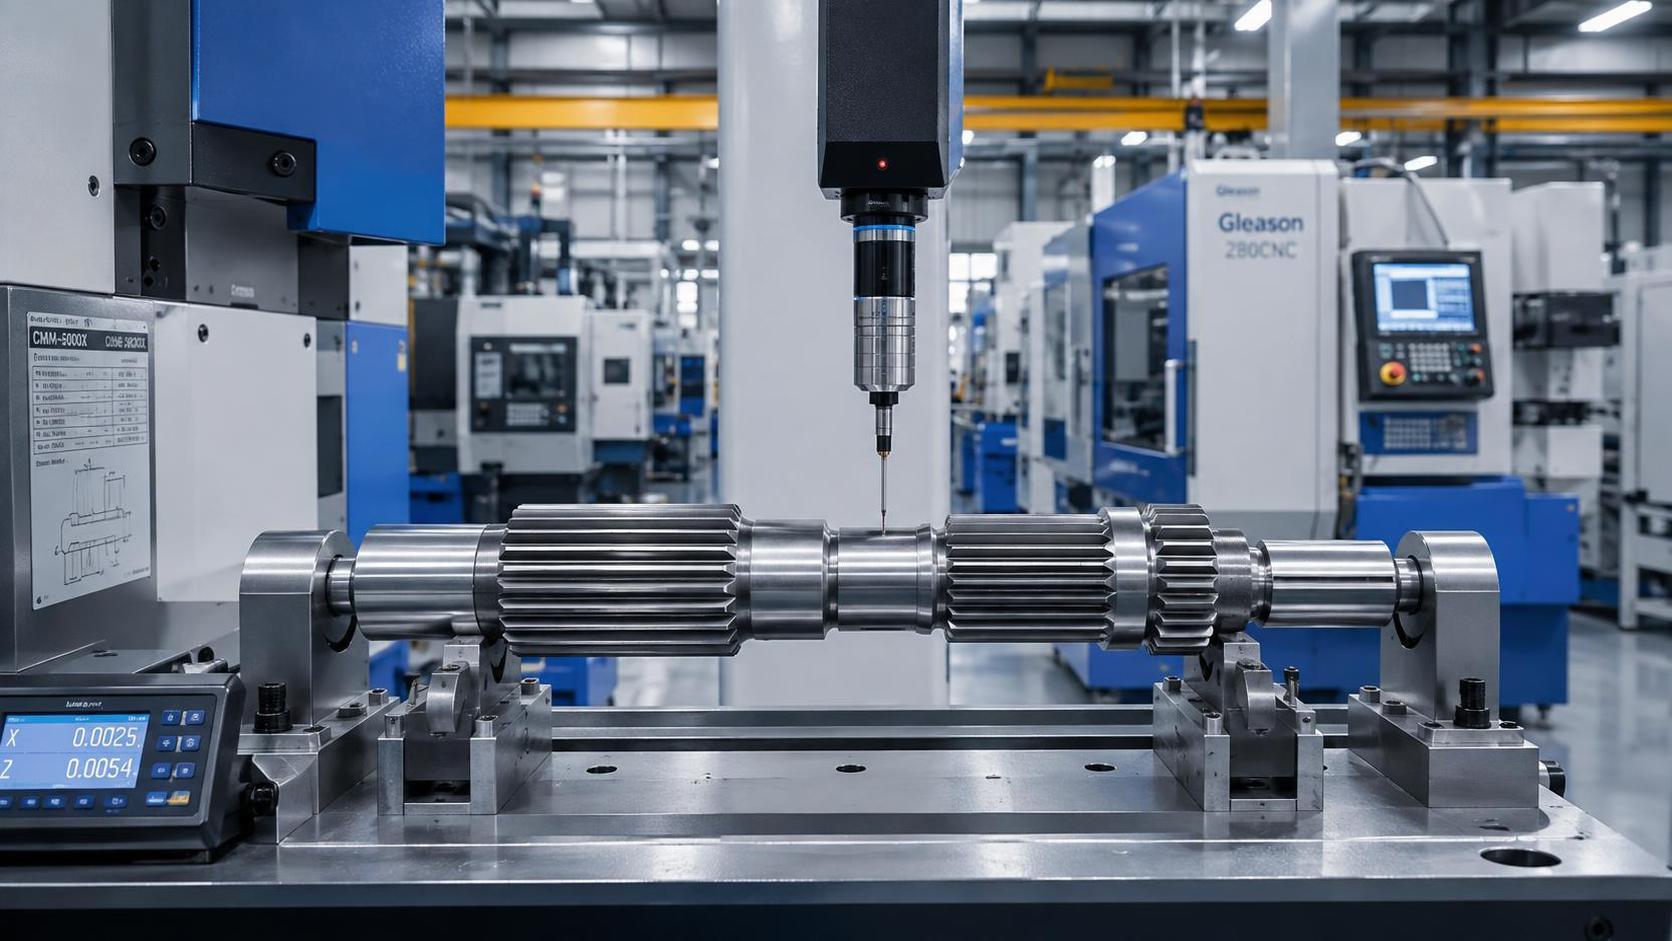
La precisión de los dientes se establece mediante una cadena de condiciones controladas, que comienza con la barra de acero o la palanquilla y continúa con la forja, el tratamiento térmico, el mecanizado, la medición, la manipulación y la liberación. Una estría puede parecer aceptable en la inspección final y, aun así, presentar una debilidad de proceso: dientes deformados después del temple, un desplazamiento de perfil causado por herramientas desgastadas o una excentricidad que solo se hace evidente cuando el eje se monta con su cubo correspondiente. Por ello, una fábrica fiable de ejes estriados forjados considera la medición final como una confirmación, no como el medio principal de protección.
Para los ejes estriados utilizados en trenes motrices, reductores, cajas de engranajes eólicos, equipos marinos y transmisiones industriales, la precisión relevante no se limita al número de dientes o al diámetro exterior. Los flancos de los dientes deben transmitir el par de manera uniforme, el eje de la estría debe mantener una relación correcta con los elementos de rodamiento y los muñones, y el ajuste debe seguir siendo funcional después del tratamiento térmico y el acabado superficial. Los controles solo son eficaces cuando vinculan estos requisitos con características medibles del proceso.
Traducir el plano en características controladas
Una especificación de estría puede incluir una forma de diente, módulo o paso diametral, ángulo de presión, clase de ajuste, diámetros mayor y menor, espesor efectivo del diente, requisito de avance, límites de excentricidad, condición superficial, rango de dureza y condición del material. Interpretar estos elementos de forma independiente crea vacíos. El espesor del diente, por ejemplo, no puede evaluarse sin considerar el método de medición, el diámetro de referencia, el requisito de la pieza de acoplamiento, la tolerancia para recubrimiento o fosfatado y la respuesta térmica esperada del material.
El primer documento controlado debe identificar la estructura de referencias funcionales. Si una estría se posiciona desde un hombro y transmite par a través de los flancos, la relación relevante es la existente entre la geometría de los dientes estriados, el hombro de posicionamiento y el eje del árbol utilizado en el montaje. Medir la excentricidad de la estría desde una superficie de forja en bruto sin importancia puede producir un valor tranquilizador que tiene poca utilidad después del mecanizado. La referencia utilizada en la inspección de proceso debe corresponder, en la medida de lo práctico, a la referencia que controla la pieza terminada en servicio.
Las estrías internas y externas también requieren una atención diferente. En un eje con estrías externas, el espesor del diente y el perfil del flanco suelen verse afectados por el fresado por generación, laminado, fresado, rectificado o una combinación de métodos después de la forja. Para una estría interna, el brochado o el mortajado introducen riesgos distintos relacionados con el desgaste de la herramienta, la evacuación de virutas y la alineación de la herramienta. Una pieza bruta forjada no elimina esas preocupaciones posteriores; determina cuán estable puede ser la operación subsiguiente.
El control de forja comienza con la condición de la palanquilla y la disciplina térmica
La forja de precisión puede establecer el flujo de material y una geometría casi final que reducen la posterior eliminación de material, pero su beneficio depende de una preparación repetible de la palanquilla. Antes de que la palanquilla llegue al horno, deben mantenerse la trazabilidad del número de colada, la verificación química cuando lo exija el plan de materiales, el tamaño de la palanquilla, la condición de la cara de corte y la segregación de los grados de material. La mezcla de materiales no es simplemente un problema documental. Aceros de aspecto similar pueden responder de forma diferente a la forja y al tratamiento térmico, modificando la dureza, la tendencia a la deformación y la maquinabilidad.
La temperatura de la palanquilla debe controlarse como un rango vinculado al material seleccionado y a la ruta de deformación, en lugar de tratarse como un único valor nominal. Una palanquilla demasiado fría puede requerir una fuerza de conformado excesiva, aumentar la carga de la matriz y dejar un llenado incompleto en la geometría adyacente a los dientes. Una temperatura excesiva favorece el crecimiento de grano, la formación de cascarilla y la descarburación superficial. Estos efectos pueden no ser evidentes en una forja en bruto, pero pueden reducir la estabilidad del mecanizado o comprometer la superficie final de los dientes después de la cementación, el endurecimiento por inducción u otro tratamiento especificado.
La uniformidad de temperatura es tan importante como el punto de ajuste del horno. Una pieza bruta grande o irregular puede desarrollar un núcleo o una zona final más fría. Cuando entra en la matriz con una temperatura desigual, el flujo de metal difiere de una región a otra. La variación resultante puede desplazar la sobremedida alrededor de la futura estría, haciendo que una operación de corte posterior elimine cantidades marcadamente distintas de material en dientes adyacentes. Registrar las condiciones del horno, el tiempo de transferencia, la identidad de la palanquilla y las interrupciones anormales crea un vínculo útil entre un resultado fuera de tolerancia y su posible origen.
La condición de la matriz debe evaluarse mediante la geometría que produce, no solo por daños visibles o por el número de carreras de la prensa. El desgaste cerca de una superficie de apoyo de la matriz, una zona de rebaba o un elemento de posicionamiento puede modificar la distribución del material aunque la pieza siga pareciendo completamente formada. La desalineación puede crear una sobremedida excéntrica, lo cual es especialmente perjudicial cuando una estría debe ser concéntrica con una brida forjada, un muñón o un agujero central. La comparación rutinaria de las dimensiones críticas de forja con límites controlados proporciona una advertencia más temprana que esperar a que el mecanizado revele una sobremedida de limpieza insuficiente.
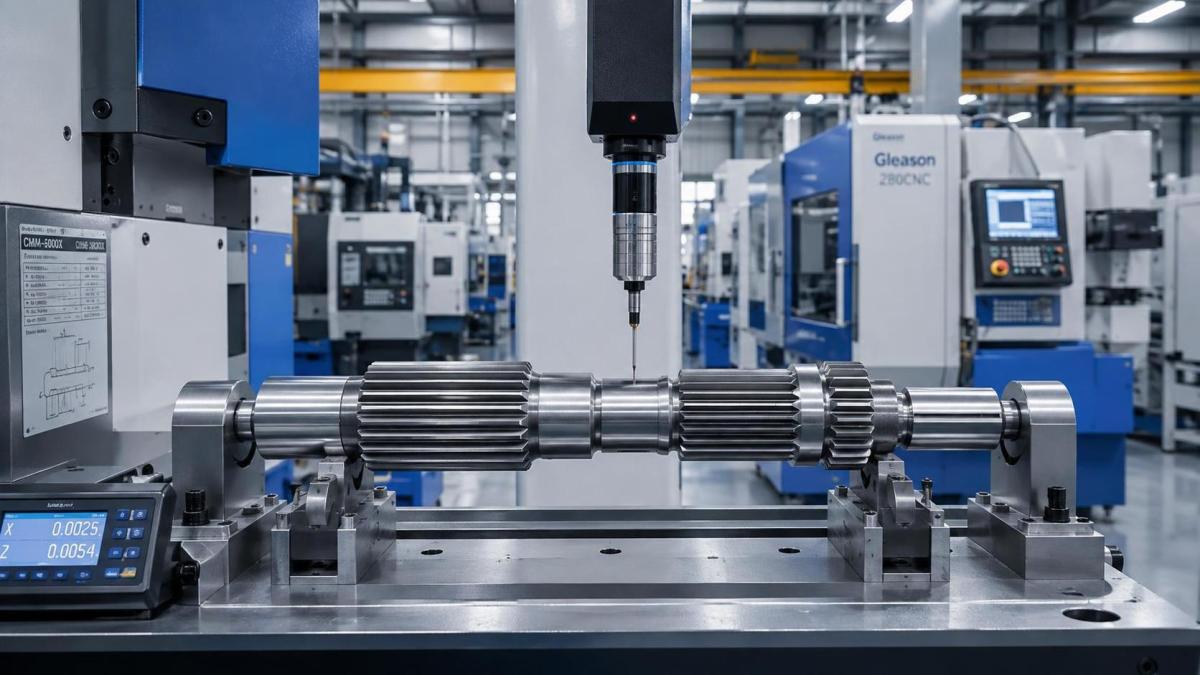
Controle la pieza bruta forjada antes de comenzar el corte de dientes
La pieza forjada necesita un punto de aceptación intermedio más específico que una inspección visual general. La ruta de inspección debe verificar la identificación, la integridad de la forja, la condición superficial, la sobremedida en las características relevantes para la estría y la posición de las superficies de posicionamiento. Las laminaciones, costuras, pliegues y picaduras profundas de cascarilla cerca de la futura zona de dientes merecen especial atención. Una discontinuidad superficial en la raíz de un diente puede permanecer después del mecanizado o adquirir mayor importancia bajo carga de fatiga.
La sobremedida debe evaluarse alrededor de toda la circunferencia y a lo largo de la longitud de la estría. Una sola medición de diámetro puede ocultar una condición excéntrica. Por ejemplo, el diámetro promedio antes del mecanizado puede ser correcto mientras que un lado carece de material y el lado opuesto tiene una sobremedida excesiva. Llevar al diámetro final en esa condición desplaza la forma del diente con respecto al eje del árbol. Aumentar la eliminación de material mediante mecanizado puede corregir la superficie exterior, pero no siempre puede restablecer la relación prevista entre los dientes, las raíces y las características funcionales adyacentes.
El examen no destructivo se selecciona según la condición del material, la geometría de la pieza y el nivel de calidad especificado. El examen por partículas magnéticas suele ser adecuado para detectar indicaciones que afloran a la superficie en piezas ferromagnéticas, mientras que los métodos ultrasónicos pueden ser pertinentes cuando preocupa la integridad interna y la geometría permite una cobertura significativa. El método, el momento, el criterio de aceptación, la preparación de la superficie y los criterios de interpretación deben establecerse en el plan de control. Un examen realizado después de un mecanizado agresivo no responde a la misma cuestión que uno realizado sobre la pieza bruta forjada.
La estabilidad del mecanizado protege la forma real del diente
La precisión de los dientes de estrías forjadas depende con frecuencia del mecanizado posterior a la forja, incluso cuando la pieza bruta tiene una forma casi final. El proceso de generación de dientes debe corresponder al plano y al requisito funcional. El fresado por generación crea una forma generada y puede ser eficiente para estrías externas; el mortajado se adapta a determinados hombros o interrupciones; el laminado de estrías puede mejorar la condición superficial y la orientación de las fibras con geometrías adecuadas; el rectificado se utiliza cuando el material endurecido o un control de forma más estricto lo requieren. Estas rutas no producen superficies, tensiones residuales ni necesidades de inspección idénticas.
La condición de la herramienta tiene un efecto directo, aunque a veces retardado. Una fresa madre o cortador desgastado puede alterar gradualmente el espesor del diente, la forma del ángulo de presión, el radio de raíz y el acabado superficial. Un filo roto puede crear un defecto local que podría escapar a un plan de inspección basado en muestreo si solo se miden unos pocos dientes. Por tanto, el control de vida útil de la herramienta debe combinar criterios definidos de cambio con evidencia de piezas medidas. Utilizar un cortador hasta una cantidad fija sin considerar el lote de material, el corte interrumpido, la variación de dureza o la vibración de la máquina puede volver ineficaz el control.
La fijación es igualmente importante. Sujetar un eje por una superficie que aún no es estable, o aplicar una fuerza excesiva a una sección delgada, puede introducir deflexión elástica. La pieza puede medir de manera aceptable mientras está sujeta y presentar excentricidad después de liberarse. Cuando la estría se referencia a un muñón de rodamiento o a un agujero central, las secuencias de mecanizado deben establecer y preservar esas referencias antes de las operaciones finales de dientes. El reajuste de sujeción sin un método de posicionamiento controlado es una fuente frecuente de variación de indexado y concentricidad.
El suministro de refrigerante, el control de virutas y la condición térmica de la máquina deben tratarse como entradas del proceso. La formación de filo recrecido y el recorte de virutas pueden dañar los flancos y las raíces de los dientes, mientras que una máquina con deriva térmica puede desplazar las dimensiones durante una producción. La respuesta útil no consiste simplemente en medir más piezas al final. Deben analizarse las tendencias de las características con mayor probabilidad de desplazamiento y distinguir entre un movimiento gradual relacionado con la herramienta, un cambio escalonado después de la preparación y una variación aleatoria causada por la sujeción o la inconsistencia del material.
El tratamiento térmico puede modificar una estría conforme
Un eje que cumple antes del tratamiento térmico no necesariamente cumple después. El endurecimiento total, el endurecimiento por inducción, la cementación, la nitruración y rutas similares alteran las dimensiones mediante transformación de fase, redistribución de tensiones residuales, patrón de calentamiento, severidad del temple y condición de soporte. La respuesta depende del espesor de sección, la composición de la aleación, la microestructura previa, la geometría de la raíz del diente y la cantidad de sobremedida de mecanizado restante.
El control de la deformación comienza antes del horno. Las piezas deben entrar al tratamiento térmico en un estado de mecanizado uniforme y con una identificación estable. Las geometrías mezcladas, la carga inconsistente de las bandejas, las marcas de contacto de los soportes o un espaciado insuficiente pueden crear calentamiento y temple no uniformes. Los ejes estriados largos son especialmente sensibles a los cambios de rectitud; una pequeña curvatura puede convertirse en un problema funcional de excentricidad de la estría cuando las mediciones se referencian a la línea central del eje.
El muestreo después del tratamiento térmico debe cubrir las características que probablemente cambien: espesor del diente o ancho del espacio, perfil, avance, excentricidad, rectitud, dureza y profundidad de capa cuando corresponda. La dureza por sí sola no demuestra que los flancos de los dientes sigan siendo correctos. A la inversa, un cambio dimensional no indica automáticamente un tratamiento térmico deficiente si han cambiado la referencia de medición, el estado de limpieza o la temperatura de medición. Comparar valores antes y después del tratamiento en piezas trazables es más informativo que examinar únicamente los valores finales.
Cuando el rectificado final sigue al tratamiento térmico, la sobremedida de rectificado debe ser intencional. Una sobremedida demasiado pequeña deja la deformación sin corregir; una excesiva puede aumentar el tiempo de ciclo, crear daño térmico o eliminar la capa endurecida requerida cerca del flanco de trabajo. La detección de quemaduras, la condición de la muela, la disciplina de diamantado y el control del fluido de rectificado pasan a formar parte de la protección de la precisión de los dientes, especialmente donde se espera una alta tensión de contacto.
La inspección debe reproducir la función que se declara
Un instrumento calibrado no garantiza un resultado significativo. El calibre, el dispositivo de fijación, el patrón, el esquema de referencias, la condición de temperatura y el programa de medición deben ser adecuados para la característica especificada. Los calibres pasa/no pasa para estrías son útiles para una rápida evaluación funcional, pero no explican si un rechazo se debe al espesor del diente, perfil, avance, acumulación de paso, rebabas, contaminación o daño local. Deben complementarse con medición variable cuando se necesite diagnóstico de proceso o evaluación de capacidad.
Los sistemas de medición por coordenadas, los escáneres de estrías, los equipos analíticos específicos y los comparadores tienen cada uno funciones legítimas. La selección depende del tamaño de la estría, la forma, la tolerancia, el volumen de producción y la información requerida. Un escaneo detallado puede revelar una desviación de perfil que un calibre anular funcional no puede aislar. Sin embargo, un calibre funcional puede detectar una condición relacionada con el montaje que no es evidente a partir de un conjunto limitado de dimensiones individuales. La concordancia entre métodos requiere patrones controlados y una correlación comprendida, no la suposición de que todas las lecturas deben coincidir numéricamente.
El análisis del sistema de medición debe abordar la repetibilidad, la reproducibilidad, el sesgo frente a una referencia adecuada y la influencia del dispositivo de fijación. Las mediciones de dientes son vulnerables a rebabas, aceite residual, acceso de la sonda, orientación inconsistente de la pieza y diferencias de temperatura entre la pieza y el equipo. Un proceso de máquina capaz puede parecer inestable cuando el método de inspección está mal controlado; el error inverso es más peligroso, porque un proceso débil puede parecer capaz detrás de un calibre poco preciso.
Los planes de muestreo deben reflejar el modo de fallo. Un proceso con una tendencia conocida de desgaste gradual de herramienta puede controlarse mediante verificaciones programadas y basadas en tendencias. Un proceso sensible a la preparación necesita confirmación de primera pieza después de cada cambio significativo, incluido el ajuste del dispositivo, la sustitución del cortador, la revisión del programa o la modificación de la ruta de tratamiento térmico. Para ejes relevantes para la seguridad o sometidos a alta carga, la trazabilidad debe permitir vincular la pieza liberada con el material, el lote de forja, la ruta de mecanizado, el tratamiento térmico, los registros de inspección y cualquier disposición aprobada.
Gestione la no conformidad sin perder la evidencia
Cuando un resultado de estría queda fuera de su requisito, clasificar las piezas es solo la acción inmediata de contención. La investigación debe preservar la pieza, la configuración de medición, el estado de las herramientas, las compensaciones de la máquina, los registros del lote y la secuencia de mediciones previas. Volver a medir la misma pieza después de cambiar el dispositivo o limpiar una rebaba puede ser apropiado, pero la condición y el resultado originales deben permanecer visibles en el registro. De lo contrario, una señal real del proceso puede eliminarse mediante una repetición de prueba no documentada.
Síntomas similares pueden surgir por causas diferentes. Un ajuste funcional demasiado apretado en todos los dientes puede indicar un espesor excesivo del diente, acumulación de recubrimiento, condición incorrecta del calibre o dilatación térmica durante la medición. La rigidez en solo una parte del engrane puede indicar error de avance, condición de eje doblado, daño localizado o una discrepancia entre la estría y la alineación de la pieza de acoplamiento. Un resultado de dureza baja y una desviación de la forma del diente pueden ocurrir en el mismo lote sin compartir una causa raíz. La acción correctiva debe seguir la evidencia en lugar de una explicación común conveniente.
La precisión de los dientes sigue siendo fiable cuando cada operación protege la siguiente. La identidad del material permite una respuesta predecible a la forja y al tratamiento térmico. La forja establece una sobremedida estable y el flujo de grano. El mecanizado crea la geometría funcional a partir de referencias controladas. El tratamiento térmico se evalúa como una operación potencialmente modificadora de la geometría, y la inspección verifica la geometría con métodos que reflejan el engrane real. Esa continuidad es lo que convierte un eje forjado en un componente estriado que puede liberarse con evidencia técnica defendible.
Envíenos un mensaje