



Publicaciones relacionadas
Mensaje en línea
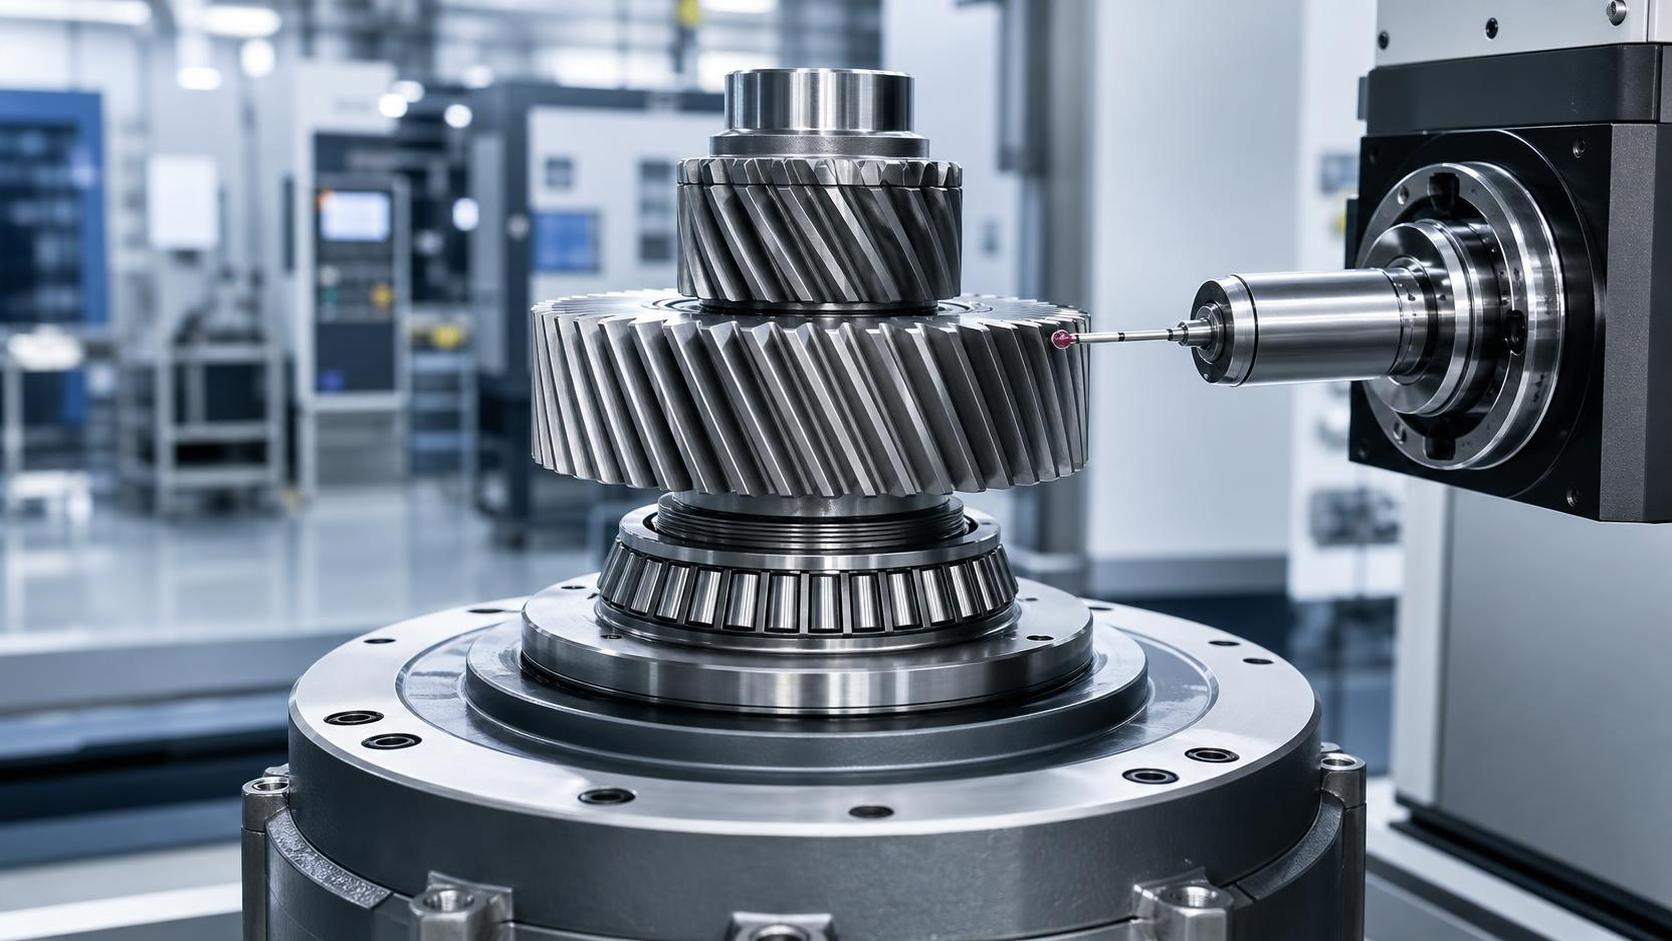
La precisión es un requisito del sistema, no una cifra aislada
En los equipos de control de movimiento, la precisión de los engranajes suele analizarse como si fuera una simple especificación de compra: seleccionar una clase más estricta para obtener un mejor movimiento. Esta suposición es incompleta. Un engranaje puede cumplir una exigente tolerancia de perfil de diente y, aun así, generar errores de posicionamiento, ruido tonal, par irregular, desgaste prematuro de los rodamientos o dificultades de montaje si el avance, el paso, el descentramiento, la distorsión por tratamiento térmico y las condiciones de acoplamiento no se controlan como un sistema.
Para los evaluadores técnicos, la cuestión central no es si los engranajes de precisión tienen una «alta precisión». Es qué errores geométricos afectarán de forma significativa al movimiento requerido de la máquina, la capacidad de carga, el comportamiento acústico, la vida útil y el coste. La respuesta correcta varía considerablemente entre una mesa indexadora, un eje de robot industrial, un reductor servo, una línea de envasado, un accionamiento auxiliar de una caja de engranajes de turbina eólica y un mecanismo convencional de transmisión de potencia.
Normas como ISO 1328 proporcionan un lenguaje común para la precisión de engranajes cilíndricos, mientras que las normas AGMA se utilizan con frecuencia en la documentación de ingeniería y compras de Norteamérica. Estos sistemas permiten la comparación, pero no eliminan la necesidad de interpretar la aplicación. Una clase de precisión es un marco de límites para las desviaciones medidas; por sí sola, no garantiza el rendimiento de la transmisión instalada.
Comience por la función de movimiento
Antes de asignar una clase de engranaje, los evaluadores deben identificar cómo participa el conjunto de engranajes en la máquina. ¿Transmite principalmente potencia a velocidad constante? ¿Convierte la rotación de un servomotor en un posicionamiento angular repetible? ¿Invierte el sentido con frecuencia? ¿Trabajarán los operarios cerca en un entorno sensible al ruido? ¿Se espera que el equipo funcione continuamente bajo carga variable? Estas preguntas determinan qué fuentes de error merecen el control más estricto.
Por ejemplo, un accionamiento de transportador puede tolerar una variación de transmisión moderada si la estabilidad de velocidad se gestiona en otro punto y el proceso no es sensible a pequeñas desviaciones posicionales. Una unidad de indexación rotativa es diferente: el error acumulado de paso puede convertirse en un error directo de indexación, mientras que el juego, la flexibilidad del eje y el error del reductor pueden combinarse en un presupuesto total de posicionamiento inaceptable. En un actuador de alta velocidad, la variación del avance y la calidad de la forma del diente pueden influir más en la excitación del engrane y el ruido audible que una clase general nominalmente impresionante.
Por lo tanto, el objetivo de ingeniería debe redactarse en términos funcionales antes de traducirse en una especificación de engranaje. Algunas formulaciones útiles incluyen:
- Error angular máximo permitido de transmisión en la salida.
- Requisito de repetibilidad tras la inversión, incluido el efecto del juego y la deflexión torsional.
- Ondulación de par o variación de velocidad permitida en todo el rango operativo.
- Objetivo de ruido a la velocidad, carga, configuración de montaje y distancia de medición especificadas.
- Vida útil requerida bajo el ciclo de trabajo real, la condición de lubricación y el entorno ambiental.
- Restricciones de montaje, incluidas la tolerancia de distancia entre centros, la holgura de los rodamientos, el descentramiento del eje y la rigidez de la carcasa.
Sin este punto de partida funcional, especificar una clase de precisión muy estricta puede convertirse en un costoso sustituto del criterio de ingeniería.
Qué influyen realmente los principales términos de precisión
Para los engranajes cilíndricos de evolvente, los evaluadores suelen encontrar desviación de perfil, desviación de avance, desviación de paso y descentramiento radial. Estos valores están relacionados, pero influyen en el comportamiento de la máquina de formas diferentes. Un plano que solicite únicamente «alta precisión» o una designación de clase aislada puede dejar un margen considerable para malentendidos entre el comprador, el fabricante de engranajes y el equipo de inspección.
La precisión del perfil merece atención porque la forma de evolvente determina cómo se desarrolla el contacto a medida que engranan los dientes. Sin embargo, un engranaje con un perfil medido excelente puede seguir funcionando mal si su error de avance concentra la carga cerca de un borde de la cara. Esto es especialmente relevante en engranajes helicoidales, aplicaciones de cara ancha y conjuntos en los que los ejes se deflectan bajo par. En la práctica, una modificación de avance controlada puede ser más valiosa que simplemente buscar una tolerancia de avance sin modificar más estricta.
Los errores de paso son particularmente importantes cuando un sistema de control de movimiento requiere una transmisión rotacional predecible. La desviación de paso individual contribuye a la variación local del engrane, mientras que la desviación acumulada de paso puede afectar la relación angular a través de un mayor número de dientes. Sin embargo, un informe de medición de engranajes no debe interpretarse como un certificado completo de posicionamiento. La resolución del encoder, el control del motor, la arquitectura del reductor, la flexibilidad de los rodamientos, los acoplamientos, la excentricidad de montaje y el comportamiento térmico forman parte de la cadena final de error.
El descentramiento suele subestimarse porque puede tratarse como un resultado de inspección secundario. En una máquina real, el descentramiento radial puede producir excitación una vez por revolución, alterar el juego efectivo y complicar el diagnóstico de vibraciones. Su relevancia aumenta cuando el engranaje se monta directamente sobre un eje o cuando el datum del engranaje y el datum de montaje no se controlan mediante la misma lógica de producción.
Las clases ISO y AGMA necesitan contexto, no una conversión superficial
ISO 1328 se utiliza ampliamente para definir categorías de precisión de engranajes cilíndricos, incluidas las desviaciones relacionadas con perfil, avance, paso y descentramiento. Los números de calidad ISO más bajos generalmente indican desviaciones permitidas más estrictas. Los documentos AGMA utilizan una estructura diferente de numeración y evaluación. Resulta tentador convertir directamente una designación en la otra, pero una equivalencia en una sola línea puede inducir a error, ya que las normas pueden utilizar distintas condiciones de referencia, parámetros, métodos de cálculo y convenciones de interpretación.
Una especificación sólida identifica la edición aplicable de la norma, el tipo de engranaje, la geometría nominal, las condiciones de medición, los parámetros individuales controlados y el criterio de aceptación. También debe aclarar si la clase indicada se aplica antes o después del tratamiento térmico, después del rectificado o a la pieza acabada entregada para el montaje. Una clase indicada sin este contexto puede convertirse en fuente de disputas en lugar de solucionarlas.
Para aplicaciones críticas, el plano o la especificación de compra debe evitar depender únicamente de una designación de clase general. A menudo es mejor indicar la clase como referencia básica y, después, añadir requisitos funcionales cuando sea necesario: descentramiento máximo permitido respecto a un datum de agujero definido, modificación controlada de los flancos, rango de juego a una distancia entre centros definida, patrón de contacto requerido, acabado superficial, rango de dureza y plan de muestreo de inspección.
Los equipos técnicos también deben distinguir la precisión del engranaje de su clasificación de resistencia. ISO 6336 y los métodos de clasificación de engranajes AGMA abordan la resistencia a flexión en la raíz del diente, la tensión de contacto y consideraciones de clasificación relacionadas. Un engranaje finamente rectificado no es automáticamente adecuado para un ciclo de trabajo de alto par, y una pieza bruta forjada resistente no es automáticamente apta para un accionamiento de posicionamiento de bajo ruido. La geometría, la metalurgia, el tratamiento térmico, la lubricación y la rigidez del sistema deben evaluarse conjuntamente.
Cuándo vale la pena pagar por una clase superior
Una precisión más estricta suele justificarse cuando los errores de engranaje son directamente visibles en el proceso o cuando se amplifican hasta convertirse en un riesgo a nivel de sistema. Los casos habituales incluyen cabezales de engranajes servo de alta velocidad, articulaciones robóticas, mesas rotativas, equipos de impresión y conversión, equipos de manipulación para semiconductores o inspección y reductores compactos con poca masa estructural para amortiguar la excitación.
En estas aplicaciones, el beneficio puede no manifestarse simplemente como «dientes más precisos». Una geometría mejor controlada puede mejorar la consistencia del engrane, reducir la excitación dinámica, favorecer un ajuste de control más estable, limitar la tensión de contacto local y reducir la variabilidad que complica el montaje final. También puede reducir la necesidad de ajuste correctivo, algo importante cuando los volúmenes de producción hacen impracticable la selección o el ajuste manual.
Aun así, una clase más estricta no debe tratarse como una póliza de seguro universal. Si una carcasa permite el movimiento de la distancia entre centros, si los asientos de rodamientos tienen una concentricidad deficiente o si un eje delgado se flexiona bajo carga, un engranaje de alta gama puede funcionar fuera de las condiciones en las que fue medido. La máquina mostrará entonces errores que parecen estar relacionados con el engranaje, aunque la causa real sea el sistema de transmisión ensamblado.
Esta es una razón por la que los compradores experimentados solicitan no solo un informe de inspección del engranaje, sino también evidencias de la estrategia de datums y de la capacidad del proceso. Un proveedor debe poder explicar cómo se relacionan el agujero, las caras, los flancos de los dientes y las referencias de inspección con los datums funcionales de montaje del cliente.
El tratamiento térmico puede redefinir la decisión de precisión
Para muchos engranajes de acero, la secuencia de fabricación decisiva no es solo el tallado, sino el tallado, el tratamiento térmico y el acabado final. La cementación, el temple, el endurecimiento por inducción, la nitruración u otros tratamientos pueden alterar la geometría de los dientes mediante distorsión. El riesgo depende del material, la geometría de la pieza bruta, el tamaño de los dientes, la ruta de tratamiento térmico, los utillajes y la consistencia del lote.
Por esta razón, los evaluadores deben plantear una pregunta directa: ¿qué precisión debe alcanzarse en la condición operativa final? Un engranaje tallado con una tolerancia estricta antes del tratamiento térmico puede no conservar ese resultado posteriormente. Por el contrario, especificar el rectificado final de cada superficie dental puede ser técnicamente innecesario si la aplicación puede aceptar una calidad controlada posterior al tratamiento lograda mediante un proceso estable de forja, mecanizado y tratamiento térmico.
Las rutas de forma casi neta y forja de precisión pueden ser relevantes en esta etapa. Al reducir la eliminación de material y establecer una geometría de pieza bruta más consistente, pueden favorecer la eficiencia de materiales y cadenas de proceso más cortas para formas de engranajes adecuadas. No eliminan la necesidad de acabado cuando se requiere una precisión dental o una condición superficial exigentes, pero pueden modificar el equilibrio entre coste y calidad. Para engranajes exteriores sencillos, unengranaje recto debe evaluarse no solo por su indicación final de tolerancia, sino por toda la ruta, desde la pieza bruta forjada hasta el mecanizado, endurecimiento, acabado e inspección final.
Informes de inspección: qué solicitar y qué cuestionar
Un informe de engranaje solo es útil cuando demuestra las características que importan para la aplicación. Un informe que muestre un resultado compuesto favorable pero omita la desviación de avance puede no abordar adecuadamente el riesgo de carga en los bordes. Del mismo modo, un informe de una única pieza inspeccionada no establece la consistencia de producción para un programa de fabricación en serie.
Para un paquete de compras técnicamente exigente, considere solicitar las siguientes evidencias en proporción al riesgo:
- Referencia a la norma ISO o AGMA acordada, incluida la edición y la designación de calidad.
- Resultados medidos de perfil, avance, paso y descentramiento, con los datums de medición declarados.
- Requisitos de contacto entre dientes o de patrón de contacto cuando la distribución de carga sea crítica.
- Valores de juego a la distancia entre centros y condición de temperatura especificadas, cuando corresponda.
- Certificado de material y verificación del tratamiento térmico, incluidos los requisitos de dureza y profundidad efectiva de capa cuando sean pertinentes.
- Requisitos de integridad superficial tras el rectificado, especialmente cuando las preocupaciones por quemado de rectificado o tensión residual puedan afectar al rendimiento a fatiga.
- Inspección de primera pieza, expectativas de capacidad del proceso y reglas de muestreo para producción repetitiva.
El método de inspección importa tanto como la cifra comunicada. Los centros de medición de engranajes, las comprobaciones compuestas de doble flanco, las pruebas de rodadura de flanco único, la medición por coordenadas y las pruebas funcionales de montaje revelan condiciones diferentes. El proveedor y el comprador deben acordar qué método constituye la autoridad de aceptación, en lugar de asumir que todos los resultados de prueba son intercambiables.
Errores comunes de especificación
Un error frecuente es aplicar la misma clase de precisión a cada engranaje de una transmisión. Un piñón que funciona a alta velocidad puede necesitar un control de flanco y descentramiento más riguroso que un engranaje acoplado más lento, mientras que otra etapa puede estar gobernada principalmente por la resistencia o el juego. Endurecer uniformemente todos los componentes puede añadir costes sin mejorar el comportamiento limitante del sistema.
Otro error es tratar el juego como un defecto absoluto. En sistemas de posicionamiento reversibles, un juego bajo es valioso, pero un juego cero no es automáticamente deseable. La variación de fabricación, la película lubricante, la expansión térmica, la tolerancia de la carcasa y la temperatura de funcionamiento requieren consideraciones de holgura. El objetivo adecuado es un rango de juego controlado compatible con el presupuesto de error y el entorno operativo de la máquina.
Un tercer error es ignorar la microgeometría. El abombamiento intencional de perfil, el abombamiento de avance, el alivio de punta u otras modificaciones pueden permitir que un conjunto de engranajes mantenga un buen comportamiento cuando el par deflecta los ejes y las carcasas. Estas características pueden hacer que una geometría medida parezca menos «perfecta» frente a una evolvente teórica, mientras producen un mejor contacto bajo carga y menor ruido. La comparación relevante es el rendimiento funcional bajo la carga prevista, no la conformidad visual con un diente idealizado por sí solo.
Defina la clase en función del riesgo que realmente asume
La especificación de engranaje más defendible vincula cada tolerancia con un modo de fallo u objetivo de rendimiento. Endurezca el control de avance cuando la distribución de carga en la cara y el ruido estén en riesgo. Endurezca el paso y el descentramiento cuando la regularidad de la transmisión angular y la repetibilidad estén expuestas. Defina la modificación de flanco cuando la deflexión del conjunto sea significativa. Especifique la verificación posterior al tratamiento térmico cuando la distorsión pueda alterar la geometría acabada. Después, verifique que el método de inspección del proveedor utilice los mismos datums y condiciones que importan en el producto.
Este enfoque produce un resultado más útil que simplemente solicitar la clase más alta disponible. En los equipos de control de movimiento, la precisión es valiosa cuando elimina una fuente conocida de incertidumbre. Cuando no lo hace, la mejor decisión puede ser invertir en la rigidez de la carcasa, la disposición de los rodamientos, el control de lubricación, la gestión térmica o un proceso de fabricación capaz de mantener de forma consistente la geometría requerida a escala de producción.
Envíenos un mensaje