



Publicaciones relacionadas
Mensaje en línea
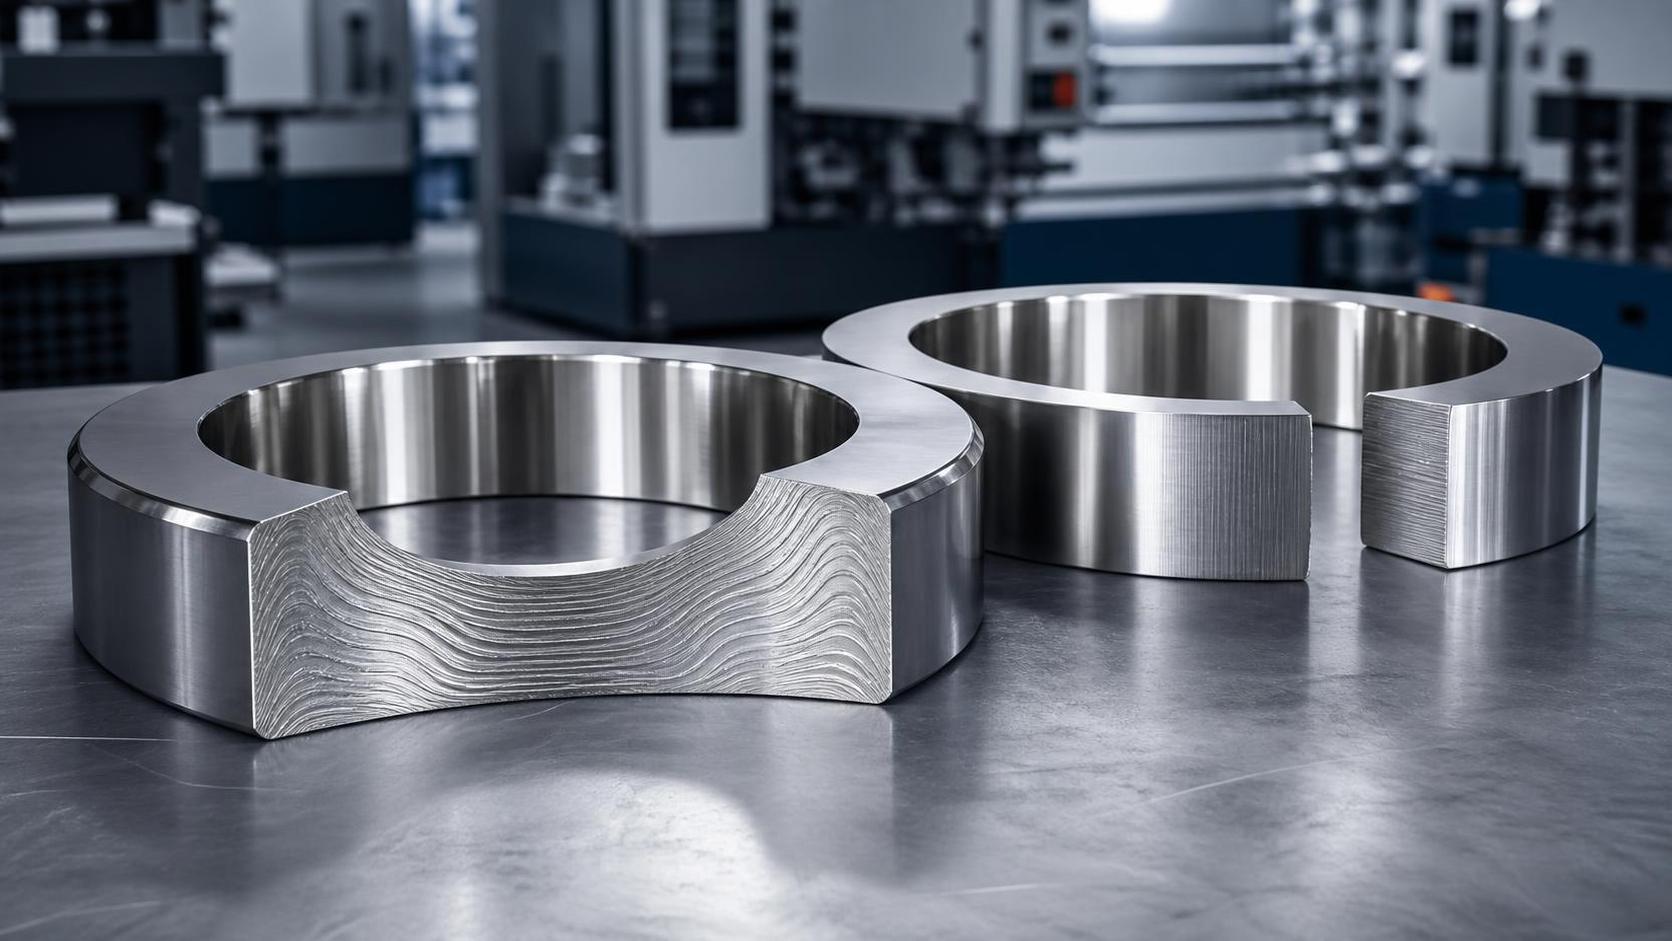
Elija anillos laminados de acero inoxidable en lugar de anillos cortados de placa cuando el componente deba soportar cargas cíclicas, transmitir par, estar expuesto a variaciones de presión o temperatura, o requerir una concentricidad fiable tras el mecanizado. La ruta de laminación suele costar más al principio, pero puede reducir el desperdicio de material, el tiempo de mecanizado y el riesgo operativo en las aplicaciones donde la integridad del anillo realmente importa.
La comparación suele plantearse de forma demasiado simple: «el laminado es más resistente y el corte de placa es más barato». Esto es cierto en términos generales, pero no permite tomar una decisión de suministro práctica. La elección correcta depende de cómo se carga el anillo, de cuánto material debe eliminarse, de qué evidencias de inspección se requieren y de si un fallo supondría una sustitución menor o una parada costosa.
Una brida decorativa, un anillo de cubierta de baja carga o un prototipo único pueden no justificar la laminación. Un anillo de caja de cambios, un componente de acoplamiento marino, una brida giratoria, un soporte de rodamiento o un anillo resistente a la corrosión sometido a esfuerzos repetidos representan una situación diferente. En esos casos, la ruta de fabricación debe evaluarse como parte del diseño de ingeniería, no tratarse como un detalle de compra.
Por qué los anillos laminados de acero inoxidable se comportan de forma diferente
Un anillo cortado de placa parte de una placa plana. Los diámetros interior y exterior se cortan mediante láser, plasma, chorro de agua o mecanizado; posteriormente, el anillo puede mecanizarse, conformarse o someterse a tratamiento térmico. Es una ruta directa, especialmente para geometrías simples y series de producción cortas.
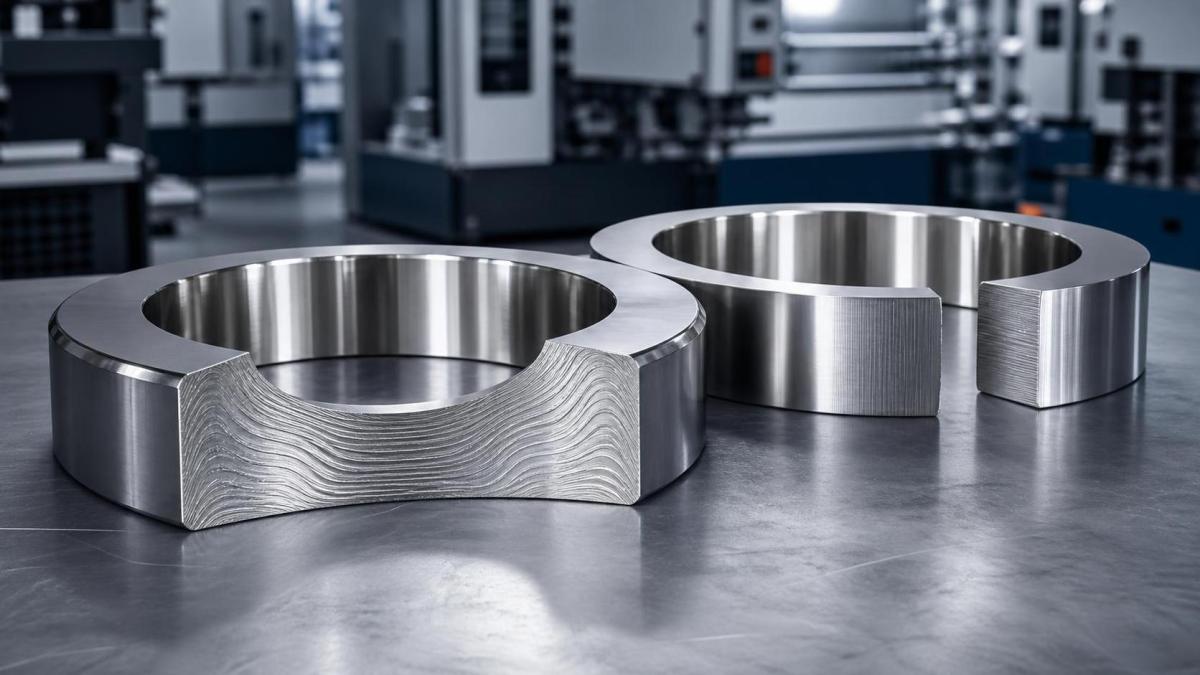
Los anillos laminados comienzan con una preforma perforada o conformada que se expande entre herramientas de laminación. Durante este proceso, el metal se trabaja hasta obtener una forma circular continua. El flujo de grano del material tiende a seguir la circunferencia del anillo, en lugar de interrumpirse mediante un perfil cortado de placa. Esta diferencia es la principal razón técnica por la que los anillos laminados suelen preferirse para funciones exigentes de rotación o soporte de carga.
El beneficio no es mágico. El flujo de grano no elimina un mal diseño, una selección incorrecta del grado de acero inoxidable, un tratamiento térmico deficiente, radios de filete inadecuados o malas prácticas de mecanizado. Sin embargo, crea una estructura inicial más favorable para muchas aplicaciones en las que las tensiones se desplazan alrededor de la circunferencia.
La producción por laminación también puede proporcionar una preforma cercana a la forma final más eficiente. Cuando la pieza final tiene una forma anular considerable, comenzar con un anillo en lugar de mecanizar la mayor parte de esa forma a partir de una placa puede dejar menos material excedente por eliminar. El resultado práctico puede ser un menor volumen de viruta, menor tiempo de mecanizado y una geometría de componente más estable durante la producción.
Elija anillos laminados de acero inoxidable cuando la fatiga forme parte del trabajo
La carga cíclica es la razón más clara para especificar un anillo laminado. Piense en una brida sometida a repetidas precargas de pernos y ciclos de presión, un soporte de corona dentada, un portapista de rodamiento, un componente de bomba o un cubo de acoplamiento que experimenta inversiones de par. Estas piezas no fallan únicamente por una carga estática. Acumulan daños a través de miles o millones de ciclos de carga.
En un anillo cortado de placa, la dirección original del grano de la placa puede no seguir la trayectoria circular de la carga. Según la calidad de la placa, el método de corte, el estado del borde y la geometría terminada, el perfil cortado puede convertirse en un punto de partida menos favorable para un servicio sensible a la fatiga. Un anillo laminado normalmente está más alineado con las tensiones circunferenciales presentes en componentes redondos.
Esto no significa que todo anillo de acero inoxidable en una aplicación de fatiga deba ser laminado. Si el nivel de tensión es bajo, la pieza está sobredimensionada, el servicio es intermitente y los controles de inspección y mecanizado son sólidos, un anillo cortado de placa todavía puede ser razonable. La cuestión es si el ahorro en la preforma compensa la incertidumbre adicional durante la vida útil del conjunto.
Una regla útil es la siguiente: si la pieza es crítica para la seguridad, difícil de sustituir o está instalada dentro de un sistema donde el tiempo de inactividad es costoso, trate la resistencia a la fatiga como un criterio principal de selección. No reduzca la decisión al precio unitario inicial.
Cuándo la consistencia dimensional justifica la ruta de forja
Los equipos técnicos a veces suponen que cualquier anillo se mecanizará de todos modos hasta las dimensiones finales, por lo que la calidad de la preforma tiene poco efecto. Esta suposición causa problemas de producción evitables.
El mecanizado corrige dimensiones; no siempre corrige una forma inicial ineficiente o inestable. Una preforma cortada de placa con una gran sobremedida de mecanizado puede requerir una eliminación extensa de material para lograr el perfil final. El resultado puede ser tiempos de ciclo más largos, mayor desgaste de herramientas, mayor exposición a rechazos y mayor riesgo de que la pieza se deforme tras liberarse las tensiones. Esto cobra mayor importancia con diámetros grandes, secciones transversales más pesadas y características que deben permanecer concéntricas con el agujero.
Los anillos laminados de acero inoxidable son particularmente útiles cuando la pieza terminada requiere redondez controlada, paredes concéntricas o geometría equilibrada para servicio rotativo. Una preforma laminada bien especificada puede suministrarse lo suficientemente cerca de la sección requerida como para que el mecanizado se concentre en las superficies funcionales en lugar de crear todo el anillo desde cero.
Dicho esto, «laminado» no significa automáticamente «listo para el mecanizado de acabado». Solicite las tolerancias reales de la preforma, los límites de falta de redondez, el estado superficial, la condición de tratamiento térmico y la sobremedida de mecanizado acordada. Un proveedor también debe comprender qué superficies establecen la estructura de referencia. Si la concentricidad del agujero gobierna el diseño, el plan de inspección debe reflejarlo en lugar de depender únicamente de verificaciones del diámetro exterior.
El uso de material importa más en anillos grandes
El corte de placa puede parecer económico cuando el precio del material se considera solo por kilogramo. El panorama completo de costes es diferente cuando un gran disco central se convierte en chatarra o cuando una preforma de placa gruesa debe mecanizarse intensivamente en ambos diámetros.
Para componentes anulares medianos y grandes, la laminación puede mejorar el aprovechamiento del material porque la preforma inicial ya es anular. La ventaja aumenta cuando el anillo final tiene una pared radial relativamente delgada en comparación con su diámetro exterior. En esa geometría, cortar un anillo de placa puede dejar una cantidad considerable de material sin usar en el centro, mientras que la laminación redistribuye el material en la sección que la pieza realmente necesita.
También hay un aspecto ambiental y operativo. Menos material eliminado significa menos virutas que gestionar, menor energía de mecanizado por pieza terminada y menos tiempo ocupado en equipos de torneado. Estas ganancias no son idénticas para todas las piezas, por lo que deben calcularse a partir de las dimensiones de preforma propuestas y de la ruta de mecanizado, en lugar de suponerse a partir de una afirmación comercial.
Los fabricantes que combinan forja y mecanizado pueden ser especialmente útiles en este caso, porque pueden evaluar el diseño de la preforma frente al plan de operaciones final. Liaocheng Jiucheng Auto Parts Co., Ltd. opera talleres de forja de precisión y mecanizado, y atiende aplicaciones relacionadas con piezas de transmisión para automoción, energía eólica, maquinaria y sector marino. Este tipo de cobertura de procesos puede ayudar cuando el verdadero problema no es simplemente comprar una preforma anular, sino coordinar la sobremedida de forja, la secuencia de torneado, la inspección y el rendimiento final de la pieza.
Los anillos cortados de placa siguen siendo la opción sensata en algunos casos
No existe valor de ingeniería en especificar un anillo laminado simplemente porque la pieza sea circular. Los anillos cortados de placa suelen ser adecuados cuando el anillo está sometido a poca carga, no gira, es simple y se necesita rápidamente en una cantidad muy pequeña. También pueden ser prácticos para trabajos iniciales de prototipos, siempre que el prototipo no se utilice para validar la vida a fatiga o el comportamiento del material a nivel de producción.
La placa puede ser la mejor ruta cuando la pieza no es realmente un anillo en términos funcionales. Por ejemplo, un componente de placa plana con una gran abertura central, orejetas exteriores irregulares, recortes amplios o un perfil asimétrico puede obtener poco beneficio de la laminación de anillos. Si gran parte de la forma laminada se mecanizará posteriormente, el beneficio de la forma cercana a la final desaparece.
La disponibilidad también puede decidir la cuestión. Un grado estándar de placa de acero inoxidable puede estar disponible de inmediato, mientras que una preforma forjada y laminada requiere un plazo de entrega más largo. Cuando el componente se destina a recuperación de mantenimiento y la carga es moderada, el corte de placa puede ser la decisión operativa responsable. Simplemente documente el motivo y confirme que la ruta alternativa cumple los requisitos de servicio.
No compare solo «acero inoxidable» con «acero inoxidable»
Un error común es tratar el acero inoxidable como una única categoría de material. Los grados austeníticos, martensíticos, de endurecimiento por precipitación, dúplex y otras familias de acero inoxidable presentan comportamientos muy diferentes en resistencia, corrosión, soldabilidad, respuesta magnética y tratamiento térmico. El grado correcto depende del entorno de trabajo y de la exigencia mecánica.
Por ejemplo, la resistencia a la corrosión puede ser el factor determinante para un anillo expuesto al entorno marino, pero aún deben revisarse la exposición a cloruros, la temperatura, las condiciones de hendidura y el contacto galvánico. Un grado nominalmente resistente a la corrosión puede funcionar mal si se ignoran el entorno de aplicación y el estado superficial. Del mismo modo, un requisito de alta resistencia puede dirigir la atención hacia un grado tratable térmicamente y una ruta de tratamiento térmico estrictamente controlada.
El método de fabricación y la especificación del material deben decidirse conjuntamente. Pregunte si el grado propuesto se lamina habitualmente en anillos del tamaño de sección necesario, si la condición de proceso es recocido en solución, normalizado, templado y revenido u otro tratamiento, y qué paquete de certificación acompañará al material. Un certificado de ensayo de fábrica por sí solo puede no demostrar todas las propiedades necesarias para un anillo terminado.
Qué incluir en la RFQ antes de elegir la ruta
Los documentos de compra más sólidos no se limitan a indicar «anillo de acero inoxidable». Describen las condiciones de servicio e identifican las características que controlan el rendimiento. Esto proporciona a los proveedores una base para recomendar el corte de placa o la laminación por razones técnicas.
- Indique el grado de acero inoxidable o las propiedades requeridas de corrosión y mecánicas.
- Proporcione el diámetro exterior terminado, el diámetro interior, la altura axial, el perfil de sección y la sobremedida de mecanizado permitida.
- Describa las cargas estáticas, cargas cíclicas, cambios de dirección del par, presión, velocidad y temperatura cuando corresponda.
- Identifique las dimensiones críticas: redondez, concentricidad, planitud, descentramiento, condición del agujero y requisitos de equilibrado.
- Especifique la trazabilidad de material requerida, los ensayos no destructivos, las evidencias de ensayos mecánicos y los registros de inspección final.
- Aclare la cantidad anual y si el primer pedido es un prototipo, una serie piloto o producción en serie.
El último punto importa. Un proceso que no es económico para dos piezas prototipo puede resultar claramente favorable en volúmenes de producción recurrentes, especialmente si la reducción de mecanizado mejora el rendimiento. Por el contrario, un anillo laminado técnicamente excelente puede resultar innecesariamente costoso cuando solo se necesita una pieza simple de baja exigencia.
Cuando el anillo forma parte de un conjunto de transmisión de par, no lo evalúe de forma aislada. Las interfaces con ejes, estrías, rodamientos, engranajes y elementos de fijación determinan si una preforma anular de mayor calidad producirá un beneficio real para el sistema. Para conjuntos que también requieren un eje de transmisión compatible, la alineación de la condición del material, las tolerancias y los requisitos de inspección entre las piezas acopladas suele ser más valiosa que optimizar cada componente por separado.
Tres señales de advertencia de que el corte de placa puede ser una falsa economía
Primero, la cotización del proveedor parece baja porque excluye el coste real de mecanizar un gran volumen de material. Solicite las dimensiones de preforma propuestas y estime la sobremedida de eliminación antes de comparar precios.
Segundo, la aplicación tiene cargas repetidas, pero la especificación solo enumera la resistencia última. El rendimiento a fatiga depende de más de un resultado de ensayo de tracción. El estado superficial, la geometría, la tensión residual, la orientación del grano y el control de defectos pueden afectar a la vida útil.
Tercero, el plano tiene requisitos estrictos de descentramiento o concentricidad, pero nadie ha discutido cómo se sujetará y mecanizará el anillo. Una preforma difícil puede generar una configuración difícil. El anillo en bruto más barato puede convertirse en la pieza terminada más costosa cuando se contabilizan las configuraciones repetidas, los cortes de corrección y las piezas rechazadas.
Un punto de decisión práctico
Elija material cortado de placa cuando el componente sea simple, esté sometido a poca carga, sea de bajo volumen y tolere una mayor eliminación por mecanizado. Elija anillos laminados de acero inoxidable cuando el flujo de grano circular, la resistencia a la fatiga, la geometría fiable, la eficiencia del material o la reducción del mecanizado posterior tengan un valor medible en la aplicación.
La decisión debe sustentarse en el plano real y el ciclo de trabajo, no en una preferencia general. Para un anillo resistente a la corrosión en una caja de cambios, una transmisión marina, un conjunto mecánico giratorio o un sistema de transmisión de energía eólica, solicite cotizaciones para ambas rutas utilizando los mismos requisitos de pieza terminada. Compare el coste de la pieza entregada, mecanizada e inspeccionada, y las evidencias que respaldan su rendimiento. Por lo general, ahí es donde la elección correcta se vuelve clara.
Preguntas frecuentes de los compradores
¿Puede un anillo cortado de placa cumplir las mismas dimensiones finales que un anillo laminado?
A menudo sí, después del mecanizado. La pregunta más relevante es cuánto mecanizado, control de configuración y eliminación de material se requieren para lograrlo, y si la pieza terminada también debe soportar un servicio cíclico.
¿Los anillos laminados son siempre más resistentes?
No automáticamente. La resistencia depende del grado de aleación, la práctica de forja, el tratamiento térmico, el tamaño de sección y la geometría final. Los anillos laminados suelen preferirse porque su flujo de grano circunferencial puede soportar mejor las trayectorias de carga en forma de anillo.
¿Debe un prototipo utilizar la misma ruta que la producción?
Utilice la ruta de producción si el prototipo validará la vida a fatiga, la distorsión o la capacidad de carga. Un prototipo cortado de placa puede ser útil para verificaciones de ajuste y montaje, pero puede no representar el comportamiento de una pieza de producción laminada.
¿Qué inspección debe solicitarse para un anillo crítico?
Comience con la trazabilidad del material y la inspección dimensional; después, añada ensayos mecánicos y exámenes no destructivos adecuados según el riesgo de servicio y la especificación aplicable. El método exacto debe acordarse para el grado de material y la geometría de la pieza.
¿La laminación de anillos es adecuada para todos los grados de acero inoxidable?
No. La conformabilidad, el tratamiento térmico requerido, las dimensiones de sección y la capacidad del proveedor deben revisarse conjuntamente. Confirme el grado propuesto y la ruta de proceso antes de liberar el pedido.
Lista de marcadores de posición de imágenes
- - Ubicación sugerida: después de la explicación de la laminación de anillos frente al corte de placa. Contenido: comparación de secciones transversales que muestre el flujo de grano circunferencial en un anillo laminado y la orientación del grano de la placa en un anillo cortado. Texto alternativo: «Comparación entre el flujo de grano de un anillo laminado de acero inoxidable y la dirección del grano en un anillo cortado de placa».
Sugerencias de texto de anclaje para enlaces internos
- proceso de forja de precisión - Página de servicio o capacidad de forja de precisión
- materiales de forja de acero inoxidable - Página de selección de grados de material
- fabricación de componentes de caja de cambios - Página de piezas para cajas de cambios industriales y de energía eólica
- eje de transmisión forjado - Página de producto o proceso de eje de transmisión
- inspección de calidad de forja - Página de control de calidad y ensayos
Sugerencias de fuentes externas autorizadas
- Normas de materiales ASTM o equivalentes reconocidos para propiedades mecánicas y requisitos de ensayo del acero inoxidable
- Referencias técnicas de ASM International sobre forja, flujo de grano, tratamiento térmico y comportamiento a fatiga
- Asociaciones del sector o investigaciones académicas sobre diseño a fatiga e inspección de componentes mecánicos forjados
Envíenos un mensaje