



Publicaciones relacionadas
Mensaje en línea
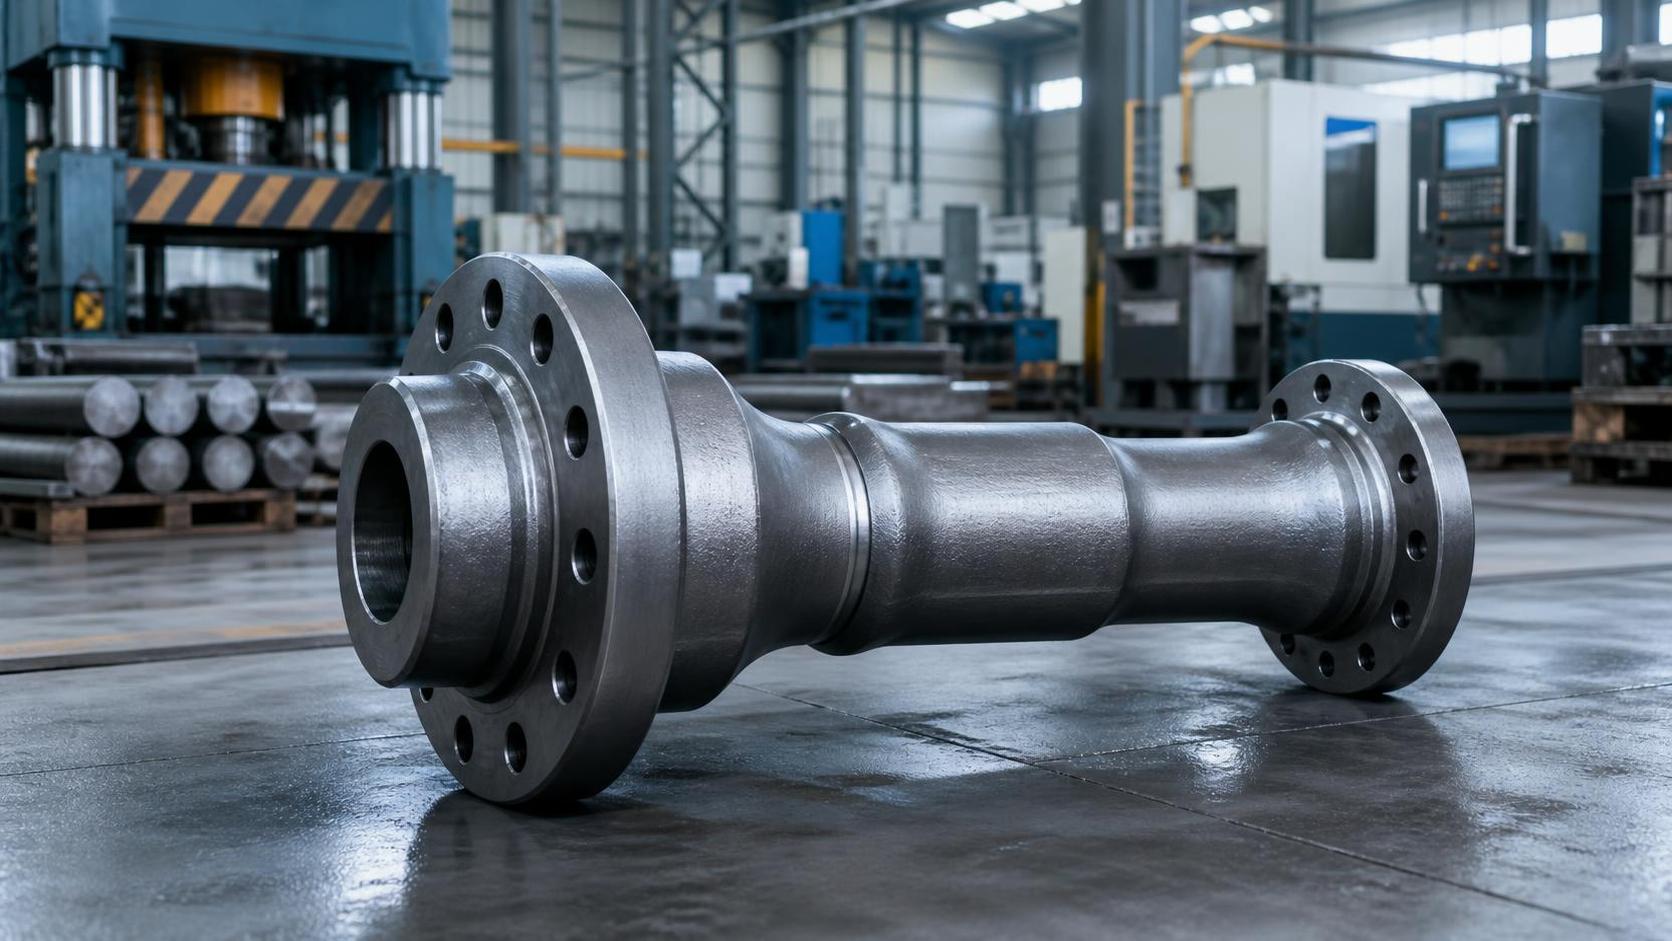
Para los fabricantes que evalúan rutas de producción para componentes sometidos a altas cargas, elegir entre la forja en caliente y el mecanizado a partir de barras afecta directamente a la eficiencia de los materiales, la resistencia, el coste y el plazo de entrega. Las piezas forjadas en caliente suelen ser la mejor solución cuando se requieren geometrías complejas, flujo de fibra superior y menor desperdicio de material. Sin embargo, la forja no es automáticamente la respuesta adecuada para todos los planos o volúmenes de producción. La decisión práctica depende de lo que el componente deba soportar, de cuántas piezas se producirán y de cuánto mecanizado posterior sea realmente necesario.
Para los responsables de compras, la pregunta rara vez es «¿Qué proceso tiene hoy el precio unitario más bajo?». Con mayor frecuencia es: «¿Qué ruta nos ofrece una calidad estable, un suministro predecible y el menor coste total durante la vida del programa?». Para los equipos de ingeniería, la preocupación puede ser diferente: vida a fatiga, transmisión de par, resistencia al impacto, repetibilidad dimensional o el riesgo de que una pieza mecanizada falle en servicio. Comprender dónde la forja en caliente aporta valor hace que estas conversaciones sean mucho más productivas.
Por qué la elección importa más allá de la cotización inicial
El mecanizado a partir de barras comienza con una barra de acero laminada y elimina material hasta obtener la forma deseada. Este método es flexible, conocido y adecuado para prototipos, programas de bajo volumen y piezas con geometría relativamente simple. También evita el coste inicial y el tiempo de desarrollo asociados con las matrices de forja.
La forja en caliente sigue un camino diferente. El acero se calienta a una temperatura de forja controlada y se conforma bajo presión en matrices. En lugar de cortar la mayor parte de la forma, el proceso desplaza el material hacia la geometría final. En la forja de precisión, la preforma puede producirse lo suficientemente cerca de la forma final como para que solo se necesiten operaciones de acabado limitadas.
La diferencia se vuelve considerable cuando un componente presenta transiciones de grueso a fino, cubos, bridas, estrías, preformas de dientes, hombros o contornos portantes. El mecanizado a partir de barras puede convertir un gran porcentaje del acero adquirido en virutas. Una preforma forjada incorpora una mayor parte de ese acero a la propia pieza, lo que puede reducir la gestión de residuos, el tiempo de mecanizado, el desgaste de herramientas y la exposición a las fluctuaciones de precios de las materias primas.
También existe una diferencia estructural. Durante la forja, el flujo de fibra del metal puede seguir la forma del componente. En un hombro de eje, una pieza en bruto para engranaje o una transición de brida, esta estructura de fibra direccional puede ofrecer una mejor resistencia a las cargas repetidas que una pieza mecanizada íntegramente a partir de barra, donde el mecanizado corta la orientación original de la fibra. El beneficio es especialmente relevante cuando el par, los impactos, las cargas de flexión o los ciclos de fatiga determinan la vida útil del componente.
Situaciones en las que las piezas forjadas en caliente suelen ser la mejor opción
La forja en caliente tiende a ser la ruta de producción más sólida cuando varias de las siguientes condiciones están presentes al mismo tiempo.
El componente es crítico para la seguridad o la carga
Los componentes de transmisión para automoción, las piezas de cajas de engranajes de energía eólica, los elementos de transmisión marina, los engranajes reductores, los ejes de transmisión y los ejes estriados funcionan bajo fuerzas que no siempre son constantes ni tolerantes. Una pieza puede experimentar miles o millones de ciclos de tensión, inversiones repentinas de par, vibración y carga de contacto localizada. En estas aplicaciones, la continuidad del material forjado y una estructura de forja controlada pueden ser más importantes que simplemente alcanzar las dimensiones finales.
Los ejemplos incluyen piezas en bruto para engranajes con cubos integrales, preformas de engranajes cónicos, ejes con brida, elementos de acoplamiento y horquillas de servicio pesado. Si el plano contiene zonas donde las cargas cambian bruscamente de dirección, un ingeniero de forja a menudo puede diseñar la preforma para que el flujo de material respalde la trayectoria de tensiones, en lugar de dejar una transición muy mecanizada como punto débil crítico.
La utilización del material está bajo evaluación
Cuando un componente mecanizado parte de un tocho sobredimensionado o de una barra de gran diámetro, el desperdicio puede convertirse en un centro de costes pasado por alto. Esto es particularmente cierto para piezas en forma de disco o con brida, donde un gran diámetro exterior puede mecanizarse a menor tamaño mientras se recortan perfiles internos, cubos y zonas de alivio.
Para programas de producción con demanda estable, la forja en caliente de forma casi final puede reducir drásticamente la cantidad de acero eliminada. Liaocheng Jiucheng Auto Parts Co., Ltd. aplica forja de precisión y mecanizado mecánico controlado para ayudar a reducir el torneado innecesario en piezas adecuadas. La empresa informa que su ruta de forja de precisión puede lograr una utilización de material sustancialmente mayor que los procesos convencionales, al tiempo que reduce el consumo de energía y el coste integral de producción en aplicaciones apropiadas.
Los ahorros exactos siempre deben validarse con respecto al plano, el grado de material, la ruta de proceso y el volumen anual. Aun así, el principio de compras es claro: cuando las virutas de mecanizado representan una parte significativa del material adquirido, la forja merece una seria revisión de viabilidad.
Los volúmenes anuales pueden absorber la inversión en utillaje
Las matrices de forja cuestan dinero y no deben tratarse como un aspecto secundario. Una pieza personalizada de bajo volumen puede no recuperar nunca la inversión. Pero a medida que aumenta la demanda anual, cambia la economía. El coste de las matrices se distribuye entre más unidades, mientras se acumulan los ahorros por menor tiempo de mecanizado, menor consumo de material y preformas repetibles.
No existe una cantidad universal de equilibrio porque influyen el grado de acero, el peso de la pieza, la complejidad geométrica, los requisitos de tolerancia y la vida útil de la matriz. En lugar de solicitar a un proveedor una «cantidad mínima de pedido para forja» genérica, los responsables de decisión deben pedir un modelo de costes comparativo basado en la demanda anual prevista y la duración esperada del programa. Incluya la amortización del utillaje, el tiempo de ciclo de mecanizado, la tasa de desperdicio, la inspección, el tratamiento térmico, la logística y el coste de cualquier riesgo de calidad.
La geometría es difícil de mecanizar eficientemente
Algunos diseños de piezas son técnicamente mecanizables, pero son candidatos económicamente poco adecuados para barras. Los hombros profundos, la distribución asimétrica de masa, las grandes relaciones entre brida y eje, las formas integradas con engranajes y los múltiples cambios de diámetro pueden requerir numerosas configuraciones, tiempos de ciclo largos, dispositivos especiales o una gran eliminación de material.
Considere un componente de brida utilizado en un conjunto de transmisión de potencia. Si su cara de montaje, cubo central y nervio de refuerzo se forman todos a partir de una barra maciza, el mecanizado puede ser lento y generar desperdicio. Una preforma forjada puede acercar estos volúmenes principales a su forma final antes de que comience el acabado CNC. Para aplicaciones de este tipo, los forjados de brida pueden proporcionar un punto de partida práctico para evaluar si una ruta de forma casi final tiene sentido.
Cuándo el mecanizado a partir de barras sigue siendo la mejor decisión
Una estrategia de abastecimiento equilibrada no obliga a llevar todos los componentes a una forja. El mecanizado a partir de barras sigue siendo la mejor opción en varias situaciones habituales.
- Cantidades de prototipos y validación: Antes de congelar un diseño, evitar utillajes permanentes permite realizar cambios de ingeniería con rapidez.
- Demanda anual muy baja: Si los volúmenes de producción son limitados, la amortización de las matrices puede superar los ahorros de material de la forja.
- Geometrías prismáticas o torneadas simples: Las piezas que se ajustan estrechamente a los tamaños de barra disponibles y requieren poca eliminación de material pueden mecanizarse de forma eficiente.
- Revisiones frecuentes del diseño: Una matriz de forja se fabrica en torno a una geometría definida. Si es probable que cambien las interfaces, los diámetros o las formas de los dientes, el mecanizado ofrece mayor flexibilidad.
- Tolerancias locales extremadamente ajustadas: La forja puede crear la preforma ideal, pero determinados asientos de rodamientos, características estriadas, dientes de engranaje y superficies de sellado aún necesitan mecanizado de acabado. Si casi todas las superficies requieren de todos modos un mecanizado de precisión extenso, la ventaja de la forja puede reducirse.
La distinción importante es que la forja y el mecanizado no siempre son procesos competidores. En muchos componentes de alto valor, la ruta más sólida es la forja más el mecanizado. La forja establece la forma del material y la integridad mecánica; el taller de mecanizado proporciona las tolerancias finales, el acabado superficial, la concentricidad y las interfaces funcionales.
Una comparación práctica para los equipos de abastecimiento
No compare solo el precio de la pieza terminada
Un error común es comparar una cotización de forja y mecanizado con una cotización de mecanizado a partir de barra sin confirmar que ambos proveedores estén valorando la misma responsabilidad técnica. Una ruta más económica puede excluir el mantenimiento del utillaje, el control del tratamiento térmico, los ensayos no destructivos, el mecanizado final, la trazabilidad del material o la documentación de inspección. Por el contrario, una cotización de preforma forjada puede parecer cara si se compara directamente con el precio de una barra en bruto en lugar de con la ruta completa de mecanizado.
Para tomar una decisión significativa, pida a cada proveedor que defina el límite del proceso. ¿La cotización corresponde a un forjado en bruto, un forjado normalizado, una preforma mecanizada o una pieza terminada lista para el montaje? ¿Qué dimensiones se controlan en la etapa de forja? ¿Qué superficies se mecanizarán posteriormente? ¿Qué inspección se realiza al material entrante, la forma forjada, el tratamiento térmico y las características terminadas?
Esto es particularmente importante para engranajes y piezas de transmisión. Una pieza en bruto para engranaje forjada puede ser una excelente base, pero la calidad final del engranaje aún depende del tallado por generación, perfilado, rectificado, tratamiento térmico e inspección posteriores. La ruta de forja mejora la condición inicial; no elimina la necesidad de un control de proceso riguroso.
Preguntas que ingeniería y compras deben formular antes de seleccionar una ruta
Antes de aprobar piezas forjadas en caliente, cree una revisión conjunta entre los equipos de diseño, calidad, fabricación y abastecimiento. Las siguientes preguntas a menudo revelan si la forja aportará un valor real:
- ¿Cuáles son las trayectorias de carga, los requisitos de fatiga y los modos de fallo reales de la pieza?
- ¿Puede rediseñarse ligeramente la geometría para mejorar la forjabilidad sin cambiar la función?
- ¿Qué cantidad de materia prima se convierte en virutas en el proceso actual a partir de barras?
- ¿Qué volumen anual y vida útil del producto son realistas, y no meramente cifras de previsión optimistas?
- ¿Qué dimensiones requieren mecanizado de acabado y cuáles pueden controlarse mediante la forja?
- ¿El proveedor dispone tanto de capacidad de forja como de mecanizado, o múltiples transferencias crearán riesgos?
- ¿Qué grados de material, requisitos de tratamiento térmico y expectativas de trazabilidad se aplican?
- ¿Cómo se gestionarán los cambios de utillaje si se revisa el diseño después del lanzamiento?
Estas preguntas alejan la discusión de las suposiciones. También ayudan a los proveedores a ofrecer una recomendación de fabricabilidad más útil en lugar de simplemente cotizar el proceso solicitado en el plano.
Qué debe aportar un socio de forja competente a la evaluación
El mejor resultado de forja en caliente no se crea únicamente con capacidad de prensa. Requiere coordinación entre el diseño de matrices, la preparación de tochos, el control de calentamiento, la secuencia de conformado, el recorte, el tratamiento térmico, el margen de mecanizado y la inspección. Una pieza forjada demasiado alejada de la geometría final pierde beneficios de eficiencia de material; una formada sin suficiente margen de mecanizado puede generar dificultades de acabado.
Liaocheng Jiucheng Auto Parts combina un taller de forja de precisión con capacidad de mecanizado mecánico, atendiendo necesidades de componentes en aplicaciones de automoción, energía eólica, maquinaria y marina. Su enfoque de producción incluye forjados de precisión, engranajes, preformas de engranajes cónicos y espirales, engranajes reductores, componentes de engranajes planetarios, ejes de transmisión y ejes estriados. Para los compradores, este enfoque integrado puede simplificar la conversación: el proveedor puede evaluar no solo si una forma puede forjarse, sino también cómo se comportará la preforma forjada en la siguiente operación de mecanizado.
La planificación de la calidad debe formar parte de la discusión inicial de viabilidad. Busque un acuerdo claro sobre la composición química del material, la ventana de temperatura de forja, las consideraciones de flujo de fibra, los márgenes de deformación, los objetivos de dureza, los puntos de inspección dimensional y los registros necesarios para su cadena de suministro. Un proceso robusto es más valioso que una muestra atractiva que no puede repetirse de forma consistente en producción.
La decisión en una frase
Elija la forja en caliente cuando un componente portante de volumen estable tenga una geometría que desperdicie una cantidad significativa de barra o se beneficie del flujo de fibra y del conformado de forma casi final; elija el mecanizado a partir de barras cuando la flexibilidad, el bajo volumen, la revisión rápida o la geometría simple importen más que las ventajas de material y rendimiento a escala de producción.
Para muchos programas de automoción, cajas de engranajes, energía eólica y transmisión industrial, la respuesta más económica no es «forja en lugar de mecanizado». Es una combinación cuidadosamente diseñada de ambos. Al revisar el coste del ciclo de vida completo y las exigencias funcionales antes de aprobar el utillaje, los responsables de decisión pueden convertir la forja en caliente de una alternativa de compra en una ventaja de fabricación duradera.
Envíenos un mensaje