



Publicaciones relacionadas
Mensaje en línea
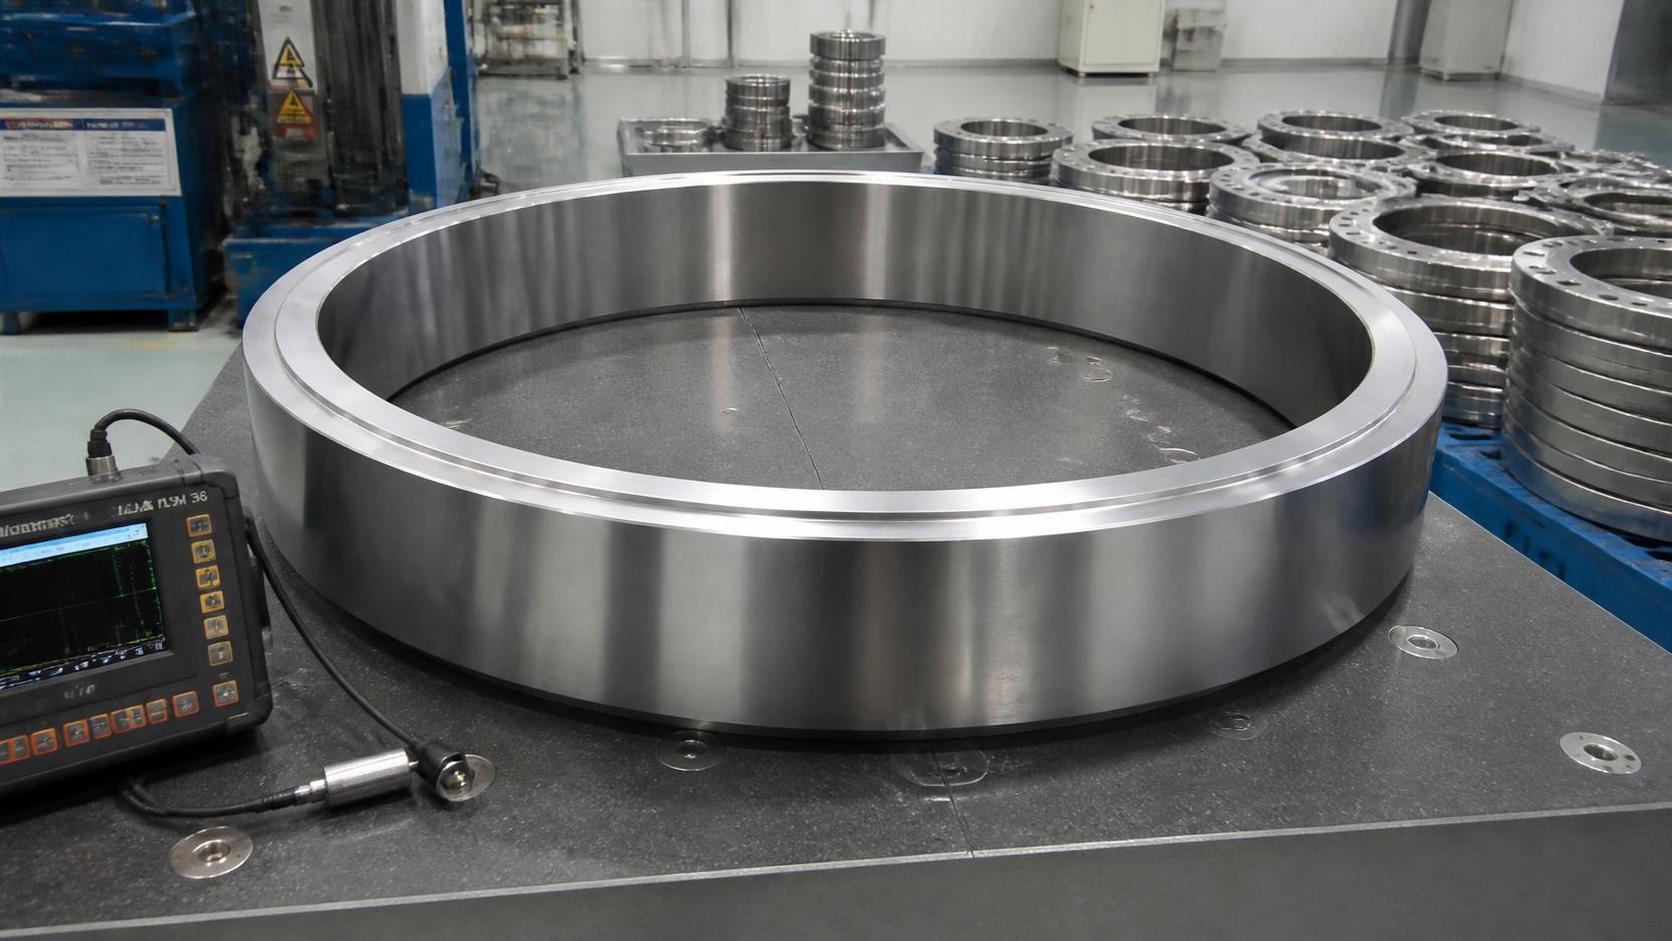
Por qué los anillos forjados sin costura de acero inoxidable reducen los riesgos de fugas y fatiga en servicio a presión
Introducción: En los equipos de servicio a presión, una pequeña discontinuidad del material puede convertirse en una vía de fuga, una grieta por fatiga, una parada operativa o un incidente de seguridad.
Para los gerentes de proyecto, la principal pregunta es práctica: ¿puede el anillo seleccionado soportar ciclos de presión, medios corrosivos, cambios de temperatura y tensiones de fabricación sin generar riesgos evitables?
Los anillos forjados sin costura de acero inoxidable suelen ser una opción más sólida porque su estructura continua reduce los puntos débiles comúnmente asociados con costuras, soldaduras y flujo de material inconsistente.
Un fabricante calificado de anillos forjados sin costura de acero inoxidable también puede mejorar la fiabilidad del cronograma mediante el suministro de anillos con metalurgia controlada, registros trazables de materiales y sobrematerial de mecanizado adecuado para los requisitos del proyecto.
Qué evalúan realmente los gerentes de proyecto
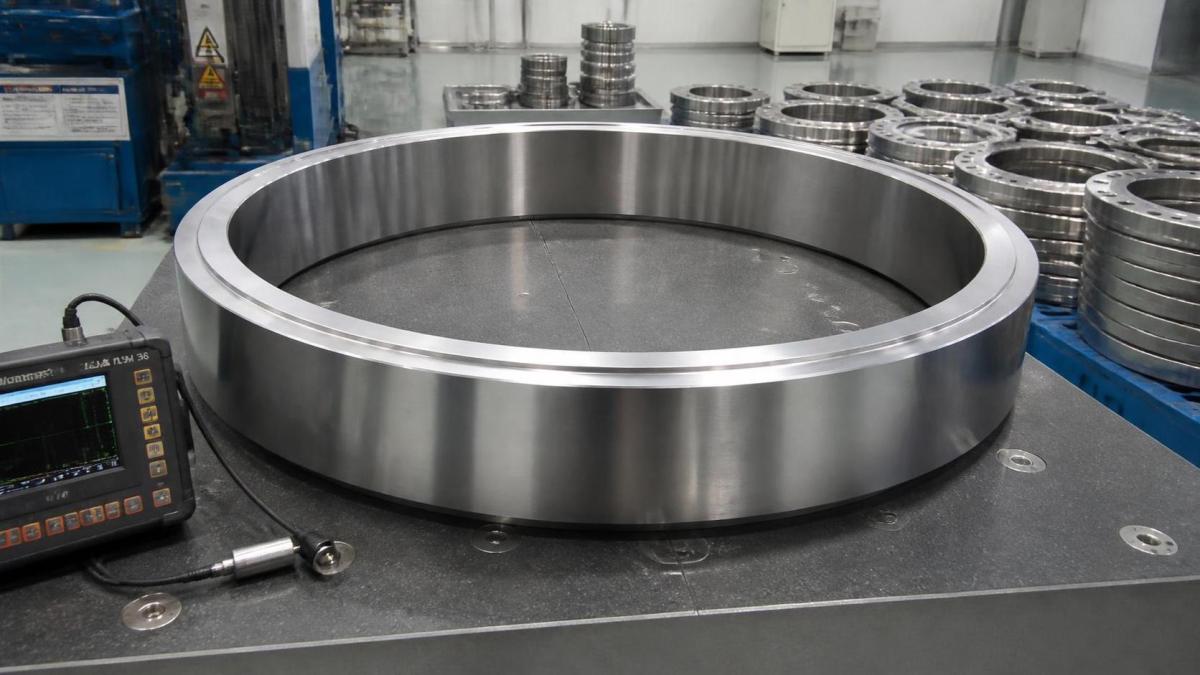
La intención de búsqueda relacionada con los anillos forjados sin costura de acero inoxidable suele ser comercial y técnica. Los compradores desean comprender si los anillos forjados justifican su costo en aplicaciones exigentes de servicio a presión.
Rara vez buscan una lección general de metalurgia. Necesitan un marco de decisión de abastecimiento que relacione el diseño del anillo, el control de calidad, el riesgo durante el ciclo de vida y la economía del proyecto.
Los responsables de proyecto suelen centrarse en la prevención de fugas, la vida a fatiga, los requisitos de inspección, el riesgo de entrega, la consistencia dimensional, la documentación y las consecuencias de una parada no planificada del equipo.
La comparación más útil no es simplemente entre forjado y laminado o soldado. Es determinar si un diseño de anillo elimina mecanismos de fallo creíbles en las condiciones reales de operación.
Esta evaluación debe incluir el nivel de presión, la frecuencia de ciclos, la composición química del medio, la temperatura de operación, la geometría de la brida o recipiente, las necesidades de mecanizado y las normas de materiales aplicables.
Cuando estas condiciones son severas, el precio unitario inicial resulta menos importante que el costo total de fugas, retrabajos, interrupciones de mantenimiento, exposición a garantías y reemplazos.
Por qué un anillo sin costura tiene menos vías potenciales de fuga
Los límites de presión dependen de la integridad continua del material. Cualquier costura, zona de soldadura, agrupación de inclusiones, área de porosidad o defecto de mecanizado puede convertirse en una concentración local de tensiones.
Un anillo forjado sin costura parte de material macizo y se conforma mediante deformación controlada. No depende de una soldadura longitudinal para completar su geometría circular.
Esto es importante porque las regiones soldadas pueden requerir control adicional del proceso, tratamiento térmico posterior a la soldadura, inspección y evaluación de corrosión antes de ser adecuadas para contener presión.
Incluso una soldadura bien ejecutada puede funcionar satisfactoriamente en muchas aplicaciones. Sin embargo, introduce una región metalúrgica diferenciada que debe evaluarse por separado del material base.
La construcción sin costura simplifica el concepto de límite de presión al eliminar esa unión longitudinal. Ofrece a diseñadores e inspectores una estructura de anillo continua para evaluar.
Esto no significa que cada anillo sin costura sea automáticamente estanco. El grado del material, la calidad de forja, el estado superficial, el tratamiento térmico, el mecanizado y la instalación siguen determinando el rendimiento final.
No obstante, eliminar una costura suprime una categoría común de defectos y reduce el número de variables que un equipo de proyecto debe gestionar durante la calificación.
La forja mejora el flujo de grano y la continuidad mecánica
La principal ventaja técnica de la forja es la deformación plástica controlada. Una forja adecuada consolida el material y alinea el flujo de grano con la trayectoria de carga prevista del anillo.
En un anillo forjado, el flujo de grano puede seguir la forma circular en lugar de quedar interrumpido por una configuración de corte y soldadura o por una estructura de material mal orientada.
Este patrón de grano continuo ayuda al anillo a resistir las tensiones circunferenciales generadas por la presión interna. También puede mejorar la tenacidad y reducir la vulnerabilidad a la propagación de grietas.
Los equipos a presión rara vez experimentan una carga perfectamente constante. El arranque, la parada, las pruebas de presión, la operación de válvulas, la expansión térmica, las vibraciones y las fluctuaciones del proceso crean ciclos de tensión repetidos.
Las cargas repetidas son donde las discontinuidades locales se vuelven costosas. Los defectos pequeños pueden crecer gradualmente, especialmente cuando la tensión circunferencial cíclica abre y cierra repetidamente las puntas de grietas microscópicas.
Una estructura forjada no elimina los requisitos de diseño a fatiga. En cambio, proporciona un punto de partida más fiable al reducir las discontinuidades internas y reforzar la continuidad del material.
Para anillos críticos, las especificaciones del proyecto deben seguir definiendo las propiedades mecánicas requeridas, la condición de tratamiento térmico, las expectativas de tamaño de grano, el alcance de las pruebas ultrasónicas y los criterios de aceptación.
Cómo ayudan los anillos forjados a controlar el riesgo de fatiga
Los fallos por fatiga son peligrosos porque pueden desarrollarse mucho antes de que aparezca una deformación visible. Un componente puede cumplir los requisitos de resistencia estática y aun así fallar tras ciclos de servicio repetidos.
El rendimiento a fatiga depende en gran medida de la concentración de tensiones, el acabado superficial, las tensiones residuales, la limpieza del material, la exposición a la corrosión y el número y la severidad de los ciclos de carga.
Los anillos forjados sin costura de acero inoxidable reducen el riesgo al evitar una región de soldadura longitudinal, que puede contener transiciones geométricas, tensiones residuales o diferencias microestructurales que requieren atención especial.
La forja también puede mejorar la resistencia al inicio de grietas cuando el proceso está correctamente diseñado para el tamaño del anillo, la relación de reducción, el grado de material y la condición final de servicio.
El mecanizado sigue siendo importante. Las marcas pronunciadas de herramienta, la rugosidad excesiva, las esquinas con socavado y las transiciones no controladas pueden comprometer los beneficios obtenidos de una preforma forjada de alta calidad.
Los gerentes de proyecto deben exigir un acuerdo claro entre el proveedor de forja y el proveedor de mecanizado. Las caras críticas de sellado, radios, diámetros interiores y transiciones necesitan tolerancias y requisitos de acabado adecuados.
Cuando la exposición a fatiga es elevada, los equipos de diseño deben considerar el análisis de elementos finitos, los datos de presión cíclica, las condiciones de corrosión-fatiga y los intervalos de inspección como un plan integrado de riesgos.
El acero inoxidable aporta resistencia a la corrosión, pero la selección del grado sigue siendo importante
El acero inoxidable se selecciona porque su capa pasiva rica en cromo mejora la resistencia a muchos entornos corrosivos. Sin embargo, «inoxidable» no es una especificación completa de material.
Los distintos grados responden de manera diferente a cloruros, ácidos, agua de mar, altas temperaturas, entornos con hidrógeno y condiciones de hendidura alrededor de juntas atornilladas o con juntas de estanqueidad.
Los grados austeníticos pueden ofrecer una resistencia útil a la corrosión y buena conformabilidad, mientras que los grados dúplex y superdúplex pueden proporcionar mayor resistencia mecánica y mejor resistencia a cloruros en servicios adecuados.
Los grados inoxidables martensíticos o endurecibles por precipitación pueden considerarse cuando se requiere mayor resistencia, aunque el comportamiento frente a la corrosión y los requisitos de tratamiento térmico deben evaluarse cuidadosamente.
La decisión correcta sobre el material debe comenzar con el medio de proceso, la concentración, la temperatura, el nivel de oxígeno, los contaminantes, los productos químicos de limpieza y las condiciones operativas anómalas previstas.
Para aplicaciones marinas, químicas, offshore, de bombas, válvulas y compresores, la evaluación de corrosión debe abordar la corrosión por picaduras, la corrosión por hendidura, la fisuración por corrosión bajo tensión y la compatibilidad galvánica.
Un fabricante competente de anillos forjados sin costura de acero inoxidable debe ayudar a aclarar lo que puede suministrarse, pero la selección final del grado debe permanecer alineada con las especificaciones de ingeniería y las normas de servicio.
La precisión dimensional reduce los problemas de montaje y sellado
La prevención de fugas no es solo una cuestión metalúrgica. La geometría del anillo afecta la compresión de la junta, la distribución de carga de los pernos, la concentricidad, el mecanizado de las caras de sellado y el ajuste con los componentes acoplados.
Un espesor de pared inconsistente o una ovalidad excesiva pueden complicar el mecanizado y generar una transferencia de carga desigual una vez que el conjunto se presuriza o se somete a ciclos térmicos.
Los anillos forjados pueden producirse con sobrematerial controlado, lo que permite a los mecanizadores lograr las dimensiones finales sin retirar material excesivo ni encontrar defectos superficiales inesperados.
Esto es especialmente relevante para anillos grandes, componentes relacionados con rodamientos, bridas de presión, anillos de retención, cuerpos de válvula e interfaces mecánicas personalizadas con requisitos exigentes de concentricidad.
Los equipos de proyecto deben definir las dimensiones en términos funcionales. Las características críticas pueden incluir diámetro exterior, diámetro interior, altura, espesor radial de pared, ovalidad, descentramiento y sobrematerial de mecanizado.
También es sensato especificar qué dimensiones se miden antes del mecanizado y qué criterios de aceptación se aplican después del mecanizado final, tratamiento térmico o acabado superficial.
La alineación técnica temprana evita un problema común de abastecimiento: un anillo cumple una interpretación informal del plano, pero no tiene material suficiente para el proceso final de fabricación del cliente.
Qué controles de calidad deben exigirse antes de la compra
La documentación de calidad debe corresponder a las consecuencias de un fallo. Los componentes de alta presión o críticos para la seguridad requieren más que una declaración básica de material y un informe de inspección visual.
Como mínimo, los compradores deben confirmar el grado del material, la composición química, la trazabilidad del número de colada, la condición de tratamiento térmico, las dimensiones, los resultados de ensayos mecánicos y el estado de inspección.
Según la aplicación, los ensayos no destructivos pueden incluir pruebas ultrasónicas, partículas magnéticas, líquidos penetrantes, examen radiográfico o verificación de dureza.
Las pruebas ultrasónicas son especialmente valiosas para detectar discontinuidades internas que pueden no ser visibles después de la forja o el mecanizado preliminar. Su alcance debe definirse claramente en la orden de compra.
Los criterios de aceptación importan tanto como el método de inspección. Un informe que indique «ensayado» es insuficiente a menos que identifique la norma, el área de cobertura, el método de calibración y la clasificación de resultados.
Para materiales inoxidables, los gerentes de proyecto también deben verificar que el procesamiento evite contaminación evitable procedente de herramientas de acero al carbono, equipos de manipulación o condiciones de almacenamiento inadecuadas.
Cuando la documentación deba respaldar equipos regulados, aclare antes de comenzar la producción los requisitos de certificados de materiales, inspección por terceros, puntos de testigo, marcado de trazabilidad y conservación de registros.
Cómo evaluar a un fabricante de anillos forjados sin costura de acero inoxidable
La selección de un proveedor debe implicar más que comparar cotizaciones. La ruta de fabricación del proveedor, su respuesta de ingeniería, su capacidad de inspección y su disciplina de entrega afectan el riesgo real del proyecto.
Pregunte si el fabricante controla internamente la forja, el tratamiento térmico, el mecanizado en bruto, el mecanizado final y los ensayos, o si depende de subcontratistas externos para operaciones críticas.
La producción integrada puede reducir el riesgo de transferencia y mejorar la comunicación, siempre que la empresa cuente con controles de proceso definidos y personal experimentado en cada etapa de producción.
Liaocheng Jiucheng Auto Parts Co., Ltd. combina capacidades de forja de precisión y procesamiento mecánico para aplicaciones exigentes de componentes de engranajes, ejes, transmisión, sector marino e industria.
Su experiencia en forjas de precisión y producción con mecanizado reducido favorece la eficiencia de materiales, el procesamiento controlado y la coordinación práctica entre las preformas forjadas y los requisitos mecánicos finales.
Para anillos específicos de proyecto, los compradores deben proporcionar lo antes posible planos, grados de materiales, condiciones de servicio, cantidad anual estimada, expectativas de inspección e hitos de entrega.
Un fabricante receptivo identificará la información técnica faltante antes de la producción. Esta conversación es valiosa porque revela conflictos de tolerancias, supuestos inadecuados sobre materiales o solicitudes de inspección poco realistas.
Cuándo los anillos forjados sin costura son la mejor opción económica
Los anillos forjados sin costura suelen justificarse cuando las consecuencias del fallo son elevadas, las condiciones de servicio son cíclicas, la corrosión es significativa o la integridad del límite de presión es difícil de inspeccionar después de la instalación.
También son valiosos cuando el tiempo de inactividad del equipo es costoso. En plantas de proceso, sistemas marinos, proyectos energéticos y maquinaria rotativa crítica, los costos de parada pueden superar rápidamente los ahorros del componente.
La mejor decisión de compra compara el costo total instalado en lugar de considerar únicamente el precio del material. Incluya el tiempo de calificación, el rendimiento de mecanizado, la probabilidad de retrabajo, el costo de inspección, la exposición al mantenimiento y la logística de reemplazo.
Una alternativa de menor precio puede volverse costosa cuando requiere calificación adicional de soldadura, inspección más extensa, mecanizado adicional o una mayor provisión para posibles defectos.
Los anillos forjados también pueden mejorar la utilización del material. La forja cercana a la forma final puede reducir el mecanizado innecesario y los desperdicios, especialmente en componentes anulares grandes o complejos fabricados con aleaciones costosas.
El enfoque de forja de precisión de Jiucheng hace hincapié en menores requisitos de torneado, una mejor utilización de materias primas, menor consumo de energía y un control práctico de costos para programas de producción adecuados.
Aun así, la forja no es automáticamente adecuada para cada pieza de baja presión o no crítica. La ruta de fabricación debe ser proporcional al riesgo de servicio y a los requisitos funcionales.
Una lista práctica de especificaciones para anillos de servicio a presión
Antes de emitir una solicitud de cotización, identifique la función del componente y si el anillo forma parte de un límite de presión, soporta un sello, soporta carga o posiciona otra pieza.
Indique con precisión la especificación del material, incluido el grado, los equivalentes aprobados, la condición de tratamiento térmico, las propiedades mecánicas mínimas, los requisitos de corrosión y cualquier límite de dureza o contenido de ferrita.
Defina claramente las condiciones de servicio: presión de diseño, presión de operación, presión de prueba, rango de temperatura, ciclos de presión, medio de proceso, riesgos de contaminación y eventos transitorios previstos.
Incluya un plano controlado con tolerancias, requisitos de acabado superficial, sobrematerial de mecanizado, referencias de datums, ubicaciones de marcado y cualquier restricción sobre marcas de herramientas o reparaciones superficiales.
Especifique el plan de inspección requerido. Puede incluir inspección dimensional, análisis químico, ensayos de tracción, pruebas de dureza, pruebas ultrasónicas, ensayos con penetrantes y requisitos de presencia de terceros.
Solicite detalles de fabricación y entrega que afecten la ejecución del proyecto, incluidos tamaño de lote, plazo de entrega, embalaje, método de preservación, trazabilidad, documentación de exportación y notificación de cambios de proceso.
Este nivel de especificación reduce la ambigüedad. Permite al proveedor cotizar con precisión y a los gerentes de proyecto comparar propuestas según riesgo, capacidad y cumplimiento.
Conclusión: elija continuidad donde el riesgo de servicio a presión es alto
Para los equipos de servicio a presión, los anillos forjados sin costura de acero inoxidable ofrecen una vía creíble para reducir el riesgo de fugas y fatiga porque combinan geometría continua con estructura de material forjado.
El mayor valor proviene de reducir mecanismos de fallo evitables antes de que el equipo entre en servicio. La eliminación de costuras, el flujo de grano controlado, la selección adecuada del grado y la inspección verificada respaldan este objetivo.
Los gerentes de proyecto deben evaluar a los proveedores de anillos en función del riesgo total del ciclo de vida, no solo del precio de compra. La trazabilidad del material, la capacidad dimensional, el alcance de los ensayos y la coordinación de producción son factores esenciales de decisión.
Un fabricante fiable de anillos forjados sin costura de acero inoxidable puede transformar un anillo de un artículo de compra en un componente de ingeniería controlado que favorece una operación más segura y resultados de proyecto más previsibles.
Cuando las especificaciones reflejan las condiciones reales de presión, ciclos, corrosión y mecanizado, los anillos inoxidables forjados sin costura se convierten en una inversión práctica en fiabilidad del equipo, reducción de mantenimiento y confianza operativa a largo plazo.
Envíenos un mensaje