



Publicaciones relacionadas
Mensaje en línea
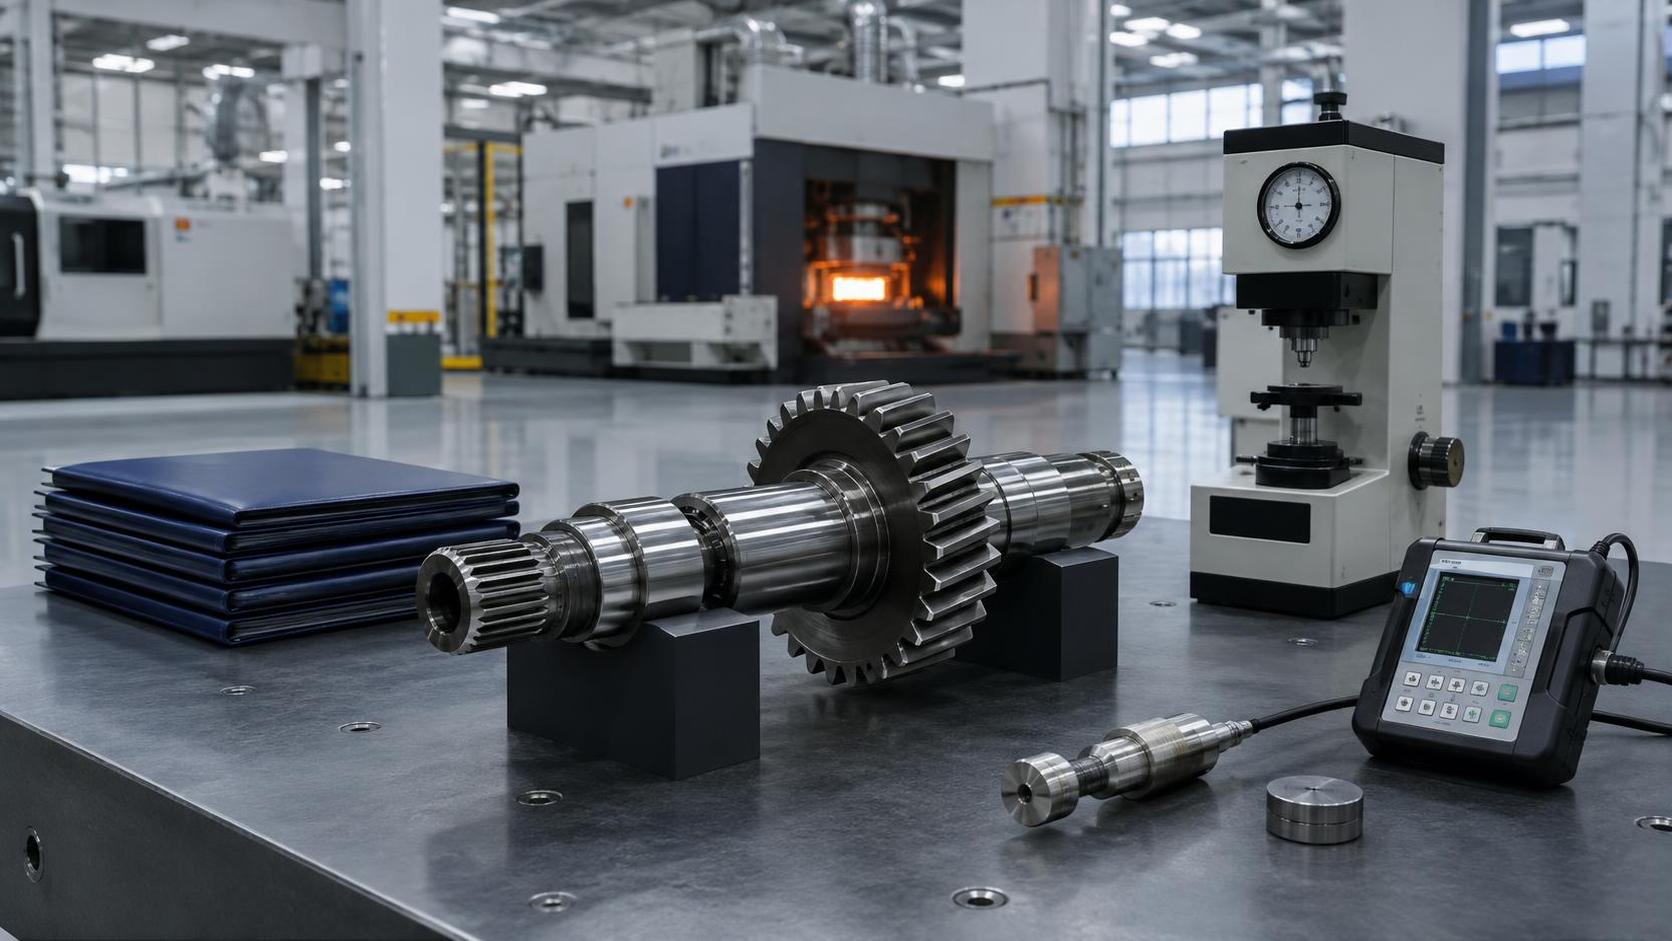
Un eje de engranaje puede parecer aceptable después del mecanizado y, sin embargo, seguir presentando riesgos ocultos derivados del material, la ruta de forjado, el tratamiento térmico o los controles de inspección utilizados antes de alcanzar las dimensiones finales del plano. Esto se convierte en un problema práctico cuando una inspección de recepción detecta una variación de dureza sin explicación, una orientación de flujo de grano no conforme o una brecha de trazabilidad después de que las piezas ya hayan entrado en producción.
La respuesta directa es que un proveedor de ejes de engranaje forjados debe proporcionar un paquete documental que vincule el eje entregado con su colada de acero, lote de forjado, ciclo de tratamiento térmico, inspección dimensional y los ensayos no destructivos requeridos. El paquete exacto depende del plano, la aplicación y los requisitos de la orden de compra, pero un certificado de material por sí solo no es suficiente para componentes críticos de transmisión automotriz, eólica, marina o industrial.
Comience con los registros que establecen la trazabilidad
La trazabilidad es la base de todo registro de forjado útil. Sin ella, los informes individuales pueden parecer completos, pero no pueden demostrar que se aplican a los ejes reales de un envío. Los compradores deben poder seguir un número de pieza, número de lote, lote de forjado o identificador de serie hacia atrás a través de cada etapa principal de fabricación.
El registro de trazabilidad del proveedor debe identificar la pieza terminada, el lote de forjado, el número de colada de la materia prima, la revisión de plano aplicable y la ruta de producción. También debe mostrar cómo el marcado de la pieza, la etiqueta del embalaje o el albarán de entrega se relacionan con los registros suministrados. Para la producción controlada por lotes, la definición del lote debe ser clara: por ejemplo, si un lote incluye piezas fabricadas a partir de una colada de material, una carga de horno, una carga de tratamiento térmico o un período de producción definido.
Una cadena de trazabilidad útil normalmente incluye:
- Número de pieza del cliente y nivel de revisión
- Identificación interna de pieza y proceso del proveedor
- Número de colada o fundición de la materia prima
- Número de lote de forjado o lote de producción
- Número de carga o ciclo del horno de tratamiento térmico, cuando corresponda
- Lote de inspección final y referencia del envío
Pregunte al proveedor cómo se evitan los lotes mezclados. Un eje de engranaje producido con más de una colada de acero no debe estar representado por un único certificado, a menos que el método aprobado de control de lotes respalde claramente esa práctica. Del mismo modo, las barras de una misma colada pueden forjarse en lotes de producción separados, y dichos lotes pueden requerir evidencias de proceso e inspección independientes.
Certificados de material: confirme tanto la composición química como el estado del acero
El certificado de ensayo de material, a veces denominado informe de ensayo de laminación o certificado de material, verifica el acero de entrada utilizado para el forjado. Debe indicar el grado de acero, el número de colada, la composición química y los resultados pertinentes de ensayos mecánicos proporcionados por el productor del material. Los compradores deben comparar esta información con el plano, la especificación del material y cualquier requisito de condición específico del cliente.
Para los aceros aleados utilizados en ejes sometidos a cargas elevadas, la composición química no es simplemente un detalle de compra. El carbono, manganeso, cromo, níquel, molibdeno, azufre, fósforo y otros elementos especificados pueden afectar la templabilidad, la tenacidad, la respuesta a la carburización y la maquinabilidad. Un informe que solo indique “el material cumple” proporciona menos protección que un certificado que enumere el análisis real de la colada y la referencia de la norma.
El informe también debe identificar la condición de suministro del material cuando sea relevante, como laminado en caliente, barra forjada, normalizado, recocido u otra condición acordada. Si la especificación del eje exige limpieza especial, control de inclusiones, acero desgasificado al vacío, inspección ultrasónica de barras o elementos residuales restringidos, estos requisitos deben aparecer en la documentación de compra y estar respaldados por evidencias adecuadas. No suponga que un certificado estándar de laminación cubre automáticamente requisitos metalúrgicos especiales.
La hoja de ruta de forjado demuestra si se siguió la ruta aprobada
Una hoja de ruta de forjado, tarjeta de proceso, tarjeta de ruta u hoja de seguimiento de producción registra las etapas internas utilizadas para fabricar el eje. Su formato varía entre proveedores, pero debe aportar evidencia de que el forjado se produjo mediante una secuencia controlada y no mediante una ruta de taller no documentada.
Para un eje de engranaje forjado típico, la hoja de ruta puede abarcar el corte o la preparación de tochos, calentamiento, recalcado, forjado en matriz o forjado por laminación, recorte, enfriamiento controlado, tratamiento térmico preliminar, granallado y transferencia al mecanizado. Debe identificar la revisión de proceso aplicable, el equipo u operación de producción, los puntos de inspección responsables y el estado de las operaciones completadas.
Este registro es importante cuando el componente tiene una geometría que depende de un flujo de forjado correcto, como hombros de eje, secciones estriadas, transiciones de brida o regiones mecanizadas posteriormente para formar asientos de engranajes. La dirección de forjado y la deformación pueden influir en el flujo de grano, el rendimiento a fatiga y la distribución del material en la sección. Un plano puede no prescribir cada operación de forjado, pero el proveedor debe contar con un proceso controlado que evite un calentamiento inadecuado, una reducción insuficiente, solapes, pliegues o pérdidas excesivas por cascarilla.
Los compradores normalmente no necesitan todos los ajustes internos de máquina para la producción rutinaria. Sin embargo, las características críticas deben tener controles definidos. Cuando el pedido exige un proceso de forjado cualificado, un paquete de primera pieza o la aprobación del cliente para cambios de proceso, el proveedor debe revelar la ruta pertinente y notificar al comprador antes de cambiar la fuente de material, el método de forjado, el diseño de la matriz, la ruta de tratamiento térmico o el método de inspección.
Registros que demuestran la integridad del forjado
Las discontinuidades superficiales e internas pueden resultar costosas después del mecanizado, ya que la eliminación de material puede dejar expuestos solapes, costuras, grietas, indicaciones relacionadas con vacíos o pliegues que no eran visibles en la superficie tal como fue forjada. El método de inspección adecuado depende del diseño del eje, el material, las condiciones de servicio y los requisitos contractuales.
Inspección visual y del estado superficial
El informe de inspección del forjado debe confirmar que la pieza fue revisada para detectar defectos evidentes, como grietas, llenado insuficiente, desalineación de matriz fuera de tolerancia, restos excesivos de rebaba, cascarilla severa, abolladuras y daños de manipulación. Cuando el contorno mecanizado final depende de la sobremedida de material del forjado, el informe o registro de proceso también debe demostrar que había suficiente material para el mecanizado sin cortar discontinuidades.
Ensayo por partículas magnéticas o líquidos penetrantes
El ensayo por partículas magnéticas se selecciona habitualmente para ejes de acero ferromagnético cuando se requiere detectar grietas superficiales o subsuperficiales. Puede especificarse el ensayo por líquidos penetrantes para materiales o condiciones en los que el ensayo por partículas magnéticas no sea adecuado. El informe debe identificar la pieza o lote, el método de ensayo, los criterios de aceptación, la etapa de inspección, la fecha, la autorización del inspector cuando sea requerida y el resultado.
Es importante indicar cuándo se realizó el examen. Las pruebas antes del mecanizado final pueden detectar grietas de forjado, pero no pueden confirmar el estado de las superficies creadas posteriormente por mecanizado, rectificado o tratamiento térmico. Por lo tanto, un plano o plan de calidad puede requerir inspección en más de una etapa.
Examen ultrasónico
Puede requerirse ensayo ultrasónico para ejes más grandes, secciones sometidas a altas cargas o aplicaciones con un requisito específico de integridad interna. El informe debe identificar el área examinada, la técnica, la referencia de calibración, la norma de aceptación y las indicaciones registradas o su disposición. “UT aprobado” sin una base indicada es difícil de evaluar, especialmente si el diámetro del eje, la geometría o la cobertura de inspección requerida son críticos.
No todos los ejes requieren ensayo ultrasónico. Exigirlo sin definir la cobertura, los criterios de aceptación y el momento de realización puede generar informes incoherentes. La orden de compra debe especificar el requisito aplicable o hacer referencia a un plan de calidad aprobado que lo haga.
Los registros de tratamiento térmico no pueden sustituirse por una lectura de dureza
Los ejes de engranaje pueden normalizarse, templarse y revenirse, recocerse, carburizarse, endurecerse por inducción, nitrurarse o procesarse mediante otra ruta definida. Un resultado final de dureza es valioso, pero no constituye un registro completo de tratamiento térmico. Una pieza puede cumplir un objetivo de dureza superficial y aun así tener una profundidad de capa, dureza de núcleo, microestructura o condición de distorsión inadecuadas.
El certificado de tratamiento térmico debe vincular las piezas a una carga o lote de horno e identificar el ciclo utilizado. Dependiendo del requisito, el registro debe incluir la identificación del horno o equipo, parámetros de tiempo y temperatura, medio o método de temple, ciclo de revenido y cualquier información de control de atmósfera relevante para la carburización u otro tratamiento termoquímico.
Para ejes endurecidos en toda su sección o templados y revenidos, los compradores pueden necesitar resultados de dureza, propiedades de tracción, valores de impacto o verificación metalográfica según se especifique. Para características de ejes de engranaje endurecidas por cementación, la evidencia requerida puede incluir profundidad efectiva de capa, profundidad total de capa cuando corresponda, dureza superficial, dureza de núcleo, microestructura y comprobaciones de oxidación o descarburación. Estas deben medirse en probetas aprobadas, cupones, piezas de sacrificio o ubicaciones designadas de acuerdo con la especificación aplicable.
Revise cuidadosamente la ubicación de ensayo. La dureza en un extremo no crítico, una lengüeta de prueba o un cupón no representa automáticamente un muñón estrecho de eje ni una transición de asiento de engranaje, a menos que la especificación permita esa correlación. Cuando los ejes se enderezan después del tratamiento térmico, el proveedor también debe controlar dicha operación, ya que un enderezado excesivo puede afectar la tensión residual y el estado superficial.
Los registros dimensionales deben separar el estado forjado del estado acabado
Un eje de engranaje forjado normalmente no se acepta únicamente por las dimensiones de forjado. Puede pasar por torneado, fresado, tallado por fresa madre, brochado, rectificado u otras operaciones antes de la aceptación final. Los documentos de compra deben distinguir las dimensiones controladas en la etapa de forjado de aquellas verificadas en el eje terminado.
El informe de inspección de la etapa de forjado puede incluir el peso del tocho, la longitud forjada, los diámetros principales, la sobremedida de material, el estado de la rebaba, la alineación de la matriz y las características visuales clave. La inspección dimensional final debe abarcar las características indicadas en el plano final, como diámetros de muñones, descentramiento, concentricidad, ubicación de hombros, forma de estrías, geometría del asiento de engranaje, características de rosca y rugosidad superficial cuando se requiera.
Un informe que contenga únicamente dimensiones nominales constituye una evidencia débil. Los mejores informes muestran valores medidos reales, tolerancias aplicables, equipos o métodos de medición, cantidad de muestras y estado de inspección. Para ejes críticos, un informe de inspección de primera pieza puede ser útil antes de iniciar la producción regular o después de un cambio significativo de proceso. El informe debe seguir la revisión actual del plano, incluidas las notas de ingeniería que afecten la configuración de referencias o el método de medición.
Cuando el componente se acopla con un engranaje, rodamiento o acoplamiento independiente, el comprador debe asegurarse de que los requisitos del plano aborden las interfaces funcionales. Un proveedor puede forjar y mecanizar correctamente un eje mientras persiste una incompatibilidad en el diámetro interior, las estrías o la geometría de asiento del componente acoplado. Esto es especialmente relevante cuando se suministra un eje junto con un componente como un engranaje recto y el conjunto depende de un ajuste, descentramiento o transmisión de par controlados.
Los informes de ensayos mecánicos y metalúrgicos deben corresponder a la aplicación
No todos los pedidos requieren el mismo paquete de ensayos mecánicos. Los registros requeridos deben reflejar las condiciones de servicio en lugar de una lista genérica de documentos. Un eje industrial con carga moderada puede necesitar trazabilidad del material, evidencia de tratamiento térmico e inspección dimensional. Un eje utilizado en una transmisión sometida a fatiga severa, carga de choque, baja temperatura o alta fiabilidad puede necesitar registros adicionales de propiedades mecánicas y metalográficas.
Pueden solicitarse informes metalográficos para confirmar el flujo de grano, la microestructura, el patrón de capa, la condición de carburos, la descarburación u otras características definidas por la especificación de la pieza. Dichos informes deben indicar el método de preparación, la ubicación de observación, la base de aceptación y el resultado. Una micrografía sin identificación de la ubicación muestreada tiene un valor limitado para un eje con varias zonas tratadas térmicamente o secciones transversales variables.
Los registros de calibración, no conformidad y liberación cierran brechas comunes
Los resultados de inspección solo son tan creíbles como el sistema de medición que los respalda. Para las dimensiones que controlan el montaje o el rendimiento, los proveedores deben poder demostrar que los calibres, micrómetros, equipos de medición por coordenadas, durómetros y equipos de END se controlan y calibran según lo exigido por su sistema de calidad. Los compradores no siempre necesitan certificados de calibración en cada paquete de envío, pero deben estar disponibles durante la cualificación o auditoría.
Pregunte cómo se documenta y contiene el material no conforme. Un registro de no conformidad adecuado debe identificar el lote, describir la desviación, mostrar la autoridad de disposición y evitar el uso no aprobado. La reelaboración, la reparación por soldadura, el pulido, el enderezado más allá de los límites normales o la liberación por concesión nunca deben ocultarse dentro de un paquete estándar de certificados. Si se acepta una desviación, conserve la concesión aprobada junto con los registros del lote.
Por último, solicite un certificado de conformidad o una declaración de liberación final que vincule el envío con los registros enumerados y confirme el cumplimiento de la orden de compra y la revisión del plano. Este documento no sustituye los informes de respaldo; sirve como declaración a nivel de envío de que el historial documentado de material, proceso e inspección pertenece a las piezas entregadas.
El requisito de compra más sólido no es “proporcionar todos los certificados”. Es una matriz documental clara adjunta al pedido: identifique qué registros se requieren, la especificación aplicable o el criterio de aceptación, si se necesitan informes por colada, carga de horno, lote o envío, y si se requiere aprobación antes del despacho. Este enfoque proporciona al proveedor de ejes de engranaje forjados una norma de liberación definida y ofrece al comprador registros que realmente pueden utilizarse durante la inspección de recepción, auditorías de calidad, análisis de fallos o revisión de trazabilidad.
Envíenos un mensaje