



Publicaciones relacionadas
Mensaje en línea
La selección de materiales comienza con el ciclo de trabajo, no con el nombre de la aleación
La selección de materiales para engranajes de minería de alto par requiere más que comparar valores de resistencia. Los evaluadores técnicos deben equilibrar la resistencia a la fatiga, el rendimiento frente al desgaste, la tenacidad al impacto, la respuesta al tratamiento térmico y la fabricabilidad bajo cargas severas y condiciones abrasivas. Esta guía examina los factores de los materiales que influyen en la fiabilidad de las transmisiones mineras, ayudando a los ingenieros a especificar engranajes que favorezcan una mayor vida útil, una transmisión de potencia eficiente y menores costes durante el ciclo de vida.
El error central de muchas especificaciones es comenzar con un grado de acero conocido e intentar después adaptarlo a todas las condiciones de operación. En equipos de minería, el ciclo de trabajo real debe guiar la decisión sobre el material. Una transmisión de transportador que opera de forma estable a alto par plantea un problema diferente al de una caja de engranajes de trituradora sometida a cargas de choque, arranques frecuentes, inversiones de giro, contaminación y picos de par. Ambas pueden utilizar engranajes de tamaño similar, pero sus mecanismos de fallo predominantes pueden ser muy distintos.
Para los evaluadores técnicos, la pregunta útil no es simplemente: «¿Qué material es el más resistente?». Es: «¿Qué sistema de materiales proporciona la durabilidad superficial y el soporte del núcleo requeridos después de la forja, el mecanizado, el tratamiento térmico, el montaje y la exposición en condiciones reales de funcionamiento?». La respuesta incluye la composición química del acero, la limpieza, el proceso de forja, la geometría de los dientes, la capacidad de tratamiento térmico, el método de inspección y la calidad prevista del control de lubricación.
Primero identifique qué es probable que falle
Las transmisiones mineras operan bajo una combinación de alto par transmitido, largas horas de funcionamiento, polvo, vibración y distribución desigual de la carga. El material del engranaje debe evaluarse frente a los modos de fallo más relevantes para la máquina, y no frente a una lista genérica de propiedades mecánicas.
- Fatiga por flexión en la raíz del diente: Los ciclos repetidos de par pueden iniciar grietas en la raíz del diente, especialmente cuando existen concentraciones de tensión, profundidad de capa insuficiente, mal acabado superficial o flujo de grano desfavorable.
- Fatiga de contacto y micropitting: Una elevada tensión de contacto hertziana puede dañar los flancos de los dientes cuando el espesor de la película lubricante es insuficiente o la superficie no está correctamente endurecida y acabada.
- Rayado y desgaste adhesivo: Una alta velocidad de deslizamiento, temperatura elevada, mal estado del aceite o una sobrecarga repentina pueden interrumpir la película lubricante y causar transferencia de material entre superficies engranadas.
- Desgaste abrasivo: La entrada de polvo y el aceite contaminado pueden convertir el engrane en un entorno abrasivo. Incluso una superficie dura perderá vida útil rápidamente si los contaminantes no se controlan.
- Fractura por impacto: Las transmisiones de trituradoras, excavadoras de pala y algunas aplicaciones de molinos pueden imponer cargas de choque que requieren un núcleo tenaz y resistente a las grietas bajo una superficie dura de los dientes.
Esta distinción es importante porque un engranaje muy duro no es automáticamente un engranaje duradero. Una dureza excesiva sin suficiente tenacidad del núcleo puede aumentar el riesgo de daños frágiles bajo impacto. Por el contrario, un engranaje endurecido en toda su sección y tenaz puede soportar impactos, pero carecer de la resistencia a la fatiga superficial necesaria para engranes con carga elevada y funcionamiento continuo. La mejor selección normalmente es un compromiso controlado, respaldado por evidencias del proceso de fabricación previsto.
Los aceros de cementación siguen siendo la opción predeterminada para muchas transmisiones de servicio pesado
Para etapas de transmisión de alta carga en las que el tamaño compacto y una larga vida frente a la fatiga de contacto son prioritarios, los aceros de cementación aleados de bajo carbono suelen ser la base práctica. Después de la cementación, el temple y el revenido, estos materiales pueden proporcionar una capa dura y resistente al desgaste sobre un núcleo más tenaz y de menor dureza. Esta combinación es adecuada para engranajes industriales grandes sometidos a elevadas tensiones de contacto.
El valor de un engranaje cementado no reside únicamente en su dureza superficial nominal. La profundidad efectiva de capa, la microestructura de la capa, el nivel de austenita retenida, la zona de transición y la resistencia del núcleo influyen en el comportamiento del diente durante el servicio. Una capa demasiado poco profunda puede no soportar adecuadamente altas cargas de contacto. Una capa demasiado profunda, o un ciclo de tratamiento térmico que genere tensiones residuales excesivas, puede reducir la durabilidad de la raíz del diente o aumentar el riesgo de deformación. La profundidad correcta depende del módulo, el tamaño del diente, la carga aplicada y el criterio de fallo; no debe copiarse de un diseño de caja de engranajes no relacionado.
Los aceros de cementación al níquel-cromo-molibdeno suelen considerarse para condiciones mineras exigentes porque el níquel puede mejorar la tenacidad y la templabilidad, mientras que el cromo y el molibdeno contribuyen a la templabilidad, la resistencia y la resistencia al revenido. Sin embargo, la composición química por sí sola no garantiza el rendimiento. Los equipos de compras deben verificar si el proveedor puede controlar de forma constante el proceso de tratamiento térmico para el tamaño real de la sección del engranaje. Un grado de material que funciona bien en un engranaje automotriz pequeño puede producir microestructuras diferentes en un piñón o una corona minera mucho más grandes.
Para componentes críticos, las especificaciones deben ir más allá de una instrucción genérica como «cementar y rectificar». Deben definir el intervalo requerido de profundidad de capa, el intervalo de dureza objetivo, las condiciones microestructurales permitidas, los límites de deformación, las ubicaciones de inspección y el método de aceptación. Los requisitos deben seguir siendo prácticos: límites de dureza o deformación excesivamente estrechos pueden generar un riesgo de rechazo innecesario sin mejorar la vida útil de la caja de engranajes.
Cuándo los engranajes endurecidos en toda su sección son la mejor opción de ingeniería
Los aceros aleados endurecidos en toda su sección siguen siendo relevantes cuando las dimensiones de los engranajes son grandes, las cargas son moderadas en relación con el tamaño de los dientes, la economía de fabricación es importante o se valora la reparabilidad en campo. Estos engranajes generalmente presentan una dureza más uniforme a través de la sección del diente que los diseños cementados, pero sus flancos no alcanzan el mismo nivel de dureza superficial ni de resistencia a la fatiga de contacto.
En aplicaciones mineras, el endurecimiento en toda la sección puede ser una opción justificable para engranajes de gran módulo y baja velocidad, donde la tolerancia al impacto y la simplicidad de fabricación tienen un peso significativo. También puede ser adecuado cuando el entorno operativo esperado hace inevitable el daño superficial por contaminación y la sustitución frecuente de componentes ya forma parte de la estrategia de mantenimiento. Esto no es un argumento para aceptar malas prácticas de lubricación; es el reconocimiento de que la selección de materiales debe reflejar el modelo completo de servicio y mantenimiento.
La limitación es clara: cuando el diseño requiere alta densidad de potencia, larga vida bajo contacto de rodadura-deslizamiento y una envolvente compacta de caja de engranajes, los dientes endurecidos en toda su sección pueden convertirse en el factor limitante. En ese caso, los diseñadores pueden necesitar mayores dimensiones de engranajes, reducir la carga admisible o cambiar a una solución con endurecimiento superficial. El coste inicial del componente puede ser menor, pero el coste instalado de una caja de engranajes más grande o el coste operativo de intervalos de sustitución más cortos pueden cambiar la comparación.
La dureza superficial es importante, pero no lo es todo
Los valores de dureza son fáciles de solicitar y comparar, por lo que a menudo se sobrevaloran. Durante el servicio, la fiabilidad del engranaje depende de la relación entre la dureza y el resto del sistema de materiales. Un flanco de diente con una lectura de dureza elevada aún puede presentar un rendimiento deficiente si contiene quemaduras de rectificado, austenita retenida excesiva, profundidad de capa no uniforme, tensión residual desfavorable o marcas de mecanizado que actúan como iniciadores de grietas.
Para engranajes mineros, los evaluadores deben preguntar cómo y dónde se mide la dureza. Una lectura en la punta del diente no equivale a una cerca de la línea primitiva o de la raíz del diente. Del mismo modo, una medición superficial no establece la condición del núcleo. El plan de inspección debe seguir los puntos donde el componente experimenta las tensiones de contacto y flexión más severas.
La microestructura merece la misma atención. Una capa endurecida correctamente transformada suele ofrecer alta resistencia al desgaste y a la fatiga de contacto, mientras que el núcleo subyacente sostiene el diente frente a flexión e impacto. Condiciones indeseables, como carburos excesivos en la superficie, oxidación, descarburación antes del endurecimiento o transformación no uniforme, pueden comprometer ese equilibrio. La verificación metalográfica es especialmente valiosa durante la aprobación de la primera pieza, los cambios de proveedor, los cambios en el proceso de tratamiento térmico y las investigaciones de fallos tempranos en campo.
La limpieza del material es otra cuestión que suele permanecer invisible hasta que ocurre un fallo por fatiga. Las inclusiones no metálicas pueden convertirse en puntos de inicio bajo tensión cíclica, especialmente en piñones con carga elevada. Para transmisiones de consecuencias críticas, el nivel de calidad de fabricación del acero y los requisitos de control de inclusiones deben estar alineados con el riesgo de la aplicación. Esto no significa imponer el requisito de limpieza más restrictivo a cada engranaje. Significa reservar un control más estricto para los componentes en los que el coste de sustitución, la exposición al tiempo de inactividad y las consecuencias de seguridad lo justifiquen.
La calidad de la forja tiene un efecto directo sobre la fiabilidad del engranaje
Para engranajes grandes y muy cargados, el proceso de fabricación forma parte de la selección de materiales. La forja de precisión o la forja controlada en matriz cerrada pueden mejorar el aprovechamiento del material y, cuando se diseñan correctamente, ayudar a orientar el flujo de grano de manera favorable para la geometría del componente. También pueden reducir la cantidad de mecanizado necesaria antes del tratamiento térmico. Sin embargo, los beneficios son condicionales. Un diseño de matriz inadecuado, deformación insuficiente, pliegues, discontinuidades internas o calidad inconsistente de la preforma pueden introducir defectos que posteriormente se manifiestan como daños por fatiga.
Los revisores técnicos deben solicitar un proceso claramente definido: origen de la palanquilla, método de forja, control de deformación, etapa de normalizado o recocido, secuencia de mecanizado en bruto, tratamiento térmico, rectificado o acabado final y ensayos no destructivos. El propósito no es prescribir cada detalle de fabricación, sino establecer si las condiciones críticas se controlan antes de que el engranaje terminado llegue a inspección.
Un proveedor con experiencia en forjas de precisión y mecanizado de engranajes puede aportar una ventaja cuando la forja y el posterior procesamiento de los dientes se coordinan. Por ejemplo, la geometría de la pieza en bruto, la sobremedida de mecanizado, la tolerancia de deformación por tratamiento térmico y el plan final de acabado de dientes deben tratarse como una única cadena de proceso. Una pieza en bruto de engranaje que resulta económica de forjar pero difícil de controlar después de la cementación puede crear problemas posteriormente en la producción.
Las etapas de engranajes cónicos y espirales requieren atención adicional
Los engranajes de ejes paralelos y los engranajes de ejes que se intersectan no experimentan condiciones de contacto idénticas. Las disposiciones cónicas y cónicas espirales suelen combinar cargas considerables con patrones de contacto de dientes más complejos, sensibilidad de montaje y fuerza axial. En maquinaria minera, son comunes donde la potencia debe cambiar de dirección dentro de una transmisión con espacio limitado.
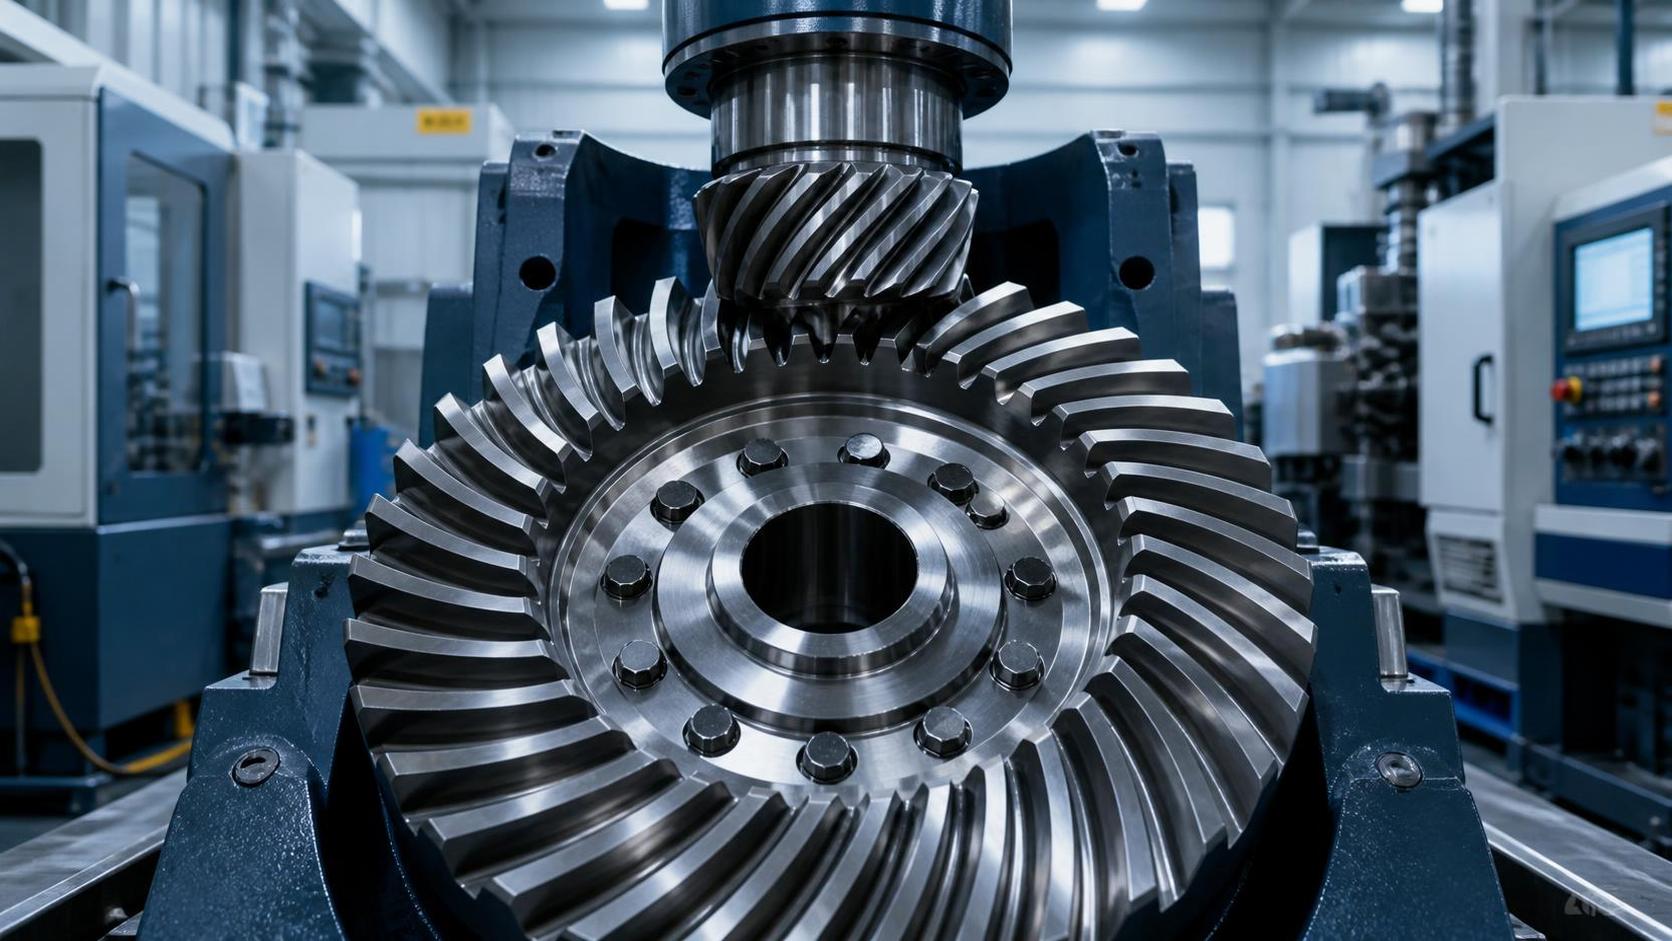
Al evaluar unEngranaje cónico para una etapa de alto par, la selección de materiales no puede separarse del control del patrón de contacto. Un acero de cementación adecuado aún puede fallar prematuramente si la rigidez de montaje, la disposición de rodamientos, la deflexión de la carcasa o el ajuste de montaje desplazan el contacto hacia el borde del diente. La carga en el borde concentra la tensión y puede acelerar el picado, el rayado y la fractura.
Esta es una carencia común en los documentos de compras: la especificación indica un requisito de material y dureza del engranaje, pero dice poco sobre el juego entre dientes, el patrón de contacto, la excentricidad, el emparejamiento del conjunto de engranajes o la inspección final bajo la condición de montaje prevista. Para los conjuntos cónicos, el par de engranajes debe evaluarse como un sistema. Emparejar un piñón de alta calidad con un engranaje conjugado mal controlado no crea una transmisión de alta calidad.
La lubricación y la contaminación pueden anular una buena decisión de material
Las cajas de engranajes mineras rara vez fallan porque el material se haya considerado de forma aislada. Muchos fallos se aceleran por contaminación del aceite, viscosidad incorrecta, entrada de agua, filtración deficiente, refrigeración inadecuada o condiciones de operación distintas de las hipótesis originales del ciclo de trabajo. La selección de materiales establece la tolerancia del engranaje al daño; no elimina la necesidad de controlar el entorno operativo.
Las partículas abrasivas finas pueden alterar las películas de lubricación elastohidrodinámica y desgastar flancos de dientes, rodamientos y sellos. El agua puede reducir el rendimiento del lubricante y contribuir a la corrosión o al agotamiento de aditivos. Una temperatura elevada puede reducir la viscosidad del aceite y aumentar el riesgo de rayado. Estas condiciones son particularmente importantes para los engranajes cementados, ya que el daño en los flancos puede eliminar con el tiempo la capa endurecida y exponer el material de menor dureza situado debajo.
Antes de seleccionar una aleación premium o un proceso de tratamiento térmico más exigente, los evaluadores técnicos deben determinar si la caja de engranajes cuenta con una estrategia realista de control de contaminación. Revise la clasificación del filtro, las prácticas de muestreo de aceite, el diseño del respiradero, la disposición de los sellos, la capacidad de refrigeración y el acceso para mantenimiento. En algunas instalaciones, mejorar la filtración y la monitorización de condición proporciona una extensión de vida más fiable que cambiar a un grado de engranaje más caro sin corregir el entorno subyacente.
Convierta los datos de operación en una especificación adquirible
La selección de materiales solo se vuelve efectiva cuando se convierte en requisitos de compra que los proveedores puedan comprender, cotizar e inspeccionar. Una orden de compra que enumera un grado de acero pero omite el caso de carga real deja demasiado margen para suposiciones. El proveedor puede cumplir el requisito nominal de material y, aun así, producir un componente inadecuado para el espectro real de par.
Como mínimo, el paquete técnico debe indicar el par transmitido, el rango de velocidad, los eventos de sobrecarga, los arranques e inversiones previstos, la temperatura de servicio, la vida operativa objetivo, el tipo de lubricación, la exposición a contaminación, la información del engranaje conjugado y las restricciones de instalación. Para equipos críticos para la seguridad o con alto impacto por tiempo de inactividad, también debe definir las expectativas de trazabilidad y los registros requeridos de tratamiento térmico e inspección.
No considere las normas como sustituto de la revisión de la aplicación
Los cálculos basados en normas y las designaciones de materiales son esenciales, pero no eliminan la necesidad de criterio de ingeniería. Los métodos de clasificación de engranajes pueden proporcionar una forma disciplinada de evaluar la capacidad de la raíz y del flanco de los dientes; sin embargo, sus resultados dependen de las hipótesis de entrada: distribución de carga, factor de servicio, alineación, condición del material, objetivo de fiabilidad y régimen de lubricación. Un cálculo basado en el par nominal puede subestimar el riesgo cuando la operación minera real incluye cargas de choque, atascos o condiciones irregulares de alimentación.
Del mismo modo, una designación de material equivalente entre distintas normas nacionales debe verificarse, no suponerse. Nombres de grados similares pueden tener distintos intervalos de composición química, condiciones de suministro, expectativas de limpieza o comportamiento de tratamiento térmico. Cuando el diseño es sensible, la especificación de compra debe definir las propiedades finales y los resultados del proceso requeridos, y no basarse únicamente en una tabla de referencias cruzadas. Cualquier equivalencia declarada debe marcarse para confirmación técnica 【Por verificar】 antes de su emisión.
Elegir según el coste del ciclo de vida y no el precio de compra
Un material y un proceso de tratamiento térmico más capaces normalmente elevan el coste de la pieza en bruto del engranaje, el procesamiento, la inspección y el plazo de entrega. Ese coste solo se justifica cuando reduce un riesgo operativo significativo. En una transmisión auxiliar con carga ligera, una solución cementada premium puede añadir complejidad sin un beneficio proporcional. En una transmisión de trituradora primaria, elevador, molino o transportador, donde una parada no planificada puede afectar la producción durante días, el cálculo es diferente.
La comparación pertinente incluye la vida útil del componente, el tamaño de la caja de engranajes, la pérdida de energía debida a una mala condición de engrane, el inventario de repuestos, el plazo de reparación, la dificultad de acceso y las consecuencias de daños colaterales después de la rotura de un diente. Un par elevado no exige automáticamente la aleación de mayor calidad. Un par elevado combinado con alta carga cíclica, geometría compacta, acceso deficiente y costosos tiempos de inactividad, a menudo sí.
Por lo tanto, una decisión de selección sólida concluye con una declaración específica y verificable: el material y el proceso elegidos están destinados a resistir el modo de fallo predominante bajo el ciclo de trabajo documentado, mientras que el proveedor ha demostrado el control de las etapas de fabricación que generan esas propiedades. Esta es una base más útil para las compras de transmisiones mineras que un nombre de aleación conocido o un valor máximo de dureza por sí solos.
Envíenos un mensaje