



Publicaciones relacionadas
Mensaje en línea
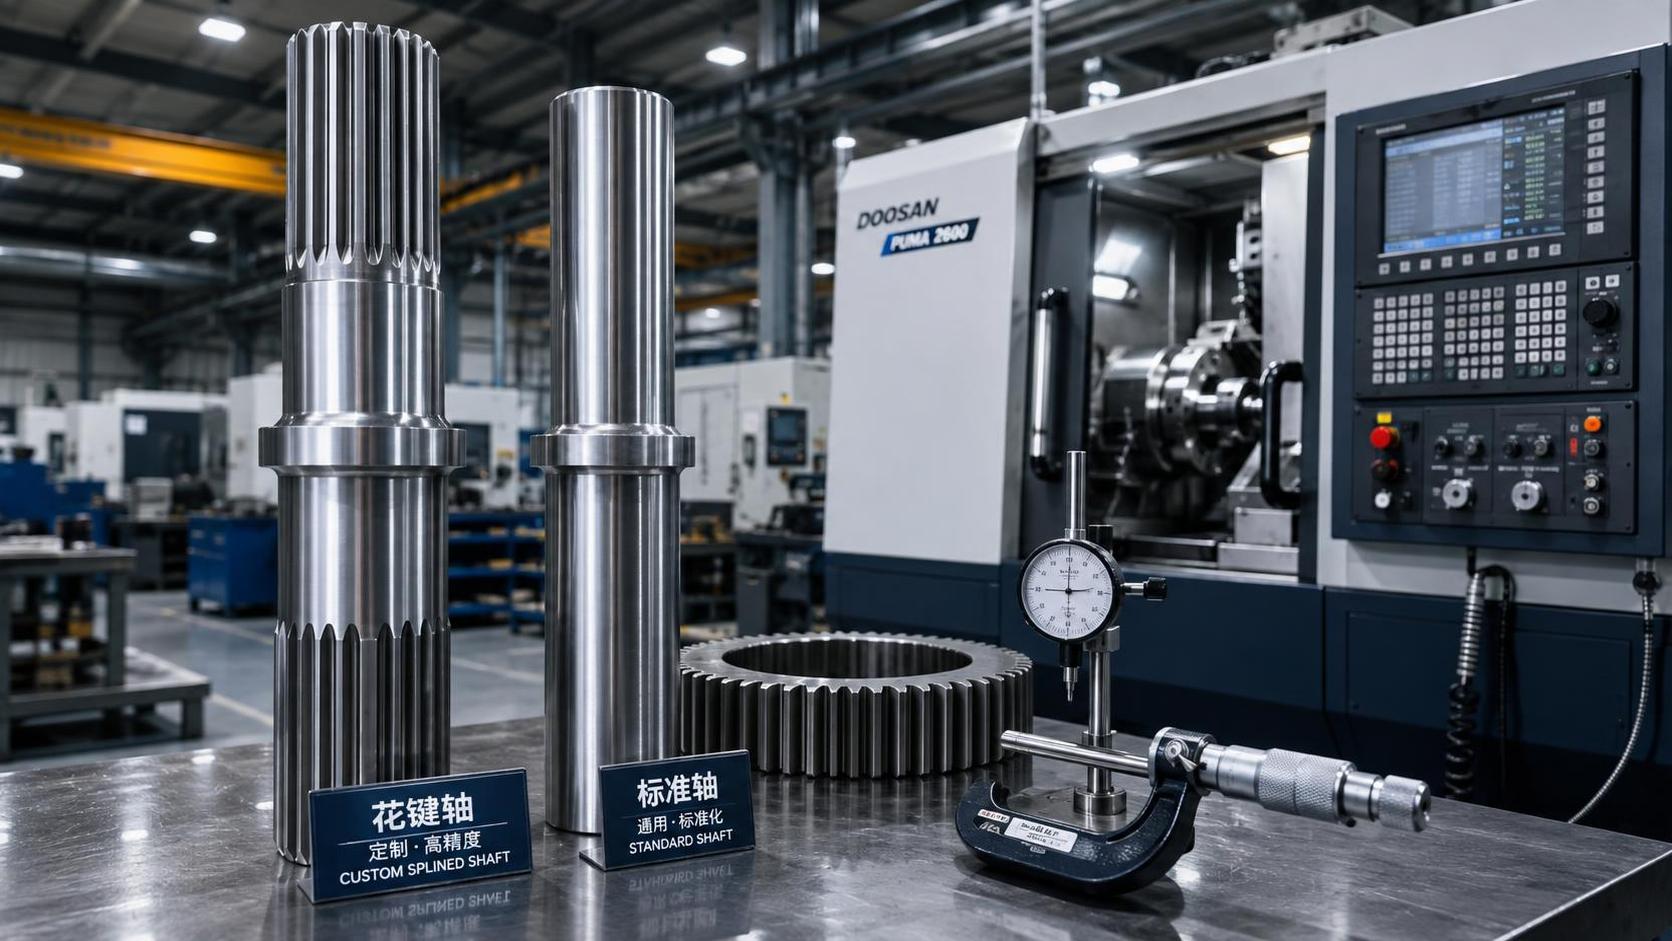
Para los evaluadores empresariales, elegir entre ejes estándar y ejes estriados personalizados rara vez es una simple decisión entre «disponible en catálogo» y «fabricado a medida». Afecta a más que el precio de compra inicial. La elección puede influir en la capacidad de par, la consistencia del montaje, el riesgo de suministro, la exposición a garantías, el tiempo de mecanizado, el aprovechamiento del material y la economía durante toda la vida útil de un sistema de transmisión completo.
Un eje estándar puede ser la opción sensata cuando las cargas son predecibles, el espacio es amplio, los volúmenes son moderados y una interfaz de catálogo probada ya coincide con los componentes acoplados. Sin embargo, en transmisiones automotrices, cajas de engranajes de turbinas eólicas, sistemas de propulsión marina, reductores y equipos mecánicos pesados, el eje suele situarse en el centro de un sistema estrechamente interconectado. Una pequeña incompatibilidad en el ajuste de las estrías, la geometría de la raíz, el perfil de dureza o la ubicación del hombro puede convertirse en un problema costoso tras miles de horas de funcionamiento.
La verdadera pregunta no es si la personalización es intrínsecamente mejor. Es:¿un eje personalizado elimina suficiente riesgo técnico y comercial como para justificar el esfuerzo adicional de ingeniería y validación?
Comience por el coste de toda la interfaz, no por el precio de un solo eje
Los ejes estándar parecen atractivos porque son conocidos, más fáciles de cotizar y pueden ofrecer plazos de entrega más cortos cuando hay inventario disponible. Sin embargo, un precio unitario bajo puede resultar engañoso si el eje requiere modificaciones secundarias, adaptadores especiales, pasos de montaje adicionales o concesiones en la disposición de los engranajes, acoplamientos o rodamientos acoplados.
Para los equipos de compras, la comparación más útil es el coste total instalado y durante el ciclo de vida. Esto incluye el propio eje, la adaptación del diseño, el utillaje, la inspección, el riesgo de retrabajo, la exposición a tiempos de inactividad, los requisitos de inventario y el coste de gestionar múltiples proveedores. Un eje estriado personalizado puede costar más en la etapa de planos, pero reducir el coste del conjunto circundante al eliminar piezas o reducir operaciones de mecanizado complejas.
Considere un diseño de transmisión en el que un eje de catálogo requiere un manguito adaptador para conectarse con un cubo existente. La pieza estándar puede ser menos costosa, pero el manguito introduce otra acumulación de tolerancias, otro artículo que debe mantenerse en inventario, otro punto de inspección y otra posible fuente de desgaste por frotamiento. Un perfil estriado personalizado que integre la interfaz requerida puede simplificar suficientemente el conjunto terminado como para crear un caso de negocio favorable.
Cuándo los ejes estándar siguen siendo la elección comercial adecuada
La personalización no debe considerarse una respuesta predeterminada para cada aplicación. Los ejes estándar suelen ser la mejor compra en varias condiciones:
- El equipo utiliza una norma de estrías establecida y ampliamente respaldada, y los componentes acoplados están fácilmente disponibles.
- El par, la velocidad, la carga de choque y el ciclo de trabajo se mantienen cómodamente dentro de los límites publicados.
- El diseño no está limitado por un espacio de instalación reducido ni por ubicaciones inusuales de rodamientos.
- La demanda anual es baja, la rapidez de sustitución importa más que la optimización y la intercambiabilidad es una prioridad.
- La aplicación no es lo suficientemente crítica como para que una pequeña holgura, un desgaste moderado o un perfil de peso menos optimizado afecten al funcionamiento o la seguridad.
En estos casos, la estandarización reduce la carga de ingeniería y facilita la sustitución posventa. También puede reducir la dependencia de un único proveedor controlado por planos. Para los fabricantes de equipos que atienden mercados muy sensibles al precio, esa simplicidad puede ser más valiosa que obtener mejoras incrementales de rendimiento.
Sin embargo, incluso en estos casos, los evaluadores deben verificar la clase de ajuste real, el estado del tratamiento térmico, la rectitud, la concentricidad y la trazabilidad del material, en lugar de asumir que todos los ejes de catálogo ofrecen el mismo nivel de calidad. «Estándar» describe la disponibilidad; no describe automáticamente la idoneidad.
Los momentos en que los ejes estriados personalizados empiezan a ser rentables
La personalización se vuelve convincente cuando el eje deja de ser un conector genérico y pasa a ser un elemento de diseño portante cuya geometría determina el comportamiento de la transmisión. Las siguientes situaciones suelen merecer una revisión de viabilidad personalizada.
1. El par es elevado, fluctuante o va acompañado de cargas de choque
Los dientes estriados distribuyen el par entre múltiples superficies de contacto, pero la distribución real de la carga depende de la precisión de fabricación, el ajuste, la alineación y la deformación bajo carga. En cajas de engranajes de alto par, una estría genérica puede concentrar tensiones cerca de determinados dientes o en la raíz de la estría. Con el tiempo, esto puede acelerar el desgaste, generar holgura o iniciar daños por fatiga.
Un diseño a medida permite a los ingenieros considerar el número de dientes, el módulo o paso, el ángulo de presión, la longitud de engrane, el radio de raíz, el abombamiento y los radios de transición como un sistema. El objetivo no es simplemente «un eje más resistente». Es un eje que transmita la carga requerida con un patrón de tensiones controlado y una tolerancia realista para las variaciones de fabricación.
2. El espacio de instalación es limitado
Los conjuntos automotrices e industriales compactos exigen con frecuencia un alto par dentro de un diámetro reducido o una longitud axial restringida. Un eje estándar puede encajar solo sacrificando la longitud de engrane, aumentando el diámetro o desplazando componentes cercanos. Estas concesiones pueden desencadenar una cascada de cambios en la carcasa, los sellos, los rodamientos y la posición de los engranajes.
Los ejes estriados personalizados pueden combinar diámetros de eje, hombros, asientos de engranajes, muñones de rodamiento y secciones estriadas dentro del espacio realmente disponible. Esto es especialmente útil cuando un eje de transmisión debe desempeñar varias funciones sin añadir acoplamientos ni separadores independientes.
3. La aplicación necesita una estrategia específica de material y tratamiento térmico
La selección del material debe reflejar el ciclo de trabajo completo, no solo el par nominal. Algunos diseños necesitan un núcleo tenaz con flancos estriados endurecidos; otros priorizan la resistencia al desgaste, la resistencia a la fatiga, la mecanizabilidad o un rendimiento estable en entornos marinos corrosivos. El material de un eje estándar puede ser aceptable en principio, pero no ajustarse bien a la profundidad de endurecimiento deseada o a los límites de distorsión posteriores al tratamiento térmico.
La producción personalizada ofrece al comprador la oportunidad de especificar de forma coordinada el grado de material, la ruta de forja, el tratamiento térmico, el rango de dureza y los requisitos de inspección críticos. Esto puede ser especialmente valioso cuando la estría se acopla con un cubo endurecido o funciona bajo cargas inversas repetidas.
4. El mecanizado secundario consume dinero y tiempo
Cuando un eje adquirido debe cortarse, brochase, tornearse, taladrarse o modificarse repetidamente antes del montaje, la organización ya está pagando por una forma de personalización, a menudo de manera ineficiente. Estas operaciones secundarias también pueden alterar la concentricidad o generar nuevas preocupaciones por rebabas y calidad superficial.
Un enfoque de forja de precisión de forma casi neta puede reducir la cantidad de material que debe eliminarse posteriormente. Para programas de mayor volumen, esto puede mejorar el aprovechamiento del material y acortar la ruta de producción. Liaocheng Jiucheng Auto Parts Co., Ltd., por ejemplo, combina forja de precisión y procesamiento mecánico para engranajes, ejes de transmisión y ejes estriados, un modelo de producción adecuado para piezas en las que la geometría de forja y las referencias finales mecanizadas deben planificarse conjuntamente.
Una comparación práctica para una revisión de compras
La tabla no es un veredicto. Es un recordatorio de que la opción ganadora cambia según el volumen de producción, las consecuencias de una falla, la madurez de la ingeniería y el coste de modificar el resto del sistema de transmisión.
No personalice la geometría antes de definir el sistema acoplado
Un error habitual de compras es solicitar una estría «más resistente» sin revisar el cubo, el engranaje, el acoplamiento, el soporte de rodamientos, la lubricación y el método de montaje. Un eje no funciona por sí solo. Si el cubo acoplado tiene una longitud de engrane insuficiente, si la carcasa de la caja de engranajes permite desalineación o si el montaje daña los flancos de los dientes, una estría más compleja puede no resolver el problema subyacente.
Antes de solicitar cotizaciones, establezca los parámetros de entrada a nivel de sistema: par transmitido y eventos de sobrecarga; velocidad de rotación; frecuencia de inversión; vida útil objetivo; movimiento axial; condiciones de lubricación; temperatura de funcionamiento; holgura permisible; método de instalación; y las dimensiones de cada componente acoplado. Si estos parámetros no están claros, las soluciones cotizadas pueden parecer comparables sobre el papel mientras se basan en supuestos diferentes.
También es útil identificar qué dimensiones son realmente funcionales. No todas las superficies necesitan una tolerancia ajustada. Especificar en exceso dimensiones no críticas puede aumentar el coste sin mejorar el rendimiento del montaje. Por el contrario, la falta de precisión en torno al descentramiento de las estrías, la concentricidad de los asientos de rodamiento o las relaciones entre referencias puede hacer que un diseño nominalmente resistente resulte poco fiable en servicio.
Forja frente a mecanizado: por qué el proceso forma parte de la decisión
Para muchas aplicaciones de ejes, la ruta de fabricación tiene tanto peso como el plano final. El mecanizado a partir de barra puede ser apropiado para prototipos, series cortas o geometrías que cambian con frecuencia. Ofrece flexibilidad y evita compromisos iniciales de utillaje de forja. Sin embargo, para programas repetitivos, la gran eliminación de material puede incrementar el coste, desperdiciar acero y prolongar el tiempo de ciclo.
La forja de precisión puede situar el material más cerca de la forma requerida antes del mecanizado final. En diseños adecuados, favorece un mejor uso del material y reduce la cantidad de torneado necesaria después del conformado. El enfoque de fabricación declarado por Jiucheng se centra en piezas forjadas de precisión de forma casi neta para componentes de engranajes de automoción, energía eólica, maquinaria y aplicaciones marinas, con el objetivo de reducir el mecanizado secundario y el consumo energético asociado. Para los evaluadores, el beneficio práctico no es una afirmación general de sostenibilidad; es la posibilidad de una ruta más sencilla y repetible para una pieza de producción estable.
El proceso debe seguir ajustándose al diseño. Pregunte si el proveedor forjará el bruto estriado, mecanizará el perfil de los dientes después de la forja o utilizará otra secuencia de conformado. Confirme cómo el tratamiento térmico afecta a la estabilidad dimensional, qué sobremetal se conserva para el acabado final y cómo se verifica la calidad de los dientes estriados una vez completados todos los procesos principales.
Cuando un eje forma parte de un conjunto de engranajes más grande, adquirir los componentes relacionados a través de un proveedor competente deengranajes rectos también puede simplificar el control de la interfaz. Lo importante no es obligar a que todos los componentes figuren en una sola orden de compra, sino garantizar que el diámetro interior del engranaje, el ajuste estriado, la dureza y las referencias de inspección estén alineados entre los proveedores.
Preguntas que revelan si un proveedor puede respaldar un programa personalizado
La cotización de un proveedor debe evaluarse como una respuesta de ingeniería, no solo como una hoja de precios. Los evaluadores empresariales pueden obtener una visión más clara formulando algunas preguntas directas:
- ¿Qué norma de estrías o geometría propietaria se propone y por qué es adecuada para el caso de carga?
- ¿Qué ruta de material y tratamiento térmico se utilizará, y qué propiedades se controlan después del tratamiento?
- ¿Cuáles son las referencias funcionales para las estrías, los asientos de rodamiento, los asientos de engranajes y las caras de brida?
- ¿Cómo se inspeccionarán el perfil de los dientes, la hélice, el descentramiento, la concentricidad y el estado superficial?
- ¿Qué proceso de aprobación de muestras, primera pieza o preproducción está disponible?
- ¿Qué operaciones se realizan internamente y cuáles se controlan externamente?
- ¿Qué cambios en el coste y el plazo de entrega se producen en los volúmenes de prototipo, piloto y producción en serie?
- ¿Cómo se gestionarán los planos, las revisiones y la trazabilidad durante la vida del programa?
Estas preguntas son importantes porque un eje puede cumplir unas pocas dimensiones básicas y aun así no ensamblarse de manera consistente. Un proveedor con recursos propios dedicados a ingeniería, inspección de calidad, forja y mecanizado está mejor posicionado para analizar las compensaciones desde el inicio, cuando los cambios siguen siendo asequibles.
Un umbral simple para decidir sobre la personalización
La personalización generalmente resulta rentable cuando se cumple al menos una de tres condiciones: el eje estándar genera un riesgo de rendimiento medible; añade un coste recurrente en otra parte del conjunto; o el volumen de producción previsto es suficiente para distribuir la inversión en ingeniería y utillaje entre muchas unidades.
Si no se cumple ninguna de estas condiciones, un eje estándar suele ser la elección disciplinada. Si se cumplen dos o tres, se justifica una revisión personalizada. Esto es especialmente cierto para componentes de sistemas de transmisión destinados a fabricantes de vehículos, fabricantes de cajas de engranajes eólicos, productores de maquinaria marina y empresas de equipos industriales, donde las fallas imprevistas en campo generan costes que superan ampliamente el de la pieza de sustitución.
La mejor decisión de abastecimiento no es la más personalizada. Es la que conecta los requisitos mecánicos con la realidad comercial: una geometría de eje que se ajuste a la aplicación, una ruta de proceso que respalde la repetibilidad y un plan de proveedor que haga visible el coste del ciclo de vida antes de que comience la producción.
Envíenos un mensaje