



Publicaciones relacionadas
Mensaje en línea
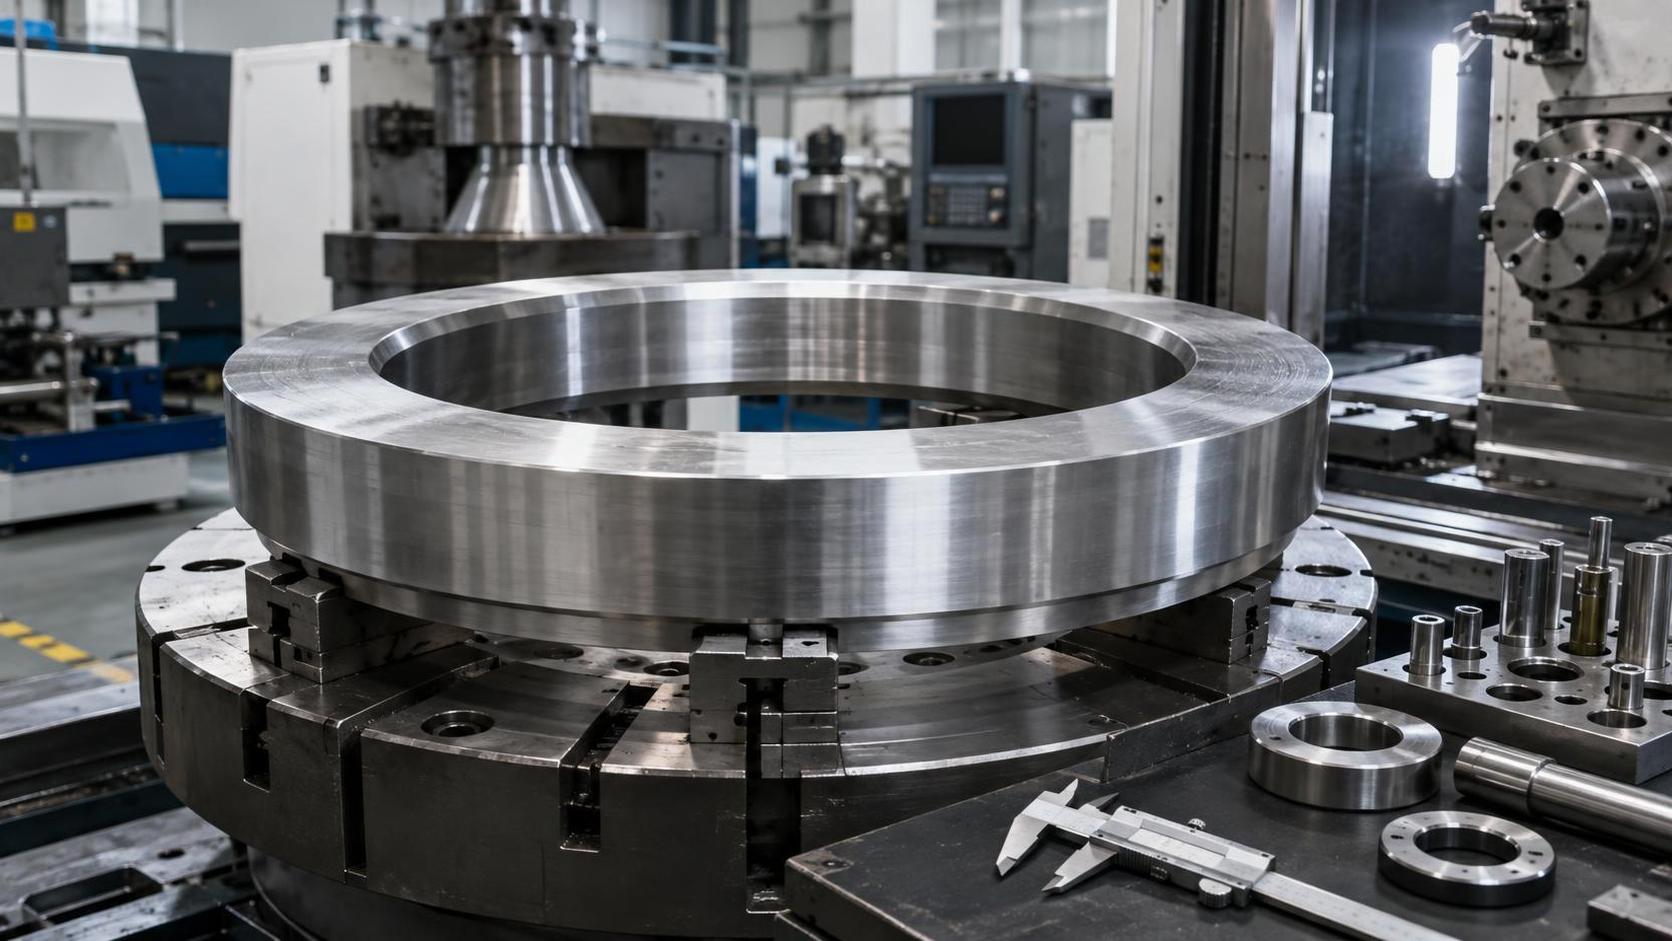
Anillos forjados de acero inoxidable a medida: detalles de la RFQ que evitan costosos cambios de mecanizado
El abastecimiento de anillos forjados de acero inoxidable a medida requiere más que seleccionar un grado de material y proporcionar dimensiones nominales. Para los equipos de compras, los problemas más costosos suelen aparecer después de aprobar una cotización: un diámetro interior necesita más sobrematerial del esperado, una cara de sellado no puede acabarse dentro de la tolerancia acordada, una ruta de tratamiento térmico cambia la dimensión final o un plano revisado convierte una forja casi de forma final en un trabajo de mecanizado intensivo.
Estos problemas rara vez se deben únicamente al precio. Normalmente comienzan con una RFQ que no separa claramente la condición de forja de la condición terminada, o que deja requisitos funcionales críticos abiertos a interpretación. Un fabricante competente de anillos forjados de acero inoxidable a medida debe identificar esas brechas antes de liberar el material o las herramientas, pero el departamento de compras puede evitar muchas rondas de aclaraciones solicitando la información adecuada desde el inicio.
El objetivo no es sobrecargar al proveedor con documentación. Es proporcionar a los equipos de ingeniería, forja, mecanizado y calidad información suficiente para cotizar la misma pieza, no cuatro supuestos diferentes sobre la misma pieza. Esta distinción es importante cuando los anillos se utilizan en transmisiones mecánicas, equipos marinos, cajas de engranajes, conjuntos con bridas, componentes relacionados con rodamientos o entornos operativos corrosivos, donde tanto la estabilidad dimensional como la integridad del material son importantes.
Comience por definir qué es realmente el anillo cotizado
Una RFQ debe indicar si el proveedor cotiza un bruto forjado, un anillo mecanizado en desbaste o una pieza totalmente mecanizada. Esto parece básico; sin embargo, es una de las fuentes más comunes de desacuerdo sobre costos. Un plano puede mostrar dimensiones acabadas y requisitos de superficie, mientras que el comprador espera una cotización de forja. Sin una condición de entrega clara, el proveedor debe hacer suposiciones o presentar una cotización que no puede compararse equitativamente con otra oferta.
Para un bruto forjado, identifique el diámetro exterior, el diámetro interior, la altura y cualquier sobrematerial de forja intencional requeridos. Para un componente mecanizado, diferencie las dimensiones acabadas de las dimensiones previas al mecanizado. Si el anillo incluye escalones, ranuras, orificios para pernos, estrías, dientes de engranaje, chaveteros o características no concéntricas, indique si deben forjarse, mecanizarse o dejarse para una operación posterior.
Un anillo forjado no es simplemente una barra redonda a la que se le ha eliminado un orificio. La ruta de conformado seleccionada, el material inicial, el flujo de grano, el diseño de la matriz, la estrategia de rebaba cuando corresponda y las operaciones posteriores de calibrado influyen en qué geometría puede suministrarse de forma económica. Una forma que parece sencilla en CAD aún puede requerir un mecanizado considerable si sus transiciones son pronunciadas, sus secciones de pared cambian bruscamente o las superficies requeridas son más precisas de lo que el proceso de forja está destinado a producir.
Utilice una jerarquía de dimensiones en lugar de un plano saturado
No todas las dimensiones tienen la misma importancia comercial o funcional. Marque las dimensiones que controlan el ensamblaje, la transferencia de carga, el sellado, el descentramiento o el ajuste del rodamiento. De este modo, un proveedor puede proteger el sobrematerial en esas características y evitar material excedente innecesario en otros puntos. Cuando todas las dimensiones se tratan como igualmente críticas, las cotizaciones suelen incluir mayores sobremateriales de mecanizado como medida de seguridad. El precio cotizado puede parecer razonable, pero el comprador posteriormente paga por la eliminación de material que nunca fue necesaria.
El grado de material es solo la primera decisión sobre el material
El acero inoxidable es una amplia familia, no una especificación completa. Una RFQ que solo indique “acero inoxidable” no puede respaldar una cotización técnica fiable. Incluso un grado especificado puede dejar preguntas importantes sin responder: ¿se acepta un material equivalente? ¿Se selecciona el material por resistencia a la corrosión, rendimiento a temperaturas elevadas, resistencia mecánica, respuesta magnética, soldabilidad o una combinación de estos factores? ¿La aplicación requiere documentos de trazabilidad o una composición química y una base de propiedades mecánicas especificadas?
También debe considerarse la secuencia de fabricación. Si la pieza será tratada en solución, endurecida, sometida a alivio de tensiones, soldada, recubierta o mecanizada después del tratamiento térmico, el proveedor necesita saber cuándo se aplican las dimensiones finales. El tratamiento térmico puede afectar la distorsión, el comportamiento de mecanizado y la planificación de la inspección. No puede suponerse automáticamente que un anillo cotizado en estado forjado cumplirá las dimensiones después de un proceso térmico independiente del cliente.
Los compradores no necesitan prescribir un proceso que no están cualificados para controlar. Normalmente es más eficaz indicar el requisito de aplicación y el plano o estándar de material aplicable, y luego solicitar al fabricante que confirme su ruta propuesta. Esto mantiene la responsabilidad: el comprador define lo que el anillo debe lograr, mientras que el proveedor explica cómo pretende fabricar y verificar la pieza.
El sobrematerial de mecanizado debe diseñarse, no añadirse por costumbre
“Deje suficiente sobrematerial” es comprensible como instrucción de taller, pero es una especificación de compra débil. El exceso de sobrematerial aumenta el peso de la materia prima, la carga de forja, el tiempo de mecanizado, el consumo de herramientas y la exposición a desperdicios. Un sobrematerial insuficiente puede ser peor: el mecanizado puede no eliminar la cascarilla, la superficie descarburada cuando sea relevante, la distorsión o la variación normal de la forja. El sobrematerial adecuado depende del tamaño de la pieza, la geometría del anillo, el material, la ruta de conformado, la secuencia de tratamiento térmico y la tolerancia final.
Las RFQ más útiles identifican las superficies que deben mecanizarse por completo y las superficies que pueden permanecer en estado forjado. Por ejemplo, un anillo puede requerir un diámetro interior mecanizado y dos caras de referencia, mientras que su diámetro exterior no es funcional. Si esto no se especifica, un proveedor puede cotizar un bruto conservador con sobrematerial en todas las superficies. Por el contrario, si se pretende que una superficie exterior forjada sensible a la corrosión permanezca visible, este requisito debe ser explícito, ya que la eliminación de cascarilla y la preparación de la superficie pueden modificar los costos y las opciones de proceso.
Pida al proveedor que muestre sus dimensiones de forja y sobremateriales de mecanizado propuestos junto con el plano acabado. Esta sencilla revisión detecta muchos cambios costosos antes de la producción. También facilita la comparación de ofertas. Un precio de forja menor puede no ser menor en total si el bruto contiene mucho más material del que necesita la ruta de mecanizado.
Los requisitos de tolerancia, referencia y descentramiento necesitan contexto
Las tolerancias estrictas deben aplicarse donde el ensamblaje las necesita, no copiarse en todo el anillo. Un diámetro interior acabado puede requerir una relación estrechamente controlada con una cara de referencia, mientras que un perfil exterior en desbaste no. La RFQ debe identificar el sistema de referencias utilizado para la inspección y aclarar si la concentricidad, el descentramiento circular, el descentramiento total, la planitud, el paralelismo o la perpendicularidad son funcionalmente necesarios.
Esto es particularmente importante cuando un anillo pasa a formar parte de una caja de engranajes, transmisión, asiento de rodamiento, acoplamiento o conjunto de accionamiento marino. La relación relevante suele ser entre dos superficies acabadas, no entre una superficie acabada y una característica en estado forjado. Si la base de inspección no está clara, un proveedor puede inspeccionar desde una referencia diferente a la del proceso de ensamblaje del cliente, y una pieza técnicamente “aceptable” aún puede generar dificultades de ajuste.
Cuando sea posible, proporcione un plano 2D con control de revisiones incluso si existe un modelo 3D. Los modelos comunican bien la geometría, pero no siempre capturan con suficiente claridad el acabado superficial, la lógica de referencias, las tolerancias generales, las notas o las expectativas de inspección. La orden de compra debe coincidir con la revisión liberada, especialmente después de modificaciones en la etapa de prototipo.
Los requisitos de inspección afectan más que el costo de calidad final
Los requisitos de inspección cambian la ruta de fabricación, el plazo de entrega, la documentación y, a veces, la secuencia práctica de mecanizado y tratamiento térmico. Una RFQ debe indicar qué evidencia se requiere en la entrega: informes dimensionales, documentación de materiales, registros de tratamiento térmico, comprobaciones de dureza, ensayos no destructivos, documentación de primera pieza o formatos específicos del cliente. Es mejor solicitar solo lo que realmente requiere la aplicación o el contrato, pero debe solicitarse antes de la cotización.
Términos como “inspección al 100%” también necesitan definición. ¿Significa que cada anillo recibe una verificación dimensional completa o que cada pieza se comprueba para un conjunto limitado de dimensiones críticas? ¿Se requieren registros para cada número de serie, lote o envío? ¿Es adecuada la aceptación visual para superficies forjadas no críticas? Sin este detalle, dos proveedores pueden cotizar cargas de trabajo de inspección completamente diferentes bajo la misma expresión.
Un fabricante con capacidad tanto de forja como de mecanizado a menudo puede coordinar estas cuestiones antes, porque comprende la interacción entre la entrada de material, la geometría conformada, las referencias de mecanizado y la inspección final. Liaocheng Jiucheng Auto Parts Co., Ltd. opera talleres de forja de precisión y procesamiento mecánico, y cuenta con personal de ingeniería y calidad dentro de su organización de producción. Su experiencia en piezas relacionadas con engranajes automotrices, componentes de cajas de engranajes para energía eólica, aplicaciones mecánicas y piezas de engranajes marinos refleja el valor de revisar la fabricabilidad en todas las etapas del proceso, en lugar de tratar la forja como una compra aislada.
El volumen, las herramientas y el programa de liberación deben abordarse en la misma conversación
Una cantidad de prototipos, un pedido único de piezas de repuesto y un programa de producción repetitiva no deben cotizarse utilizando los mismos supuestos. El volumen de pedido influye en la viabilidad económica de herramientas dedicadas, desarrollo de procesos, compra de materiales, dispositivos de inspección y automatización. El departamento de compras debe proporcionar la cantidad del pedido inmediato, la demanda anual prevista si está disponible y el patrón de liberación esperado. Las previsiones no necesitan ser garantías; incluso una estimación fundamentada ayuda a un proveedor a seleccionar una ruta adecuada.
Aquí conviene mantener una conversación sobre costos. La forja de precisión puede reducir el torneado posterior para geometrías adecuadas, pero su ventaja depende de la forma, las tolerancias, el material y el volumen de producción. Jiucheng afirma que su enfoque de forja de precisión está orientado a una producción sin torneado o con torneado reducido, con énfasis en el ahorro de material y energía. Para un proyecto de anillos de acero inoxidable, la cuestión práctica no es si una ruta de bajo mecanizado parece atractiva. Es si el perfil forjado propuesto deja el sobrematerial correcto, cumple la condición de calidad requerida y justifica cualquier inversión en herramientas durante el horizonte real de compra.
Solicite una cotización que separe los cargos únicos del precio recurrente por pieza cuando corresponda. Las herramientas, muestras, dispositivos de inspección, embalaje especial y transporte urgente no deben ocultarse en un único precio unitario. La transparencia ayuda a los compradores a evaluar el costo total puesto en destino y del ciclo de vida, no simplemente a comparar la cifra más baja en una hoja de cotización.
Preguntas que conviene resolver antes de emitir una orden de compra
- ¿Qué revisión del plano rige el pedido y son legibles todas las notas críticas?
- ¿Las dimensiones se muestran como valores forjados, previos al mecanizado o acabados?
- ¿Qué superficies requieren mecanizado y cuáles pueden permanecer en estado forjado?
- ¿Qué grado de material, política de material equivalente y documentación se requieren?
- ¿El tratamiento térmico se realiza antes o después del mecanizado final y qué condición se requiere en el envío?
- ¿Qué dimensiones y relaciones geométricas son críticas para el ensamblaje?
- ¿Qué registros de inspección, método de embalaje, etiquetado y trazabilidad de lote son necesarios?
- ¿Qué cantidades se requieren para muestreo, producción inicial y liberaciones repetidas?
La mejor RFQ no intenta resolver todos los detalles de fabricación en nombre del proveedor. Define las necesidades funcionales de la pieza con suficiente claridad para que el proveedor pueda identificar riesgos, proponer una condición de forja fabricable y cotizar sin ocultar supuestos generales. Antes de comprometerse con una fuente de anillos de acero inoxidable a medida, solicite una revisión del plano de forja propuesto, el sobrematerial de mecanizado, la secuencia del proceso y el plan de inspección. Esta revisión suele ser mucho menos costosa que cambiar el proceso después de que el material haya sido cortado, forjado o incluido en un programa de producción.
Envíenos un mensaje