



Publicaciones relacionadas
Mensaje en línea
Comience por el riesgo de mecanizado, no por el plano de forja
El mecanizado de dientes de engranajes suele considerarse el punto en el que se crea la precisión. En la práctica, también es donde se hace visible la variación aguas arriba. Un anillo en bruto con una distribución de sobrematerial deficiente, una respuesta inadecuada del material, segregación oculta o un estado de tratamiento térmico inconsistente puede reducir la vida útil de las herramientas de corte, generar una geometría de dientes inestable y obligar a realizar inspecciones o retrabajos no planificados. Para los gerentes de proyecto, esto significa que la especificación del bruto no es un detalle de compra. Es parte del plan de capacidad del proceso para el engranaje terminado.
Cuando los equipos de ingeniería buscan anillos en bruto forjados para engranajes, normalmente intentan responder a una pregunta práctica: ¿qué debe controlarse antes de comenzar el tallado por fresa madre, el mortajado, el skiving, el brochado o el rectificado? La respuesta varía según la aplicación, pero el objetivo común es un comportamiento de mecanizado consistente en todo un lote de producción, no simplemente un bruto que cumpla con un diámetro exterior y un peso nominales.
Esto es especialmente importante cuando la falla del engranaje conlleva un alto coste operativo: sistemas de transmisión de vehículos, cajas de engranajes de aerogeneradores, transmisiones marinas, reductores industriales y maquinaria pesada. El descubrimiento tardío de una excentricidad excesiva o una profundidad de capa insuficiente puede retrasar un programa de fabricación. Una sustitución de material que parece inocua sobre el papel puede afectar la distorsión por tratamiento térmico, la dureza de los dientes, el rendimiento a fatiga o el comportamiento acústico. Cuanto antes se traduzcan estos requisitos en el pedido del bruto, más controlable será el resultado final.
Traduzca la función del engranaje en requisitos del bruto
Una especificación fiable comienza con la función operativa del engranaje terminado. Antes de definir la forma forjada, el equipo del proyecto debe aclarar el nivel de par, la velocidad de rotación, el ciclo de trabajo, las cargas de choque, las condiciones de lubricación, la temperatura de funcionamiento, la vida útil objetivo y las consecuencias de una falla. Una corona dentada industrial con carga ligera y una corona dentada planetaria de alto ciclo pueden tener un contorno similar, pero requerir diferente limpieza del acero, rutas de tratamiento térmico, control de tensiones residuales y profundidad de inspección.
La ruta de mecanizado debe ser igualmente explícita. Los anillos en bruto destinados al brochado o mortajado de engranajes internos requieren una estrategia de sobrematerial distinta de la de los brutos utilizados para dientes externos cortados por fresa madre. Cuando se planifica un acabado en duro, la geometría previa al tratamiento térmico y el margen para distorsión deben ser compatibles con el método de rectificado final. Si un proyecto espera utilizar forja casi neta para reducir el torneado, el equipo aún debe dejar material suficiente para la corrección de referencias, la eliminación de descarburación y una sujeción estable.
Una transferencia interna útil es un resumen funcional de una página que acompañe al plano del bruto. Debe indicar:
- Tipo de engranaje terminado, forma de diente, módulo o paso, ángulo de presión, sentido de hélice e interfaces funcionales clave.
- Caso de carga y propiedades de rendimiento requeridas, incluido si la fatiga de contacto, la fatiga por flexión, la resistencia al impacto o el ruido constituyen la preocupación dominante.
- Secuencia de mecanizado planificada y las referencias críticas utilizadas para el tallado e inspección de dientes.
- Ruta de tratamiento térmico, como cementación, nitruración, endurecimiento por inducción, temple integral o condición normalizada y revenida.
- Características críticas que deben mantenerse tras la forja y el mecanizado posterior, incluidas concentricidad, alabeo axial de las caras, ubicación del agujero, espesor de pared y sanidad del material.
Esto no significa que cada programa de engranajes necesite una especificación excesivamente restrictiva. Significa que el proveedor debe entender qué dimensiones son funcionales y cuáles son simplemente referencias convenientes del plano. Restringir todas las tolerancias aumenta el coste y puede alargar el plazo de entrega sin mejorar el rendimiento del engranaje. El objetivo es un control selectivo allí donde la variación tenga una vía creíble hacia la calidad de los dientes o el rendimiento del conjunto.
El grado de material es solo la primera decisión sobre el material
El grado de acero suele ser la línea más visible de una orden de compra, pero no define por completo la mecanizabilidad ni la fiabilidad del engranaje. Para engranajes cementados, la química de la aleación favorece la templabilidad y la resistencia del núcleo, mientras que la limpieza del acero, la morfología de las inclusiones, el control de segregación y el tamaño de grano influyen en el rendimiento a fatiga y la consistencia del tratamiento térmico. Para componentes templados integralmente o endurecidos por inducción, la relación entre composición, tamaño de sección y comportamiento de enfriamiento merece la misma atención.
Los equipos de proyecto deben especificar cuidadosamente la norma de material aplicable y los grados equivalentes aceptables. “Equivalente” puede ser engañoso cuando difieren los rangos de composición química, el estado de suministro, la práctica de fusión o los requisitos de inspección. Una sustitución puede cumplir un rango general de composición química y, aun así, comportarse de manera diferente durante la forja, la cementación, el temple o el mecanizado de acabado. Cuando se permita una sustitución, esta debe estar sujeta a una revisión de ingeniería documentada, en lugar de gestionarse como una conveniencia de compras.
Las siguientes preguntas suelen ser más útiles que simplemente solicitar un certificado de material:
- ¿Qué estado de suministro tendrá el bruto antes del mecanizado: normalizado, recocido, esferoidizado, templado y revenido, u otro estado acordado?
- ¿Qué rango de dureza se necesita para equilibrar la mecanizabilidad, la estabilidad dimensional y la respuesta al tratamiento térmico posterior?
- ¿Se requiere ensayo por ultrasonidos y qué nivel de aceptación se aplica al espesor de sección pertinente?
- ¿Existen requisitos para inclusiones no metálicas, evaluación macrográfica, tamaño de grano, bandeado o control de segregación?
- ¿Se mantendrá intacta la trazabilidad del material desde el número de colada hasta el lote de forja, el lote de mecanizado y el número de serie o registro de lote del engranaje final?
Para aplicaciones de alta exigencia, es razonable exigir una revisión del material y del proceso antes de la producción en serie. La revisión debe vincular la ruta del acero con la geometría real del engranaje. Las secciones grandes se enfrían de forma diferente a los anillos delgados; el flujo de fibra de la forja puede ser beneficioso, pero solo cuando el diseño de forja y el mecanizado posterior lo preservan en zonas significativas.
La geometría de forja debe respaldar la estabilidad de las referencias
La mejor forma de forja no es necesariamente la que utiliza menos metal. La geometría casi neta puede reducir el uso de materia prima y el tiempo de torneado, pero también puede dejar un margen insuficiente para corregir distorsiones, cascarilla, desalineación de matrices o excentricidad. La cuestión práctica es si el bruto proporciona superficies de referencia estables a partir de las cuales pueda generarse la forma del diente.
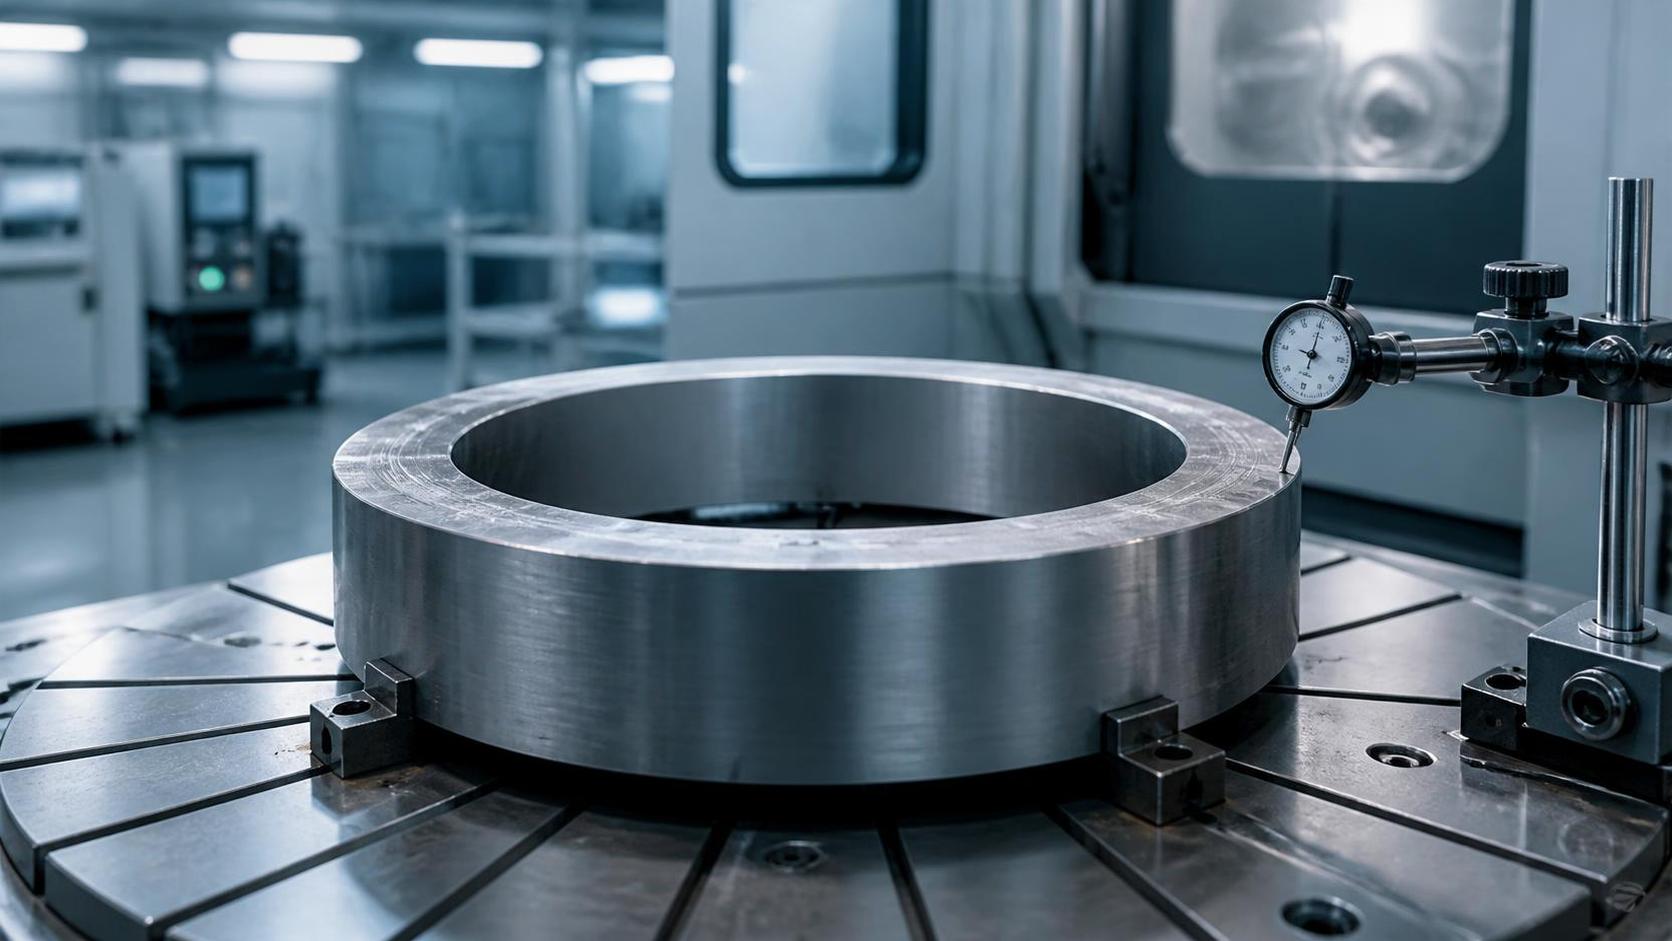
Para un anillo de engranaje, el agujero, las caras, los diámetros piloto y el diámetro exterior suelen establecer el sistema de referencias de mecanizado. El plano del bruto debe identificar qué superficies requieren sobrematerial controlado, cuáles pueden permanecer forjadas y qué dimensiones son solo límites de envolvente. Debe indicar el margen de mecanizado por superficie, en lugar de una nota genérica de “margen incluido”. Esto es importante porque un sobrematerial desigual puede generar fuerzas de corte variables y desplazar la línea central efectiva de la operación de tallado de dientes.
La excentricidad merece una atención particular. Un bruto puede cumplir sus propias tolerancias dimensionales y, aun así, crear una configuración difícil para el mecanizado de dientes si el agujero, la cara y la superficie de referencia exterior guardan una relación deficiente. Defina la relación de referencias que el taller de engranajes utilizará realmente. Si la herramienta de corte de dientes toma como referencia el agujero y una cara, entonces la excentricidad total indicada y el alabeo de la cara con respecto a esas referencias pueden ser más importantes que una tolerancia aislada de diámetro exterior.
Los equipos de proyecto también deben confirmar condiciones prácticas de manipulación: elementos de elevación para anillos grandes, protección de las superficies de referencia durante el transporte, identificación de lote que resista el granallado y embalaje que evite daños en las caras. Estos aspectos parecen secundarios hasta que un anillo forjado grande llega al mecanizado con una cara de asiento mellada o una trazabilidad de colada ilegible.
No especifique el flujo de grano como un eslogan
“Flujo de grano favorable” es un requisito habitual en las conversaciones sobre forja, pero no debe utilizarse como una afirmación vaga de calidad. El flujo de grano puede mejorar la resistencia direccional y la resistencia a ciertos mecanismos de fatiga cuando sigue la trayectoria de carga del componente. No compensa una mala calidad del material, un tratamiento térmico inadecuado ni un diseño de raíz de diente que concentre tensiones.
Para componentes en forma de anillo, la ruta de forja debe seleccionarse teniendo en cuenta la geometría final y la carga. Los procesos de laminado de anillos, las rutas de recalcado y punzonado, la forja en matriz cerrada y otros métodos producen diferentes distribuciones de deformación y riesgos potenciales de defectos. El proveedor debe poder explicar la ruta seleccionada, el flujo de material esperado y cómo se controla la sanidad interna para la sección especificada.
El cliente no necesita imponer cada operación de forja. Sin embargo, debe exigir evidencias adecuadas para la aplicación. Estas pueden incluir muestras de macroataque, registros de cualificación del proceso, resultados de inspección por ultrasonidos, ensayos destructivos representativos o seccionamiento de primeras piezas. Para programas de engranajes críticos para la seguridad o muy cargados, acuerde estas evidencias antes de liberar las herramientas de producción, no después de que aparezca una no conformidad.
Establezca el margen de mecanizado considerando toda la ruta
Un margen insuficiente es evidente cuando una superficie forjada no puede limpiarse completamente mediante mecanizado. Un margen excesivo puede ser igualmente perjudicial para el programa. Aumenta el tiempo de ciclo, la eliminación de material, el consumo de herramientas y, en ocasiones, el riesgo de distorsión. En anillos de mayor tamaño, el sobrematerial adicional también puede incrementar el tiempo necesario para estabilizar la pieza entre las operaciones de desbaste y acabado.
El margen correcto depende de la capacidad de tolerancia de la forja, el estado de la superficie, el diámetro del bruto, el espesor de pared, la dureza del material, el diseño de la fijación, el proceso de mecanizado y la secuencia de tratamiento térmico. No existe un valor universal de sobrematerial que pueda transferirse con seguridad entre un engranaje automotriz compacto y un anillo grande para caja de engranajes de energía eólica.
En su lugar, establezca el margen mediante datos de capacidad y mecanizado de prueba. Solicite al proveedor una capacidad dimensional demostrada en geometrías comparables, incluida la variación por lote y por vida útil de la matriz. Pregunte al equipo de mecanizado qué sobrematerial mínimo se necesita tras considerar la eliminación de cascarilla, la corrección de referencias y la distorsión esperada antes del mecanizado. Después, documente los límites de sobrematerial acordados superficie por superficie.
Aquí también cobra relevancia la relación entre los anillos de engranajes y otros componentes de la transmisión. Un programa que incluye coronas dentadas, ejes, interfaces estriadas y carcasas debe gestionar cadenas de referencias entre varias piezas. Por ejemplo, un eje de transmisión asociado puede imponer requisitos de alineación de estrías, transferencia de par o concentricidad de montaje que influyan en cómo deben controlarse el agujero y las caras del engranaje acoplado. Tratar cada componente forjado como una compra aislada puede ocultar este riesgo a nivel de sistema.
El tratamiento térmico debe especificarse como una interfaz controlada
El tratamiento térmico se asigna con frecuencia después de la compra del bruto, aunque su éxito depende del estado forjado. El historial de temperatura de forja, la práctica de enfriamiento, la microestructura, las tensiones residuales y la normalización o el recocido previos afectan la respuesta posterior. Un bruto de engranaje que se mecaniza aceptablemente puede, aun así, distorsionarse de forma impredecible durante la cementación y el temple si el proceso anterior no es estable.
La especificación debe identificar claramente quién es responsable de cada etapa. ¿El proveedor de forja entrega un bruto para mecanizado en blando, un bruto preendurecido o un componente totalmente tratado térmicamente? ¿El fabricante del engranaje realiza la cementación después del tallado de dientes? ¿Quién es responsable de los objetivos de distorsión después de cada ciclo térmico? La ambigüedad en este punto crea disputas porque cada parte puede demostrar el cumplimiento de su propia operación aislada mientras el engranaje terminado no alcanza la geometría final.
Para engranajes endurecidos superficialmente, defina en la especificación final del engranaje el rango de profundidad de capa requerido, la dureza superficial, las expectativas de propiedades del núcleo y cualquier requisito de microestructura. El proveedor del bruto puede no controlar la cementación final, pero debe proporcionar condiciones de material y forja compatibles con esa ruta. Para componentes endurecidos por inducción, identifique las zonas de endurecimiento, las áreas de enmascaramiento, los requisitos de transición y si se prevé el acabado de los dientes después del endurecimiento.
Cuando la distorsión ha sido históricamente difícil, exija un ciclo de desarrollo del proceso: forje brutos representativos, mecanícelos en desbaste, aplique el tratamiento térmico previsto, mida los desplazamientos y revise la geometría previa al mecanizado o la distribución de sobrematerial basándose en evidencias. Ese coste de desarrollo suele ser inferior al de descubrir un problema sistemático de distorsión después de que un programa se haya comprometido con capacidad y fechas de entrega.
Los criterios de inspección deben detectar las fallas relevantes
Una lista extensa de inspecciones no fortalece automáticamente la especificación de un bruto. El plan de inspección útil vincula cada comprobación con un modo de falla posterior plausible. La inspección dimensional aborda los riesgos de configuración y sobrematerial. El ensayo por ultrasonidos aborda el riesgo de discontinuidades internas. El análisis químico confirma la identidad del material. Las comprobaciones de dureza y microestructura respaldan la mecanizabilidad y la consistencia del tratamiento térmico. La trazabilidad permite la contención cuando se detecta un problema de lote.
La frecuencia de inspección debe reflejar la etapa del programa. Las primeras piezas y los lotes iniciales de producción necesitan una verificación más intensiva que un proceso maduro y demostrado. Para suministros de larga duración, la validación periódica sigue siendo importante porque el desgaste de las herramientas, los cambios de fuente de acero, el mantenimiento de hornos y la programación de producción pueden modificar la capacidad real con el tiempo.
Evalúe al proveedor como parte de la ruta de fabricación
Para los responsables de proyecto, la selección de proveedores debe ir más allá del tamaño de la planta o de una declaración general de capacidad de forja. La pregunta relevante es si el proveedor puede producir de forma consistente la geometría particular del anillo, el grado de material, el nivel de tolerancia y el paquete de documentación requeridos por la ruta de mecanizado. Un proveedor con experiencia en forja de precisión y procesamiento mecánico puede estar mejor posicionado para comprender la distribución de sobrematerial y los requisitos de referencias, pero esa capacidad debe confirmarse mediante muestras, registros de proceso y evidencias de auditoría, en lugar de suponerse.
Revise la capacidad del proveedor para gestionar herramientas, parámetros de proceso, calibración, segregación de materiales, productos no conformes y trazabilidad. Pregunte cómo gestiona una desviación detectada después del envío. Confirme si puede respaldar ciclos de desarrollo cortos, ya que las muestras iniciales a menudo revelan ajustes de margen, ángulo de salida de forja o método de inspección que no eran visibles en la revisión inicial del plano.
Para proyectos de transmisión automotriz, energía eólica, sector marino y transmisión industrial, la logística y la continuidad merecen igual atención. Una fuente técnicamente capaz que no pueda preservar la identificación de lotes, proteger las superficies de referencia mecanizadas o mantener los plazos de entrega acordados puede seguir creando un riesgo para el proyecto. El abastecimiento dual puede reducir la exposición, pero solo cuando ambas fuentes están cualificadas conforme a los mismos requisitos funcionales; aprobar dos proveedores con distintas normas implícitas simplemente desplaza la variación aguas abajo.
Utilice una vía de aprobación por etapas antes de comprometer volumen
El enfoque más fiable suele ser por etapas. Comience con una revisión interfuncional que involucre diseño, forja, mecanizado, tratamiento térmico, calidad y compras. Libere una especificación de bruto de prueba, mecanice una muestra representativa y mida las condiciones que realmente determinan el resultado del engranaje: limpieza de superficies, repetibilidad de sujeción, excentricidad, comportamiento de la herramienta de corte, geometría de dientes y desplazamiento por tratamiento térmico.
Después, revise la especificación basándose en evidencias medidas. Aquí es donde los equipos suelen descubrir que un pequeño cambio en una tolerancia de referencia o en la distribución de sobrematerial es más valioso que exigir un control más estricto en todas partes. Una vez que la ruta sea estable, congele los requisitos críticos, defina procedimientos de cambio controlado y establezca el plan de inspección de producción.
El mecanizado fiable de dientes comienza cuando el bruto forjado se trata como una entrada de ingeniería, en lugar de como una pieza de acero intercambiable. Las especificaciones más sólidas dejan margen para un proceso de forja eficiente, al tiempo que hacen inequívocos los requisitos funcionales, las interfaces de proceso y las evidencias de aceptación. Ese equilibrio es lo que protege tanto la calidad del engranaje como el plan de entrega.
Envíenos un mensaje