



Publicaciones relacionadas
Mensaje en línea
La aprobación del proveedor comienza antes de la primera orden de compra
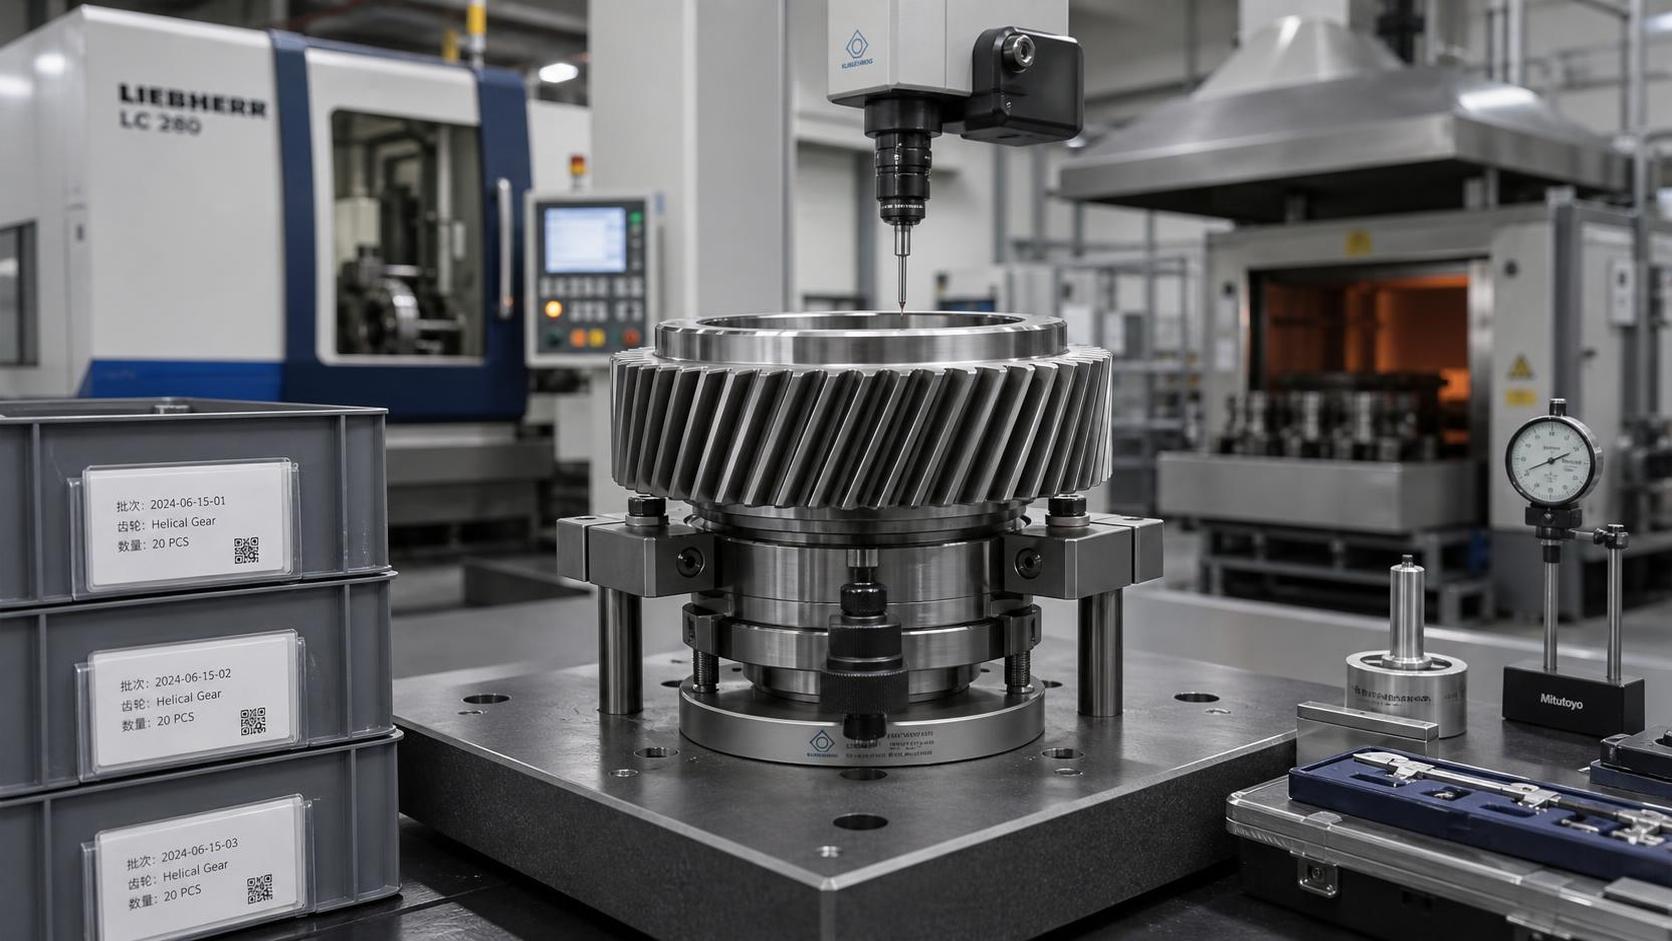
Antes de aprobar a un nuevo proveedor de producción, los equipos de calidad y seguridad necesitan más que una comparación de precios. Una cotización unitaria más baja puede quedar rápidamente anulada por un tratamiento térmico inestable, registros de material faltantes, un control de proceso deficiente o un envío de engranajes que funciona aceptablemente en la inspección de recepción pero falla después de la instalación. Para transmisiones automotrices, cajas de engranajes eólicas, equipos marinos y reductores industriales, una auditoría de fábrica de engranajes no es simplemente un ejercicio de calificación de proveedores. Es una forma de comprender dónde se genera el riesgo de fabricación, con qué anticipación puede detectarse y quién es responsable cuando ocurre una desviación.
La verdadera pregunta detrás de una visita a fábrica no es: «¿Puede este proveedor fabricar engranajes?». La mayoría de los proveedores establecidos pueden producir una muestra que cumpla con un plano. La pregunta más difícil es si la fábrica puede entregar repetidamente piezas conformes en volumen de producción, mantener la trazabilidad durante los cambios de proceso y responder eficazmente cuando aparece un problema de calidad o seguridad. Esta distinción es especialmente importante cuando la pieza es relevante para la seguridad, difícil de reemplazar, costosa de validar o está instalada dentro de una caja de engranajes que funcionará durante años bajo alto par y cargas variables.
Por lo tanto, una auditoría estructurada debe conectar las decisiones comerciales con la evidencia de fabricación. Debe evaluar la ruta técnica de la fábrica, el estado de los equipos, la disciplina de inspección, el control de materiales, la capacidad de los operarios, las prácticas de mantenimiento, la planificación de capacidad y la cultura de acciones correctivas. Estas áreas también revelan si las ventajas de coste declaradas por el proveedor proceden de una producción eficiente o de controles que se han omitido.
Comience por las consecuencias de fallo de la pieza
La profundidad de la auditoría debe ser proporcional a la consecuencia del fallo. Un engranaje mecanizado no crítico utilizado en equipos auxiliares no requiere el mismo nivel de escrutinio que un engranaje de transmisión, un componente de caja de engranajes de aerogenerador o una pieza de propulsión marina. Los equipos de calidad deben definirlo antes de la visita, en lugar de aplicar la misma lista de verificación a todos los proveedores.
Comience con los requisitos funcionales que importan en el conjunto real. Estos pueden incluir capacidad de par, vida a fatiga, patrón de contacto de dientes, límites de ruido y vibración, profundidad de dureza, ajuste de estrías, concentricidad, protección contra la corrosión y la interfaz entre el engranaje y el eje. Un proveedor puede describir una pieza como «forjada de precisión» o «mecanizada con precisión», pero estas etiquetas no confirman que el proceso sea capaz de controlar las características que determinan el rendimiento en servicio.
Por ejemplo, una pieza bruta forjada puede reducir el desperdicio de material y el tiempo de mecanizado, pero también plantea cuestiones sobre el flujo de grano, el desgaste de las matrices, el control de la temperatura de forjado, la eliminación de rebaba, la repetibilidad dimensional y el margen dejado para el mecanizado posterior. Si la geometría final del engranaje depende en gran medida de correcciones durante el mecanizado, los beneficios declarados del forjado de forma casi final pueden no traducirse en una calidad estable de la pieza terminada.
Antes de entrar al taller, el equipo auditor debe saber qué características son críticas para la calidad y cuáles son críticas para la seguridad. La fábrica debe poder identificar estas mismas características en su plan de control, instrucciones de trabajo, registros de inspección y planes de reacción. Si las dimensiones críticas del cliente solo son visibles en el plano pero no aparecen en los documentos de producción de la fábrica, es una señal de alerta temprana.
Siga la ruta de fabricación, no la presentación comercial
Una fábrica de engranajes competente debe estar dispuesta a guiar a los auditores por el flujo de proceso real: acero entrante, corte o preparación de tochos, forjado cuando corresponda, normalizado o recocido, mecanizado en desbaste, tallado de engranajes, tratamiento térmico, rectificado o acabado, lavado, inspección, conservación, embalaje y envío. El valor de este recorrido no reside en la cantidad de máquinas en planta. Reside en que la ruta sea lógica, esté controlada y respaldada por registros.
Pregunte dónde se realiza cada operación principal. Algunos proveedores mantienen internamente el torneado y el tallado de engranajes, pero subcontratan el tratamiento térmico, el forjado, los ensayos no destructivos, el recubrimiento o el rectificado final. La subcontratación no es intrínsecamente un problema. En muchos casos, los subcontratistas especializados ofrecen una capacidad superior a la de un departamento interno más pequeño. El riesgo surge cuando el proveedor principal no puede demostrar cómo se aprueban, supervisan, trazan y contienen los procesos subcontratados después de una no conformidad.
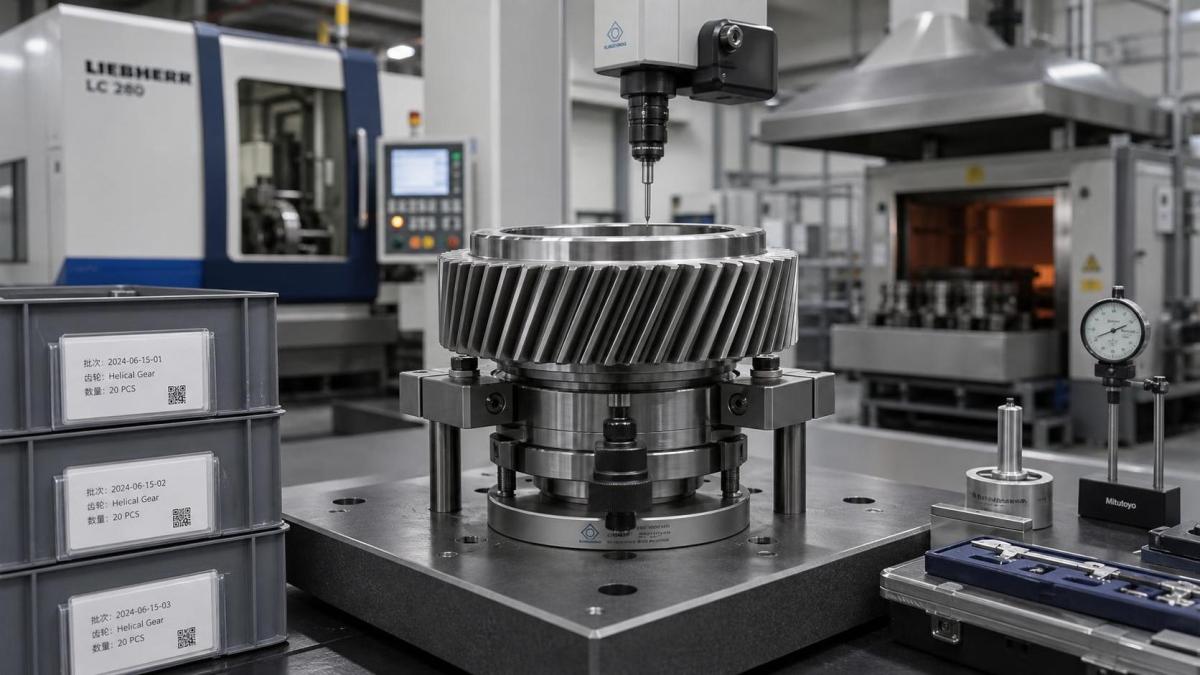
Preste atención al flujo físico de materiales. Las piezas deben desplazarse por etapas claramente separadas, con etiquetas de estado identificables para material aceptado, pendiente de inspección, no conforme y reprocesado. Contenedores mezclados, etiquetas manuscritas sin referencias de lote y piezas almacenadas directamente en el suelo son señales prácticas de que la trazabilidad podría fallar bajo presión de producción. Una ruta limpia para visitantes es menos significativa que los controles visibles alrededor de los trabajos en curso, las estaciones de reproceso y las áreas de cuarentena.
En fábricas que combinan forjado de precisión y procesamiento mecánico, los auditores deben examinar atentamente la transferencia entre esos departamentos. Aquí es donde un defecto de forjado puede quedar oculto por el mecanizado o donde una pieza bruta incorrecta puede entrar en una operación posterior. El proveedor debe poder mostrar cómo los lotes de forjado están vinculados a los lotes de mecanizado y, en última instancia, al registro de envío de la pieza terminada.
Verifique la trazabilidad del material desde el acero hasta el engranaje terminado
La trazabilidad de materiales suele describirse como un requisito documental, pero para los engranajes es un requisito de control del rendimiento. La composición química, la limpieza, la templabilidad, el contenido de inclusiones y el historial de procesamiento previo influyen en cómo se comporta el material durante el forjado, el mecanizado, el tratamiento térmico y el servicio. Un engranaje que cumple las dimensiones pero está fabricado con la colada de acero equivocada aún puede presentar un riesgo grave de durabilidad.
Durante la auditoría, seleccione al azar un lote terminado y pida a la fábrica que lo rastree hacia atrás. El proveedor debe poder conectar el lote de envío con los registros de producción, los registros de tratamiento térmico, los certificados de materia prima y el registro de inspección de recepción del lote de acero original. Luego avance en el sentido opuesto: elija una colada de materia prima y pregunte dónde se utilizó. Este sencillo ejercicio suele revelar si la trazabilidad es operativa o meramente administrativa.
Busque controles sobre la identificación de materiales después del corte. Una vez que las barras largas o los tochos se separan, la marca original de la acería puede desaparecer. La fábrica necesita un método fiable de transferencia de lotes, ya sea mediante contenedores etiquetados, sistemas de códigos de barras, etiquetas duraderas o tarjetas de lote controladas. El método específico importa menos que su capacidad de sobrevivir a las condiciones normales de fábrica y de aplicarse de forma constante.
Los certificados de materiales no deben aceptarse automáticamente. La auditoría debe confirmar que el proveedor verifica el grado, el número de colada, los rangos químicos clave y cualquier requisito específico del cliente antes de la liberación. Para aplicaciones de mayor riesgo, analice si se realizan ensayos de verificación de entrada y en qué condiciones. El régimen de ensayo adecuado depende de la pieza, la fuente del material, los requisitos contractuales y las consecuencias del fallo; no debe suponerse a partir de una declaración genérica del proveedor.
Evalúe la capacidad del proceso donde realmente se genera la calidad del engranaje
Los engranajes no se evalúan únicamente por el diámetro exterior y el número de dientes. La calidad funcional depende de una combinación de perfil de diente, hélice, variación de paso, excentricidad, condición superficial, relación entre el agujero o eje y los resultados del tratamiento térmico. Una fábrica puede disponer de equipos de fresado por generación, mortajado, fresado, brochado, rectificado o bruñido de engranajes, pero la aprobación debe depender de la ventana de proceso respecto a la tolerancia requerida, no de la lista de máquinas.
Solicite ver el proceso de aprobación de primera pieza, los controles en proceso, las normas de inspección final y los registros de lotes de producción recientes. La frecuencia de inspección debe reflejar el riesgo de variación. Una dimensión crítica medida solo en la inspección final puede permitir que se produzca una gran cantidad de piezas defectuosas antes de su detección. Para las características afectadas por el desgaste de herramientas, el movimiento de utillajes, la deriva de temperatura o la distorsión por tratamiento térmico, el plan de control debe incluir una verificación significativa en proceso y una respuesta definida cuando los resultados se aproximen a un límite.
Para los dientes de engranaje, el equipo auditor debe comprender qué equipos de medición utiliza la fábrica y si son adecuados para la clase de engranaje requerida. Los centros de medición de engranajes, los comprobadores de perfil y hélice, los medidores de excentricidad, las máquinas de medición por coordenadas y las pruebas funcionales de rodadura proporcionan información diferente. Un proveedor debe poder explicar la relación entre su método de inspección y el plano del cliente, en lugar de basarse en una afirmación general de que «se comprueban todas las dimensiones».
El mismo principio se aplica a las interfaces estriadas. Una pieza como unEje estriado puede requerir un control cuidadoso de la geometría de las estrías, la rectitud del eje, la concentricidad, la condición de la superficie y la dureza en la zona de trabajo. Superar un calibre pasa/no pasa puede ser útil, pero podría no ser suficiente cuando la transferencia de par, la resistencia a fatiga o la uniformidad de las piezas de acoplamiento sean críticas. La auditoría debe aclarar qué confirma el calibre y qué no confirma.
No considere el control estadístico de procesos como prueba por sí solo. Los gráficos, los índices de capacidad y los paneles de inspección son valiosos únicamente si el sistema de medición subyacente es fiable y los datos abarcan el proceso actual. Pregunte si los calibres están calibrados, si los operarios entienden las condiciones fuera de control y si los estudios de proceso incluyen cambios de herramienta, cambios de turno, cambios de lote de material y la variación normal de operación. Un informe de capacidad con buena apariencia basado en una prueba breve puede decir poco sobre una producción sostenida.
El tratamiento térmico merece su propio rastro de auditoría
Muchos fallos costosos de engranajes se originan en el tratamiento térmico o en la débil conexión entre el tratamiento térmico y los procesos anteriores. Según el diseño, los engranajes pueden requerir cementación, temple por inducción, nitruración, temple y revenido u otros procesos térmicos controlados. Cada ruta presenta diferentes riesgos relacionados con la dureza, la profundidad efectiva de capa, las propiedades del núcleo, la distorsión, el agrietamiento, la microestructura retenida y la condición superficial.
Tanto si el tratamiento térmico es interno como subcontratado, solicite evidencia de que el proceso se controla mediante receta, configuración de carga, condición del horno, gestión del medio de temple y ensayos de verificación. El proveedor debe contar con un método claro para vincular cada lote tratado con su ciclo de horno y los resultados de inspección posteriores. Para un proveedor nuevo, es razonable revisar cómo gestiona la fábrica un resultado de dureza fallido o una desviación sospechosa del horno. La calidad de esa respuesta suele revelar más que la especificación nominal.
También existe un aspecto de coste. Los atajos en el tratamiento térmico pueden no ser visibles en el precio de compra, pero pueden generar posteriormente costes de selección, reproceso, exposición a garantías o validación no planificada. Un comprador debe actuar con cautela cuando una cotización es significativamente más baja que ofertas comparables y el proveedor no puede explicar sus controles de proceso térmico, las cualificaciones de subcontratistas o la base de muestreo de ensayos destructivos.
Inspeccione los sistemas de calidad mediante evidencia real
Los certificados y los manuales de calidad tienen valor, pero son puntos de partida, no conclusiones de auditoría. Una fábrica puede contar con una certificación de gestión de calidad y aun así tener prácticas de contención deficientes en el taller. La auditoría debe comprobar si el sistema documentado se utiliza en las operaciones diarias.
- Revise una reclamación reciente de cliente o una no conformidad interna. Compruebe si la causa raíz va más allá del «error del operario» y si se verificó la eficacia de las acciones correctivas.
- Compare las instrucciones de trabajo con lo que los operarios realmente hacen. Las desviaciones pueden estar justificadas, pero las desviaciones no documentadas constituyen un problema de control.
- Examine el estado de calibración de los calibres utilizados en características críticas, incluidos los calibres situados en las estaciones de producción.
- Compruebe si las piezas rechazadas están físicamente segregadas y si el reproceso requiere una aprobación y reinspección definidas.
- Pregunte cómo se comunican y aprueban los cambios de ingeniería, revisiones de planos, cambios de utillaje y materiales sustitutivos.
Un proveedor con una organización modesta aún puede ser fiable si la responsabilidad es clara y los controles se ejecutan de forma constante. Por el contrario, una planta más grande con más equipos puede presentar mayor riesgo si la responsabilidad de calidad está fragmentada. En una fábrica con personal dedicado de ingeniería e inspección, determine si esas funciones tienen autoridad para detener la producción, bloquear los envíos y cuestionar los objetivos de producción cuando la evidencia de calidad es incompleta.
La seguridad y el orden son indicadores operativos
La gestión de la seguridad es directamente relevante para la aprobación de proveedores porque las operaciones inseguras suelen indicar una disciplina de proceso deficiente. Protecciones inadecuadas alrededor de prensas de forja, zonas de elevación sin señalizar, armarios eléctricos dañados, sistemas de temple con fugas, polvo de rectificado no controlado u accesos de emergencia obstruidos pueden interrumpir la producción y aumentar la probabilidad de decisiones apresuradas y no planificadas. No son preocupaciones separadas para los equipos de compras; son indicadores de resiliencia operativa.
Céntrese en los peligros relacionados con los procesos reales del proveedor. Las áreas de forjado deben mostrar controles para el calor, las matrices móviles, los equipos de manipulación y el material caliente. Las áreas de mecanizado deben abordar las virutas, el refrigerante, los equipos rotativos y la seguridad de los utillajes. Las áreas de tratamiento térmico requieren especial atención a las altas temperaturas, los sistemas de aceite o gas, las operaciones de temple, la ventilación y la respuesta ante emergencias. Los auditores también deben considerar si los métodos de manipulación de materiales pueden dañar las piezas antes de la inspección final.
Las afirmaciones ambientales y energéticas deben evaluarse del mismo modo práctico. El forjado de forma casi final, la reducción del margen de torneado, la automatización y el calentamiento eficiente pueden reducir el uso de material y energía. Estas mejoras pueden respaldar una estructura de costes competitiva, especialmente para trabajos de volumen repetitivo. Sin embargo, afirmaciones como ahorros de material o reducciones de energía deben tratarse como información de proceso que se debe validar, no como razones para relajar el control de calidad. La eficiencia solo ayuda cuando se logra sin reducir el margen del proceso.
Pruebe la capacidad, la disciplina de entrega y el control de cambios
Un proveedor puede producir muestras excelentes y aun así no ser adecuado para un programa de producción si su plan de capacidad es frágil. Pregunte sobre la utilización actual de los equipos cuello de botella, los plazos de entrega de utillajes clave, los programas de mantenimiento preventivo, las disposiciones de respaldo y cómo se establecen las prioridades de producción cuando varios clientes necesitan la misma máquina. La cuestión importante no es simplemente si la fábrica dispone de espacio libre, sino si cuenta con capacidad estable en las operaciones que determinan el plazo de entrega.
Para componentes de engranajes forjados y mecanizados, los cuellos de botella pueden estar en la preparación de matrices, el tallado de engranajes, el tratamiento térmico, el rectificado, la inspección final o el procesamiento externo. La fábrica debe poder proporcionar una ruta de producción realista e identificar las actividades de mayor plazo. Cuando un proveedor depende de una sola máquina crítica o subcontratista, los compradores deben comprender el plan de contingencia antes de aprobar la fuente.
El control de cambios merece atención específica. La sustitución de herramientas, el ajuste de parámetros de proceso, la sustitución de materiales, la reubicación de equipos y los cambios de subcontratista pueden afectar al rendimiento de los engranajes. Un proveedor fiable informa a los clientes antes de realizar cambios que puedan afectar los requisitos acordados, realiza la validación adecuada y conserva la evidencia. Una fábrica que considera los cambios como un asunto interno puede crear riesgos ocultos para la línea de montaje del cliente y el programa de fiabilidad en campo.
Convierta los hallazgos de auditoría en una decisión de aprobación
El mejor resultado de una auditoría no es una conclusión vaga de que un proveedor es «bueno» o «no bueno». Es una decisión con condiciones. Una nueva fábrica de engranajes puede aprobarse para trabajos de prototipos, pero no para producción en serie; aprobarse solo para familias de piezas específicas; o aprobarse sujeta a la finalización de una validación de proceso, mejora de trazabilidad de materiales, revisión de tratamiento térmico o plan de inspección de primera serie de producción.
Separe los hallazgos en bloqueadores inmediatos de liberación, riesgos controlados y oportunidades de mejora. La falta de trazabilidad de lote para un engranaje crítico, la ausencia de un método de inspección fiable para una característica de diente requerida o la incapacidad de demostrar el control del tratamiento térmico normalmente deben bloquear la aprobación de producción hasta su resolución. Una distribución menos eficiente o una práctica incompleta de gestión visual puede ser un elemento de mejora si no compromete la conformidad del producto ni la operación segura.
El coste debe evaluarse desde esta perspectiva de riesgo. La cotización más baja solo es significativa cuando el proveedor puede cumplir repetidamente el nivel de calidad requerido, el calendario de entrega y la carga documental. Un fabricante con forjado y mecanizado integrados puede ofrecer ventajas económicas mediante una mayor utilización de material y menos mecanizado, pero esos beneficios deben confirmarse con el diseño real de la pieza, el volumen anual, los requisitos de validación y la madurez de control.
En última instancia, una auditoría de proveedor es útil cuando mejora la calidad de la decisión de compra. La visita a fábrica debe dejar al equipo con evidencia de cómo se fabrican las piezas, por dónde podrían escapar los fallos, cómo respondería el proveedor bajo presión y qué controles deben estar implantados antes de la primera liberación de producción. Esta es la información que protege tanto los objetivos de coste como la fiabilidad del producto después de emitir la orden de compra.
Envíenos un mensaje